En una operación de almacenamiento de tornillería, ¿cuánto te cuesta un tornillo perdido en un año? Esa es la primera pregunta que hago cada vez que entro en un pequeño almacén de tornillería. El dueño suele reírse: son solo unos tornillos, ¿cuánto puede costar? Haz las cuentas, y la risa tiende a detenerse.
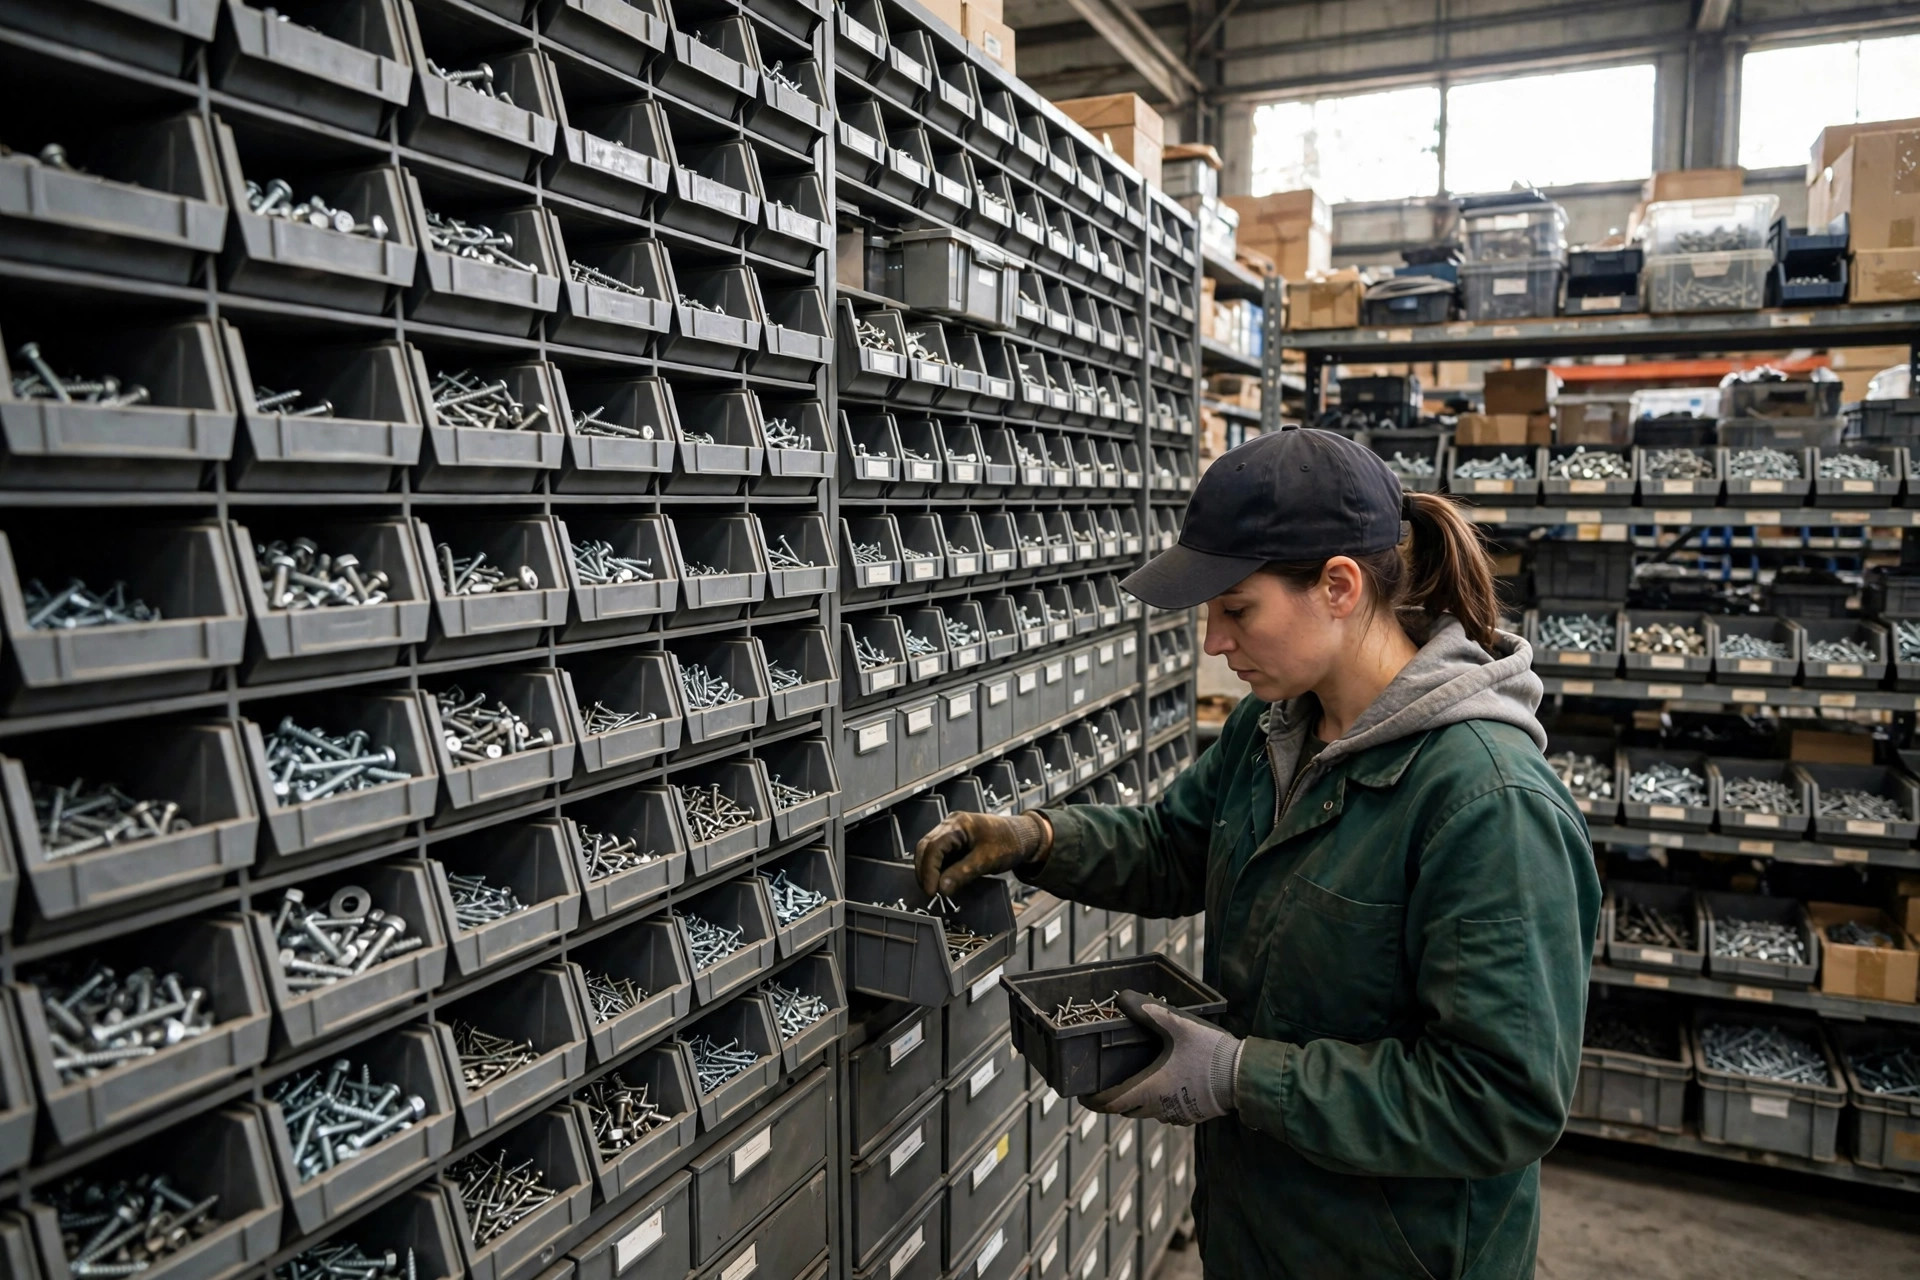
El otoño pasado visité un pequeño almacén de tornillería para autopartes en Zhejiang. El lugar no era grande: dos filas de estanterías y una pared de contenedores de piezas. Lao Chen, un preparador con seis años en el puesto, podía encontrar los tamaños comunes con los ojos cerrados. Lo seguí en un pedido: 12 líneas, tornillos, tuercas y arandelas en combinaciones de M6 a M12. Las primeras nueve líneas salieron sin problema. La última se atascó: tuercas M6 se habían mezclado en el contenedor de tuercas M8, y Lao Chen revisó tres veces antes de estar seguro. Esa sola línea costó más de diez minutos extra. El pedido igual salió a tiempo, pero Lao Chen me dijo que esto ocurre dos o tres veces por semana.
Esto no es una preparación lenta. Los tornillos pequeños son la peor combinación en el almacén: diminutos, parecidos entre sí y numerosos. Un tornillo con un paso de rosca distinto parece idéntico a simple vista y solo se delata cuando no enrosca, y el reproceso nunca es de un solo pedido. Peor aún, una confusión rara vez es un error aislado. Cuando las etiquetas y los compartimentos nunca separaron bien los tamaños desde el principio, hoy es M6, mañana es M10.
El primer libro de cuentas del almacenamiento de tornillería: a dónde va el tiempo de preparación
Déjame poner sobre la mesa una hipótesis claramente etiquetada, usando cifras que calculé con el dueño en el lugar. Supón que un preparador pierde 40 minutos extra al día buscando y verificando dos veces. En 22 días laborables al mes, son 880 minutos, unas 15 horas. Con seis preparadores, el almacén quema unas 90 horas al mes — el equivalente a media persona extra — antes de contar un solo reproceso o reenvío. En otras palabras, la preparación lenta no es un problema de eficiencia. Es dinero que se escapa directamente de la nómina.
Las confusiones cuestan más. Eliges el tamaño equivocado y la versión leve es una devolución y un reenvío: flete, mano de obra y embalaje, todo perdido. La versión grave es un lote que llega a la línea del cliente antes de que alguien lo note, y entonces todo el lote vuelve para una reinspección. Ese almacén tuvo uno el año pasado: tornillos M12 mezclados en stock de M10 detuvieron la línea de producción de un cliente durante medio día, y la compensación más los pedidos perdidos costaron más que dos paredes nuevas de cajoneras. El dueño me dijo que antes trataba las confusiones como mala suerte ocasional. Después de ese incidente entendió: en un almacén donde los tamaños no están separados, una confusión no es cuestión de si ocurrirá, sino de cuándo.
Las etiquetas son donde esto se arregla, y el método que funciona tiene tres elementos: la especificación completa en la etiqueta (diámetro, longitud, paso de rosca), la combinación correspondiente (qué tuerca y arandela van con este tornillo) y un número de compartimento lo bastante grande para leerse desde un paso de distancia. El color puede separar categorías amplias, pero la categoría es solo una ayuda: un compartimento contiene exactamente un tamaño, siempre. Reetiquetar lleva menos de un día. El tiempo de preparación que ahorra vuelve cada día.
También hay un libro de cuentas que la mayoría de los dueños olvidan: el recuento de stock. En un almacén donde los tamaños están difuminados, contar significa contar todo a mano, y nadie confía en el resultado. Donde los compartimentos y las etiquetas están limpios, contar se convierte en verificar por muestreo por compartimento, y cualquier diferencia apunta directamente a un compartimento. Medio día, y los libros cuadran.
Tres rutas para el almacenamiento de tornillería: cajoneras, contenedores y kitting
En la práctica hay tres rutas, y ninguna lo cura todo. La elección correcta depende de tu perfil de pedidos y de tu cantidad de tamaños.
| Ruta | Ideal para | Fortaleza | Debilidad |
|---|---|---|---|
| Cajoneras | Muchos tamaños, pedidos pequeños, variedad mixta | Compartimentos densos, etiquetas intuitivas, preparación rápida | Ocupan espacio en planta, no admiten artículos grandes, mayor costo inicial |
| Sistemas de contenedores y cubetas | Rotación rápida, lotes grandes | Flexibles, apilables, colgables, bajo costo | Los tamaños se mezclan rápido sin disciplina de etiquetado |
| Kitting | Combinaciones fijas enviadas como conjuntos | Pre-preparado por pedido, baja tasa de errores, salida rápida | Necesita previsión de demanda, hay que recomponer cuando cambia una combinación |
Aquí está la parte contraintuitiva: la cajonera más cara no siempre es la respuesta más barata. He visto un pequeño almacén comprar una pared entera de cajoneras premium y luego etiquetarlas por categoría amplia de todos modos: tornillos en un cajón, tuercas en otro, M6 y M8 compartiendo un compartimento. Una buena cajonera con una etiqueta equivocada sigue haciendo que los preparadores rebusquen. Dicho de otro modo, primero ordena bien los tamaños y después habla de equipo. Si inviertes el orden, el dinero se desperdicia.
Un distribuidor de ferretería en Ningbo lo hizo al revés. Al principio, ninguna cajonera nueva. En su lugar, pasaron dos semanas reconstruyendo el sistema de etiquetas: un tamaño por compartimento, etiquetas que mostraban longitud, paso y la combinación correspondiente de arandela y tuerca, y listas de preparación ordenadas por número de compartimento. Dos semanas después, los preparadores ya no rebuscaban en los contenedores para verificar, y los errores de preparación bajaron. Solo entonces el dueño convirtió gradualmente los compartimentos de alta frecuencia a cajones, dejando los de baja frecuencia en contenedores. El gasto total quedó muy por debajo de una compra de cajoneras de sustitución total, y cada paso se pagó visiblemente por sí mismo.
La reposición es otra fuga que la gente pasa por alto. Un compartimento se queda vacío, nadie lo nota, y el preparador camina hasta allí, no encuentra nada y vuelve para generar una orden de reposición. La solución que funciona es una línea mínima por compartimento: baja de la línea y se dispara la reposición, con listas de reposición ordenadas por número de compartimento para que un solo viaje cubra toda una fila. Fija la línea a partir de unas dos semanas de datos de uso de ese tamaño. No cuesta nada: solo convierte la reposición de "cuando alguien se acuerda" en "cuando se cruza la línea".
La combinación más barata: primero ordena las especificaciones, después compra el equipo
Aquí tienes un marco de decisión que puedes aplicar directamente. Paso uno, cuenta tus tamaños y estudia tu mezcla de pedidos: más de 200 tamaños con pedidos pequeños y mixtos apuntan a cajoneras; pocos tamaños en lotes grandes significan que los contenedores bastan; una alta proporción de envíos en conjunto justifica el kitting. Paso dos, deja bien las etiquetas y los números de compartimento antes de decidir cualquier cambio de equipo. Paso tres, pon cajones en los compartimentos de alta frecuencia y deja contenedores en los de baja frecuencia: la mezcla es la opción más barata. Antes de comprar nada, haz una comprobación más: revisa un mes de listas de preparación y clasifica qué compartimentos se tocan más y qué tamaños se confunden más. Esa clasificación es tu lista de prioridades de cajoneras, no la intuición.
Repite la hipótesis anterior una vez más con etiquetas y números de compartimento en su lugar. Si el tiempo diario de búsqueda baja de 40 minutos extra a 10, seis preparadores ahorran 66 horas al mes. El equipo puede esperar; las etiquetas pueden colocarse hoy. Por eso sigo diciendo: primero ordena las especificaciones, después habla de equipo.
Al final del día, el almacenamiento de tornillería de piezas pequeñas no se gana con la cajonera más cara. Se gana con tamaños separados limpiamente y etiquetas en las que se puede confiar. Haz las cuentas tú mismo cuando vuelvas: primero el tiempo de preparación, segundo el costo de confusión, y solo entonces decide si el equipo necesita cambiar.
Por Lao Zhou, Analista de costos logísticos
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.