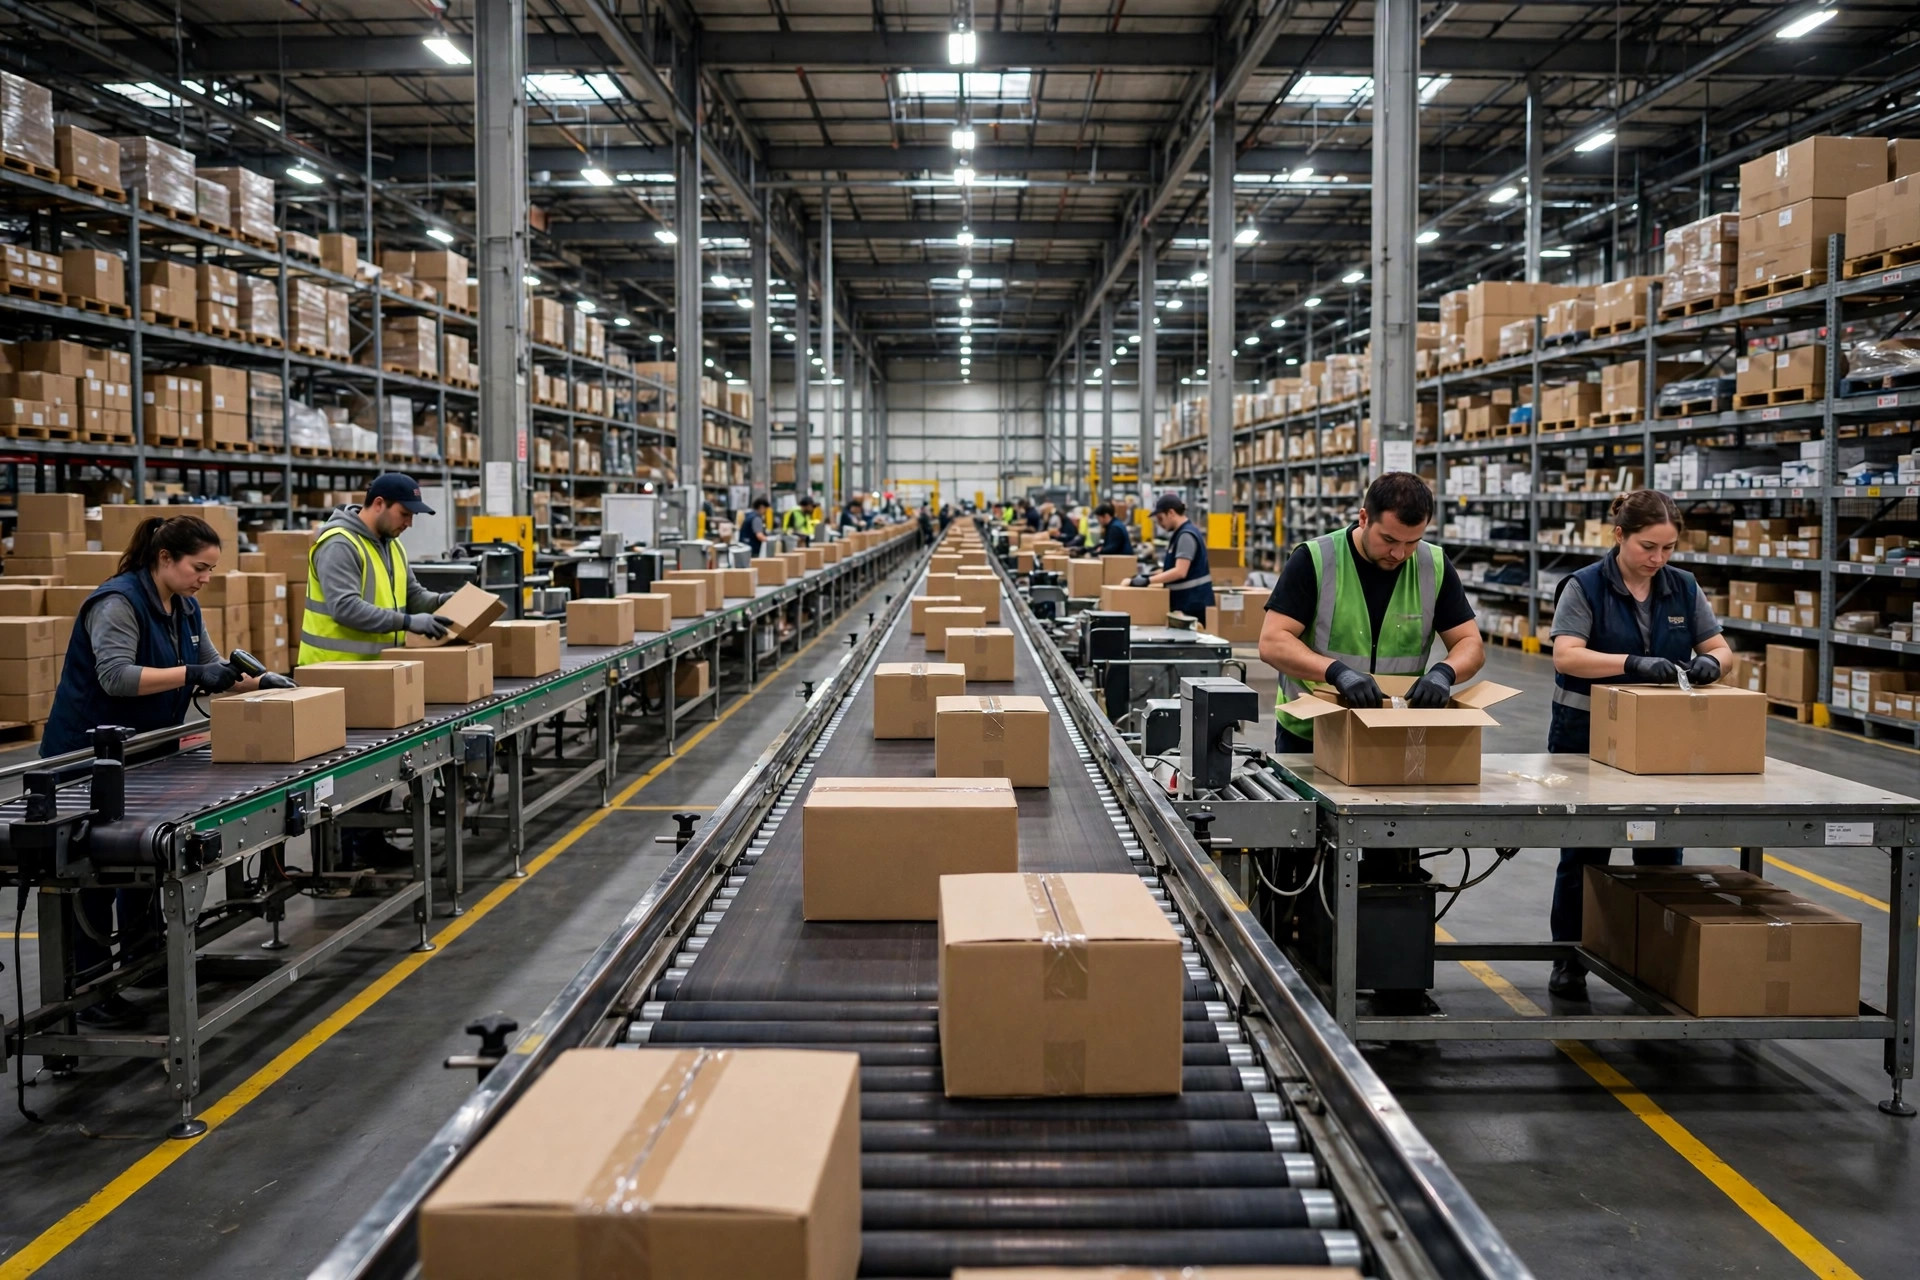
Un transportador es un metrónomo, no un auto de carreras. Ajuste la velocidad de línea al ritmo real de sus pickers, o cada metro por minuto que añada solo comprará un atasco mayor.
El otoño pasado visité un 3PL de 120,000 pies cuadrados en Columbus, Ohio, especializado en repuestos para el mercado de posventa automotriz. El gerente de operaciones me acompañó a lo largo de más de 300 metros de transportador, señaló una sección donde las cajas se habían apilado formando un muro sólido y me dijo: "Acabamos de acelerar esta línea de 18 a 24 metros por minuto. La producción bajó".
Identifiqué el problema de un vistazo. La cinta iba más rápido; las estaciones de picking, no. Las cajas llegaban a cada estación más rápido de lo que nadie podía procesarlas. Las cajas de aguas arriba seguían empujando, las de aguas abajo no podían salir, y toda la sección se atascaba hasta que alguien pulsaba el botón de parada.
Esta es una trampa que veo una y otra vez: tratar el transportador como una autopista donde más rápido siempre es mejor. El verdadero trabajo de un transportador no es mover cajas rápido, es mantener un ritmo constante. La velocidad de línea tiene que estar alineada con tres cosas: el ritmo real de los pickers, el ritmo de la alimentación de entrada y la capacidad de la zona de empaque aguas abajo. Si alguno de esos tres está desincronizado, más velocidad solo hace que el caos llegue antes.
Dónde está realmente el cuello de botella
La velocidad de un transportador suele medirse en metros por minuto. La misma línea puede funcionar sin problema a 20–30 m/min en una sección de transporte, pero necesita ir mucho más despacio en las estaciones de picking, no porque el motor no pueda, sino porque las personas no pueden.
Observe a un picker experimentado trabajar en una estación: escanear para confirmar, localizar el artículo, tomarlo, colocarlo en la caja, empujarla. He cronometrado ese movimiento decenas de veces. El picking de unidades sueltas se estabiliza en 35–50 segundos por caja; una estación de empaque y verificación tarda 40–60 segundos. Eso equivale a 70–100 cajas por picker por hora.
Ahora haga la cuenta con una línea de 24 m/min que alimenta estaciones separadas por los habituales 1.5 metros: una caja nueva golpea cada estación cada 3.75 segundos, unas 960 cajas por hora. Su picker procesa 80. Eso no es eficiencia; es un accidente a cámara lenta. La restricción siempre es el ser humano, nunca el motor.
Así que el primer paso: deje de leer las especificaciones del motor y empiece a leer a las personas. Mida primero el ritmo real en cada estación y luego calcule la velocidad de línea hacia atrás.
Medir el ritmo y luego fijar la velocidad
El método de medición es primitivo y funciona. Cronómetro en mano, durante un turno normal de temporada pico, cronometre una estación durante 30 pedidos consecutivos. Descarte los 5 más rápidos y los 5 más lentos, y promedie el resto. Ese es el takt de estado estable de la estación. Medir fuera de pico no sirve: sin nada urgente que hacer, la gente parece más rápida de lo que es.
La fórmula de la velocidad de línea es simple: velocidad de línea = distancia entre estaciones ÷ takt de estación. Si las estaciones están a 2 metros y el takt de estado estable es de 45 segundos por caja: 2 ÷ 45 ≈ 0.044 m/s, unos 2.7 m/min. Suena absurdamente lento, ¿verdad? Pero esa es la velocidad correcta para una sección de picking: cada caja llega justo cuando el picker termina la anterior. Sin atascos, sin esperas.
Esta es la clave: las secciones de transporte y las de picking van a velocidades distintas. El transporte solo mueve cajas de un punto A a un punto B: 20–30 m/min está bien. Las secciones de picking se calculan con la fórmula y suelen quedar en 3–6 m/min. Entre ellas, ponga una sección de acumulación de presión cero como amortiguador: las cajas se encolan sin presionarse unas contra otras, y cada estación siempre tiene trabajo al alcance.
Los variadores de frecuencia (VFD) existen exactamente para esto. Misma línea, distintos motores, distintas velocidades por sección. La rutina de ajuste que uso:
Empiece cada sección a una velocidad conservadora y opérela durante una semana, registrando dónde se apilan las cajas y dónde las estaciones se quedan sin trabajo. Luego ajuste solo las secciones de picking, en incrementos de 0.5 m/min, observando durante dos días después de cada cambio. Ajuste el transporte al final, manteniendo siempre 2–3 cajas en cola en la sección de acumulación. Esas 2–3 cajas son su colchón: más significa que aguas arriba va demasiado rápido; menos, que aguas abajo va demasiado lento.
Un detalle que siempre se pasa por alto: las rampas de aceleración de los motores. Si una caja pasa de rápido a lento de golpe en el cambio de sección, las cajas ligeras patinan y se descolocan y las pesadas golpean la caja de adelante. Configure la aceleración en 3–5 segundos. Lo suave gana a lo rápido, siempre.
Temporada pico: ¿debería tocar las velocidades?
Sí, pero no a ciegas.
La temporada pico cambia el perfil de los pedidos: más unidades por pedido, lo que naturalmente ralentiza a los pickers. Deje la velocidad de línea como está y el atasco se extiende aguas arriba desde la sección de picking. Lo correcto es volver a medir el takt de estado estable unas dos semanas antes del pico, usando el perfil de pedidos previsto, y recalcular la velocidad de línea a partir de ahí.
También hay un error clásico: lanzar mano de obra temporal contra el pico. Más manos aumentan la producción total, pero los nuevos contratados tienen un ritmo inestable: rápidos una hora, lentos la siguiente. Aunque parezca contraintuitivo, conviene usar velocidades de línea más conservadoras durante las primeras semanas de personal nuevo, para absorber esa variabilidad. Una vez que su ritmo se estabiliza (normalmente en 2–3 semanas), vuelva a subir la velocidad.
¿Cómo lo resolvió la planta de Columbus? Las secciones de picking bajaron de 24 a 5 m/min, el transporte se quedó en 22 m/min y añadieron una sección de acumulación de presión cero de 12 metros. La reforma costó menos de $20,000, casi todo en VFD y una sección de transportador de rodillos. El volumen de temporada pico se mantuvo en 16,000 pedidos al día y las paradas de línea cayeron de 4–5 al día a prácticamente cero. Ralentizaron la línea y la producción subió.
Lista de verificación previa al turno
- ¿Ha medido el takt de estado estable en cada estación de picking y empaque (30 pedidos consecutivos a intensidad de pico, promedio recortado)?
- ¿Las secciones de transporte y picking tienen control de velocidad separado (un VFD por sección)?
- ¿La sección de acumulación mantiene una cola estable de 2–3 cajas?
- ¿Las rampas de aceleración de los motores están en 3–5 segundos?
- ¿Volvió a medir el takt y recalculó la velocidad de línea dos semanas antes de la temporada pico?
- ¿Las velocidades de línea son conservadoras durante las primeras dos semanas del personal nuevo?
Una frase para recordar: su transportador es un metrónomo, no un acelerador. Logre el ritmo correcto y toda la línea entrará en sintonía.
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.