Una "cinta simple" que hundió tres proyectos
La lección más cara que he visto sobre transportadores: el nuevo centro de distribución de un cliente tenía una subida de 12 metros desde clasificación hasta empaque. Para ahorrar, el diseño usó un transportador estándar de cinta plana con una inclinación de 22 grados. El primer día, las cajas se deslizaron cuesta abajo una tras otra y atascaron todo el tramo. La corrección — cambiar a cinta con tacos y un tope superior de retención — costó $90K extra y un mes de retraso.
Los transportadores son las arterias de un almacén automatizado. Parecen simples, pero un parámetro mal calculado arrastra el rendimiento y la confiabilidad de toda la línea. Velocidad, inclinación y curvas son los tres puntos donde los diseños fallan con más frecuencia.
Tres fundamentos de ingeniería, diseccionados
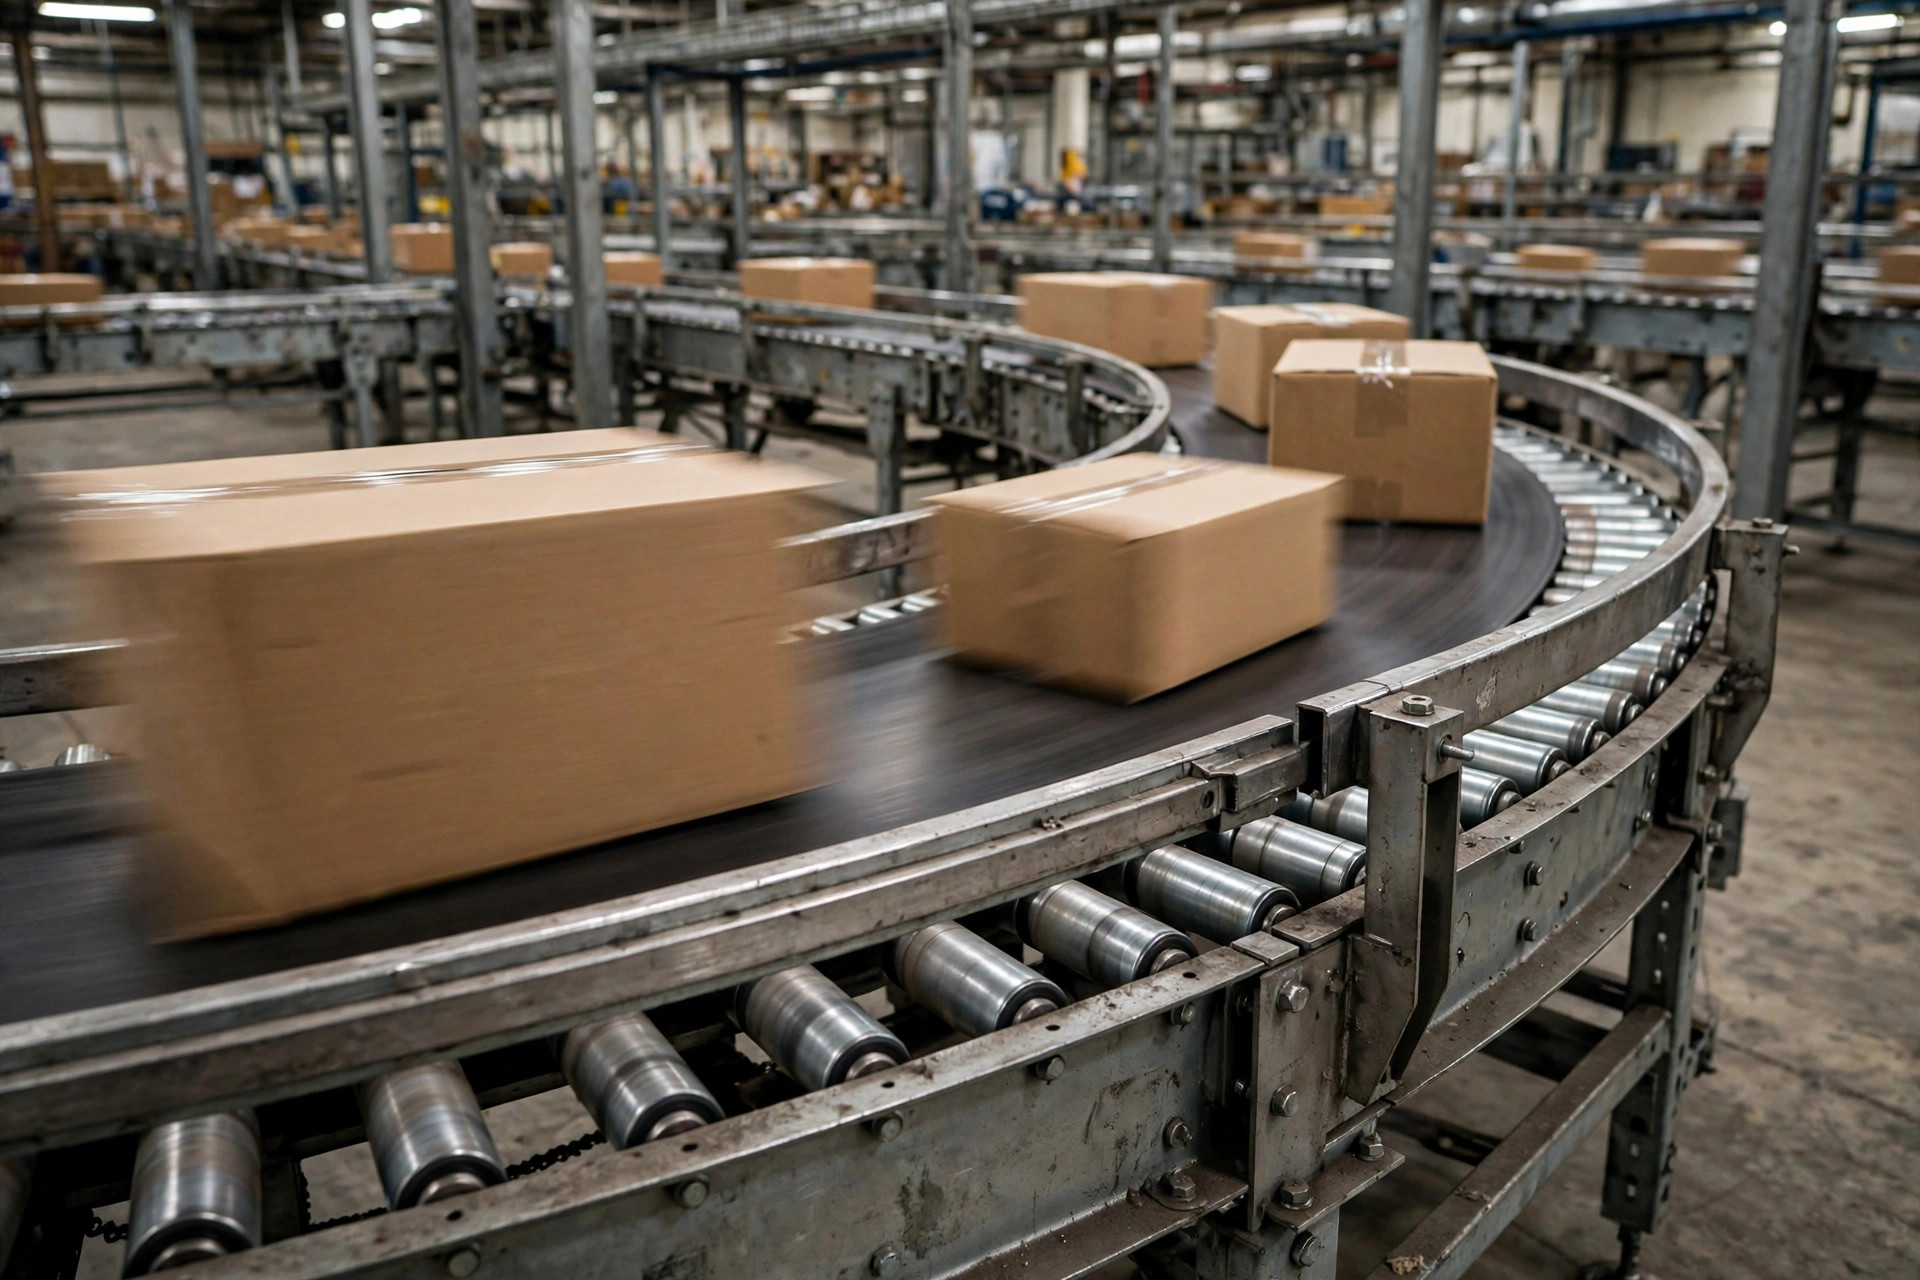
1. Velocidad: más rápido no es mejor — 1.2–2.0 m/s es el punto óptimo
La velocidad de línea define directamente el rendimiento horario: rendimiento = 3,600 × velocidad ÷ distancia entre piezas. Una línea a 1.5 m/s con 0.6 m de distancia mueve teóricamente 9,000 piezas/hora.
Pero la velocidad trae costos:
- La precisión de clasificación cae: los fotoeléctricos necesitan tiempo de respuesta, los mecanismos desviadores necesitan tiempo de accionamiento — por encima de 2.0 m/s, la precisión de los desviadores de rueda cae de 99.5% a menos de 98%.
- Ruido y desgaste: cada 0.5 m/s extra aumenta el desgaste de rodillos y cinta en aproximadamente 40%.
- Distancias de parada de emergencia más largas: las normas de seguridad exigen distancias de parada — las líneas rápidas necesitan las cortinas de luz de seguridad más atrás, lo que consume espacio de planta.
Mi regla de selección: líneas troncales a 1.5–2.0 m/s, secciones de clasificación a 1.2–1.5 m/s, zonas de trabajo manual (inducción, control de calidad) a 0.8–1.2 m/s. Las velocidades por zona superan en energía y estabilidad a un solo ritmo para todo.
2. Inclinación: más allá de 15 grados, cambia el equipo
La capacidad de subida varía enormemente según el tipo de transportador — esta es ley de hierro en la selección:
| Tipo | Límite seguro de inclinación | Notas |
|---|---|---|
| Cinta plana estándar | 12–15° | Resbala más allá, sobre todo con fondos de caja lisos |
| Cinta con tacos/texturizada | 25–30° | Los faldones laterales evitan derrames; buena para piezas pequeñas |
| Rodillo motorizado | 5–8° | Tracción por fricción; resbala rápido en inclinación |
| Transportador de cadena | 30°+ | Para palets; los empujadores de cadena hacen el trabajo |
| Elevador espiral | Vertical | Huella compacta; ideal para transferencias a entreplanta |
La lección dolorosa: el coeficiente de fricción de una caja sobre la cinta es ~0.4 en seco, pero solo ~0.25 cuando está húmeda o envuelta en film. Con 0.25, arctan(0.25) ≈ 14° — de ahí sale el techo de 15 grados. En climas húmedos o cámaras de frío con condensación, sé 2–3 grados más conservador.
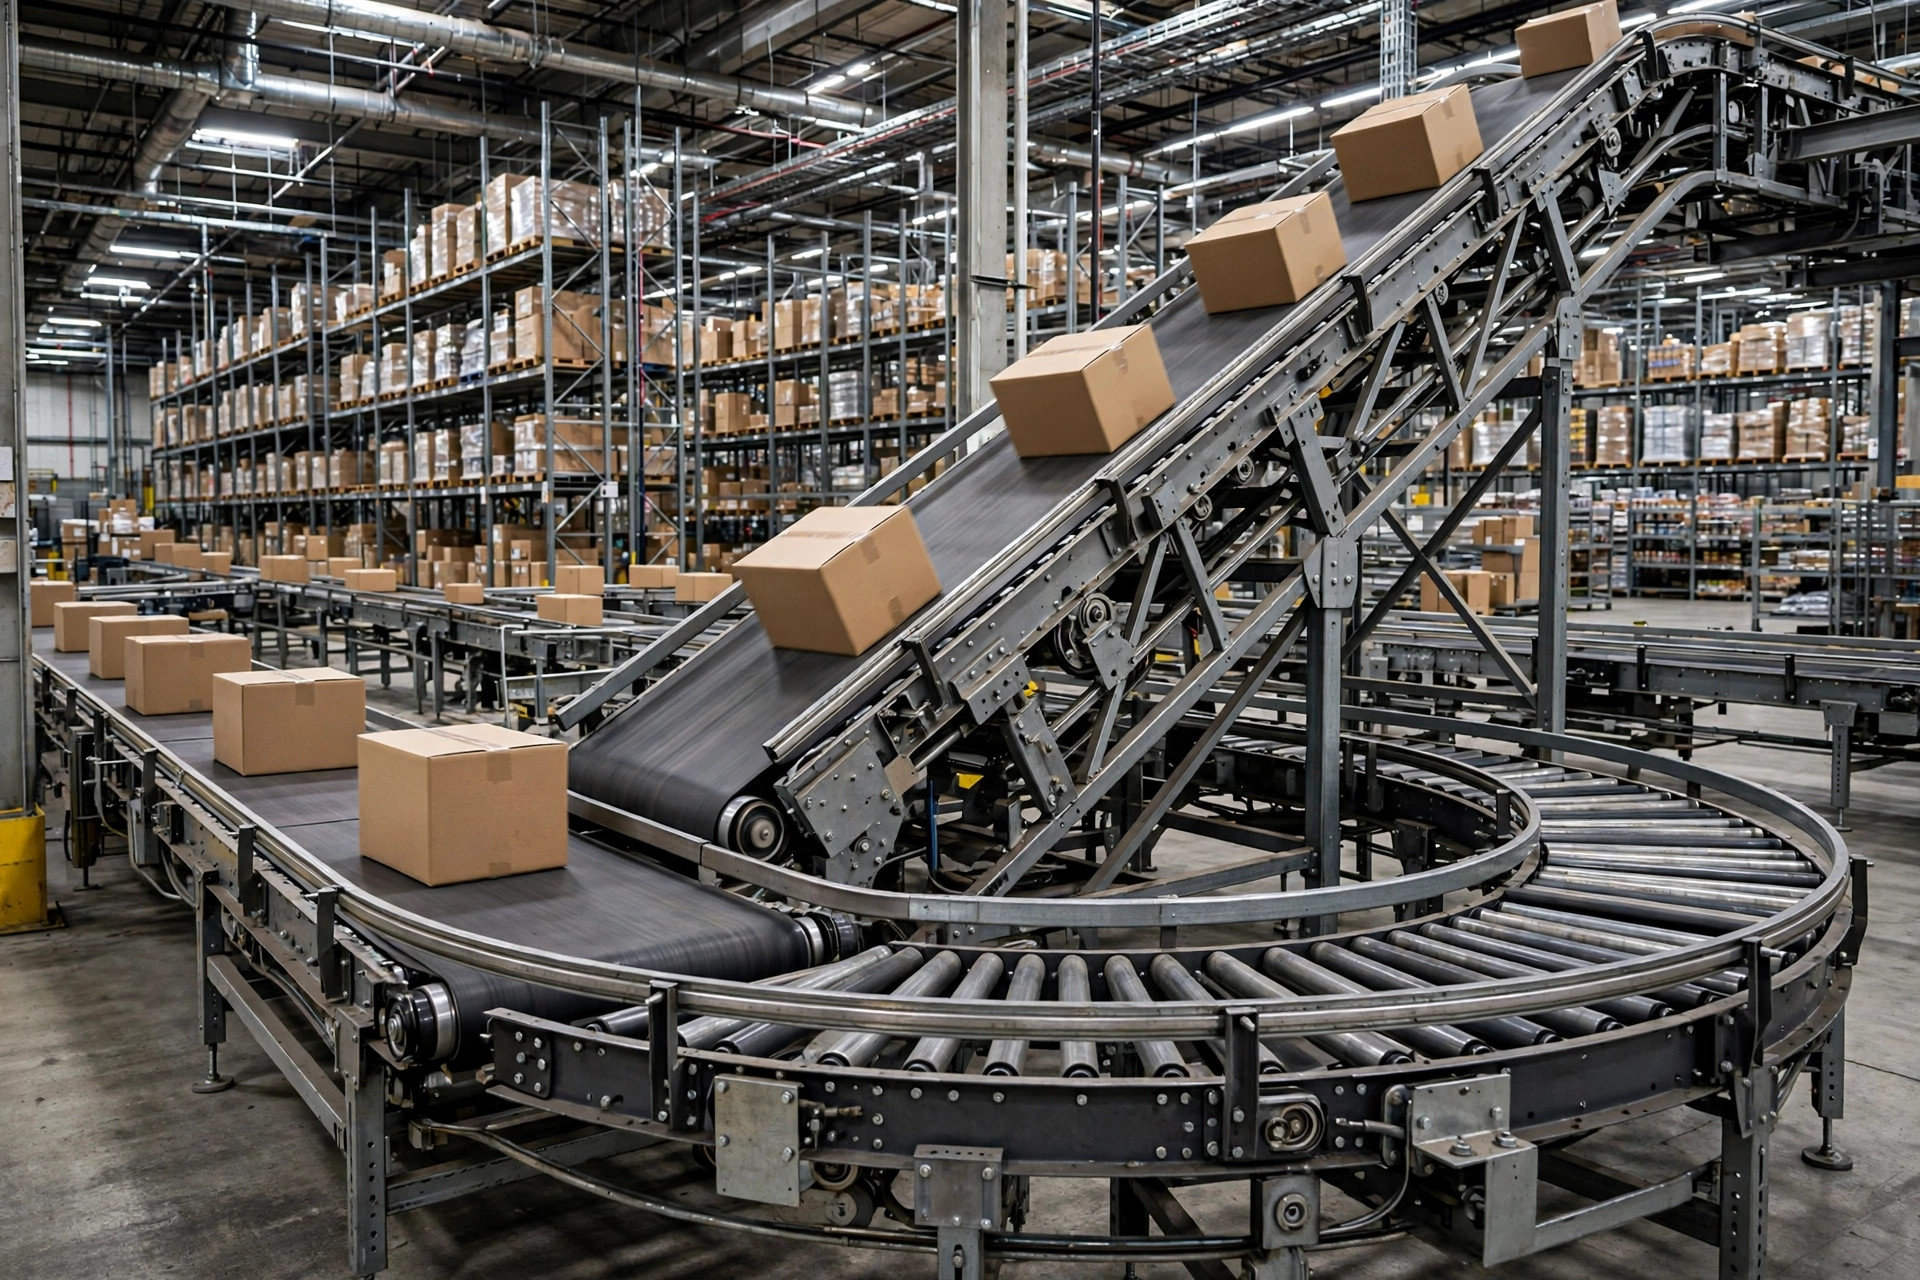
Para subidas de más de 15 grados, tres opciones: cambiar a cinta con tacos, añadir una cinta superior de retención que "emparede" el producto cuesta arriba, o usar un elevador. No creas que "con un motor más grande basta" — los motores resuelven potencia, no deslizamiento.
3. Curvas: el 10% más caro de tu línea
Los tramos rectos son baratos; las curvas son caras. En una línea típica, el 80% de las fallas y el 50% del tiempo de puesta en marcha vienen de las curvas.
- Curvas de cinta: rodillos cónicos gestionan el giro, radio típico de 600–1,000 mm, buenas para paquetes pequeños — mantén la velocidad bajo 1.5 m/s o la fuerza centrífuga eyecta el producto.
- Curvas de rodillos: diferencial de rodillos cónicos, radio mayor, más espacio de planta, pero mayor capacidad de carga.
- Elevación y transferencia: la especialista en ángulos rectos — eleva, gira 90°, deposita, ~8–12 segundos por ciclo. Ojo, es un cuello de botella: el rendimiento de la línea equivale a su ritmo de ciclo; no pongas más de 2–3 en serie.
Tres reglas de hierro para planificar curvas: radio de curva ≥ 1.5x la dimensión más larga del producto; deja 2 m de transportador recto antes y después de cada curva para estabilizar el flujo; protege ambos lados de cada curva con no menos de dos tercios de la altura del producto.
Cuando puedas subir en vez de girar, hazlo. En layouts en U o en L, una curva de cinta de 90° cuesta lo mismo que 8–10 m de cinta recta. Si la altura del techo lo permite, dos subidas de cinta con tacos con un tramo recto elevado reemplazan las curvas a nivel de piso — añades altura de elevación pero eliminas las curvas propensas a fallas, y el mantenimiento a largo plazo cuesta menos.
Bonus: que la electricidad no se quede atrás de la mecánica
Los transportadores son electromecánicos — una vez definida la mecánica, la electricidad debe acompañar: un variador de frecuencia por línea (no compartas un accionamiento entre varios motores para ahorrar — el golpe de arranque/parada estira las cintas); usa fotoeléctricos de haz directo, no de reflexión difusa (en almacenes con polvo, los sensores difusos disparan en falso en cuestión de meses); deja 20% de E/S libre en los armarios de control para que futuras ampliaciones no exijan un armario nuevo. Cada detalle cuesta poco — menos del 5% del total — pero decide si pones en marcha a la primera o depuras durante tres meses.
Caso real: una decisión de curva ahorró $400K
Un 3PL en Texas con layout en U necesitaba que su línea de clasificación hiciera un giro de 180°. El diseño original usaba cuatro curvas de cinta de 90° por $520K. Visité el sitio, vi techos de 12 m, y propuse "subir + recto elevado + bajar": dos subidas de cinta con tacos de 18 m hasta 6 m de altura, 40 m de tramo recto aéreo, y de vuelta abajo. Total: $380K — $140K ahorrados, y más importante, cuatro puntos de falla eliminados; dos años operando sin paradas en secciones de curva. A veces la mejor curva es no tener curva — ve hacia arriba.
Trampas: cuatro fallas de alta frecuencia
- Fotoeléctricos en la curva: el cambio de actitud del producto en curvas causa disparos en falso. Monta fotoeléctricos solo en tramos rectos, a 2+ m de cualquier curva.
- Motor dimensionado para plano: los motores de inclinación deben cubrir el trabajo de elevación más la fricción — deja 30% de margen o la degradación por calor del verano dispara las sobrecargas.
- Sin juntas de dilatación: los tramos rectos de más de 30 m pandean sus soportes por dilatación térmica — deja juntas de 5 cm cada 20–30 m.
- Un botón para toda la línea: aguas arriba sigue alimentando cuando aguas abajo se atasca. El control por zonas con detección de acumulación es obligatorio — los atascos deben detener aguas arriba automáticamente.
Resumen
La planificación de transportadores se reduce a tres números: velocidad por zonas de 1.2–2.0 m/s, 15° como línea roja de inclinación, radio de curva de 1.5x la longitud del producto. Más una mentalidad: minimiza las curvas donde puedas — y cuando el techo lo permita, pasa por encima en vez de rodear. Los transportadores trabajan 24/7; dedicar 10% más de cuidado en el diseño ahorra el 50% de tus llamadas de emergencia de medianoche tras el arranque.
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.