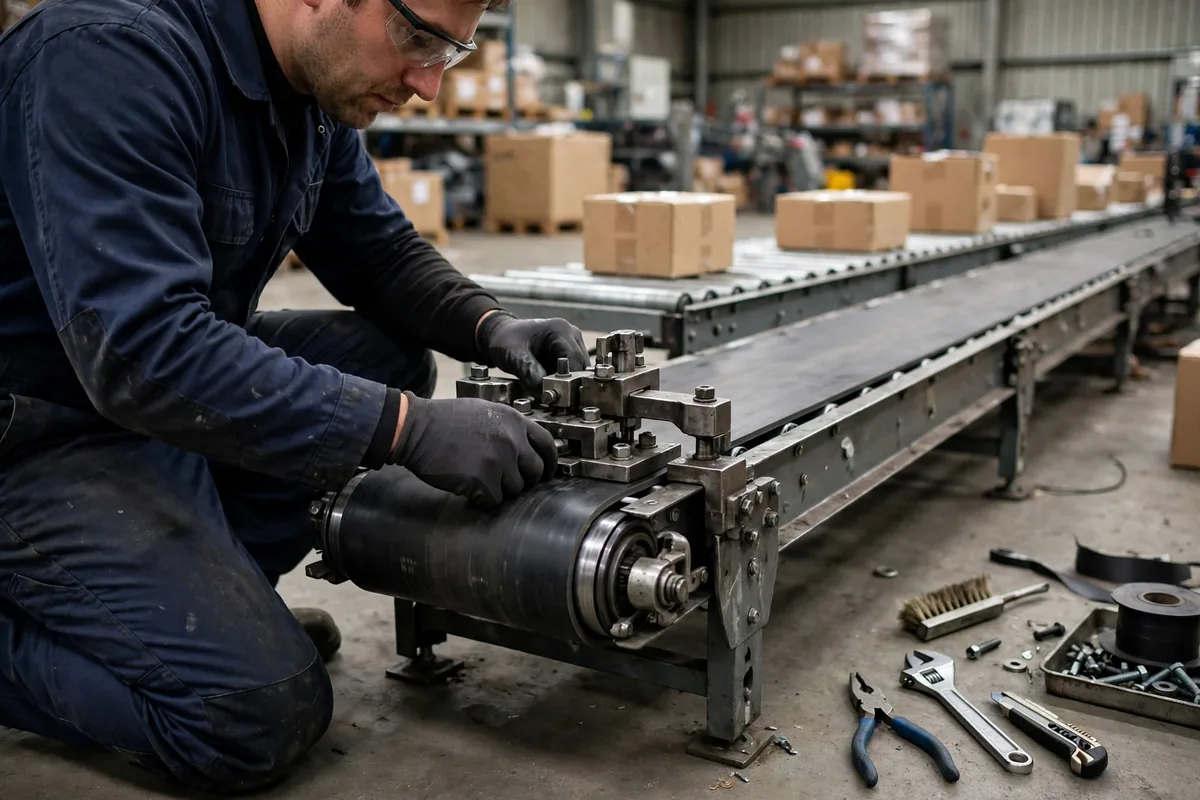
Un empalme de cinta transportadora es el tipo de detalle del que nadie habla hasta que falla, y entonces toda la línea se detiene a mirarlo. Una cinta transportadora realiza miles de ciclos al día, doblándose, subiendo, arrancando y parando, y el punto más débil rara vez es la cinta en sí. Es el empalme, una franja de apenas unas pocas decenas de centímetros de ancho que mantiene unidos los dos extremos. Si eliges el método de empalme equivocado, la calidad de la cinta apenas importa, porque el empalme es el punto por donde se romperá.
Según la experiencia de mantenimiento ampliamente reportada en la industria del transporte por cinta, los fallos de empalme rara vez llegan sin aviso. Lo más frecuente es que el problema se plantara en la fase de selección y luego creciera en silencio durante la operación. El empalme en frío y la vulcanización en caliente unen los dos extremos de una cinta, pero la lógica que hay detrás de ellos es totalmente distinta, y las situaciones para las que sirven apenas se solapan. Entender esa diferencia sale más barato que reparar la misma junta una y otra vez.
El empalme en frío y la vulcanización en caliente: dos formas de hacer un empalme de cinta transportadora
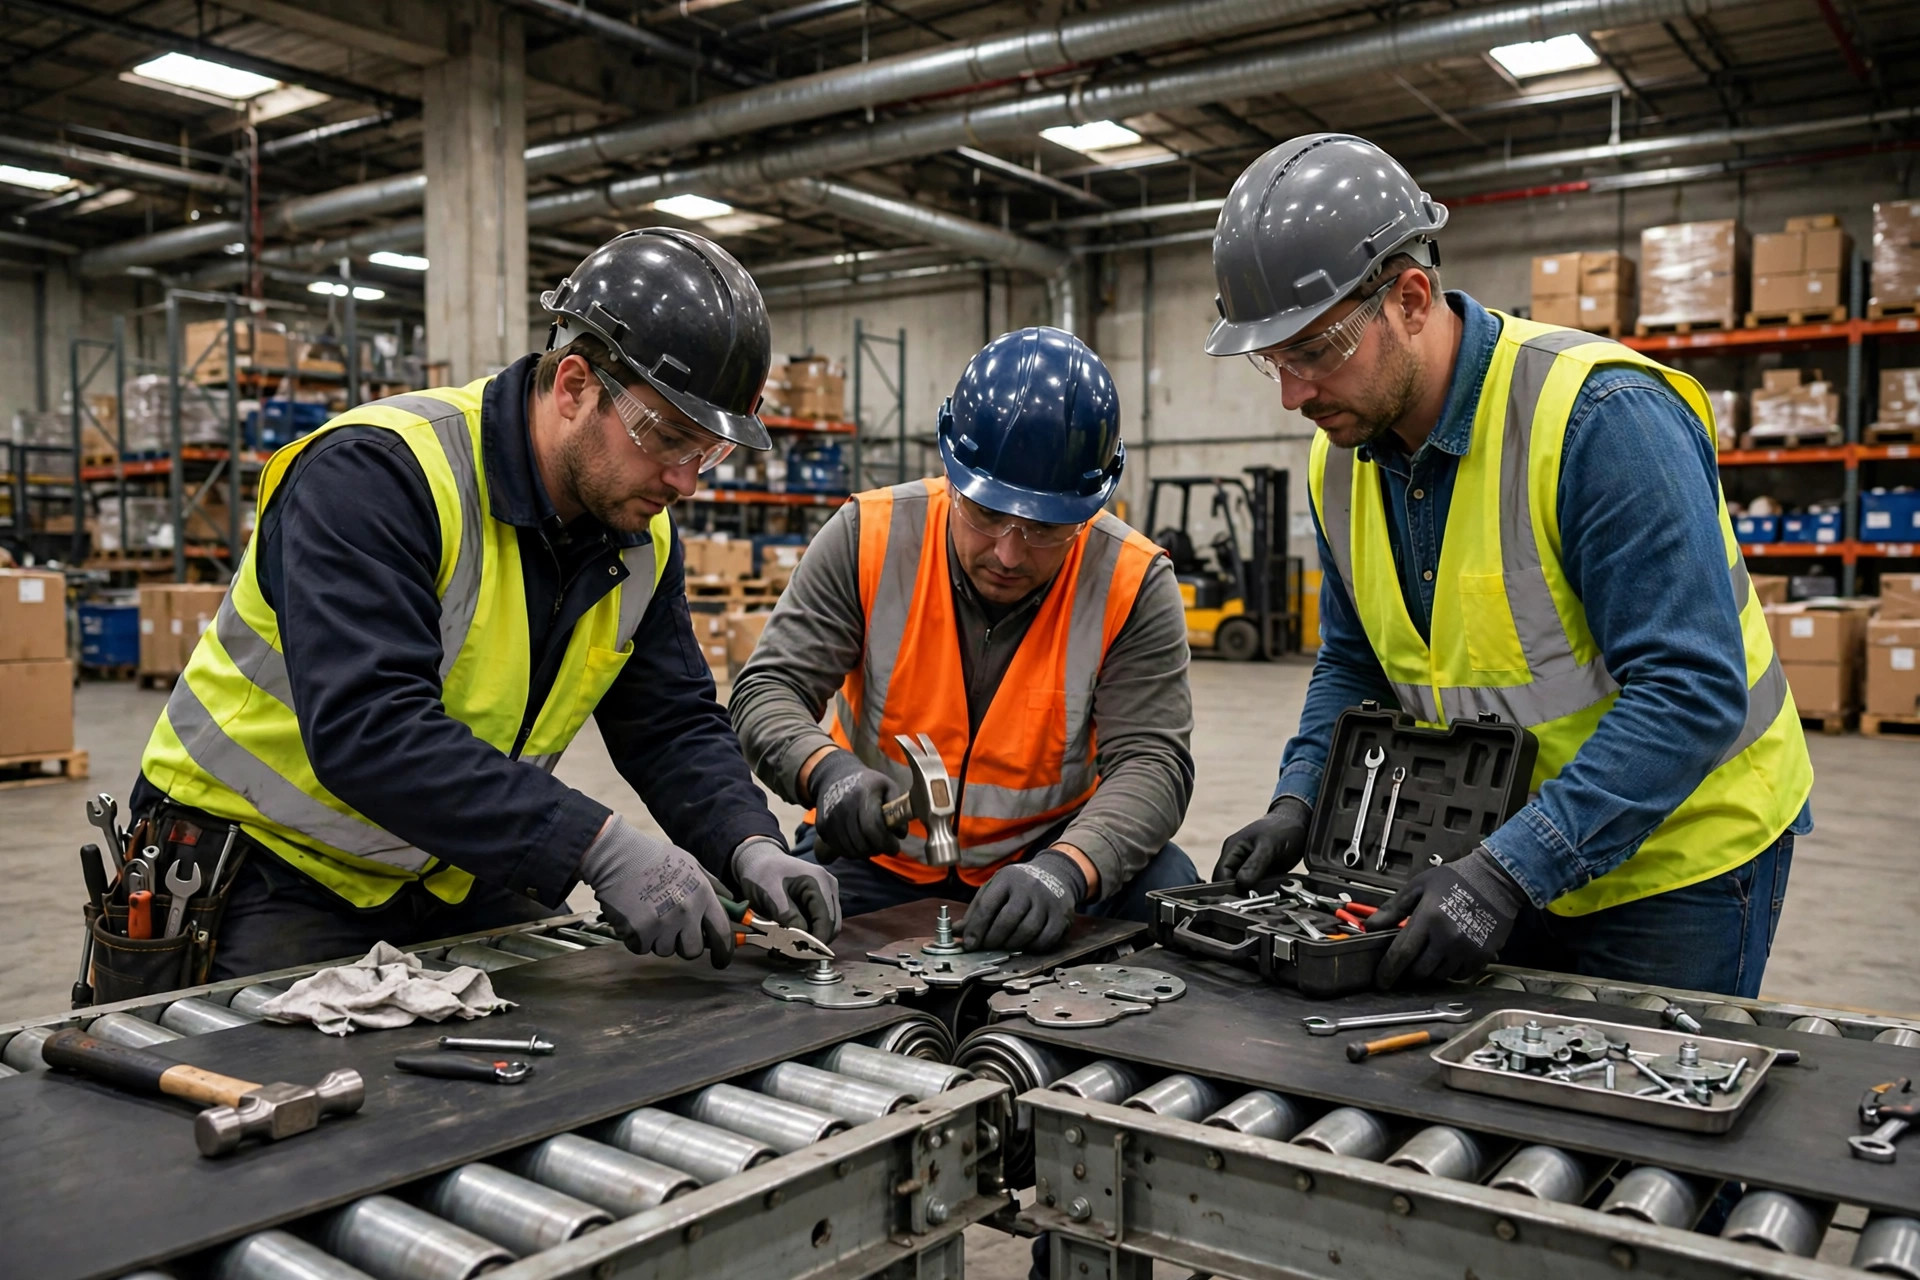
El empalme en frío, o unión en frío, une los extremos de la cinta con adhesivo a temperatura ambiente. El trabajo requiere herramientas relativamente sencillas, sin una gran prensa de vulcanización, y una ventana de parada corta, y tolera condiciones de obra modestas. Su debilidad es igualmente clara. La resistencia de la unión depende en gran medida del adhesivo, de lo cuidadoso que sea el lijado y la preparación de los extremos de la cinta, y de las condiciones de curado. La temperatura ambiente, la humedad y el polvo afectan al resultado, y la resistencia a la fatiga a largo plazo es comparativamente limitada.
La vulcanización en caliente funciona de otra manera. Bajo calor y presión, el caucho se entrecruza de nuevo formando una sola pieza, de modo que el empalme se comporta estructuralmente mucho más cerca de una cinta sin cortar. El coste es la complejidad. El trabajo necesita una prensa de vulcanización, una parada más larga y operarios formados, y pequeñas desviaciones en el procedimiento pueden comprometer el resultado.
Puestos uno junto al otro, el equilibrio se hace visible.
| Dimensión | Empalme en frío | Vulcanización en caliente |
|---|---|---|
| Condiciones de trabajo | Temperatura ambiente, herramientas sencillas | Prensa de vulcanización, calor y presión |
| Ventana de parada | Corta, adecuada para reparación de emergencia | Larga, requiere programación planificada |
| Resistencia y vida útil de la junta | Relativamente limitadas, dependen del proceso | Normalmente mayores, más cerca de la propia cinta |
| Sensibilidad al entorno | Alta; la temperatura, la humedad y el polvo importan | Menor, pero sigue exigiendo un procedimiento disciplinado |
| Más adecuada para | Cargas ligeras, reparación temporal, cintas ligeras | Cargas pesadas, funcionamiento a largo plazo, cintas pesadas |
Conviene decir una advertencia con claridad. El porcentaje exacto de resistencia de la cinta que puede alcanzar un empalme, y la temperatura de vulcanización y el tiempo de curado precisos, varían según el fabricante, el tipo de cinta y el compuesto. Esas cifras deben tomarse del manual del fabricante del equipo, y el trabajo en obra debe seguir la ficha de proceso de ese manual en lugar de un número recordado por experiencia.
Dos almacenes, dos caminos distintos
En el otoño de 2024, un almacén de clasificación de comercio electrónico en el este de China se topó con un problema de empalme de manual. Su cinta transportaba paquetes desde la zona de clasificación hasta el muelle de carga. La velocidad de la cinta era moderada y la carga no era pesada. El problema era la junta. Un empalme en frío empezó a levantarse por los bordes después de unos pocos meses de funcionamiento, y el borde levantado era raspado una y otra vez por los rodillos hasta que la cinta se partió un fin de semana justo antes de la temporada alta. Un equipo de reparación trabajó toda la noche e hizo un nuevo empalme en frío, lo que devolvió la línea a la vida, pero el mismo punto empezó a mostrar señales parecidas no mucho después. La lección no era que el empalme en frío sea incorrecto. Era que un método de reparación temporal se había usado como solución permanente en una junta que funciona con alta frecuencia durante mucho tiempo.
Un almacén de distribución de alimentos tomó la decisión opuesta a principios de 2025. Al planificar una nueva línea de cintas, su proveedor de equipos recomendó la vulcanización en caliente para todos los empalmes, con el trabajo programado dentro de la ventana de instalación y puesta en marcha. La parada inicial fue más larga y traer al equipo supuso más molestias, pero una vez que la línea entró en servicio, el empalme nunca volvió a ser una entrada habitual en la lista de mantenimiento. La comparación apunta a una regla sencilla: el coste de un método de empalme no debe medirse solo por las horas dedicadas el día del trabajo, sino por la frecuencia con la que detendrá toda la línea durante los próximos años.
Según la discusión publicada sobre el mantenimiento de cintas transportadoras, las primeras señales de fallo de un empalme suelen ser rastreables. La trayectoria de la cinta se desvía, la junta emite un ruido inusual, los bordes empiezan a deslaminarse o aparecen finas grietas en la superficie. Estas señales suelen aparecer mucho antes de una rotura completa. El problema es que muchos almacenes sitúan la inspección de empalmes muy abajo en la lista de verificación, y nadie mira de cerca hasta que la cinta ya se desvía mucho o hace ruido.
Elegir un empalme de cinta transportadora: la verdadera línea divisoria es el coste de parar
En la superficie, la línea divisoria entre el empalme en frío y la vulcanización en caliente parece un conjunto de parámetros técnicos: velocidad de la cinta, carga y tipo de cinta. En la práctica, es una línea trazada por el coste de parar. Si una hora de parada cuesta poco, la flexibilidad del empalme en frío es una ventaja real. Si una hora de parada significa atrasos en la clasificación, cargas retrasadas y pedidos tardíos, entonces la parada planificada adicional que la vulcanización en caliente exige por adelantado es la opción más barata.
Desde el punto de vista de la investigación, la decisión puede dividirse en cuatro preguntas. Primero, ¿qué tan intenso es el servicio: la velocidad y la carga de la cinta son persistentemente altas? Segundo, ¿qué tan fácil es programar paradas, o cada reparación tiene que hacerse a altas horas de la noche o en fin de semana? Tercero, ¿está el empalme en una zona de alta tensión, como una subida, una curva o un tramo con arranques y paradas frecuentes? Cuarto, ¿funcionará la línea con más intensidad en los próximos años, con volúmenes de temporada alta por encima de los niveles actuales? Si la mayoría de las respuestas apuntan a alta intensidad, paradas difíciles de programar y alta tensión, la vulcanización en caliente es la opción más segura. Si no, la rapidez y la flexibilidad del empalme en frío tienen valor real.
Hay también un punto contraintuitivo que es fácil pasar por alto. Un empalme más fuerte no hace automáticamente que toda la línea sea más segura. Una junta vulcanizada en caliente es casi tan fuerte como la propia cinta, lo que significa que, bajo una tensión anormal, el punto de fallo puede desplazarse a otro lugar más difícil de reparar. Un empalme en frío es comparativamente más débil, y en algunas situaciones se comporta más como un fusible: muestra el problema primero y se nota primero. Eso no es, desde luego, un argumento de que el empalme en frío sea mejor. Es un recordatorio de que la selección del empalme debe juzgarse dentro del sistema completo de tensiones y mantenimiento de toda la línea, no comparando qué junta es más fuerte de forma aislada.
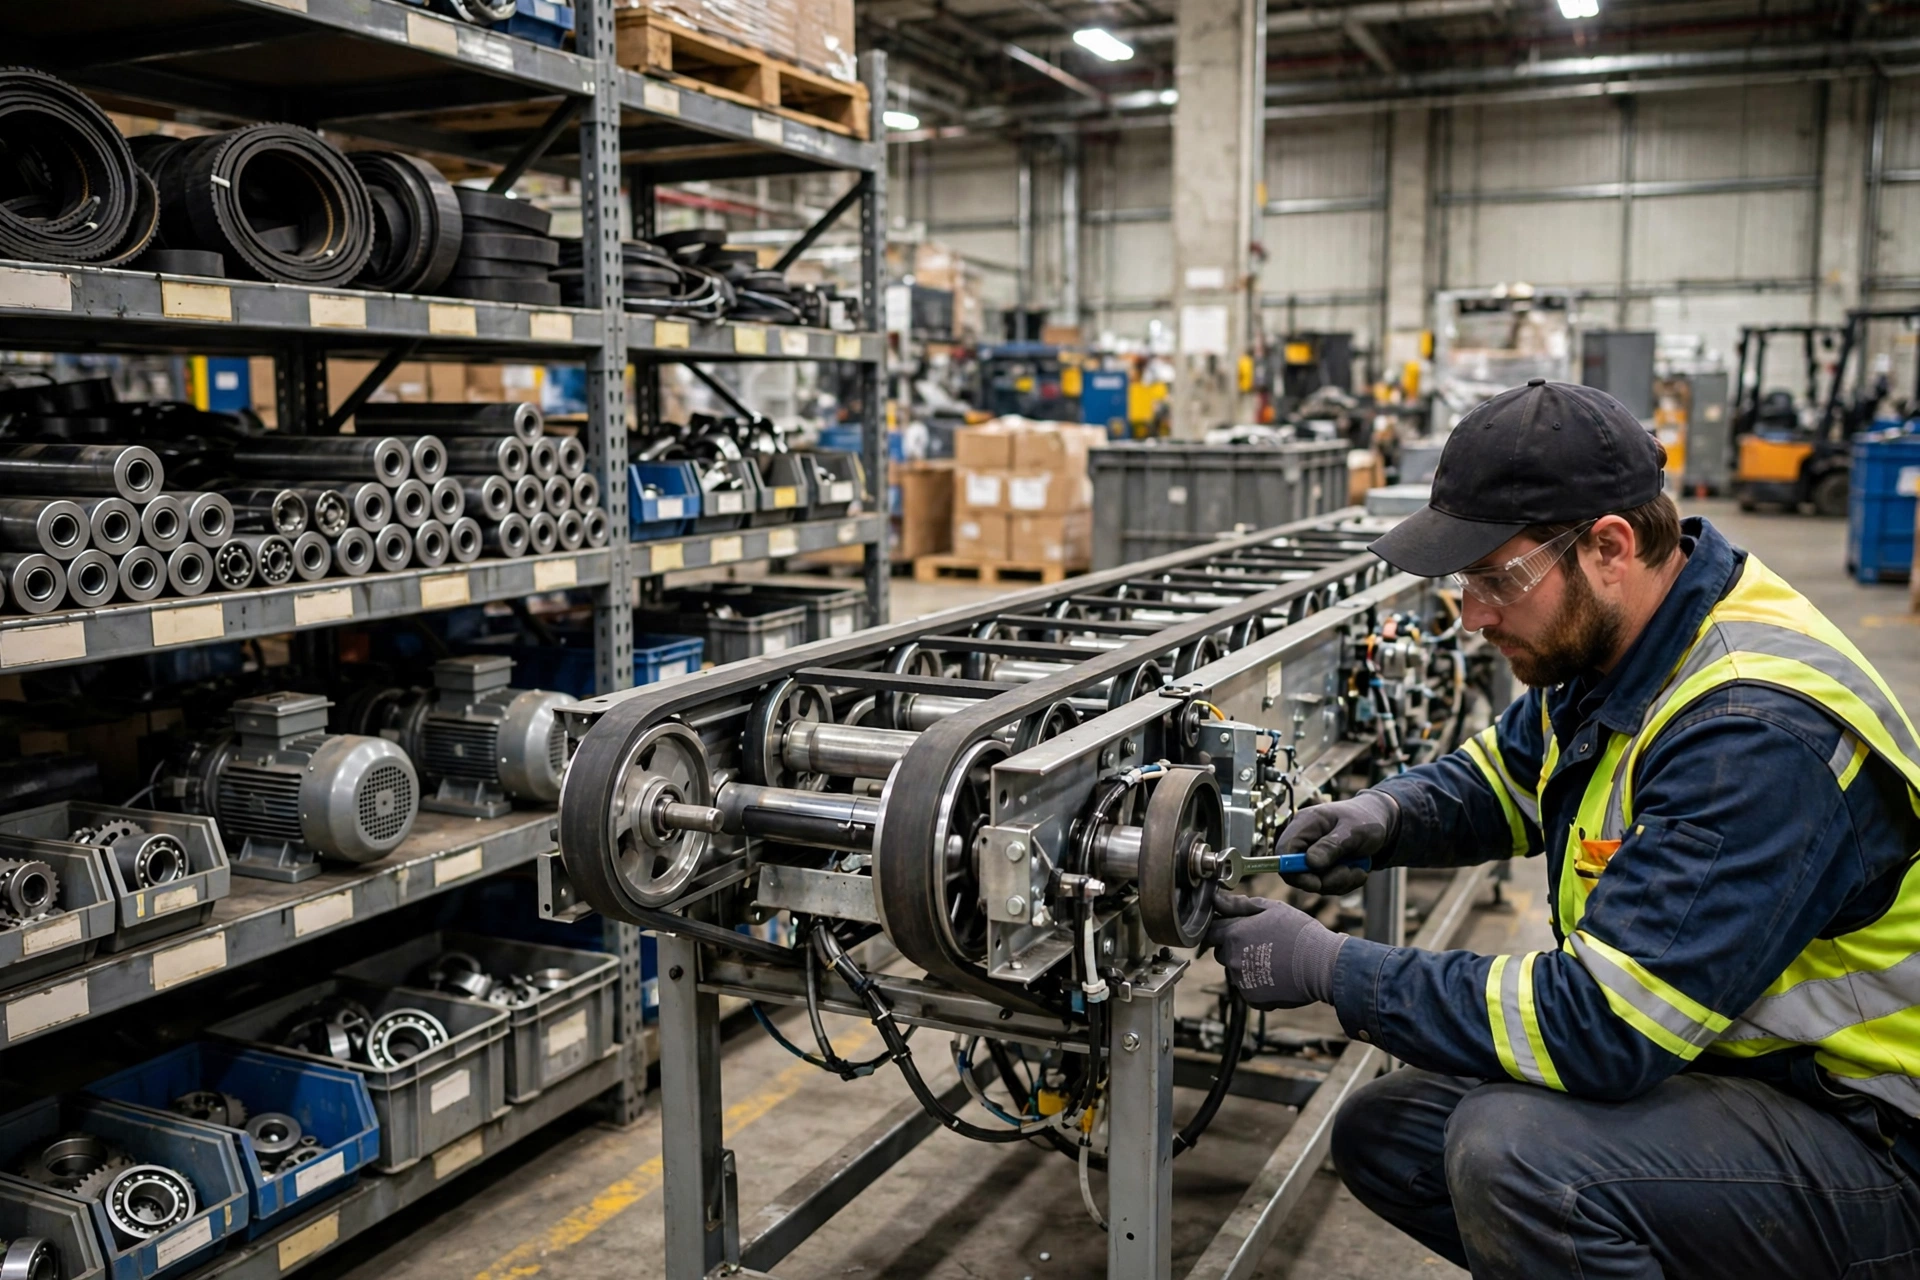
En cuanto al ritmo de mantenimiento, el consejo práctico es incorporar la inspección de empalmes a la lista de verificación fija de patrulla en lugar de dejarla a la experiencia individual. Cada inspección debe fijarse en tres cosas: si el borde del empalme se levanta o se deslamina, si la trayectoria de la cinta se desplaza en el empalme, y si los rodillos y las poleas cercanas a la junta muestran un desgaste anormal. Cuando aparezca un problema, regístralo, evalúalo y luego decide si vigilarlo o parar la línea, en lugar de esperar a la rotura. Los registros en sí tienen valor. El historial de inspección de un empalme, leído como una serie, es la evidencia más directa de cuánta vida le queda a esa cinta.
Mirando hacia adelante, la automatización de almacenes sigue empujando la carga de las cintas hacia arriba, mientras que la frecuencia de la inspección manual es difícil de elevar al mismo ritmo. La supervisión de empalmes está pasando de las revisiones manuales programadas a la supervisión en línea y las alertas basadas en la condición. Sea cual sea el método de supervisión que llegue, el juicio básico tomado en el momento de la selección no cambiará: el empalme no es un detalle que pueda arreglarse después. Es el punto donde empieza la fiabilidad de toda la línea.
Que una línea funcione con regularidad o se detenga cada pocos días suele decidirse en el momento en que se elige el método de empalme.
Por Dr. Chen, Investigador de la cadena de suministro
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.