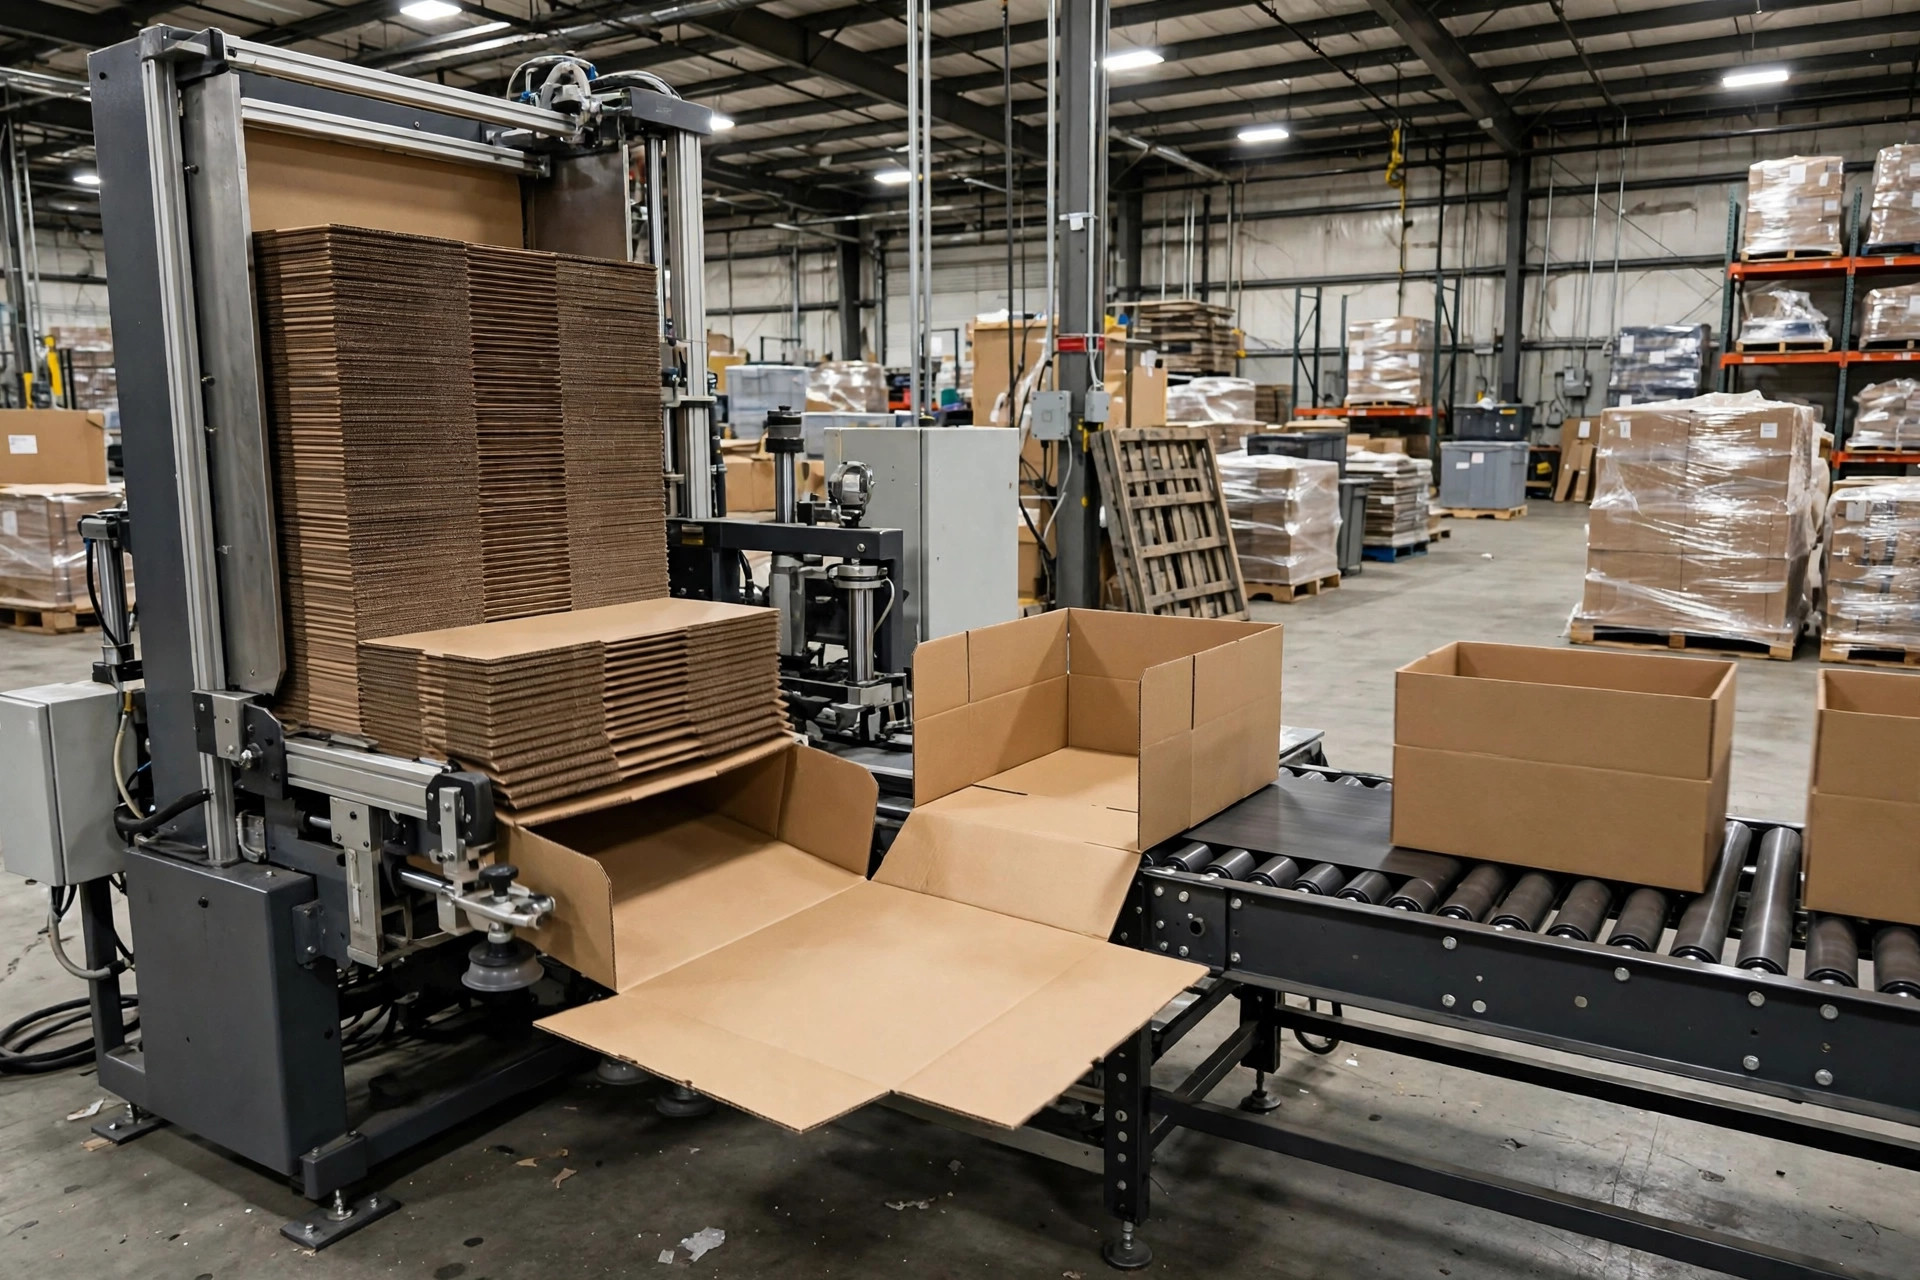
Misma línea de embalaje, dos almacenes. En el almacén A, la formadora de cajas se atasca cada tres minutos y el operario pasa media jornada sacando cajas aplastadas y pulsando el botón de reinicio. En el almacén B, una máquina de la misma clase funciona todo el día con una sola parada como máximo. ¿Pagó B $40,000 más? No. La diferencia está en si alguien hizo los cálculos de cajas y rendimiento antes de comprar, y en si alguien es responsable de la máquina después de que llega.
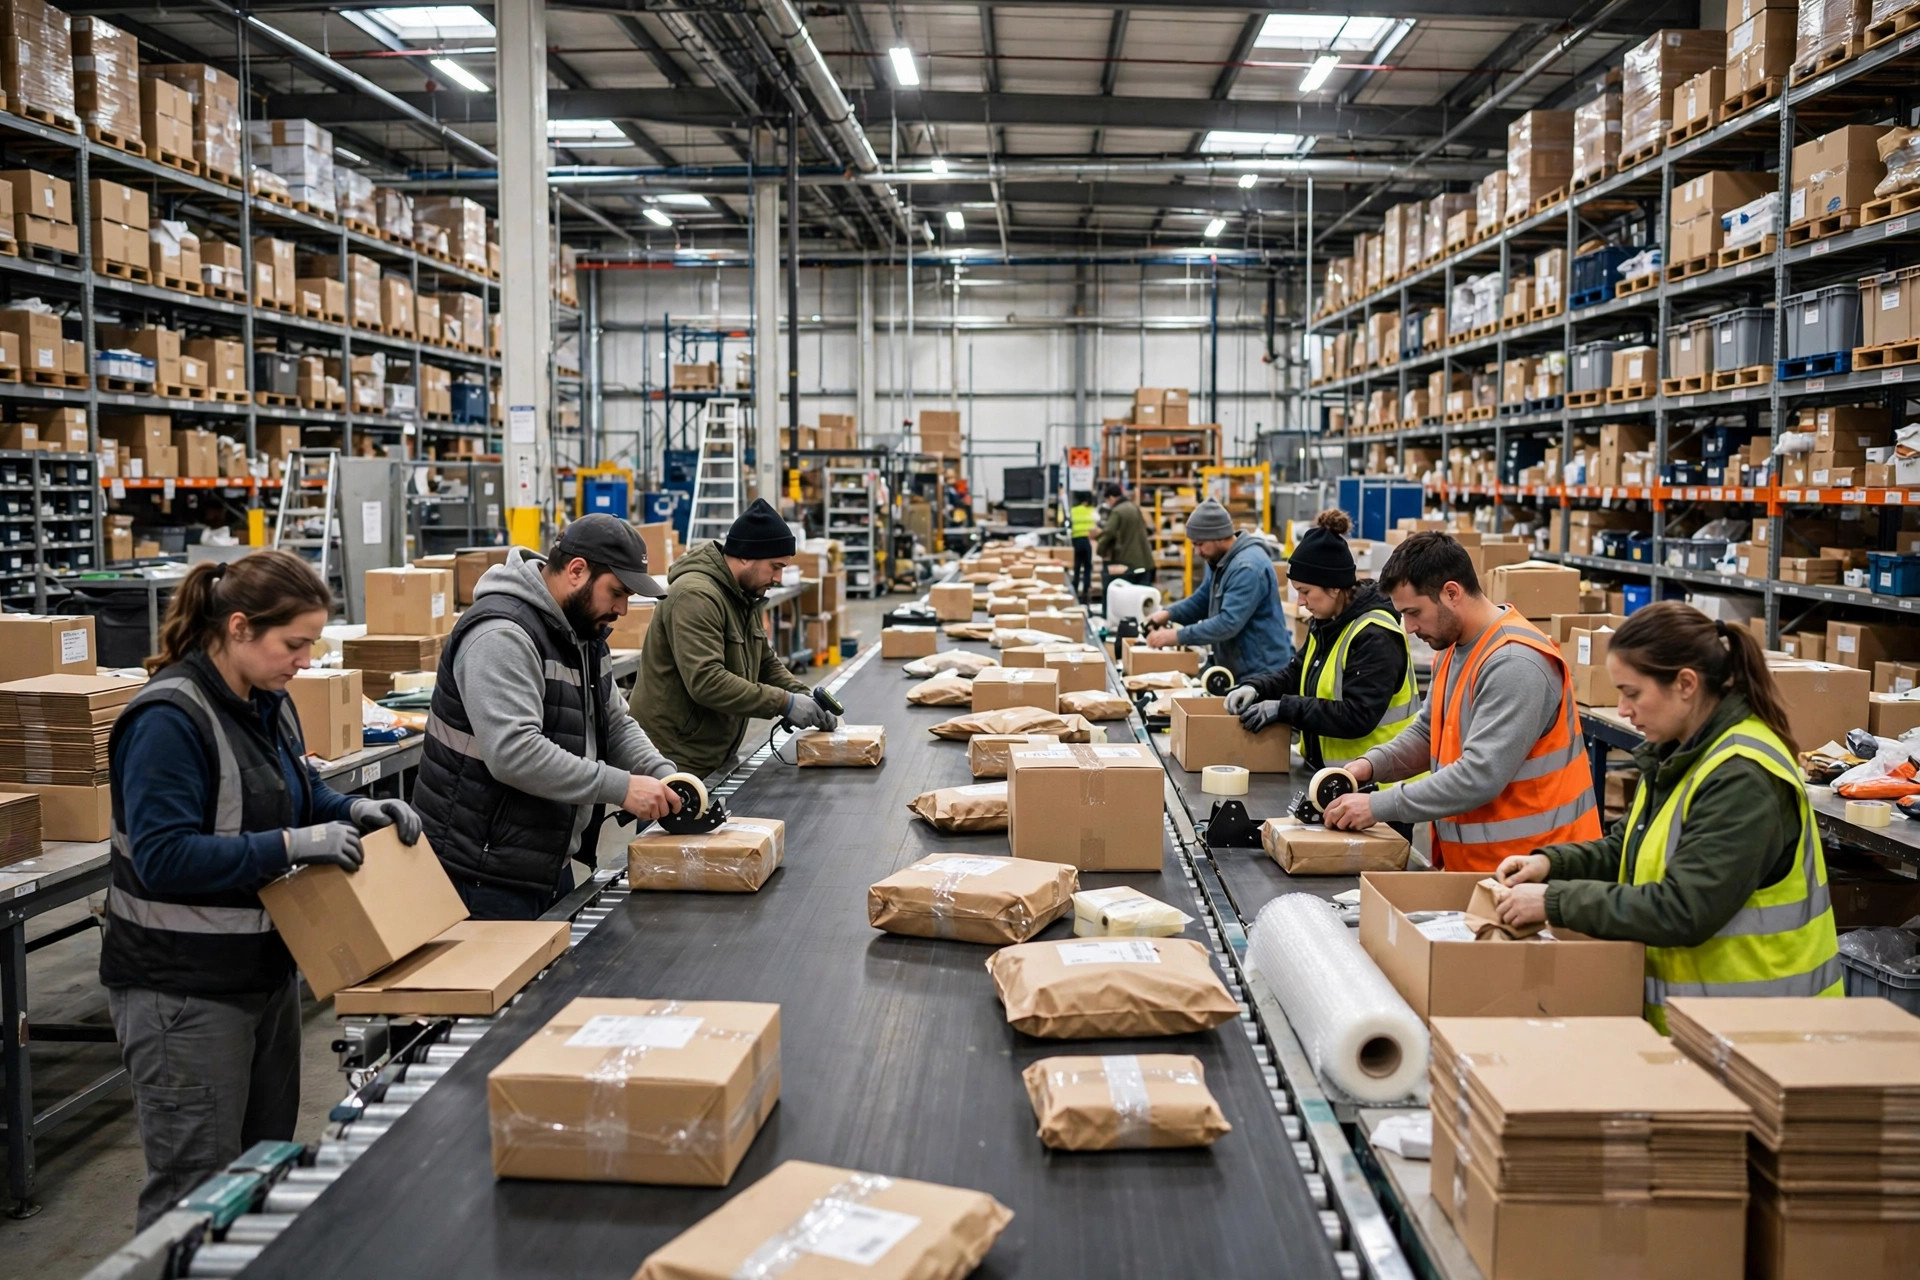
Empecemos por el dinero. Las referencias de precios publicadas son claras: el formado manual de cajas lleva aproximadamente una persona a 4 cajas por minuto, unos $0.15 por caja en mano de obra. Una formadora totalmente automática de gama básica cuesta $35,000–$60,000 y rinde 10–15 cajas por minuto. Con 4,000 cajas al día, el formado manual consume 1,000 minutos — casi 17 horas-hombre, más de un turno completo solo para abrir cajas. Una máquina de $40,000 que ahorra $0.15 por caja se amortiza en poco más de dos meses con ese volumen. Muchos almacenes han hecho este cálculo. Luego la máquina se atasca constantemente, el ahorro en mano de obra se gasta desatascando cartones, y la inversión se esfuma en silencio.
La formadora de cajas es el eslabón más descuidado de la línea de embalaje. Los presupuestos van a clasificadoras y paletizadoras; la formadora se queda con lo más barato. Y entonces la mitad del tiempo de inactividad de la línea empieza en la formadora. Aquí está todo el tema de un tirón.
Empiece por la caja, no por la máquina
Por mi experiencia, más de siete veces de cada diez, una máquina con atascos crónicos resulta ser un problema de la caja, no de la máquina. Líneas de hendido desalineadas, bordes de ranura ásperos, cartón reblandecido por la humedad, dimensiones fuera de especificación — ninguna máquina, por cara que sea, corrige eso. Así que el primer paso de la selección no es la marca ni el precio. Enumere cada caja que procesa: largo, ancho, alto, número de ondas, pared sencilla o doble, revestida o no.
Luego compruebe la ventana de tamaños de la máquina. Una clase común de máquina cubre aproximadamente de 8 a 22 pulgadas de ancho de caja, con límites también en largo y alto. Sus cajas más pequeñas y más grandes tienen que caber dentro de esa ventana, con margen. Muchos almacenes dimensionan la máquina para su caja estrella, luego añaden una caja grande promocional para temporada alta y descubren que la máquina físicamente no puede abrirla. Mi consejo: enumere cada caja que pueda procesar el próximo año, incluyendo promociones y tamaños atípicos, y dimensione la ventana un peldaño por encima de la más grande.
La capacidad del cargador importa más de lo que la gente cree. Un cargador típico admite unos 100 blanks troquelados — a 12 cajas por minuto, eso es una recarga cada ocho minutos. Compruebe si las recargas exigen detener la máquina. Véalo en la demostración, no en el folleto.
El almacenamiento de las cajas es parte de la ecuación. El cartón reblandecido por la humedad se deforma bajo las ventosas de vacío y es una de las principales causas de atascos. Mantenga el inventario de blanks cerca de la línea de embalaje y lejos del rincón húmedo del edificio. Y una regla dura: envíe muestras de cajas al proveedor para una prueba antes de comprar — al menos 50 blanks, una mezcla de buenas y malas. Mire el video completo de la prueba, no solo el minuto más fluido. Incluya a su proveedor de cartón corrugado en el contrato con tolerancias de hendido por escrito. Ahorrar un centavo por caja es un mal negocio cuando un atasco le cuesta más en tiempo de inactividad que un camión lleno de cajas.
No sobredimensione la velocidad: adapte su selladora y su ritmo real
Los niveles de velocidad de las formadoras están bien documentados: gama básica totalmente automática a 10–15 cajas por minuto ($30,000–$60,000), gama media a 15–25+ por minuto ($60,000–$90,000), alta velocidad a 25–45+ por minuto ($90,000–$150,000 o más). He contrastado estos rangos con varios proveedores; las configuraciones mueven las cifras, pero los niveles se mantienen.
Esta es la trampa: la mayoría de las líneas de embalaje de comercio electrónico y 3PL nunca llegan realmente a 20 cajas por minuto. El cuello de botella suele ser el embalaje manual o la selladora de cajas. Una formadora de 25 cajas por minuto alimentando a una selladora de 12 cajas por minuto desperdicia los $30,000 extra. Una formadora más lenta que la selladora deja sin trabajo a toda la línea. Cualquiera de los dos desajustes es dinero quemado.
Mi veredicto es directo: dimensione la formadora a la velocidad real de su selladora más un 10%–20% de holgura, y pare ahí. Un almacén que expide 20,000 cajas en un día pico está bien servido con la gama básica. Solo una línea casi totalmente automatizada con embalaje automático de cajas justifica la gama media o alta. No pague por "y si duplicamos la capacidad algún día" — cuando llegue ese día, su mezcla de cajas y el diseño de la línea habrán cambiado y probablemente reemplazará la máquina de todos modos.
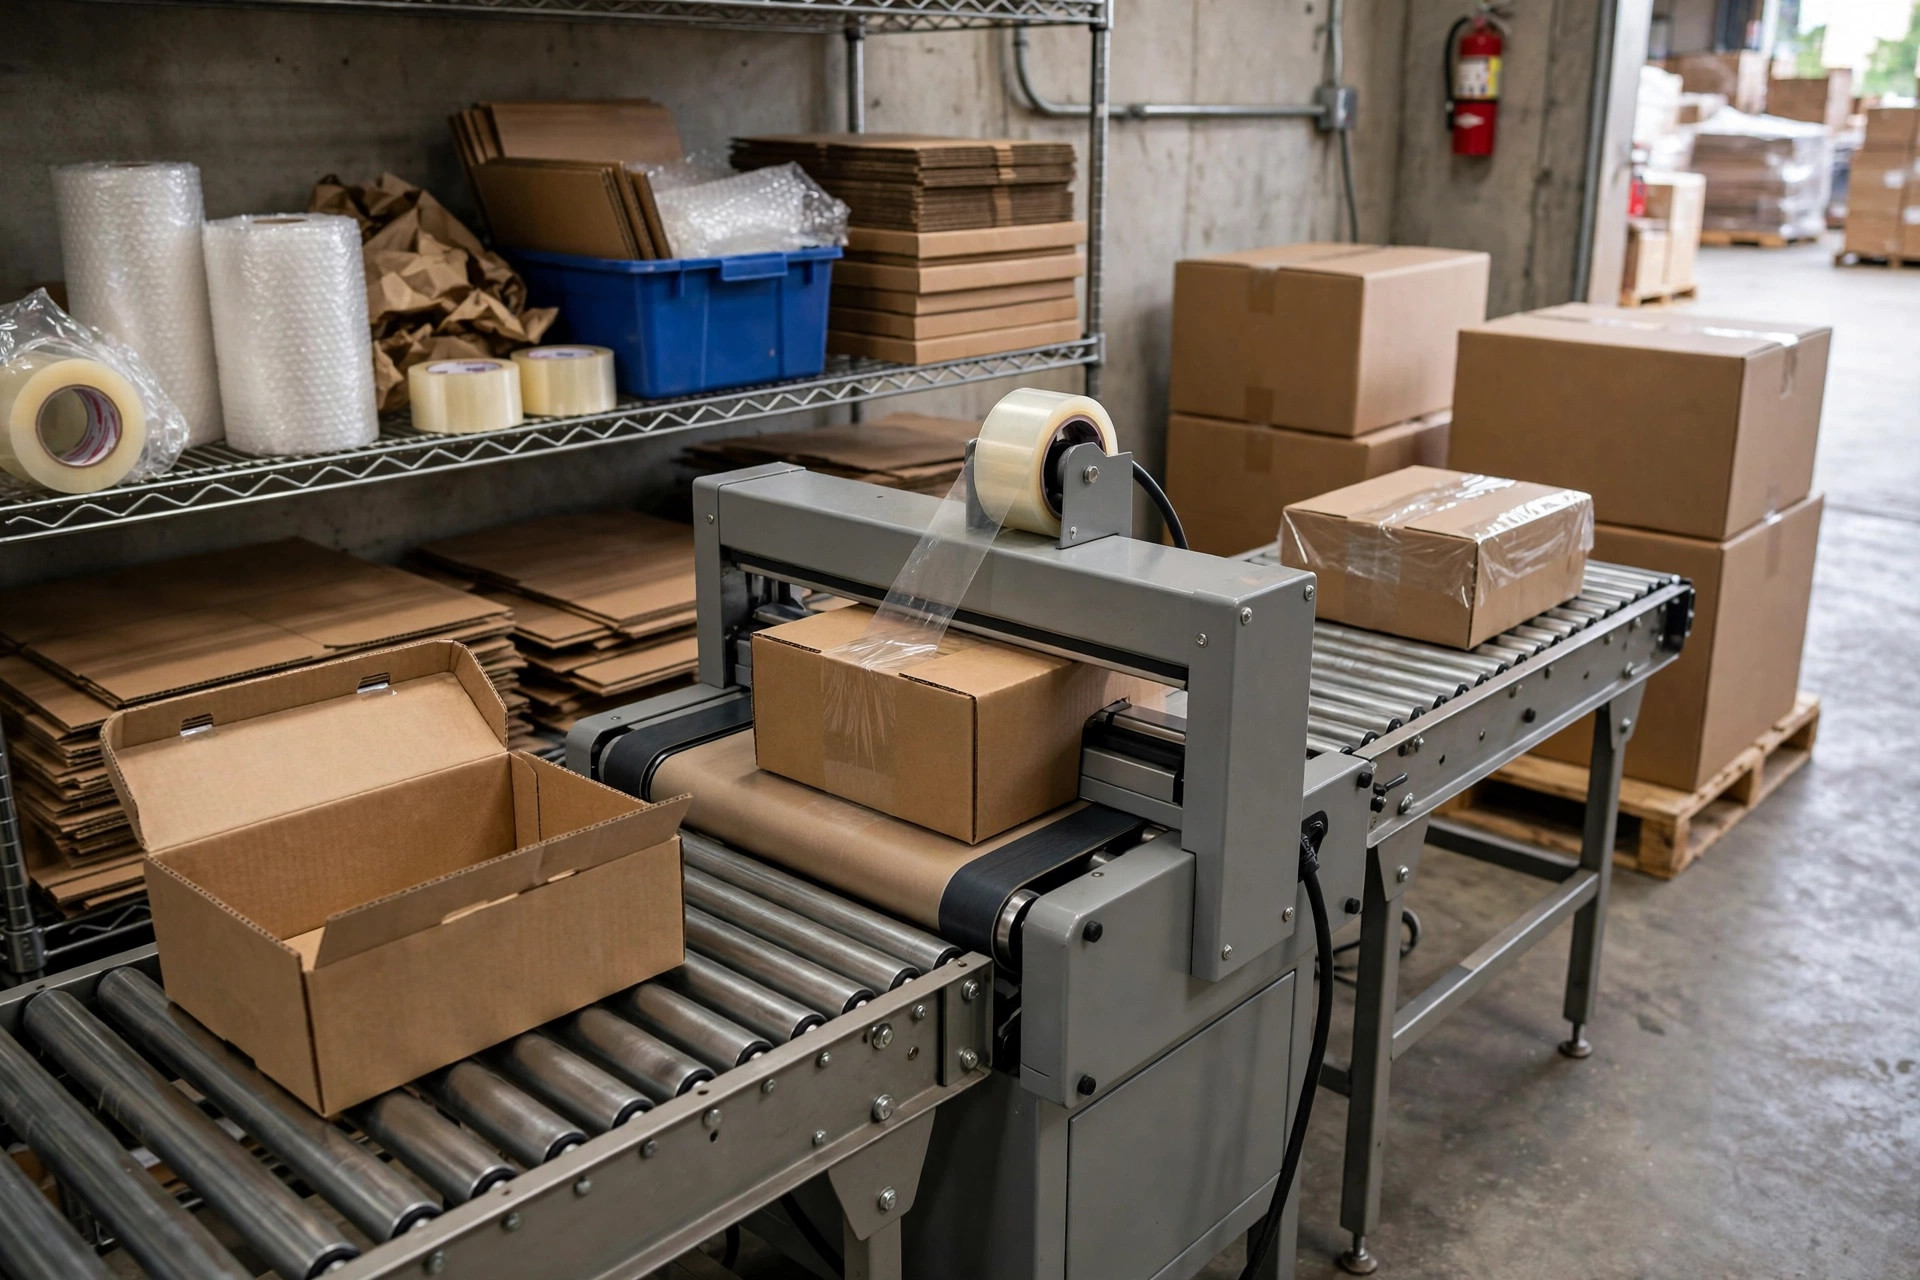
Dos puntos de integración con la selladora, ambos prácticos. Primero, deje una cinta de acumulación entre la formadora y la selladora en lugar de acoplarlas directamente. Cuando la selladora se detiene para un cambio de cinta o un desatasco, la formadora necesita un lugar donde colocar las cajas formadas vacías, o toda la línea se detiene junta. Segundo, cablee el enclavamiento: cuando la selladora falla, la formadora debe detenerse automáticamente y reiniciarse al recuperarse. Confírmelo al hacer el pedido, no el día de la instalación cuando de repente cuesta extra.
¿Ventosas de vacío o mordazas mecánicas? Que decida el cartón
Una formadora abre un blank plano con ventosas de vacío o con mordazas/pasadores mecánicos. Cuál elegir no depende del precio de la máquina — depende de su cartón.
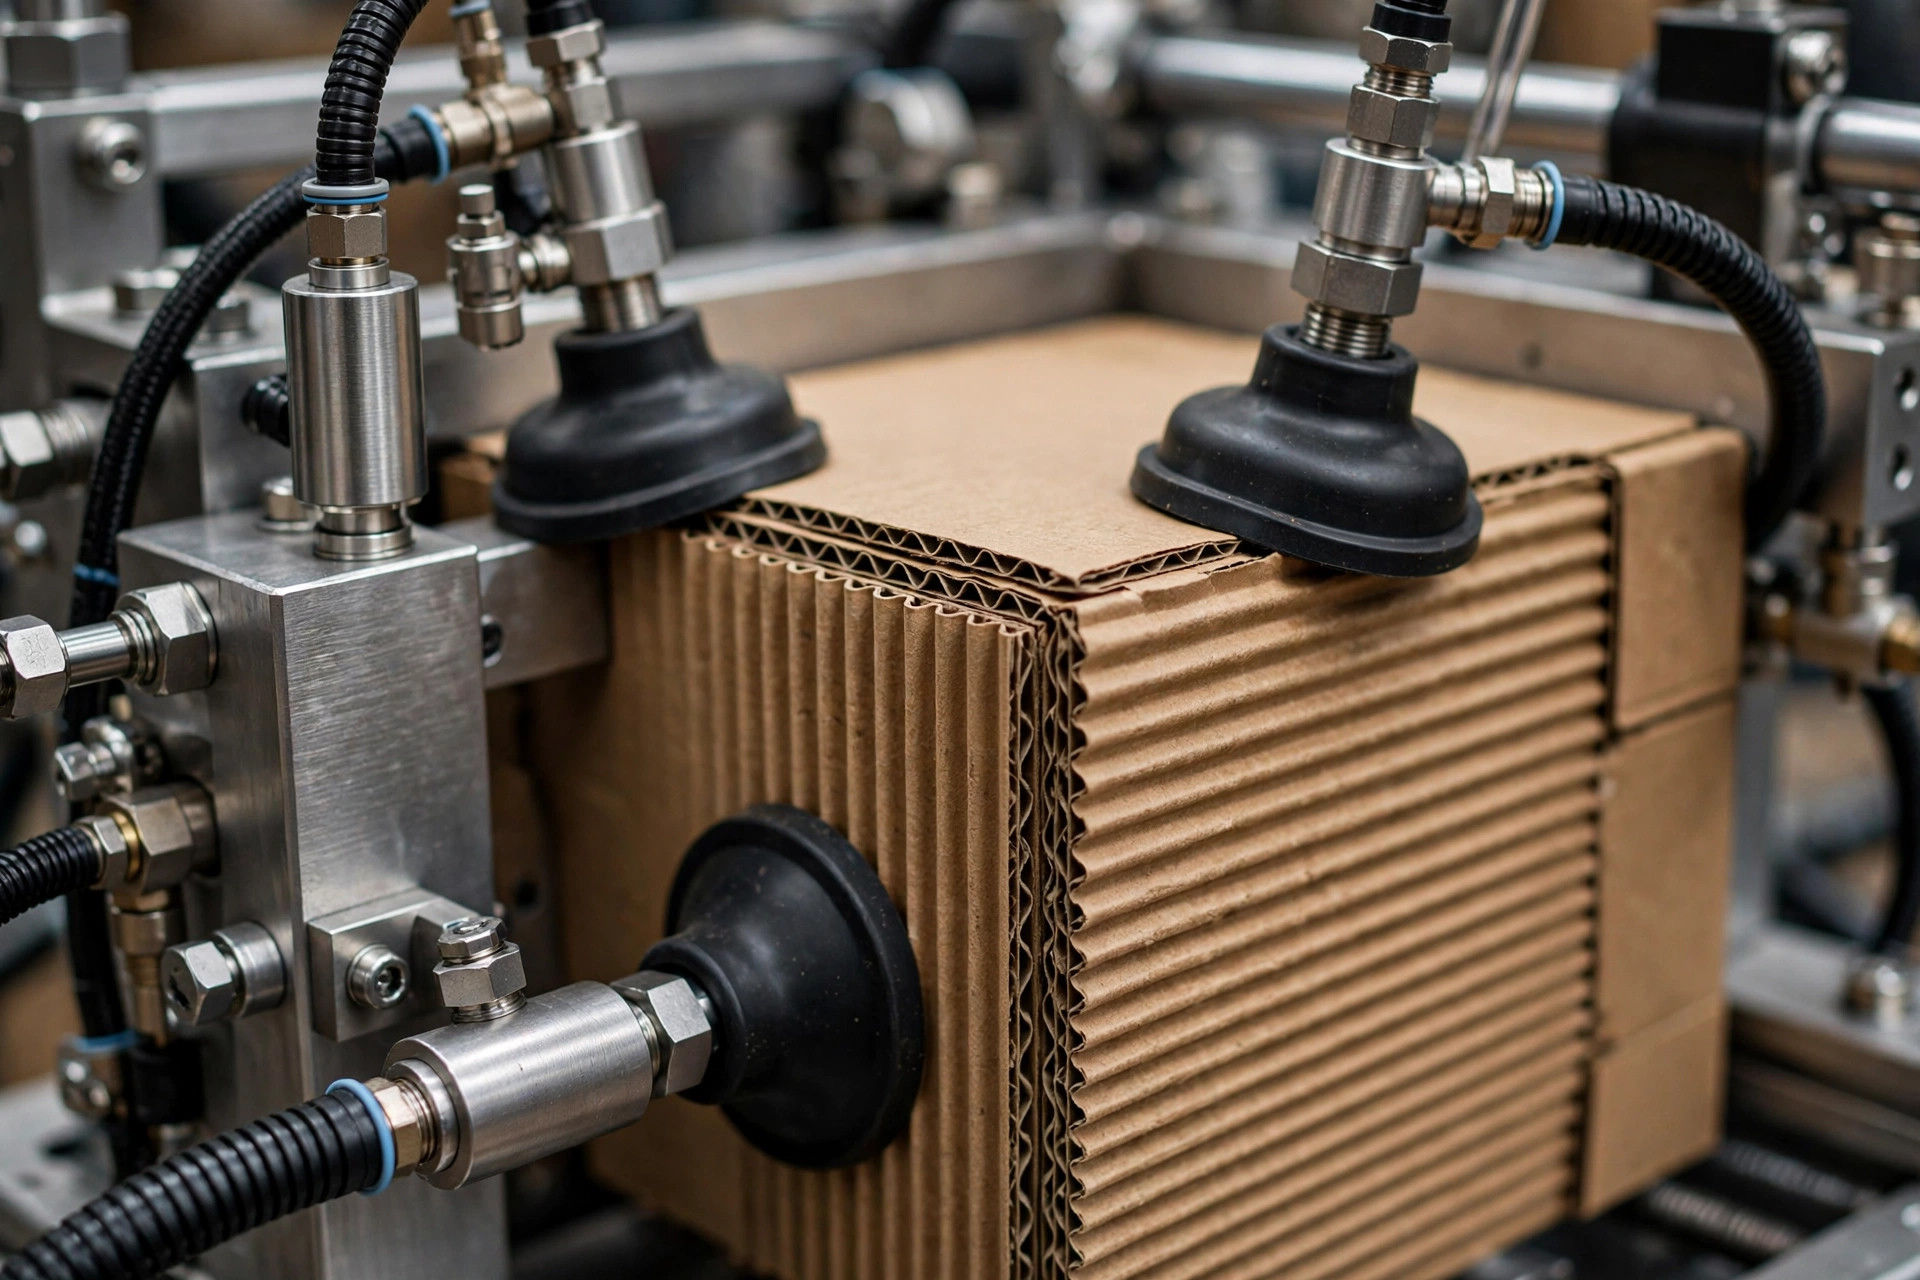
Las ventosas de vacío son adecuadas para cartón plano, con hendido limpio y peso estándar. La acción es suave y no daña la superficie. Pero las ventosas tienen tres enemigos: el cartón reblandecido por la humedad que no mantiene el vacío y se deforma, las superficies ásperas o con revestimiento irregular que dejan escapar aire, y el cartón pesado de doble pared que supera el agarre de las ventosas — y puede levantar dos blanks a la vez. Las mordazas mecánicas y los abridores de pasadores manejan el cartón pesado con mucha más fiabilidad y son menos exigentes con el estado del cartón, pero son sensibles a las variaciones dimensionales y aplastarán las esquinas si están mal ajustadas.
La presión de aire es la savia de una máquina de vacío. Los manuales del fabricante suelen pedir un mínimo de 80 psi, y una línea de aire con fugas o un compresor insuficiente reducen directamente el agarre de las ventosas. Muchos almacenes comparten una toma de aire entre la formadora, el codificador neumático y la selladora — en pico, cuando todo funciona a la vez, la presión cae y la formadora es la primera en rendirse. Dé a la formadora su propia toma de aire, o como mínimo ponga un manómetro y revíselo al inicio de cada turno.
El equilibrio, dicho claro: calidad de cartón estable, uno o dos tamaños de caja, un socio de cartón corrugado a largo plazo — elija vacío, es la opción sin dramas. Mezcla de tamaños de caja, proveedores de cartón rotativos, cartón inconsistente — elija mecánica, es la máquina más dura. Ninguna tecnología gana de entrada; solo importa el ajuste con sus cajas.
El mantenimiento es un trabajo de 15 minutos — hasta que lo deja de hacer.
Una formadora industrial bien cuidada dura fácilmente 10–15 años. Una descuidada es un desastre en tres. La diferencia no es la máquina; es si alguien sigue una lista de verificación.
Cinco minutos al inicio del turno: revise el manómetro de aire, revise el nivel del cargador, palpe las ventosas buscando grietas y acumulación de polvo. Las ventosas son consumibles — una ventosa de goma agrietada cuesta decenas de dólares reemplazarla, así que cámbiela antes de que falle por completo. Cuando la tasa de atascos se dispare, cambie las ventosas primero e investigue después; ocho veces de cada diez, esa es la solución.
Quince minutos a la semana: lubrique las guías y cadenas, compruebe la tensión de las cintas, sople el polvo de papel de los sensores fotoeléctricos. Una cinta floja patina, las cajas avanzan torcidas y la cinta de sellado inferior queda descentrada. Un sensor cegado por el polvo lanza falsas alarmas de cargador vacío o deja que la máquina funcione en vacío.
Cuando se atasque, no llame primero al proveedor. Siga esta secuencia: uno, la caja — pruebe diez minutos con un lote de calidad conocida; si los atascos cesan, es un problema del lote de cajas, vaya a hablar con su proveedor. Dos, el aire — ¿el manómetro marca bien, hay fugas en las conexiones? Tres, la mecánica — posiciones de las ventosas, ajustes del ancho de cinta; las cintas demasiado anchas o demasiado estrechas causan atascos. Solo cuando esas tres salgan limpias es hora de llamar a la fábrica. He visto demasiados almacenes dejar parada una línea esperando a un técnico que reemplaza una ventosa en diez minutos y cobra $500 por la visita.
Tres cosas que puede hacer mañana: si está seleccionando, envíe muestras de cajas para una prueba e ignore la cifra de velocidad del folleto; si ya tiene una, pegue la lista de verificación de mantenimiento a la máquina, asigne un responsable y proteja esos 15 minutos a la semana; y ponga la calidad del hendido en su contrato de cartón corrugado, porque cada centavo ahorrado en cartón puede volver duplicado como tiempo de inactividad.
Una pregunta para llevarse: la última vez que su formadora se atascó, ¿fue culpa de la caja o de la máquina? Y si fue de la caja — ¿cuánto peaje en inactividad ha pagado ya por la calidad del cartón?
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.