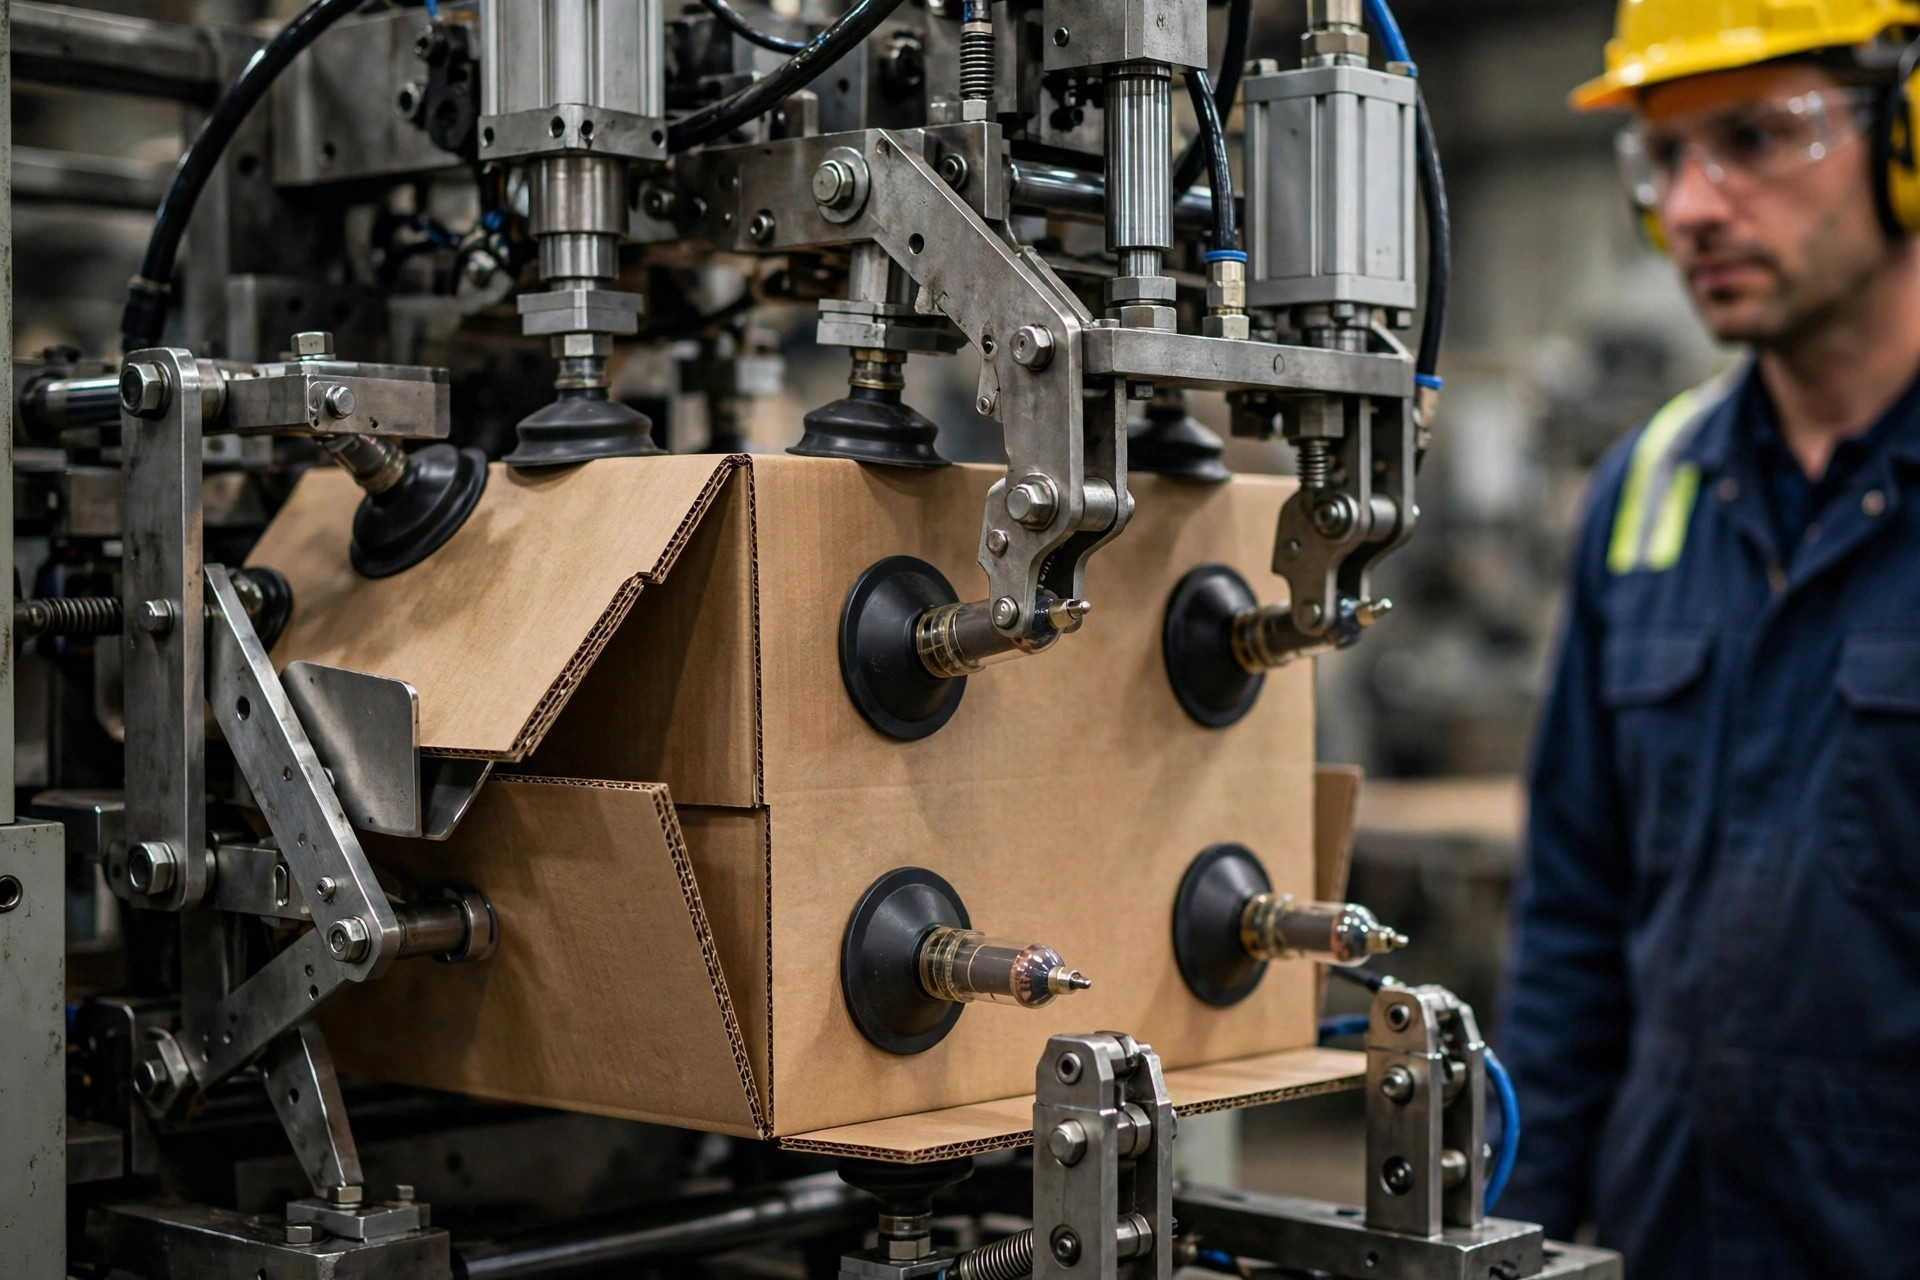
Si me dieran un dólar por cada vez que escuché «esta formadora de cajas no sirve» en una planta, ya podría jubilarme. Ocho de cada diez veces, la máquina está bien — el problema es el ajuste. Piensen en una formadora de cajas como en un par de manos mecánicas: las ventosas son los dedos, los brazos plegadores son las muñecas y la presión de vacío es la fuerza de agarre. Dedos débiles o muñeca torcida, y la caja resbala, por supuesto. Antes de maldecir el equipo, hagan la lista de dedos-muñecas-agarre. La mayoría de los atascos se localizan en menos de media hora.
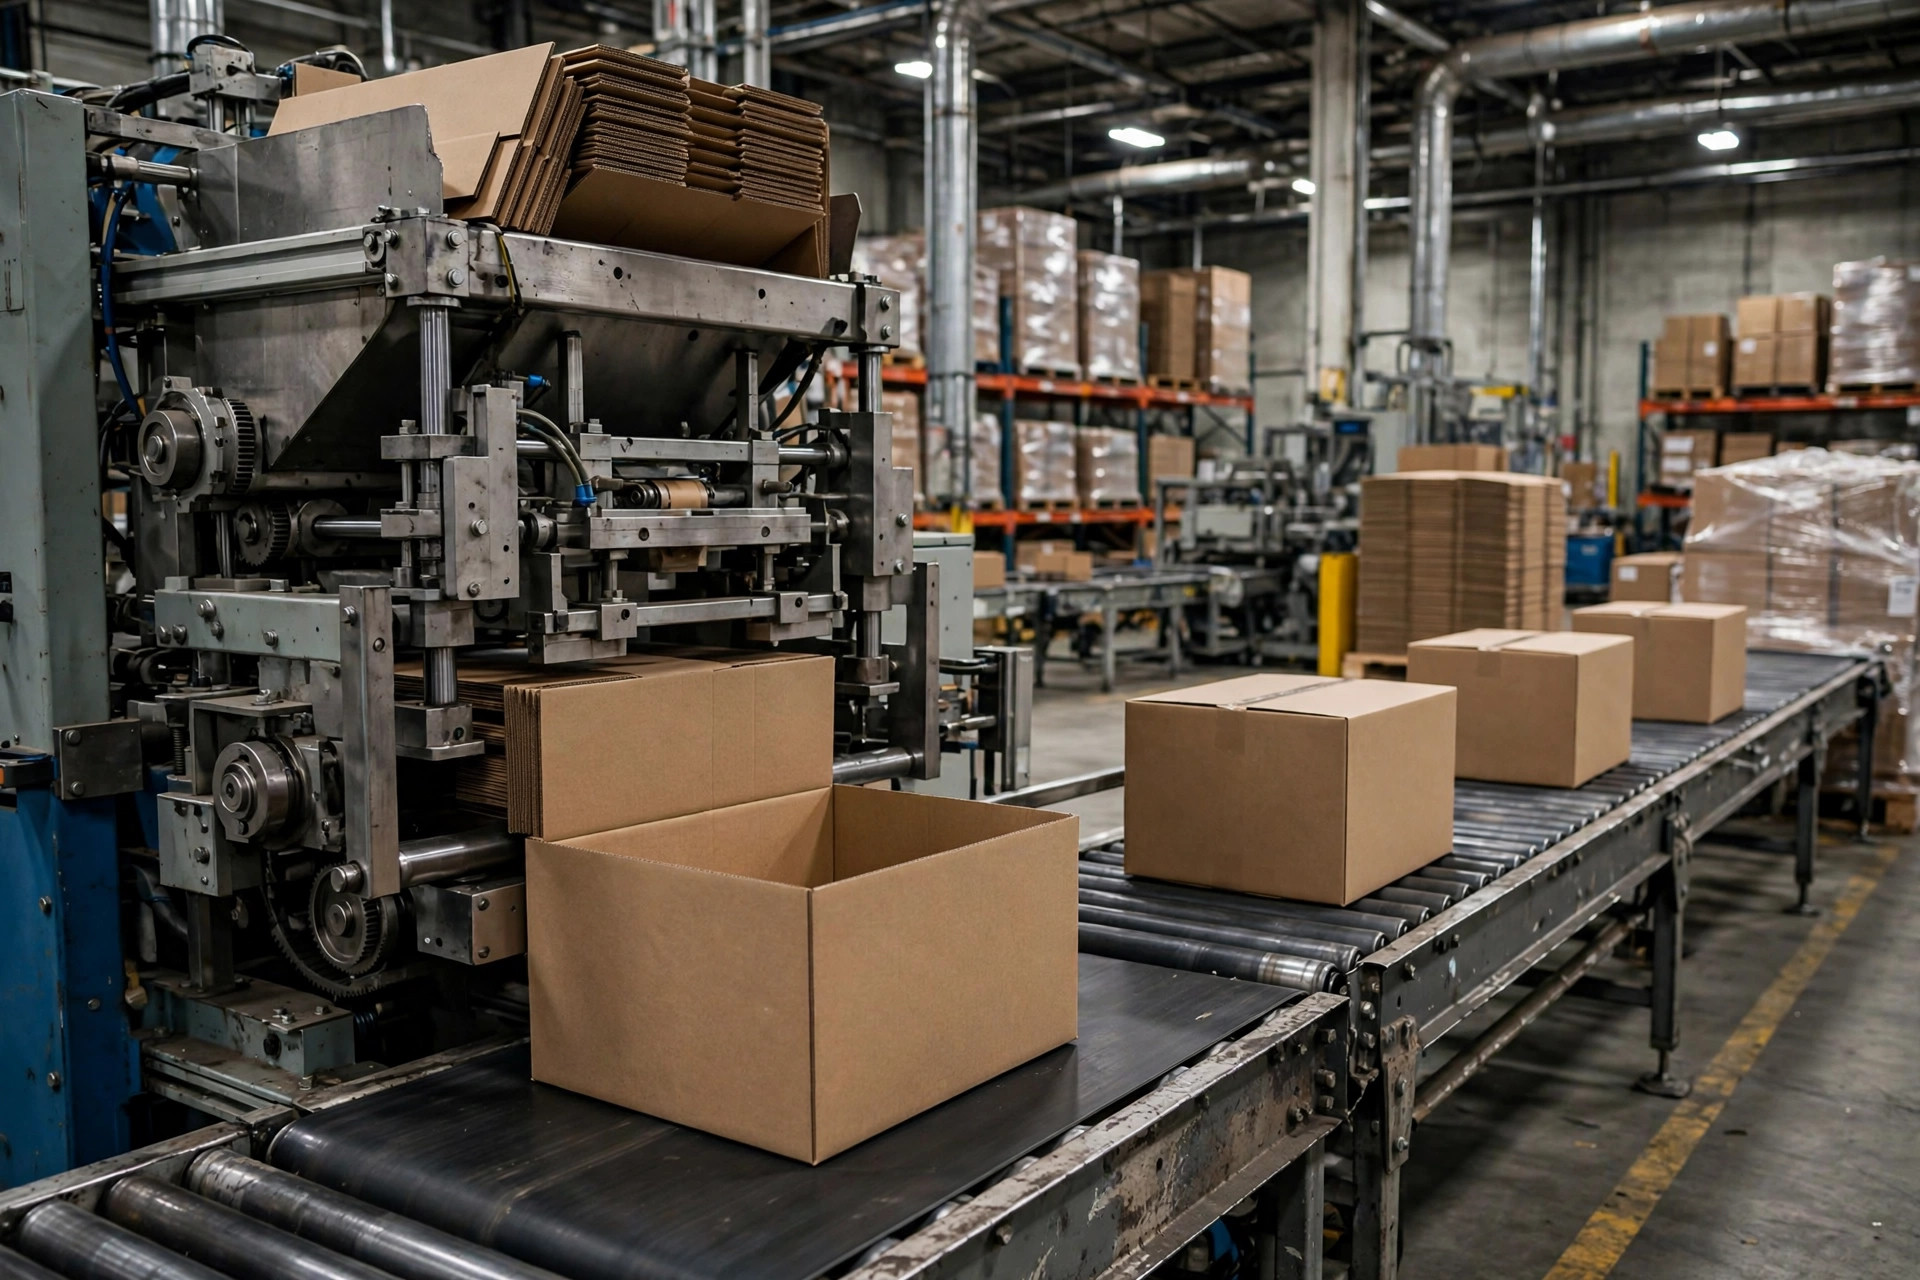
Empecemos por cómo funciona el aparato, porque ajustar sin entender el mecanismo es solo adivinar. Una formadora automática hace tres cosas: las ventosas de vacío toman un cartón plano del alimentador, los brazos plegadores pliegan las cuatro solapas del fondo en una secuencia estricta, y el sellador cierra el fondo con cinta. El paso dos — el plegado del fondo — es donde ocurren casi todos los atascos. Las solapas se pliegan en un orden fijo, coordinado por topes mecánicos y la sincronización de los cilindros. Fallar la sincronización por una fracción de segundo y las solapas chocan, atascando la caja a medio formar en la cámara de formado. Es como cerrar un mueble con cuatro puertas: hay un orden, y forzarlo fuera de orden lo traba todo. Por eso los atascos parecen aleatorios pero nunca lo son — siempre es sincronización y fuerza.
Otoño de 2024, un almacén de logística de terceros en las afueras de Suzhou. Su formadora estaba catalogada para una docena de cajas por minuto, pero se atascaba más o menos cada media hora, con un operario apostado al lado cuyo trabajo a tiempo completo era soltar las cajas a golpes. Revisé los datos de operación: disponibilidad del 91%, tiempo medio entre fallos por debajo de 40 minutos. La causa raíz era vergonzosamente mundana — la presión del aire de planta había caído, las ventosas no lograban el vacío completo, los cartones subían torcidos, una solapa nunca se asentaba y la cinta quedaba pegada de lado. La solución fue igual de mundana: una línea de aire dedicada y regulada para la formadora y un juego nuevo de ventosas, las viejas endurecidas por la edad. Los atascos bajaron de una docena al día a aproximadamente uno. La disponibilidad volvió a más del 98%. La misma máquina, sin dinero nuevo — solo ajuste.
A principios de 2025, un almacén de fulfillment de comercio electrónico en Dongguan vio su tasa de éxito de formado caer del 98.5% al 94% en dos meses, y nadie podía encontrar la causa. Los parámetros de la máquina eran idénticos a los del año anterior. Lo que había cambiado era el proveedor de cartón — un proveedor más barato, cartón más liviano, líneas de hendido más superficiales, y cartones que habían absorbido humedad. Las formadoras de cajas tienen opiniones sobre su cartón: líneas de hendido demasiado superficiales y el fondo nunca pliega firme; humedad demasiado alta y las solapas se aflojan; cartones fuera de escuadra y se atoran en la cámara. Agregamos una inspección de entrada para los cartones — profundidad de hendido, escuadra, contenido de humedad — y rechazamos todo lo que estuviera fuera de especificación. La tasa de éxito se recuperó en una semana. Lección: cambiar de proveedor de cajas significa reajustar la máquina. Sin atajos.
Esta es la esencia de la lista — una tabla de diagnóstico de atascos. Síntoma, causa más probable, solución. Péguenla al costado de la máquina:
| Síntoma | Causa más probable | Solución |
|---|---|---|
| Atascos concentrados en la etapa de plegado | Vacío débil o ventosas gastadas | Revisar presión de aire y manómetro de vacío; reemplazar ventosas endurecidas |
| Caja formada chueca, un lado más alto | Cartones dañados por humedad o hendidos superficiales | Cambiar a un lote seco; revisar profundidad de hendido |
| Cinta del fondo torcida o despegada | Cartón fuera de escuadra, formado incompleto | Ajustar holgura de las guías de plegado; revisar escuadra del cartón |
| Atascos aleatorios sin patrón | Velocidad de ciclo demasiado alta para el mecanismo | Bajar la velocidad ≈10% y observar la disponibilidad |
| Pico de atascos tras un cambio de lote de cartones | Deriva en la especificación del cartón | Reajustar con los cartones nuevos; bloquear parámetros |
Otra cosa que la gente siempre se salta: cómo se cargan los cartones en el alimentador. Cartones alabeados que estuvieron almacenados planos bajo peso, cartones cargados con las líneas de hendido mirando hacia el lado equivocado, un alimentador tan apretado que las ventosas toman dos a la vez — todo esto se disfraza de problema de la máquina. Una revisión de cinco minutos del alimentador — airear la pila, confirmar la orientación, dejar espacio para respirar — elimina una porción sorprendente de atascos «misteriosos» antes de tocar un solo parámetro.
Arreglar los atascos es solo la mitad del trabajo — la otra mitad es trazar bien la línea de selección al comprar. Las formadoras vienen en dos escuelas: de ventosas de vacío y de agarre mecánico. El vacío es rápido y simple, pero exigente con la superficie del cartón — el cartón revestido o las superficies rugosas de reciclado dejan escapar el vacío. Las pinzas mecánicas sujetan físicamente el cartón, toleran cartón peor, pero corren más lento y tienen más piezas móviles. Piénsenlo como un gancho de ventosa frente a una pinza: el gancho necesita una pared lisa, la pinza funciona en cualquier cosa. Si su suministro de cajas es estable y de alta calidad, el vacío está bien. Si cambian de proveedor a menudo y la calidad oscila, compren el tipo de pinza y dejen de pagar por dos cajas más por minuto que en realidad no pueden usar.
Ahora las cuentas del dinero: ¿dónde está el punto de equilibrio entre una formadora y el formado manual? Un trabajador experimentado forma entre 1,500 y 2,000 cajas al día, fatiga incluida, lo que pone el costo manual en unas pocas decenas de centavos por caja. Una formadora hace una docena y pico de cajas por minuto, y un operario puede atender dos máquinas. Regla aproximada: si el volumen diario está consistentemente por encima de 3,000 cajas, la máquina se paga sola en uno a dos años. Por debajo de 1,500 al día, sigan formando a mano — la máquina solo acumulará polvo. Trazo esta línea con firmeza: sin volumen, no hay automatización. El dinero gastado no vuelve.
Aquí va la contraintuitiva: más rápido no es mejor. He visto planta tras planta subir la velocidad de ciclo — 15 cajas por minuto con 97% de éxito — cuando bajar a 12 les daría 99.5%. Hagan las cuentas: un atasco cuesta al menos cinco minutos de línea detenida más la realimentación, lo que borra la ganancia de velocidad y algo más. Subir la disponibilidad del 93% al 99% equivale a conseguir media máquina gratis. La primera regla del ajuste es siempre tasa de éxito primero, velocidad después. Y otra cosa que la gente no ve: adapten la velocidad de la formadora al proceso aguas abajo. Si el empaque manual viene después, las cajas se apilan en el transportador por más rápido que las formen. La línea corre a la velocidad de su estación más lenta — una formadora que le gana al proceso aguas abajo es puro desperdicio.
Tres trampas de mantenimiento en las que caí personalmente. Primera, las ventosas son consumibles, no reliquias. Las ventosas de silicona se endurecen con la edad y pierden un tercio de su agarre mucho antes de que sus ojos lo noten; para cuando empiezan a soltar cartones, los atascos están por todas partes. Reemplácenlas trimestralmente, y limpien el filtro de vacío de paso — un filtro tapado rinde exactamente como una ventosa que pierde. Segunda, el generador de vacío es un devorador de aire. En cuanto el aire de planta fluctúa, la formadora es la primera víctima. Una línea dedicada y regulada es innegociable. Tercera, no almacenen los cartones junto a la puerta del muelle. Una tormenta eleva el contenido de humedad por encima del límite, las solapas se ablandan, y ningún ajuste los salvará. Mantengan el almacén de cartones seco, especialmente en temporada de lluvias.
Un tiro más, a una obsesión personal: los vendedores que ofrecen «inspección por visión con IA» de seis cifras para la calidad de formado. Mi opinión es directa — una formadora bien ajustada corre por encima del 99.5%. ¿Gastar seis cifras para inspeccionar el medio por ciento restante, cuando unas ventosas nuevas y la inspección de entrada de cartones los llevan ahí por unas monedas? Necesidad clásica de mentira. Gasten donde cuenta.
Entonces: ¿vale la pena el dinero? Todo se reduce a un número — la disponibilidad de la formadora. 99% es aprobado, 99.5% es excelente. Si no están ahí, no hablen de máquinas nuevas ni sistemas de visión. Corran la lista de arriba tres veces. La mayoría de los problemas se muestran a la segunda pasada.
Por Da Liu, Ingeniero de Automatización
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.