Tu AS/RS no se está volviendo más lento. Tu disciplina de ubicación se está volviendo más laxa.
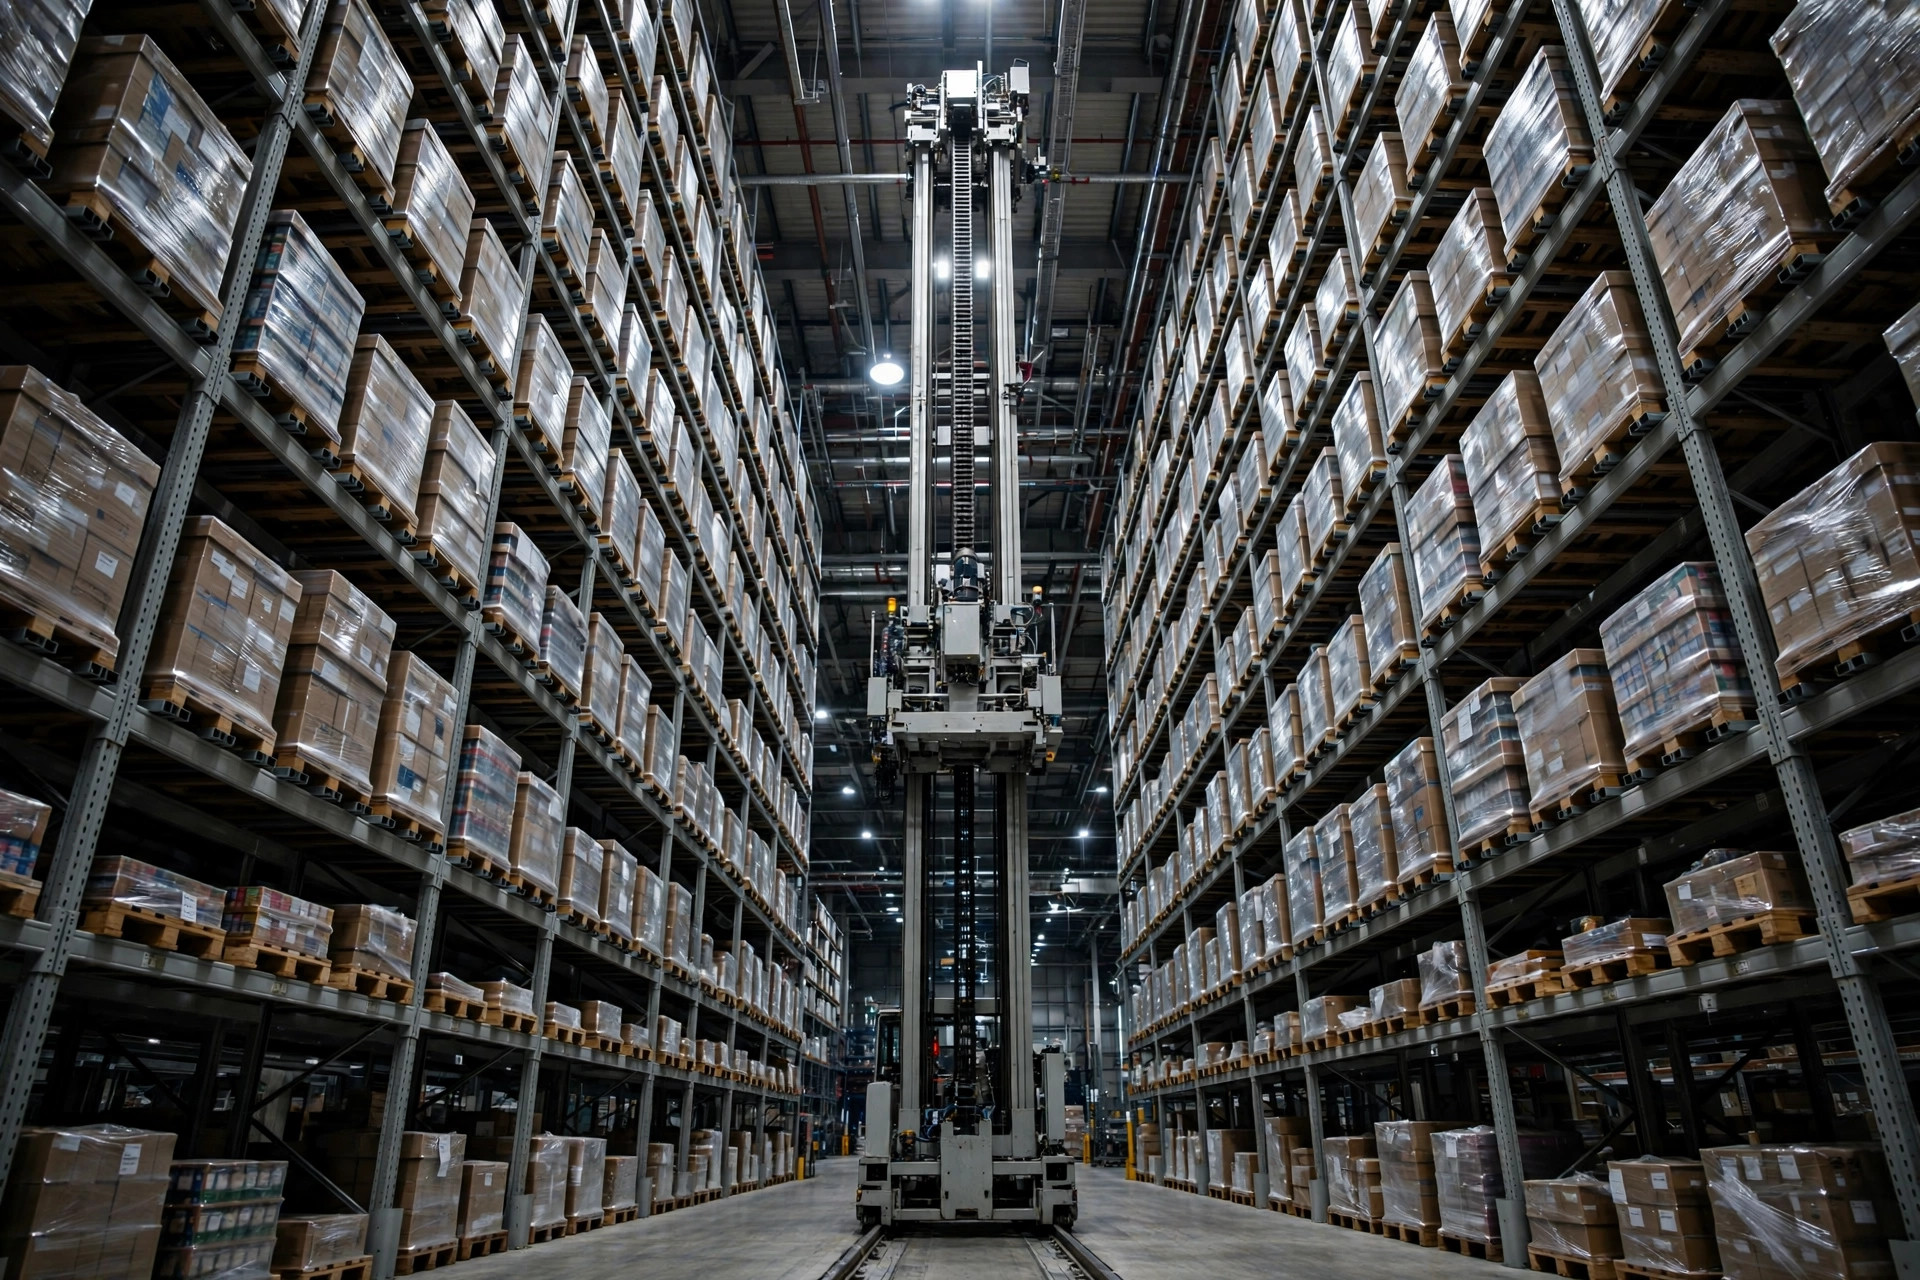
He entrado en almacenes automatizados donde los transelevadores circulaban en vacío la mitad del tiempo: largos recorridos horizontales por todo el pasillo, luego una elevación hasta los niveles superiores y de vuelta todo el camino. Nada estaba roto. El WCS no mostraba alarmas, los transelevadores estaban sanos y el rendimiento según el tablero seguía viéndose bien. El problema era dónde vivía la mercancía. Los productos de alta rotación se habían desplazado al fondo de los pasillos y a los niveles altos, y cada pick se había convertido en un tour turístico.
Cuando veo esto, reviso tres cosas, y una de ellas siempre es la culpable. Primero, si los pasillos fueron estratificados alguna vez: la mayoría de los centros tratan todo el estante como un solo gran depósito y colocan palés donde haya un hueco libre. Segundo, si las clases de velocidad ABC existen en algún lugar fuera de los planos de diseño originales: en la mayoría de los maestros de artículos ni siquiera hay un campo para ello. Tercero, si alguien ha reubicado desde el arranque. Los productos de temporada se agotan y nadie los saca de las ubicaciones premium; los nuevos SKU calientes aterrizan donde caben. Junta esas tres cosas, dales 2 años, y el mapa de ubicaciones parecerá dibujado por un niño pequeño.
En 2021 trabajé con una operación de fulfillment de comercio electrónico en Ontario, California: unas 20,000 posiciones de palés en el AS/RS. Los planos de diseño tenían un plan de slotting ABC perfectamente bueno. Poco más de un año después del arranque, saqué un reporte de velocidad por pasillo y encontré producto de clase A disperso en 4 o 5 pasillos. La distancia media de recorrido de los transelevadores casi se había duplicado respecto a la puesta en marcha. El gerente de operaciones estaba convencido de que el equipo se estaba "desgastando". El equipo estaba bien. La mercancía se había movido.
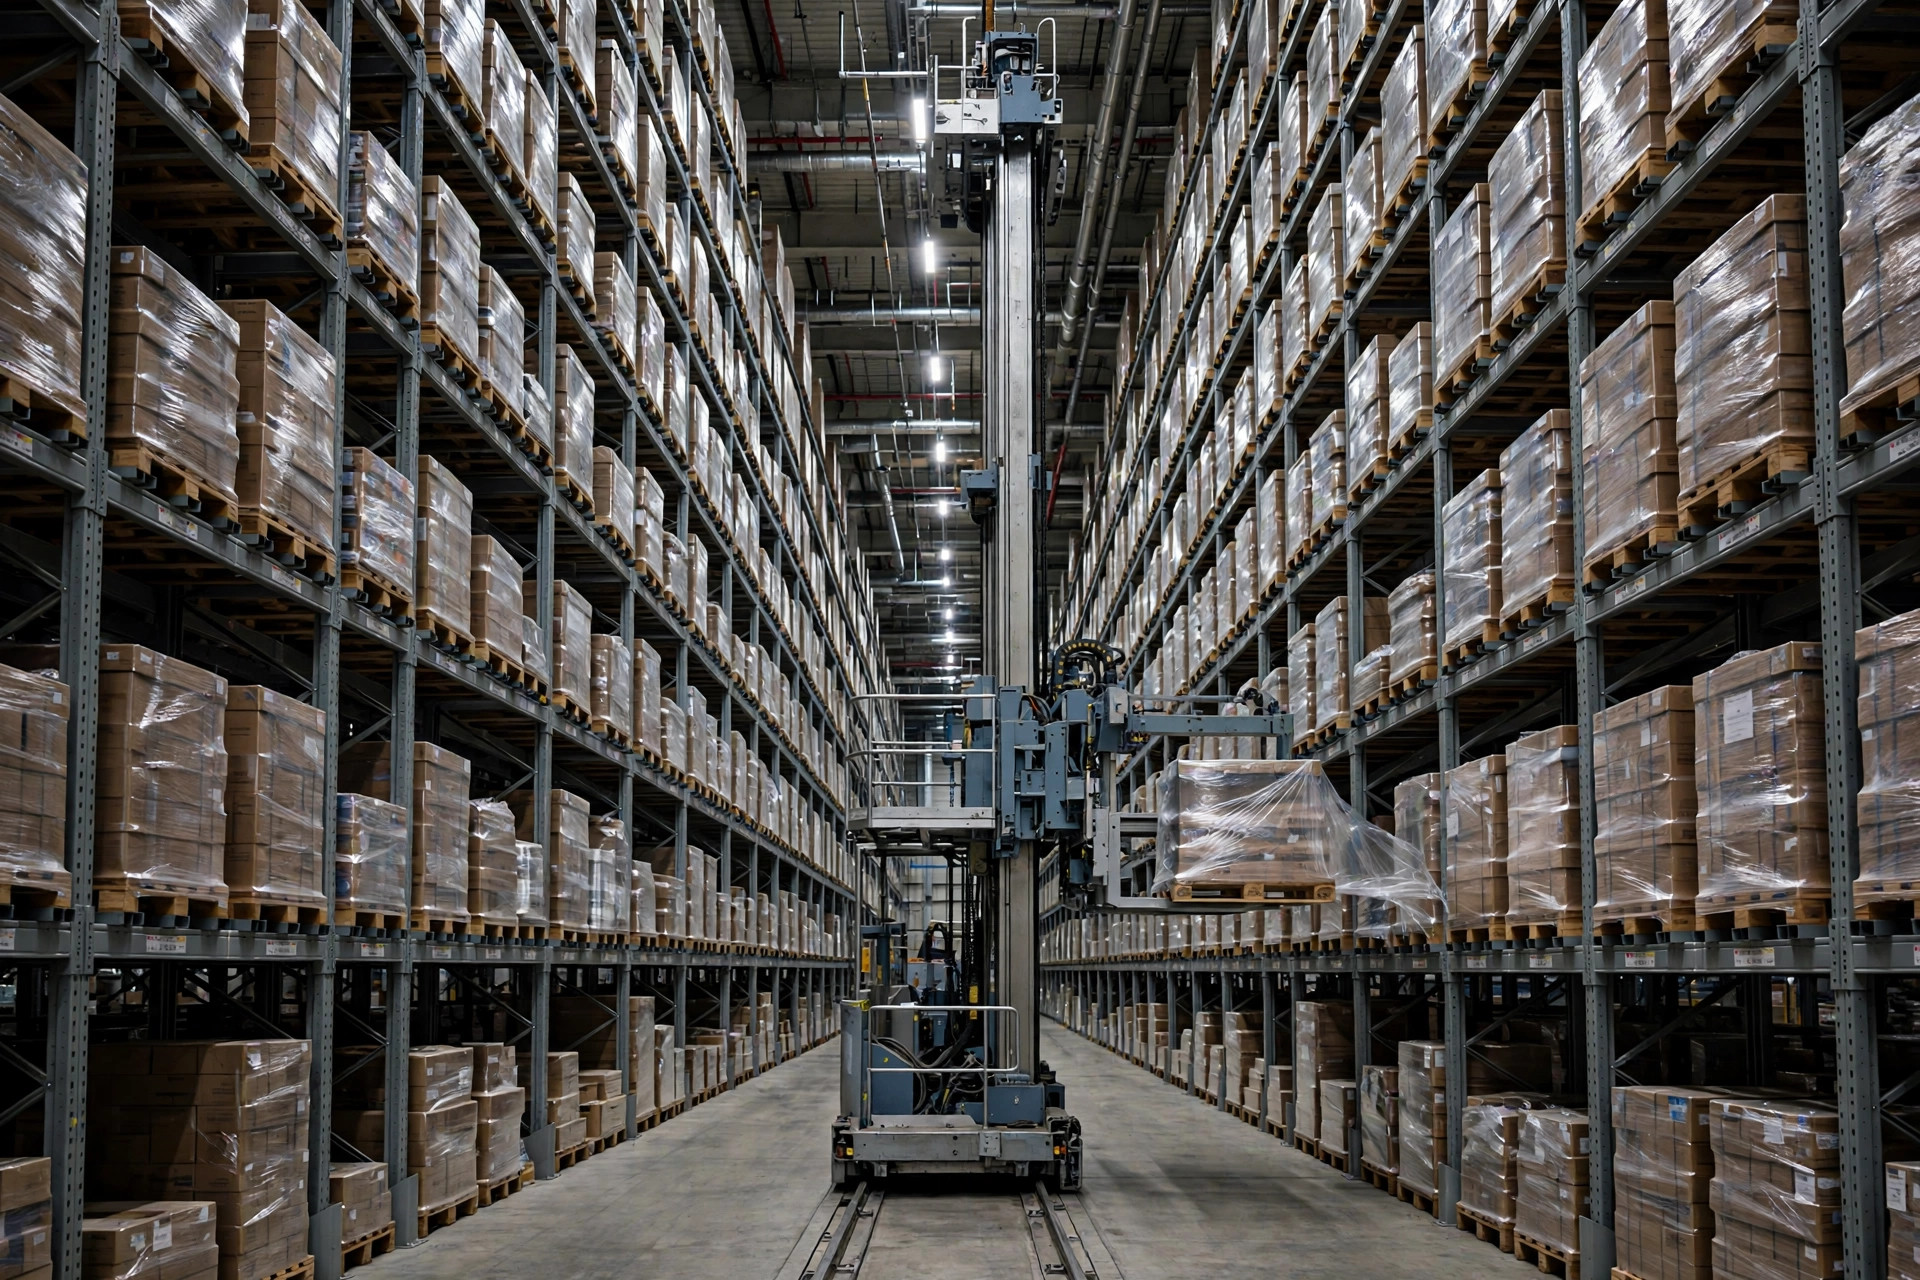
El síntoma clásico es una tasa de puntualidad de olas que sigue cayendo mientras todos los indicadores de equipo se ven sanos: la utilización de transelevadores incluso está alta, lo que hace que el primer instinto de la gerencia sea "necesitamos más transelevadores". Normalmente freno esa conversación y pido primero la distribución por ubicación. 8 o 9 veces de cada 10, la respuesta está en los datos, no en el hierro. En una revisión, los huecos de nivel bajo cerca del extremo de salida de un pasillo tenían 2/3 de productos de baja rotación, mientras que mercancía genuina de clase A hacía cola al fondo esperando ciclos de transelevador. Agregar equipo a esa situación es como añadir otro piso a un estacionamiento donde nadie se estaciona en los espacios.
La estratificación de pasillos es así de simple: los productos rápidos van abajo y cerca, los lentos arriba y lejos
Cada pasillo tiene valor inmobiliario. Los huecos cerca del extremo de salida en niveles bajos le cuestan al transelevador el ciclo más corto: esa es la zona premium. Los huecos al fondo y en los niveles superiores pueden costar varias veces más por ciclo. La estratificación no es más que dividir el edificio en distritos de renta y asignar la mercancía por velocidad.
En la práctica, lo divido así. La clase A — esa pequeña porción de SKU que mueve el grueso del volumen de salida — queda bloqueada en los niveles bajos cerca del extremo de salida de cada pasillo. El putaway asigna ahí primero y solo desborda a zonas de segunda opción cuando la zona premium está llena. La clase B toma la mitad de los pasillos y los niveles medios. La clase C, los de baja rotación, va directo al fondo y arriba. La lógica no es complicada. Lo difícil es la ejecución: si el WCS no tiene reglas de ubicación, o el equipo pone los palés donde le conviene, la mercancía clase A termina al fondo y arriba en cuestión de meses. Uno o dos palés no se notan. 6 meses de esto llenan los huecos premium con productos lentos.
Aquí hay un compromiso que vale la pena analizar. La utilización de estantería alta se ve genial en papel, y un rack más alto parece más almacén por el dinero, pero los huecos de nivel superior son inherentemente lentos, porque la elevación del transelevador es mucho más lenta que el desplazamiento horizontal. Si el diseño persiguió el conteo de palés apilando cada vez más alto, construyó un gran bloque de ubicaciones naturalmente ineficientes. Mi opinión: la altura del rack debe servir al perfil de velocidad, no al revés. La mercancía clase C no necesita velocidad, así que la parte alta está bien para ella. Pero los huecos clase A deben protegerse en los niveles bajos, y ese es un principio que hay que fijar en el diseño: corregirlo después del arranque cuesta mucho más.
Una trampa más: no entregues todos los huecos premium a la clase A. El trabajo de reposición también necesita ubicaciones cercanas al extremo para la puesta en escena. Bloquear toda la zona dorada crea otro tipo de congestión, con montacargas de reposición dando vueltas buscando espacio. Siempre reservo una pequeña zona cercana al extremo para reposición y manejo de excepciones. Ese terreno es igual de caro, pero es un seguro, no un desperdicio.
Ponga las reglas de ubicación en el WCS como parámetros rígidos y reubique al menos cada trimestre
La estrategia es solo el primer paso. Tiene que correr automáticamente en el WCS en lugar de depender de la disciplina humana. La mecánica: agregar un campo de clase de velocidad al maestro de artículos, etiquetar cada SKU como A, B o C por frecuencia de salida, y configurar en el WCS reglas de ubicación que asignen zonas preferentes por clase: clase A a las zonas bajas cercanas al extremo, B al medio, C al fondo y arriba, cada una con una secuencia de desborde. Cuando cae una tarea de ubicación, el WCS encuentra un hueco libre que coincida con la clase. El operador solo ejecuta. Nadie elige, nadie adivina. Una vez que las reglas están activas, el putaway diario deja de desviarse.
Pero el ABC no es de "configurar y olvidar". Los ciclos de vida de los productos cambian, las temporadas cambian, los calendarios de promociones cambian. Esto lo aprendí a la mala: antes de un pico de invierno un año, una revisión mostró suministros de piscina de verano y muebles de patio todavía ocupando los huecos premium de nivel bajo, 3 meses después de que terminó la temporada, mientras que los ganadores del invierno estaban apretados al fondo. Nadie había movido un palé. 3 meses sin una revisión de re-slotting y la estrategia había vuelto silenciosamente al caos.
Mi mínimo para la cadencia de revisión es trimestral, con una pasada extra obligatoria antes de cada pico importante. Una revisión hace tres cosas: vuelve a correr la frecuencia de salida por SKU y actualiza las clases ABC; saca la lista de desajustes: palés clase A en huecos altos del fondo, palés clase C en huecos premium; y construye un plan de re-slotting. Una vez que sale la lista, no intentes moverlo todo. Ataca primero los 2 o 3 peores pasillos y recupera los huecos premium; deja que los restos dispersos se digieran durante los turnos nocturnos de baja actividad. El gran plan de reubicar todo el edificio de un tirón normalmente muere en el momento en que choca con el volumen de salida.
Un detalle de ejecución que decide si esto sobrevive: asigne un responsable a las actualizaciones de clases ABC. He visto maestros de artículos donde el campo de velocidad se creó y luego no se tocó en un año: al planificador le pareció tedioso, así que cada clase seguía siendo la del arranque. Las reglas más bonitas del mundo producen basura cuando el insumo está obsoleto. Escriba la actualización en el SOP, asígnelo al rol de planificación con una corrida mensual de frecuencia de salida, y automatice el cálculo en el WCS donde sea posible. Quite la fuerza de voluntad humana de la ecuación tanto como pueda.
Aquí va una sugerencia concreta: esta noche, saque del WCS un reporte con la mezcla A/B/C de cada pasillo. Si la mercancía clase A representa más de un tercio de los pasillos del fondo, su AS/RS ya va camino a "más desorden cada año", y cuanto antes empiece a reubicar, menos millas en vacío de transelevador quemará.
Y un recordatorio: el techo del rendimiento del AS/RS nunca fue la especificación de velocidad del transelevador. Es qué tan lejos está la mercancía del extremo de salida. Cada dólar gastado de más en equipo más rápido puede ser devorado por una estrategia de ubicación ausente. Ponga primero la mercancía en el lugar correcto, y después discuta qué tan rápido debe ser el transelevador.
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.