Una inspección anual de mantenimiento preventivo de un ASRS no es un trámite burocrático. El año pasado vi cómo una grúa apiladora se detenía en seco a gran altura en un pasillo, con un palé completo todavía en las horquillas y tres líneas de salida esperando abajo. Costó casi todo el día bajar la grúa y volver a ponerla en marcha. La causa fue un cable de izaje desgastado más allá de su límite. Una comprobación de diez minutos del diámetro lo habría detectado. Ese es el punto: no se trata de un informe de salud, sino de evitar ese tipo de fallo antes de que ocurra.
Se puede pensar en un sistema automatizado de almacenamiento y recuperación como un ascensor de precisión ampliado varias decenas de veces. La grúa realiza mil ciclos al día, y cualquier pequeño fallo se multiplica por la velocidad y la altura. Muchos directores tratan la inspección como comprar tranquilidad. Yo lo veo al revés: saltársela es comprar una lección cara. Una hora de parada no planificada suele costar más que dos o tres años de inspecciones.
Mantenimiento preventivo de la grúa apiladora — tres cifras primero
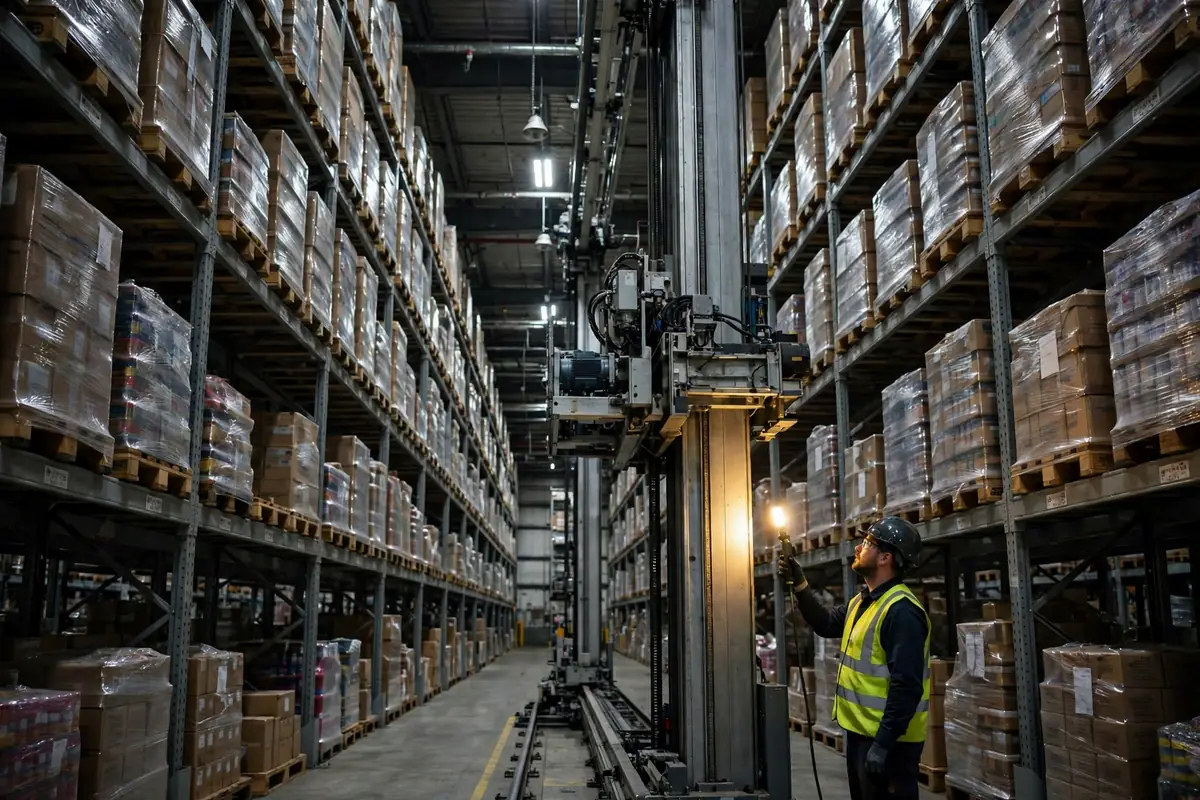
La grúa apiladora es la máquina que más trabaja en el edificio, así que la inspección empieza con tres cifras: velocidad, precisión de posicionamiento y el sistema de izaje. La velocidad no consiste en alcanzar el valor de placa. Lo que importa es el cambio frente a la inspección del año pasado. Si la velocidad de desplazamiento horizontal ha bajado más de aproximadamente una décima parte, los sospechosos habituales son las ruedas de desplazamiento desgastadas o una unidad de accionamiento escasa de aceite. Revise las ruedas antes de tocar los parámetros.
La precisión de posicionamiento importa más. Las placas de reconocimiento, el sensor láser de distancia y el codificador tienen que coincidir, porque confiar solo en uno de ellos es cavar tu propia tumba. Es como conducir mirando solo el tablero y nunca la carretera.
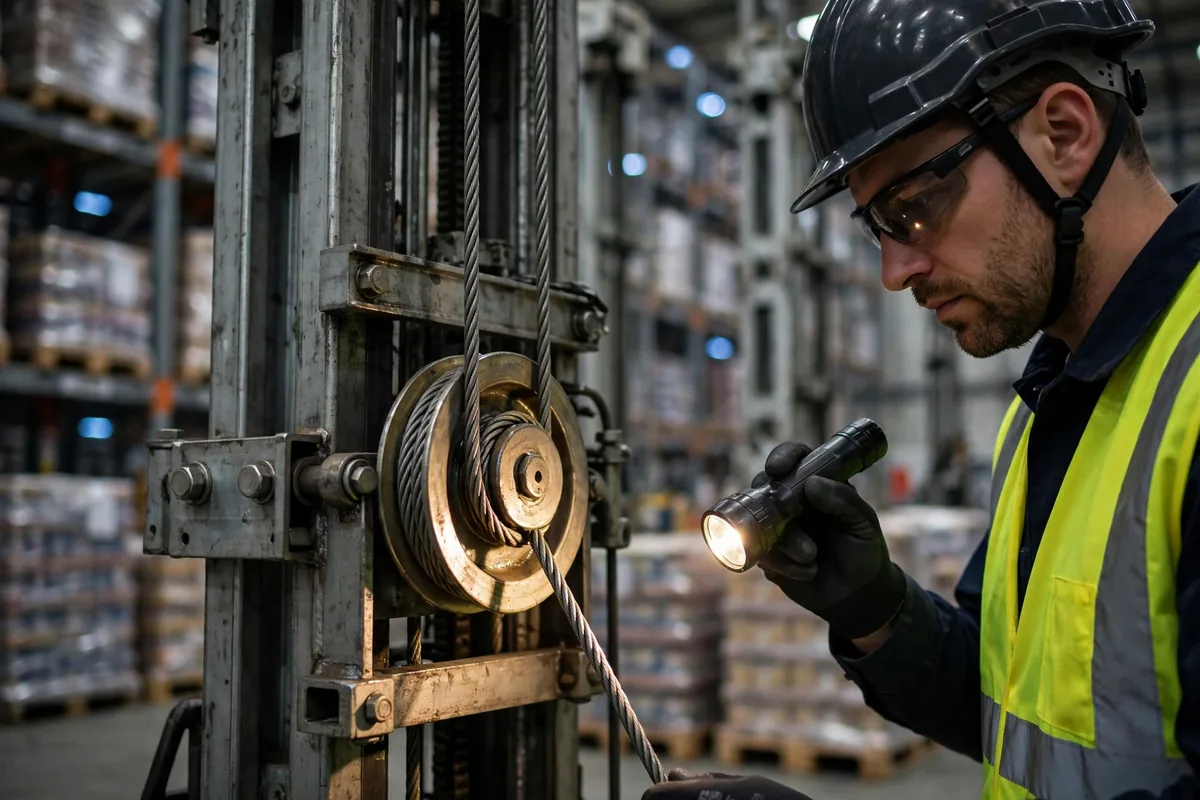
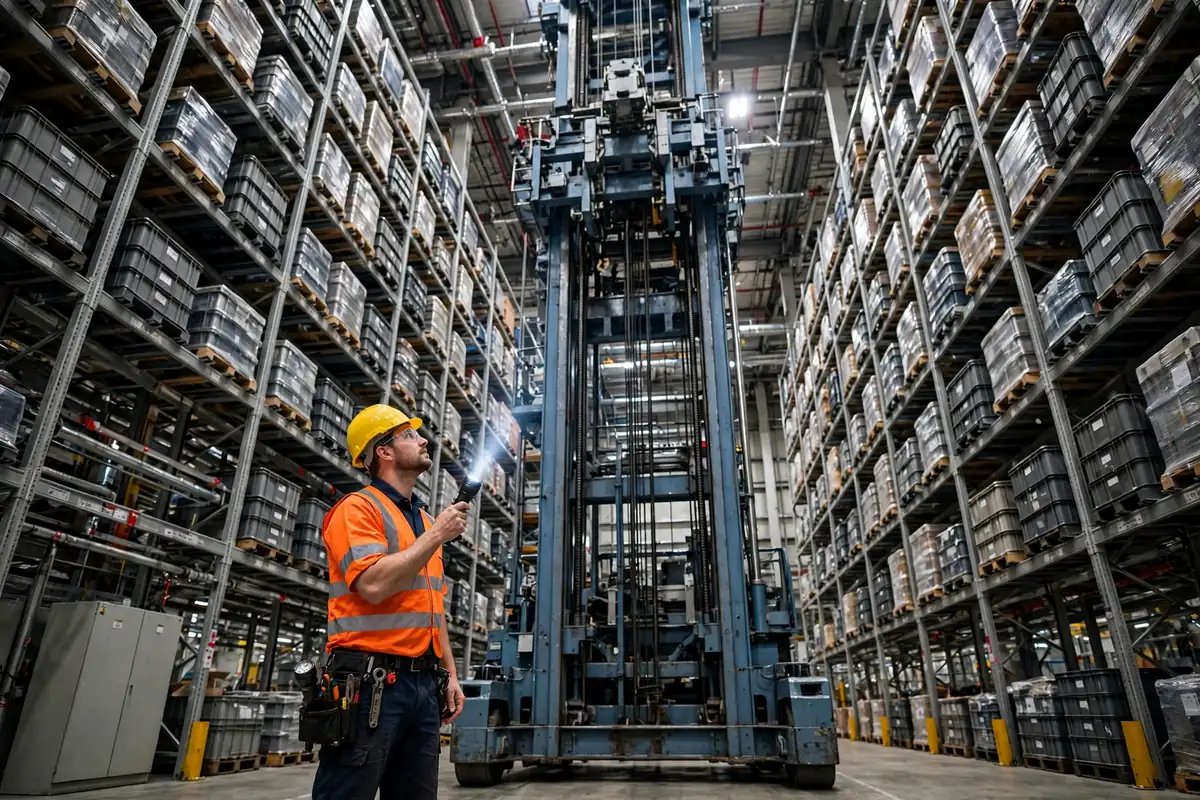
El sistema de izaje es la máxima prioridad de toda la inspección. Mida el diámetro del cable metálico sección por sección. Desgaste, alambres rotos o corrosión más allá del límite significan sustitución, no un ciclo más. En los polipastos de cadena, compruebe el alargamiento frente al manual del fabricante. Pruebe el dispositivo anticaída de verdad, no solo mirándolo. Mida los tiempos de extensión y retracción de las horquillas. Si un lado es mucho más lento, una cadena o un cilindro de ese lado ya está desequilibrado. Los límites varían según la marca, así que use su propio manual en lugar de pedir prestadas cifras de otro centro.
En el otoño de 2024, en un almacén de repuestos de automóvil en el norte de China, la corriente del motor de izaje rondaba un 20 por ciento por encima de su curva histórica. Los operarios decían que la grúa funcionaba bien y se negaban a parar. Insistí en abrir la caja de engranajes y encontramos picaduras en el rodamiento del eje de entrada. Un rodamiento nuevo costó medio día. Si se hubiera bloqueado a mitad de pasillo, la recuperación habría llevado al menos dos días. Las fechas y cifras aquí son un escenario ilustrativo, pero la lección es real. Una curva de corriente no miente. La gente sí.
Inspección de estanterías y rieles — la deformación siempre es lenta
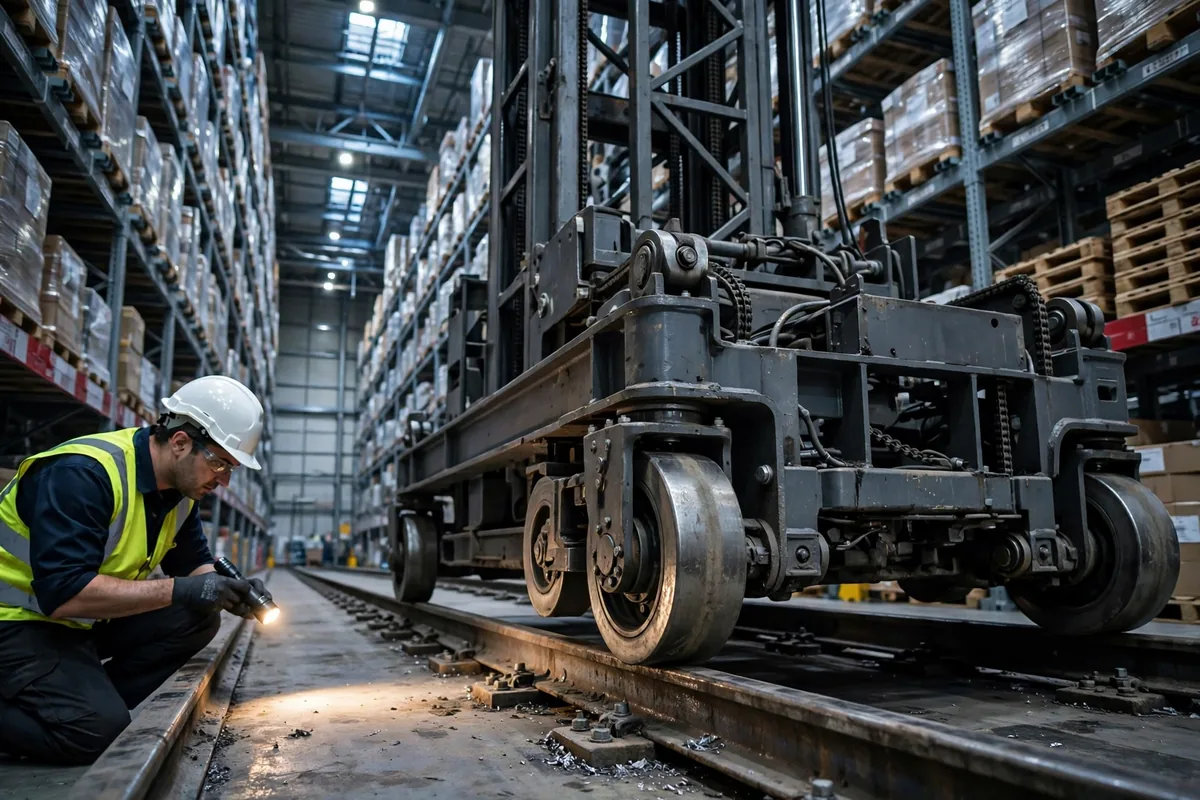
Los problemas de estanterías y rieles nunca aparecen de repente. Se desarrollan despacio, y cuando se pueden ver, ya es tarde. Compruebe el riel del suelo en nivel y rectitud, sobre todo en las juntas. La grúa golpea cada junta en cada ciclo, cientos de miles de veces al año, y una vez que los tornillos se aflojan, el riel se sale de línea. El riel superior es la misma historia. Los puntos de suspensión sueltos dejan que la grúa se balancee en altura, al principio solo unos milímetros que nadie en el suelo nota.
Compruebe una muestra de montantes de estantería en verticalidad. Los montantes golpeados son evidentes, pero los intactos también hay que medirlos. Inspeccione los pasadores de seguridad de las vigas y los tornillos de unión nivel por nivel: un solo pasador que falte basta para que una viga se levante con la horquilla. Vuelva a apretar los tornillos de anclaje sueltos y sustituya cualquiera con corrosión grave. He visto un montante oxidado hasta atravesarse en la base tras un golpe de carretilla no comunicado, y ese tipo de deformación nunca se cura sola.
Los topes finales y los amortiguadores se saltan con demasiada frecuencia. Si un tope está suelto, no hay última línea de defensa cuando una grúa se pasa de largo. Compruebe los amortiguadores por fugas de aceite y deformación. Un amortecedor hidráulico puede fallar sin ningún signo visible, y solo una prueba de presión lo mostrará. La inspección anual existe justo para estas piezas, las que nadie mira en todo el año. Cada línea de la lista corresponde a un accidente real. Simplemente ocurrió en el almacén de otra persona.
Mantenimiento preventivo de controles — no confíe en el registro de alarmas
Las inspecciones de controles son las más fáciles de falsificar. Mucha gente hojea el registro de alarmas, no encuentra ningún fallo grave y firma. Lo diré sin rodeos: un registro de alarmas solo le dice lo que ya se ha roto, nada de lo que está a punto de romperse. La verdadera comprobación está dentro del armario eléctrico. Contactos de contactor quemados, terminales sueltos, un ventilador de refrigeración muerto, temperatura del armario alta — nada de eso aparece en ningún registro de alarmas. Esa brecha es la razón por la que el mantenimiento preventivo de un ASRS tiene que ir más allá del registro de alarmas.
La barra conductora y la cadena portacables son la otra mitad de los controles. Sustituya las escobillas de carbón del colector en la línea de desgaste y compruebe los cables de la cadena por fundas desgastadas y radios de curvatura ajustados. Los cables del codificador son los más delicados de todos. Una vez dañado el blindaje, las interferencias hacen que el posicionamiento se desvíe, y una sola posición desviada basta para que una horquilla tome el hueco equivocado. No olvide la copia de seguridad. El día de la inspección, haga una copia completa del programa y los parámetros, y guárdela en dos lugares. He visto un almacén perder su programa y restaurar desde una versión de tres años. Todos los parámetros estaban mal y costó una semana entera volver a ajustarlos.
Pruebe los circuitos de seguridad de verdad, no en papel. Parada de emergencia, enclavamientos de las puertas del pasillo, cortinas de luz, protección contra sobrevelocidad — active cada uno y confirme que la máquina realmente se detiene. Los dispositivos de seguridad sufren sobre todo por no usarse nunca, y cuando llega el momento, tienen que funcionar. Este paso lleva muy poco tiempo, pero es lo que da peso a su firma.
¿Vale la pena el dinero? Mire una sola cifra
Cuando calcule el coste de un programa de mantenimiento preventivo de ASRS, no cuente solo la tarifa de inspección. Cuente lo que la inspección evitó. Las cifras siguientes son ilustraciones de orden de magnitud.
| Área de inspección | Escala del coste de inspección | Coste de saltársela |
|---|---|---|
| Sistema de izaje de la grúa | Inspección más consumibles | Grúa atascada en altura, recuperación medida en días |
| Rieles y estanterías | Medición y reapriete | Estantería deformada, en el peor caso una fila entera fuera de servicio |
| Controles y seguridad | Principalmente piezas de repuesto | Deriva de posicionamiento, recogidas erróneas, circuito de seguridad fallido |
| La propia ventana de parada | Una parada planificada | Parada no planificada con todos los pedidos acumulándose |
Aquí está la parte contraintuitiva. La parte más cara de una inspección anual no son las piezas de repuesto. Es la propia ventana de parada. Muchos almacenes intentan ahorrar una parada dividiendo la inspección en una docena de pequeñas reparaciones. Cada una detiene medio pasillo, el tiempo total de parada termina siendo mayor que una inspección concentrada, y la comprobación nunca es exhaustiva. Mi consejo es una vez al año, una parada concentrada de uno a dos días, y comprobarlo todo. Los sistemas con alta disponibilidad son los que más necesitan la inspección. Cuanto más suave funciona una máquina, más baja la guardia de la gente, y más fácil es que pequeños fallos se acumulen en uno grande.
También hay una línea divisoria al elegir un proveedor de inspección: uno que solo hace comprobaciones visuales, no mide nada y no ofrece comparación interanual no vale la pena contratarlo a ningún precio. Un informe debe llevar cifras, este año frente al año pasado, una lista de elementos fuera de límite y una acción recomendada para cada uno. Un informe sin cifras es papel mojado, por muy bien que se sienta firmarlo. Y ya que estoy siendo directo, aquí hay una pseudonecesidad que vale la pena nombrar: algunos almacenes sustituyen cada año un lote de sensores que nunca estuvieron defectuosos, llamándolo sustitución preventiva. La prevención real es medir datos, observar la tendencia y sustituir en el límite — ni antes, e inmediatamente una vez superado.
Volviendo a la grúa que se detuvo a mitad de pasillo. La revisión encontró tres señales de advertencia: el cable, la curva de corriente y la precisión de posicionamiento. Las tres habían aparecido y nadie las había juntado. Ese es el valor de la inspección, unir señales dispersas antes de que la máquina se detenga por sí sola. Entonces, ¿vale la pena el dinero? Mire una sola cifra: su pérdida total por paradas no planificadas durante el año pasado, dividida por el coste de la inspección. Por encima de tres, su inspección no es lo bastante exigente, y el año que viene debería añadir elementos. Por debajo de uno, enhorabuena — su almacén está mejor gestionado que el de la mayoría de sus colegas.
Por Da Liu, Ingeniero de Automatización Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.