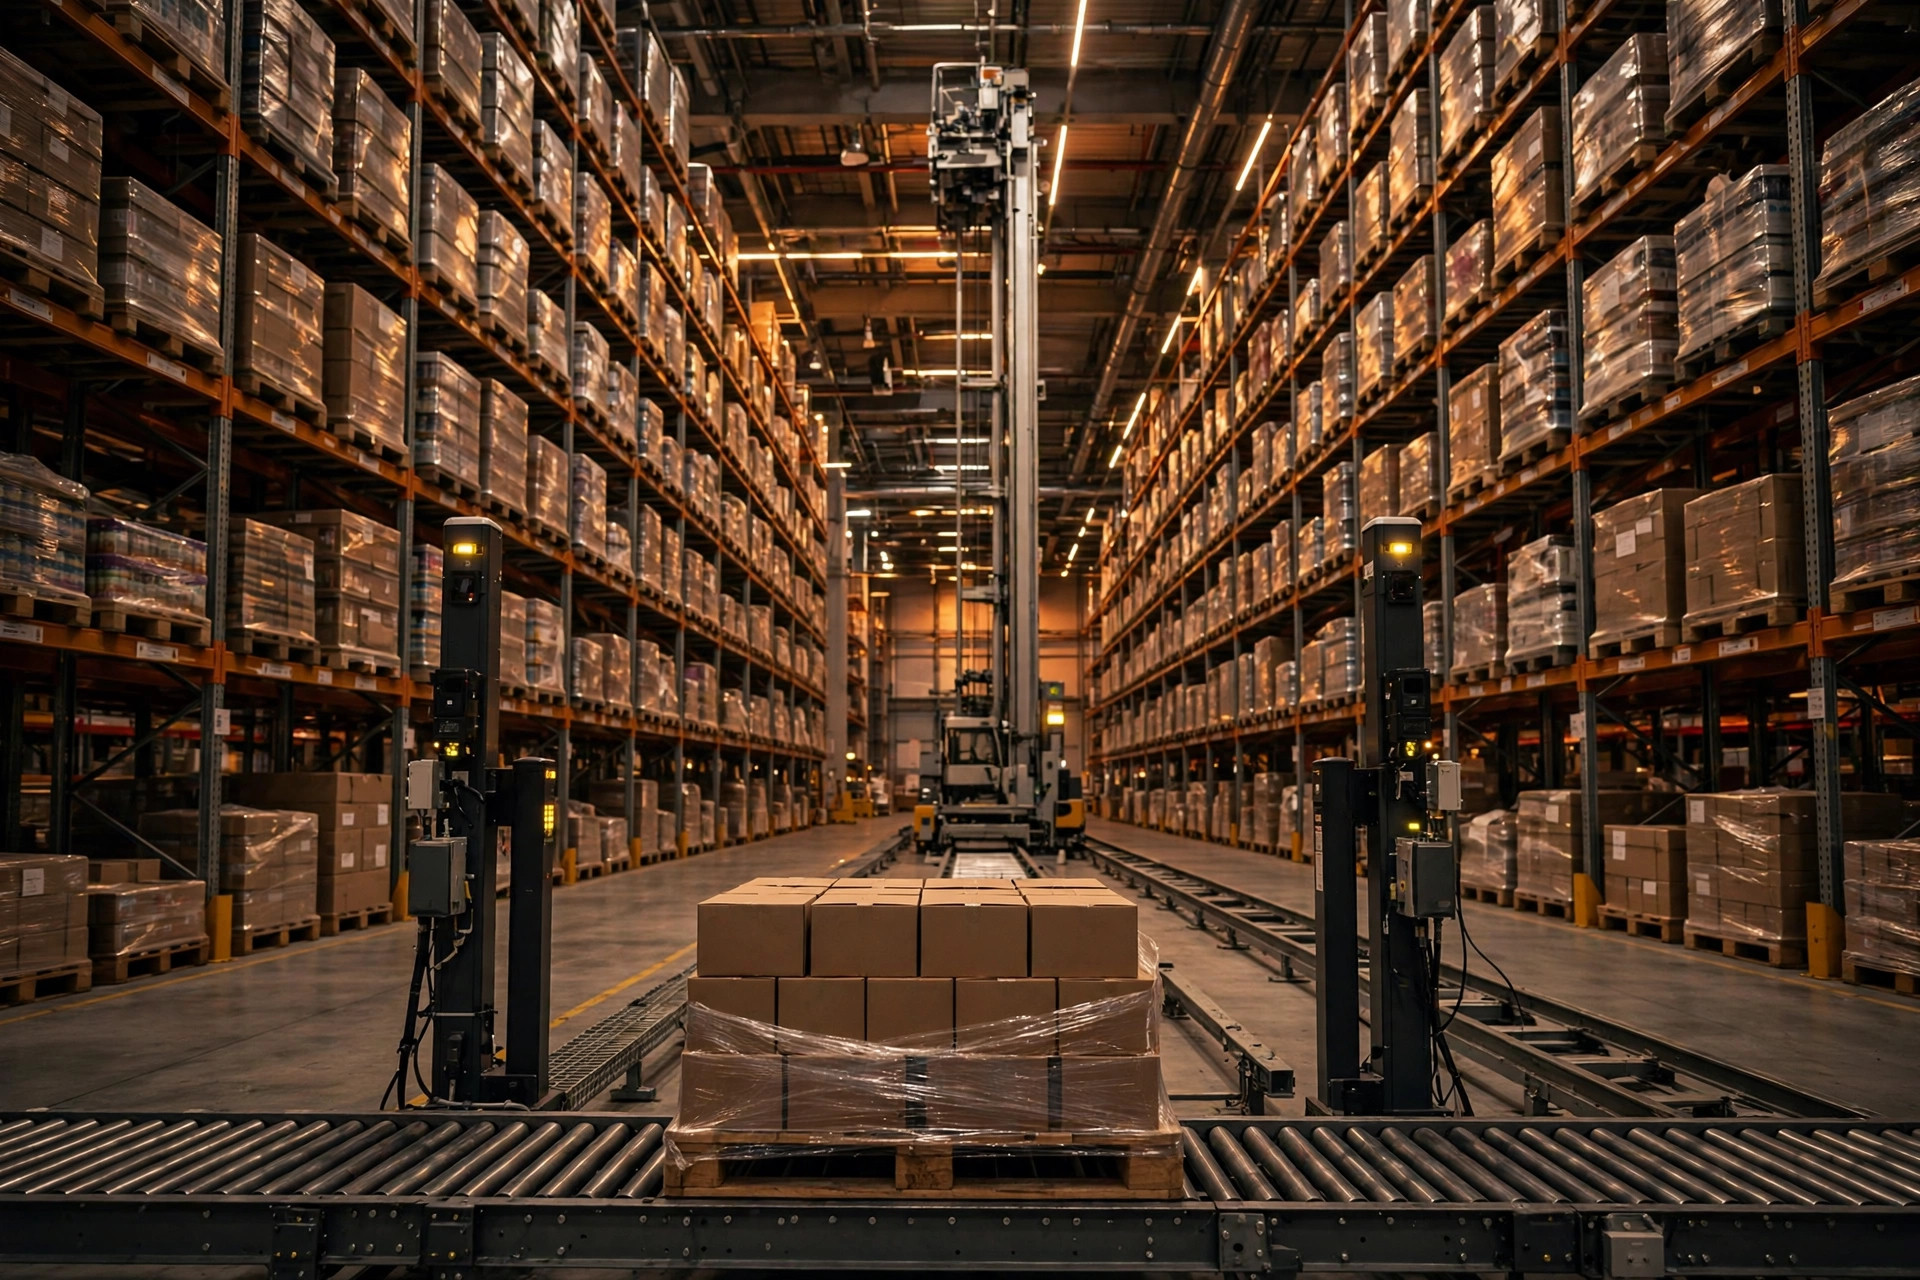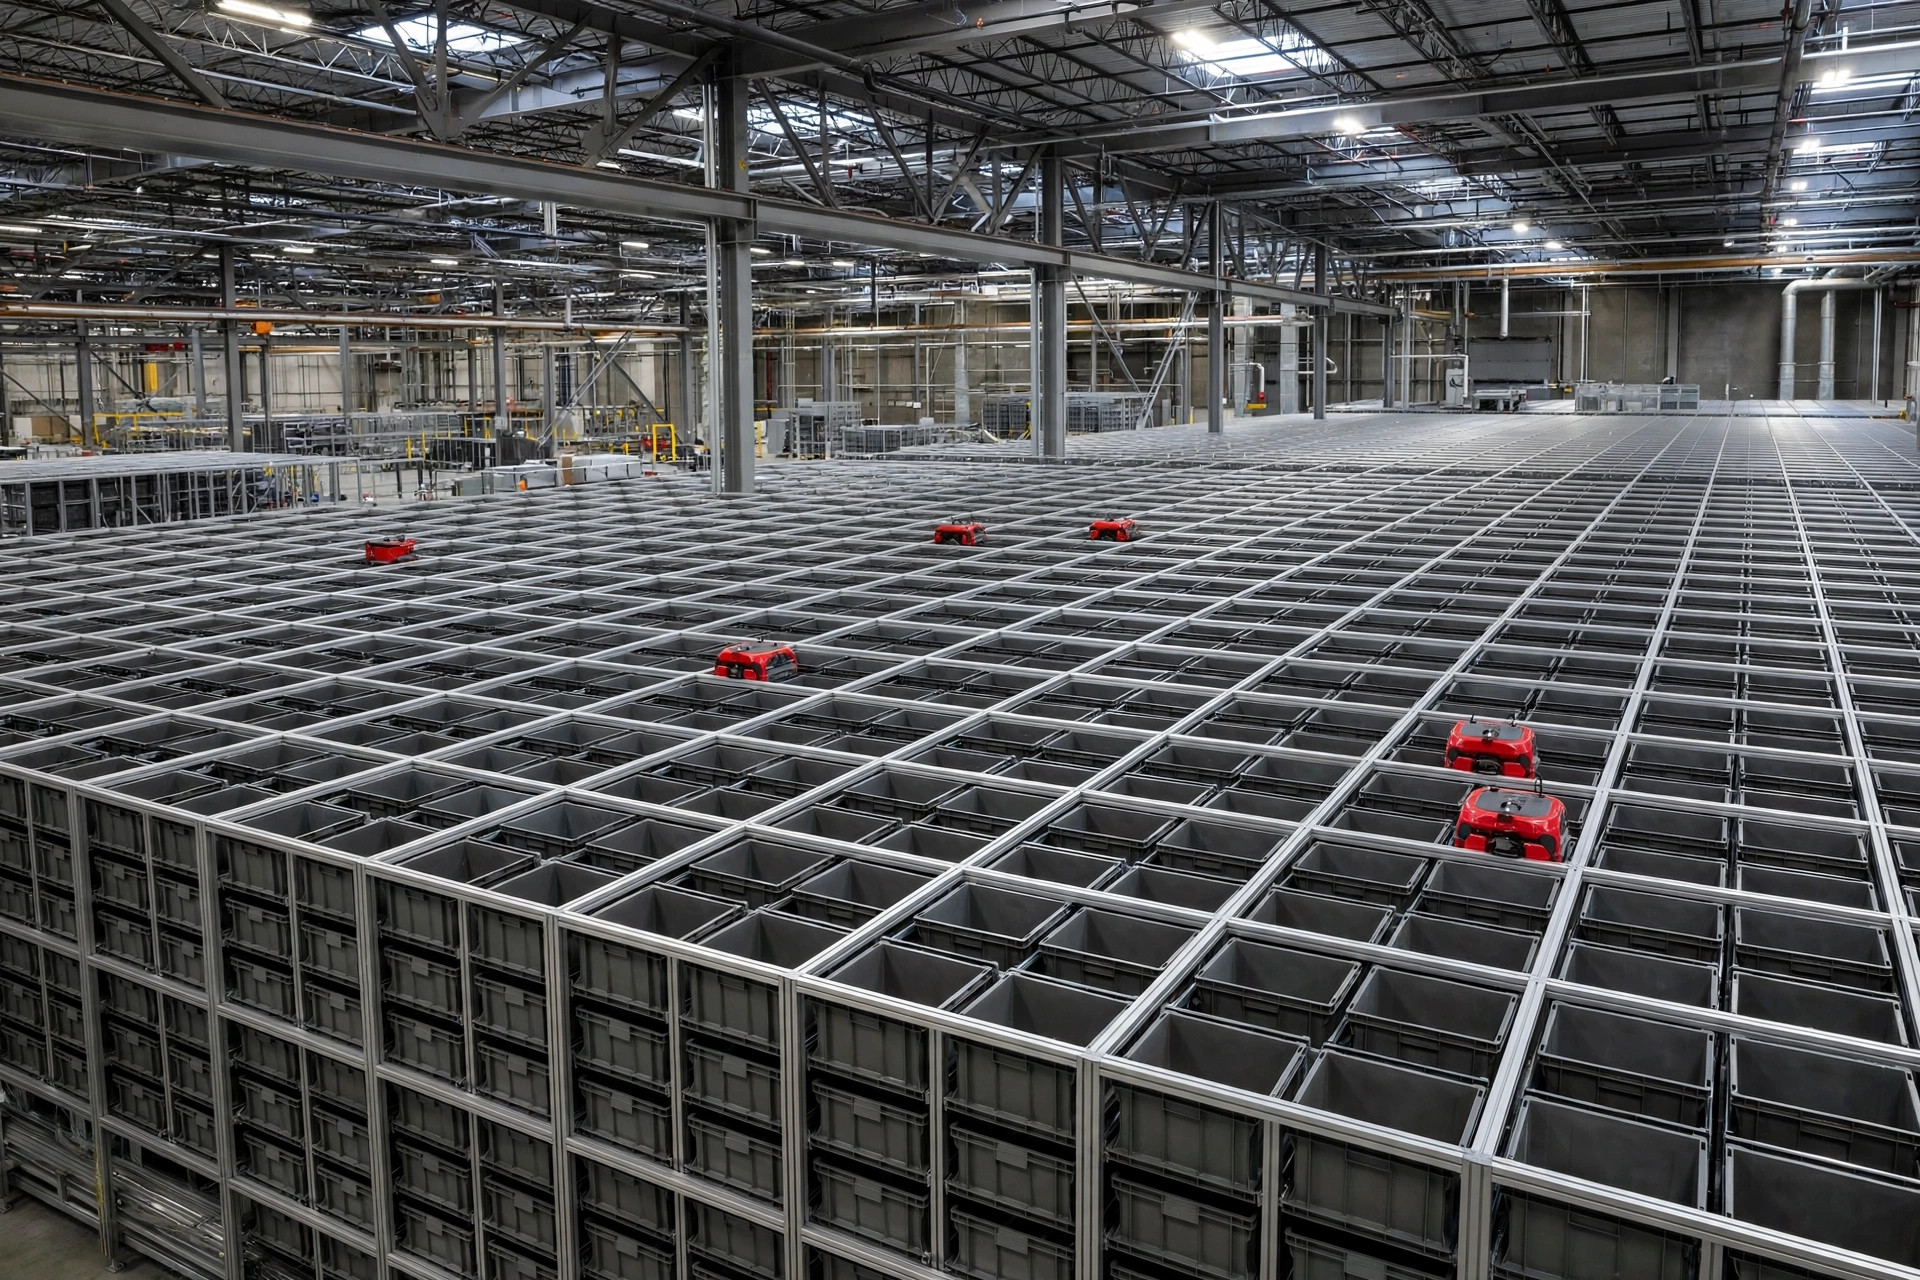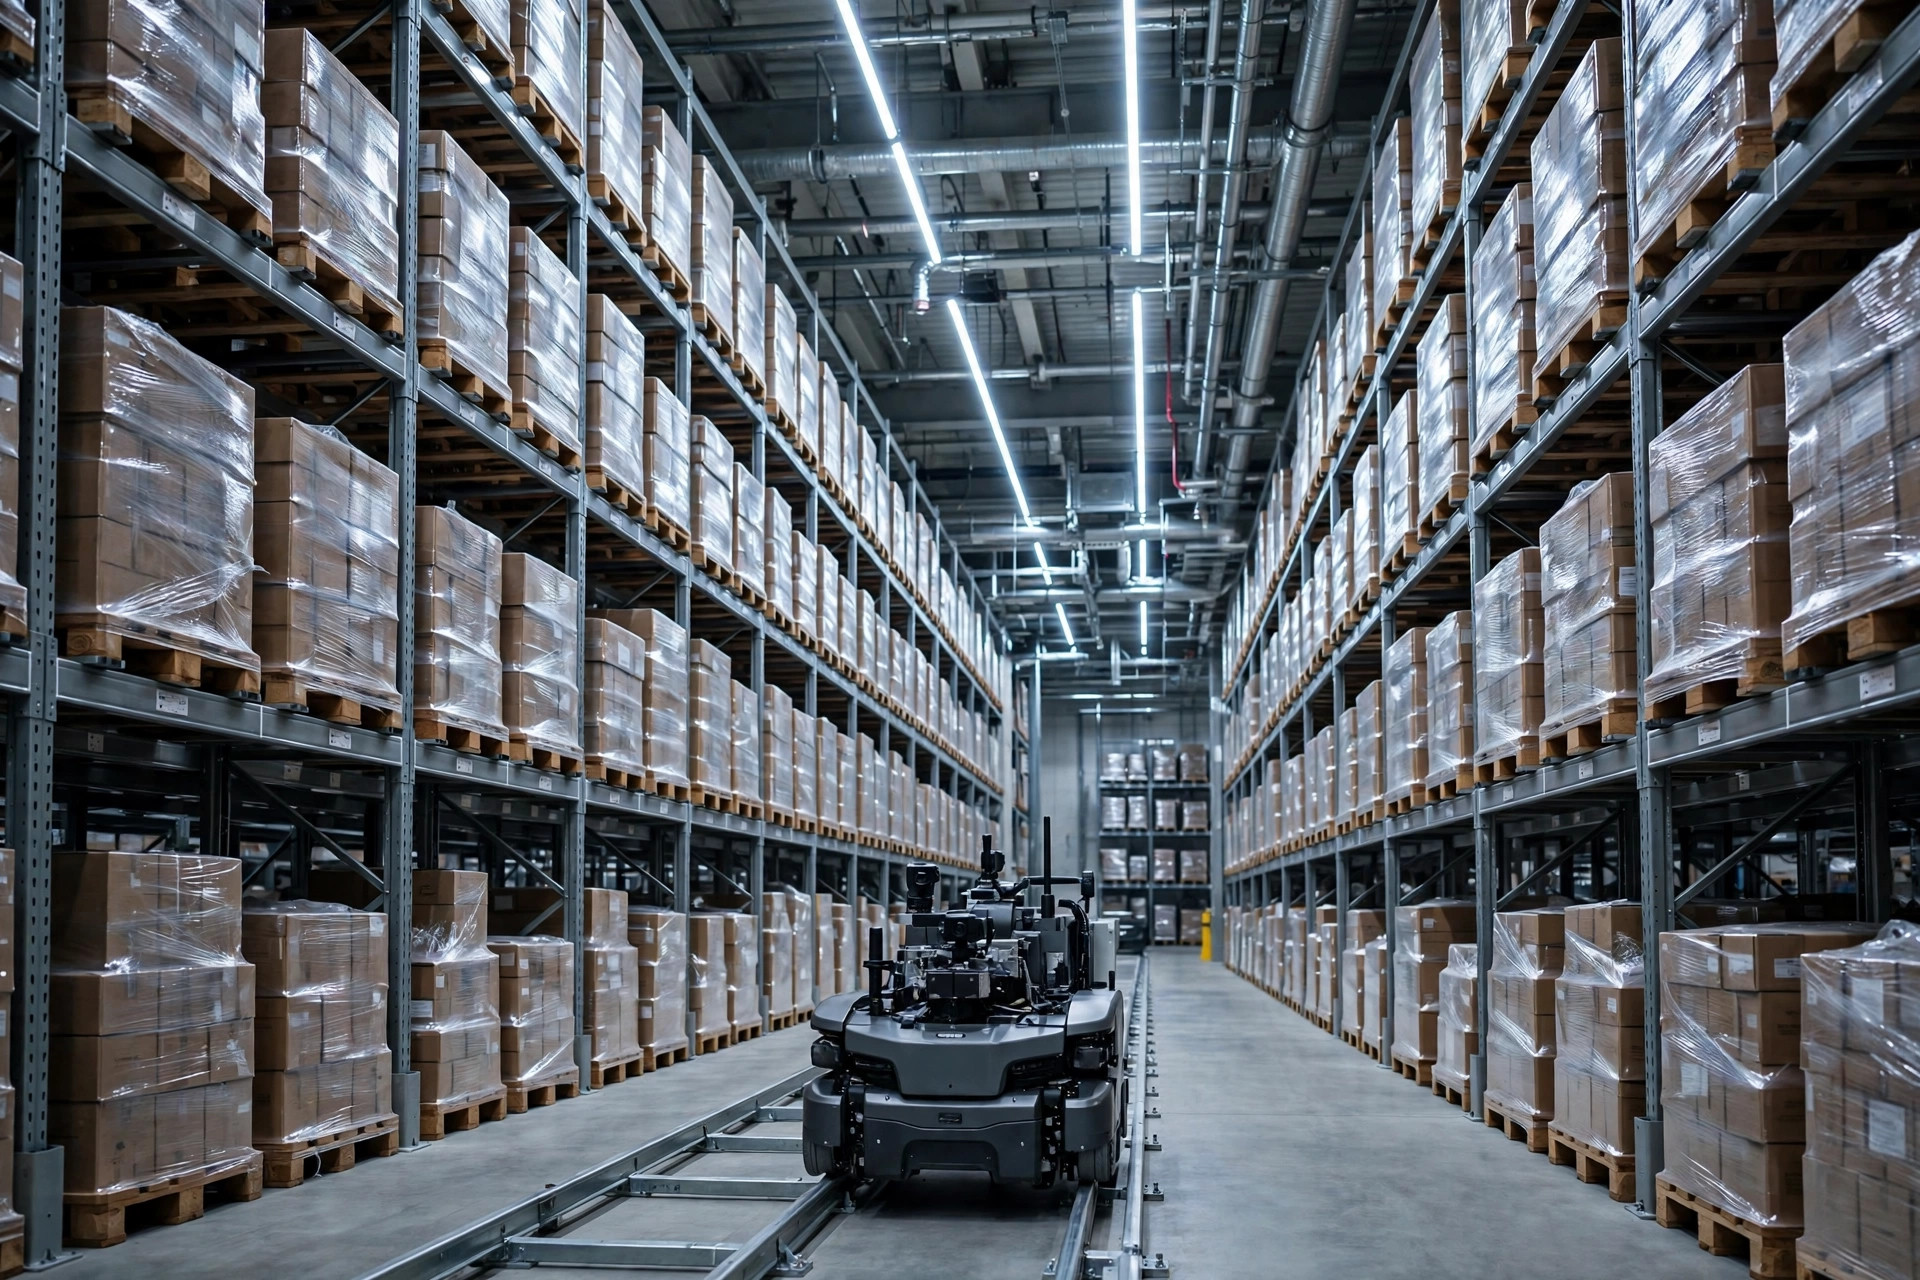
Un proyecto de AS/RS: millones invertidos en shuttles, tres meses de puesta en marcha y la disponibilidad no levantaba — un caso de libro de lo que ocurre cuando se omite la estandarización de las especificaciones de pallets para AS/RS. El integrador cambió sensores, ajustó parámetros de control, incluso reemplazó un shuttle. Las alarmas seguían llegando, día tras día. La causa raíz, cuando por fin la encontraron, dejó a todos sin palabras: los pallets.
No es una historia de guerra que esté adornando. He visto este guion repetirse más de una vez. Así que déjame explicar exactamente por qué los pallets deciden si tu automatización vive o muere.
Por qué tus shuttles siguen fallando: revisa los pallets, no el shuttle
Primero, el principio. Un shuttle que corre por un pasillo se ubica a partir de la estructura inferior del pallet: las horquillas tienen que deslizarse en los espacios entre las tablas inferiores del pallet, y los sensores tienen que leer los bordes y los travesaños del pallet. Piensa en el shuttle y el pallet como una unión de caja y espiga — si las dimensiones no coinciden, la horquilla ni siquiera puede entrar.
¿Qué pasa cuando las especificaciones de los pallets varían? Los pallets de un proveedor quedan un poco más altos, los de otro un poco más bajos; un lote que lleva dos años en servicio se ha deformado unos milímetros. El shuttle extiende sus horquillas — atasco. El sensor escanea el borde, la posición no coincide con la programada — falla de localización. Un shuttle atascado y todo el pasillo hace cola detrás. Por experiencia de campo en un proyecto en el que trabajé: un atasco de shuttle bloquea el pasillo durante decenas de minutos. Unos pocos al día, y tus cifras de disponibilidad se van al traste.
Lo exasperante es lo difícil que es rastrear estas fallas. La alarma dice "error de localización" o "timeout de horquillas", así que el primer instinto del ingeniero es el shuttle, el sensor, el software. Los pallets son "consumibles" — nadie sospecha de ellos. En un proyecto, el equipo lo persiguió durante dos meses antes de alinear pallets de tres proveedores uno junto a otro y medirlos: las alturas de las tablas inferiores diferían en decenas de milímetros. La cara del jefe de proyecto aquel día — nunca la olvidaré.
Los pallets mezclados vienen de tres sospechosos habituales: los propios pallets envejecidos del almacén, deformados tras años de servicio y nunca retirados; los pallets que llegan con las entregas de los proveedores y entran directo al AS/RS; y los pallets baratos de segunda mano comprados en el mercado abierto. Mezcla los tres en un mismo sistema y los shuttles no tienen ninguna oportunidad.
La inspección de recepción de pallets en 5 puntos
Antes de que un pallet entre en un AS/RS, pasa por la inspección de recepción. No la omitas por impaciencia — el tiempo que llevan estas cinco comprobaciones no es nada comparado con una parada de pasillo. Así se ve en la práctica la estandarización de las especificaciones de pallets para AS/RS: cinco comprobaciones, sin excepciones.
| Comprobación | Qué mirar | Qué causa un fallo |
|---|---|---|
| Dimensiones exteriores | Largo/ancho dentro del acuerdo técnico del fabricante del equipo | Las horquillas no pueden entrar — ni salir |
| Altura de tablas inferiores / travesaños | Consistencia de altura; crítico al mezclar proveedores | Lecturas erróneas del sensor, alarmas constantes |
| Holgura de entrada de horquillas | Espacio libre suficiente en la cara de inserción de las horquillas | La horquilla roza el pallet y se atasca cada vez más |
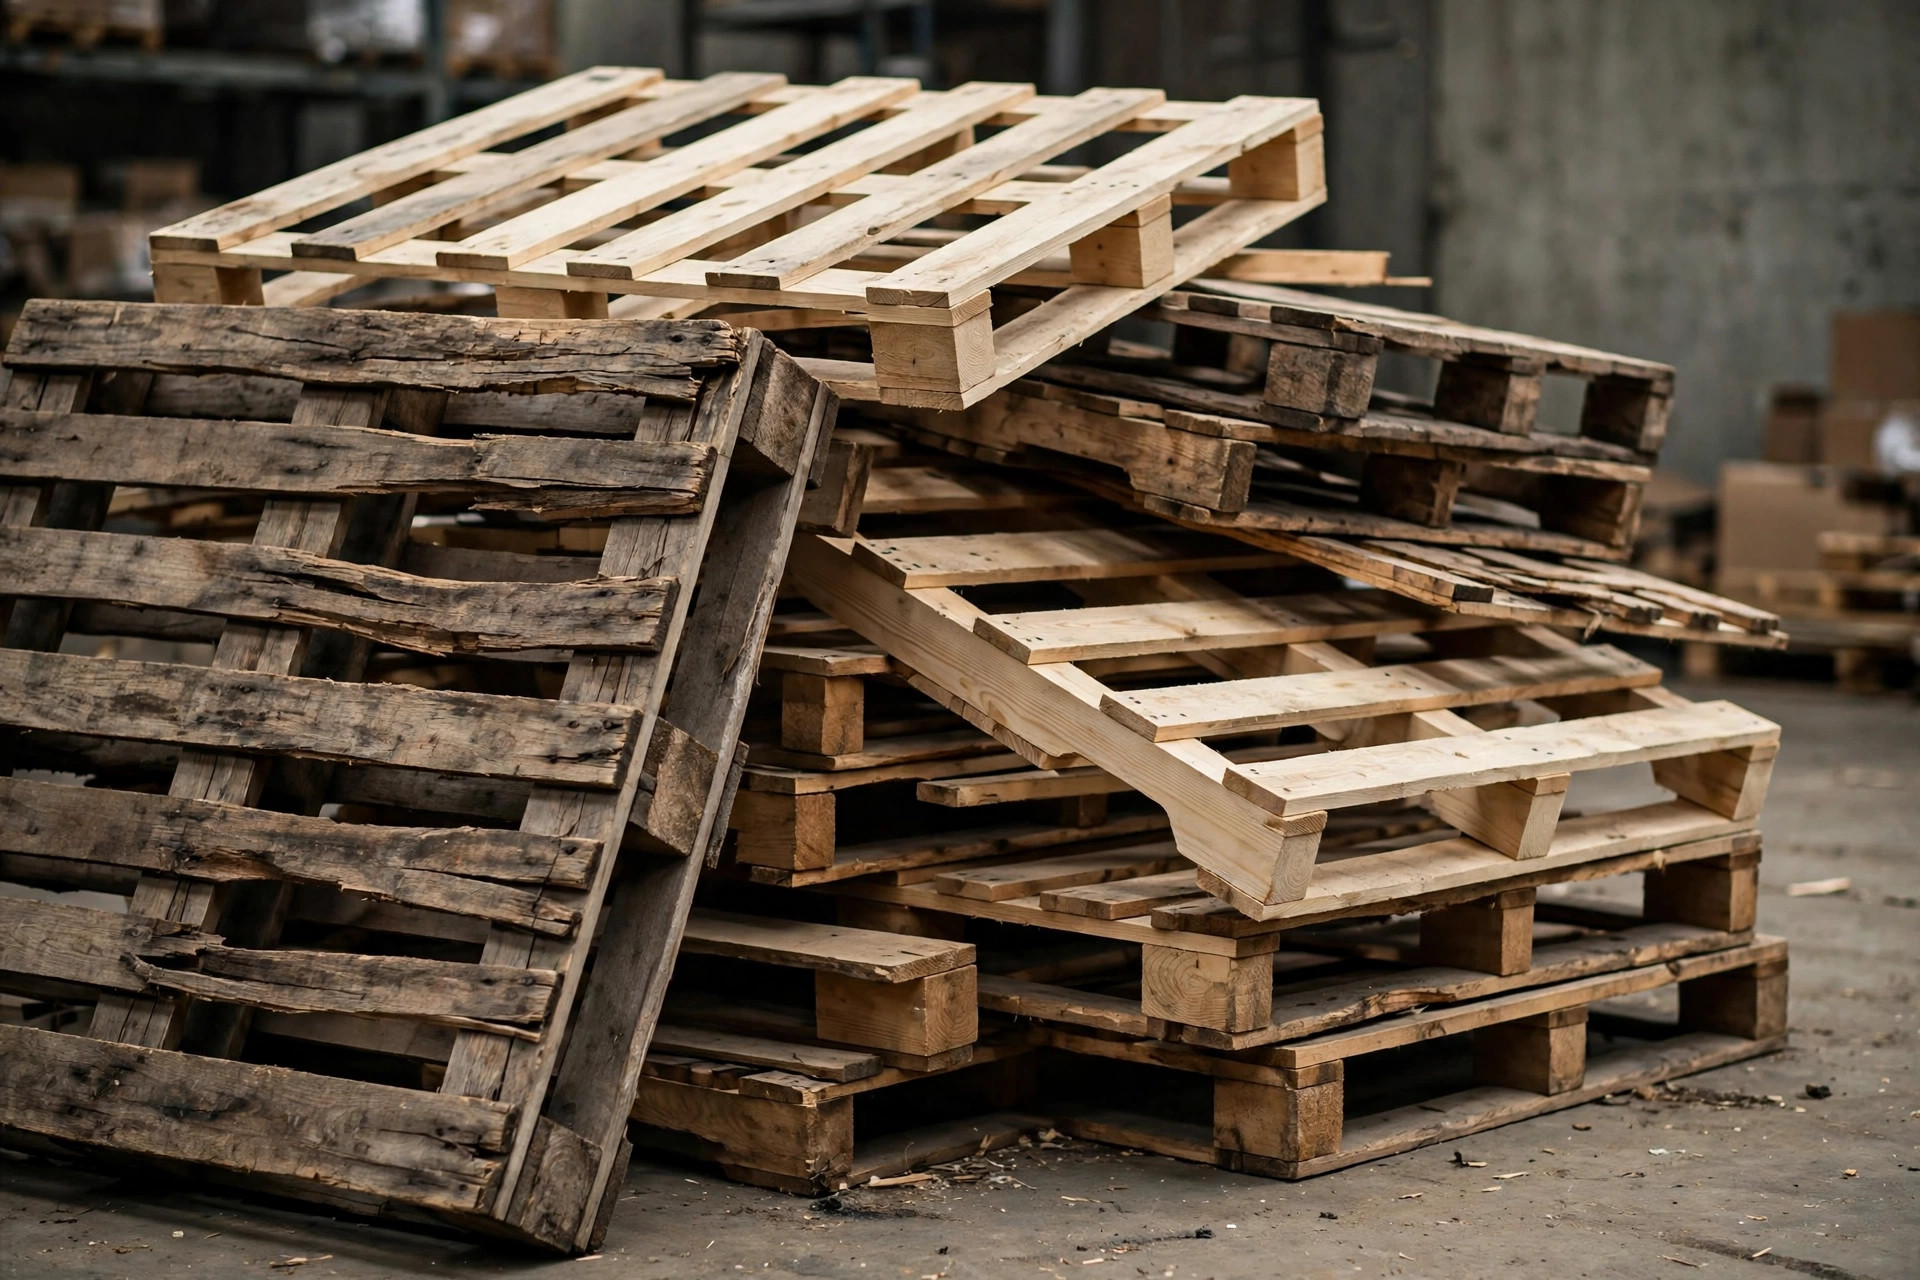
| Deformación y daños | Torceduras, tablas rotas, clavos salidos | Restos, atascos, incluso daño al sensor en movimiento |
| Humedad y material | Conforme a la especificación acordada, sin moho | Deformación acelerada — las dimensiones se desvían más en servicio |
Fija tus líneas de aprobado/rechazado según el acuerdo técnico del fabricante del equipo — la geometría de los shuttles de cada proyecto es distinta, y las tolerancias de otro no te sirven.
Cómo hacerlo: muestrea al menos el 10% de los pallets nuevos entrantes — 20% cuando mezcles proveedores. Tres herramientas: cinta métrica, calibre, galga de espesores. Concéntrate en la altura de las tablas inferiores y la holgura de entrada de horquillas — esas dos dimensiones son las que más le importan al shuttle. Registra cada medición; querrás el rastro documental cuando algo salga mal.
Lo he visto hacer bien: un proyecto rechazó más de 200 pallets no conformes en recepción, sin excepciones, sin guardar las apariencias. Tras la puesta en marcha, las alarmas de shuttle relacionadas con pallets bajaron de varias al día a una cada pocas semanas. Hazte el villano en recepción y podrás ser el héroe tras el lanzamiento. Trato justo.
Dónde está la línea: cuándo la estandarización de pallets es obligatoria
No todas las operaciones necesitan obsesionarse con los pallets. Esta es mi línea divisoria: shuttles o transelevadores corriendo por pasillos — obligatorio, sin discusión. Almacenamiento simple en suelo con carretillas — usa lo más barato. Líneas semiautomatizadas con transportadores — depende del transportador; todo lo que manipule pallets automáticamente quiere especificaciones consistentes.
La falsa necesidad que oigo una y otra vez: "compraremos shuttles más inteligentes y el problema desaparecerá". No desaparecerá. Un shuttle más inteligente ante un pallet deformado solo reporta el atasco con un código de error más bonito. Gastar dinero en hardware para arreglar un problema de especificaciones es la dirección equivocada.
Dos tipos de transportadores, dos sensibilidades distintas: los transportadores de rodillos odian los fondos de pallet desiguales; los transportadores de cadena odian el espaciado incorrecto de travesaños. En una línea semiautomatizada, inspecciona lo que tu transportador no tolere. Ese es todo el punto de la estandarización de las especificaciones de pallets para AS/RS: ajustar la disciplina al equipo.
¿Vale la pena el dinero? Mira este único número
Ahora la decisión contraintuitiva: en un presupuesto de AS/RS, el primer dinero que deberías gastar no es en un shuttle más sofisticado — es en la estandarización de pallets.
La mayoría piensa: los pallets cuestan casi nada, así que mete el presupuesto en el equipo y con pallets "suficientemente buenos" bastará. Es como comprar un centro de mecanizado de precisión y sujetar las piezas con un tornillo oxidado. Cuanto más precisa la máquina, más exigente el útil. El shuttle es la máquina de precisión; el pallet es su útil.
Cuentas aproximadas: estandarizar pallets significa un proveedor, una especificación y una inspección de recepción de verdad — un error de redondeo al lado de todo el AS/RS. Una parada de pasillo, decenas de minutos de tareas acumuladas, horas extra para cumplir los cortes de salida, quejas de clientes — ¿cuál de esas cosas es barata? Sin contar las dos meses de horas de ingeniería quemadas persiguiendo la falla.
Así que mi consejo es directo: la estandarización de las especificaciones de pallets para AS/RS pertenece al acuerdo técnico desde el día uno del proyecto; haz la inspección de recepción antes de que llegue el equipo. El orden no puede invertirse — arreglar los pallets después de que los shuttles empiecen a atascarse a diario cuesta varias veces más que hacerlo bien, y los gritos vienen gratis.
¿Vale la pena el dinero? Mira este único número: en el primer mes tras la puesta en marcha, cuántas veces alarmaron los shuttles por los pallets. Cuando ese número baje, el dinero en pallets estuvo bien gastado.
Por Da Liu, Ingeniero de automatización
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.