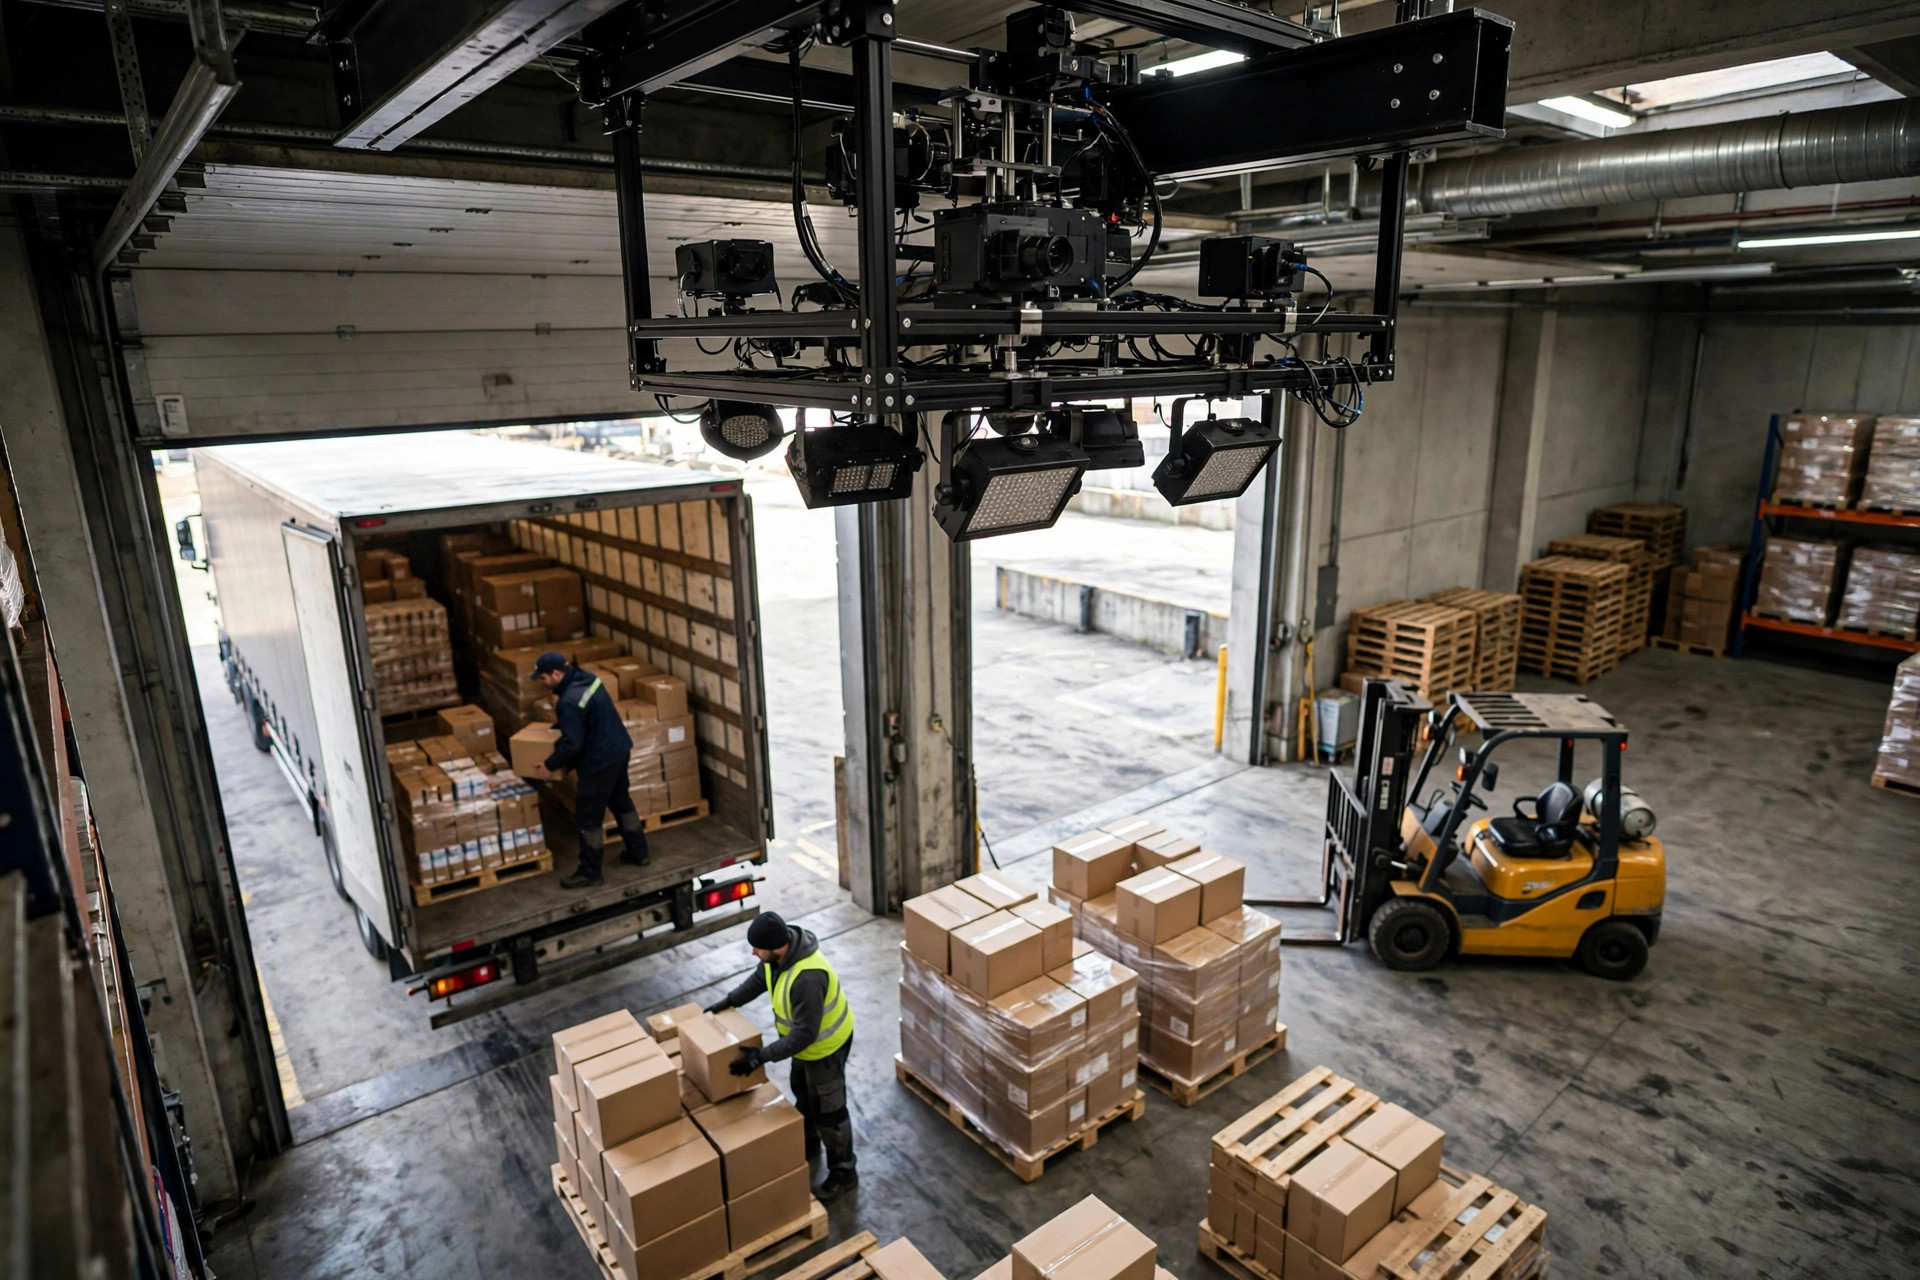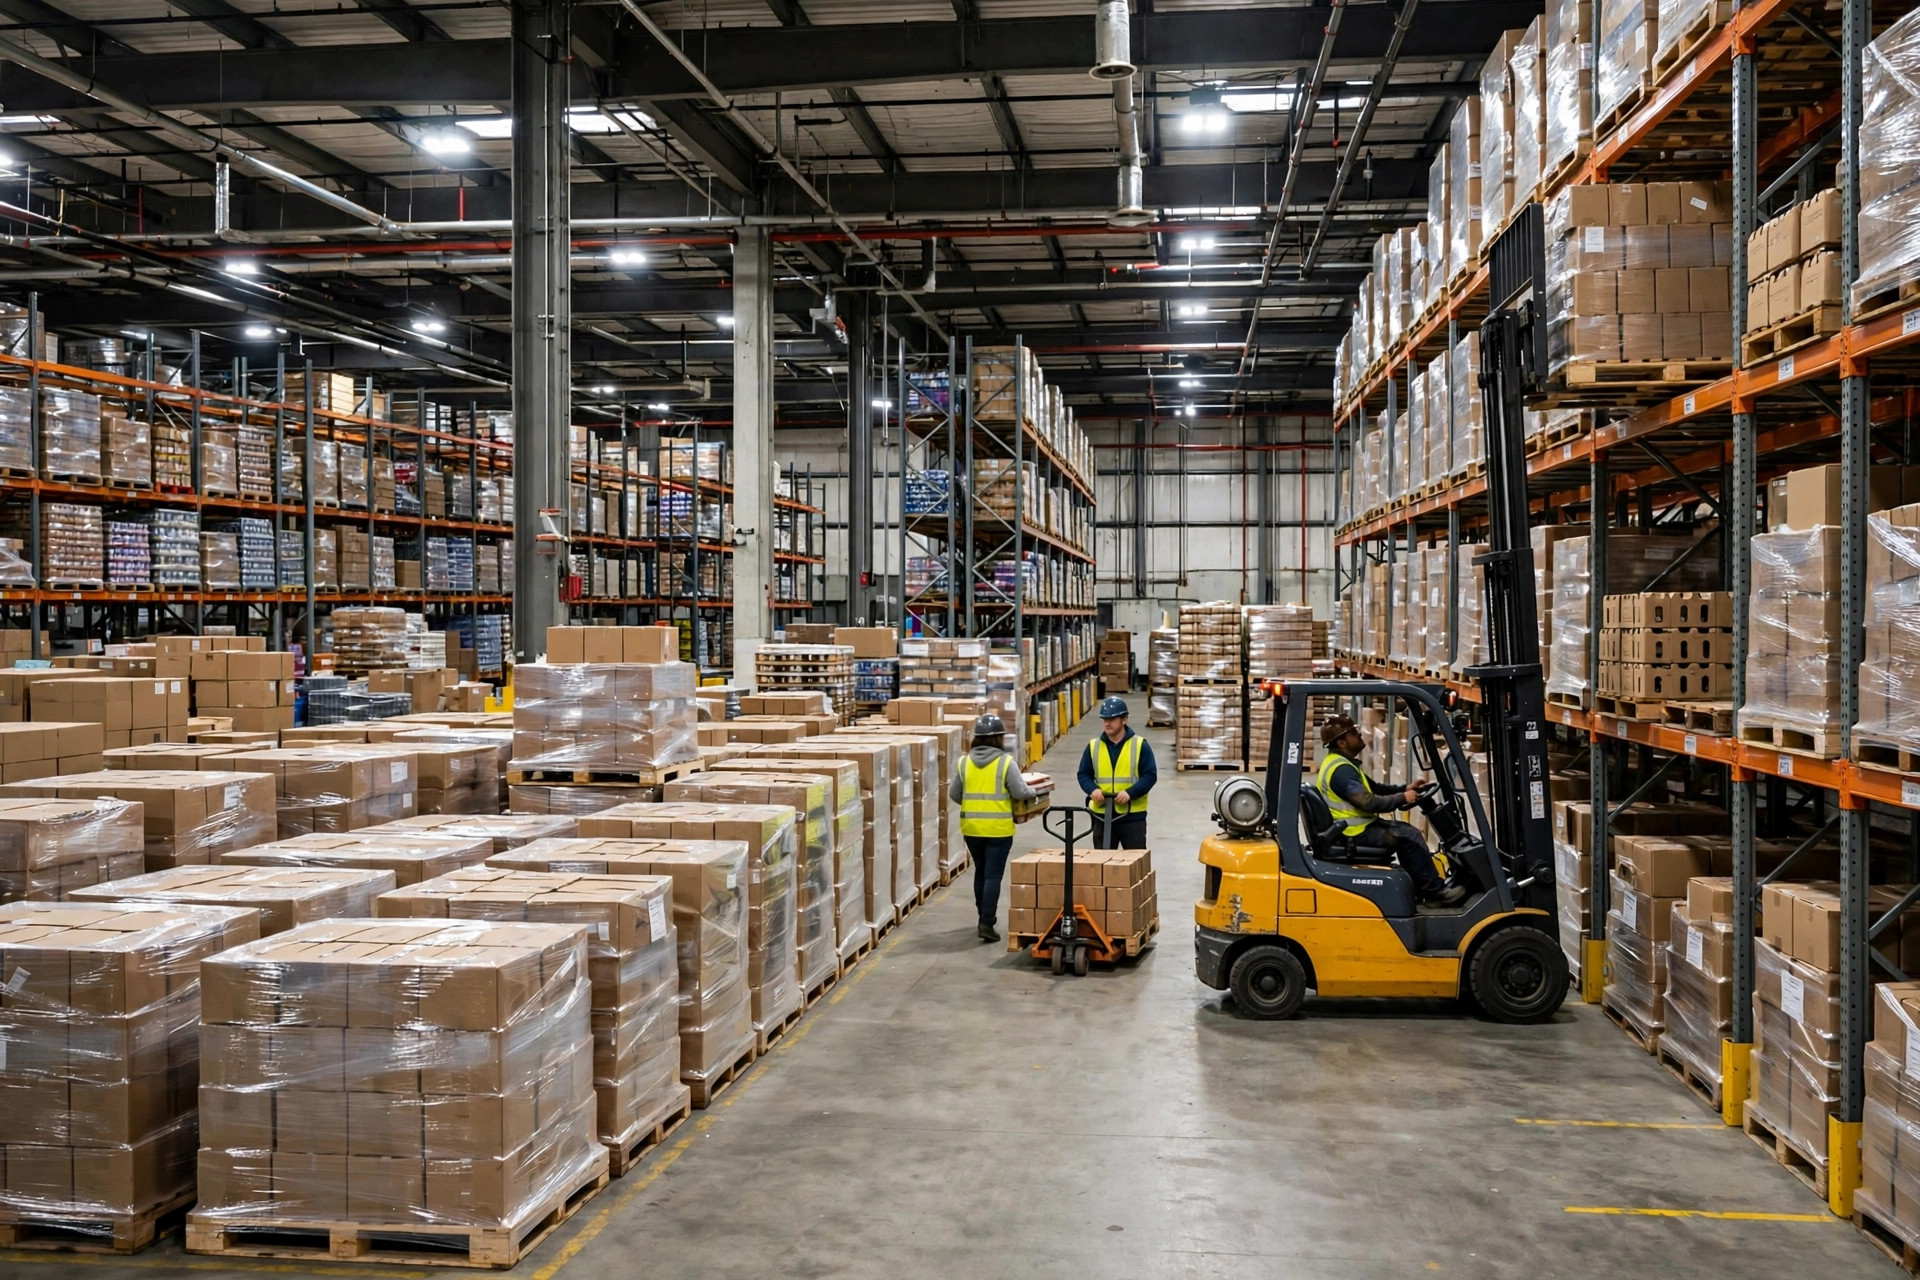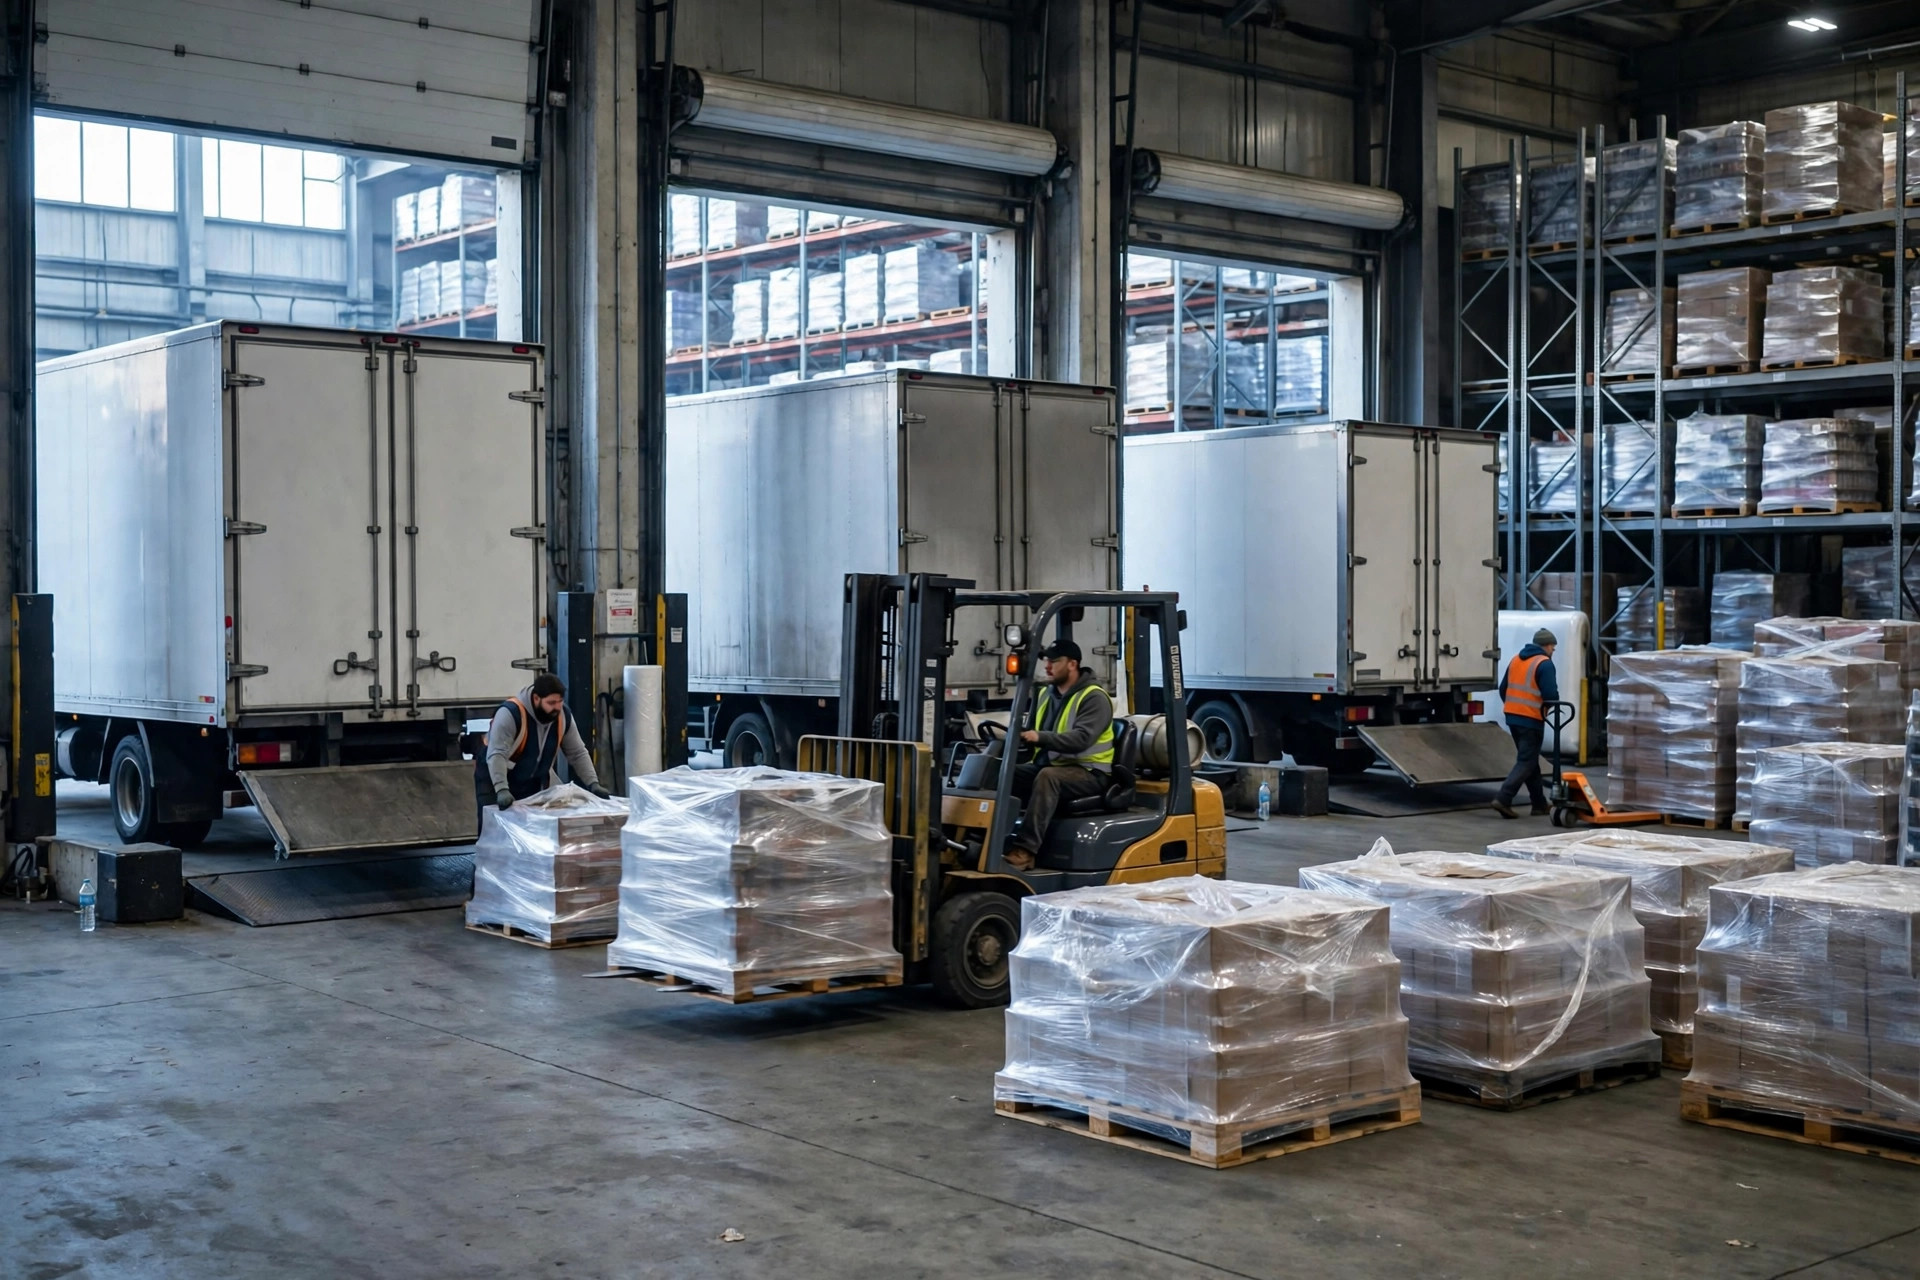
Antes de cada temporada alta, los gerentes de almacén se hacen la misma pregunta: ¿aguantará realmente nuestra capacidad actual? La planificación de capacidad de almacén con IA responde a esa pregunta no produciendo una cifra única y tranquilizadora, sino ejecutando las previsiones de pedidos, los horarios laborales, la ubicación de productos y las cargas de equipos a través de un mismo modelo y observando qué restricción se rompe primero. El modelo en sí no es lo interesante. Lo importante es que obliga a que cada juicio que antes se basaba solo en la experiencia se exprese como una suposición que se puede verificar.
En mi investigación de los últimos años, he visto repetidamente el mismo patrón. Un almacén funciona sin problemas en los meses normales y luego parece fallar en todas partes a la vez durante una gran promoción. Las revisiones posteriores a la temporada suelen descubrir que ninguna operación empeoró de repente por sí sola. En cambio, varias restricciones se tensaron al mismo tiempo. El volumen de pedidos se duplicó mientras los trabajadores temporales aún estaban aprendiendo el almacén, los productos de alta rotación llenaron sus ubicaciones antes de lo previsto, y las colas en las zonas de empaque y en los muelles de salida crecieron en paralelo. Cada métrica por separado se mantuvo dentro de un rango aceptable. Combinadas, superaron lo que el sistema podía absorber. El propósito de la planificación de capacidad es ver ese efecto acumulativo con antelación, en lugar de descubrirlo el día en que el edificio se llena.
La planificación de capacidad de almacén con IA empieza con tres líneas
Según las revisiones operativas publicadas por varios proveedores de almacenamiento, las estimaciones de capacidad para la temporada alta suelen empezar con tres líneas. La primera es la línea de pedidos: volumen previsto desglosado por categoría de producto y canal, separando los pedidos cotidianos, los pedidos de preventa y las devoluciones, porque los tres imponen cargas de trabajo bastante diferentes. La segunda es la línea laboral: picking, ubicación en estantería, verificación y empaque convertidos en producción por hora de trabajo, y luego ajustados por la menor productividad de los nuevos empleados en sus primeras dos semanas. La tercera es la línea de espacio y equipos: ocupación de ubicaciones para productos de alta rotación, rendimiento de los pasillos y el límite horario de los equipos automatizados. Cualquiera de estas que alcance su límite crea un nuevo cuello de botella.
Estas tres líneas deben leerse en la misma línea de tiempo. Una previsión que solo sigue el volumen total oculta el cambio estructural: cuando aumenta la proporción de pedidos pequeños con varios artículos, la distancia recorrida en el picking y el número de controles de verificación crecen más rápido que el propio número de pedidos. Un plan laboral que solo cuenta cabezas oculta un problema de competencia: cuando los trabajadores temporales representan una parte demasiado grande del almacén, el retrabajo causado por el aumento de las tasas de error consume capacidad con la misma seguridad que un turno vacío. Un modelo no necesita ser preciso hasta la última unidad. Necesita mostrar a los gerentes en qué semana, y en qué paso, se agota primero el margen restante.
Dos casos ilustrativos: una temporada alta, dos cuellos de botella distintos
Considere un ejemplo operativo ilustrativo. Un almacén de comercio electrónico en el este de China vio cómo los pedidos diarios pasaban de aproximadamente 8,000 en semanas normales a aproximadamente 26,000 durante el pico promocional de noviembre. El equipo directivo había dotado generosamente de personal al picking según la previsión, pero no había modelado el rendimiento de sus estaciones de verificación con el mismo cuidado. Los paquetes recogidos se acumulaban más rápido de lo que podían revisarse, y la cola en verificación pasó de alrededor de quince minutos a más de dos horas. Los niveles de servicio de salida terminaron siendo peores que si hubieran tenido menos operarios de picking. El cuello de botella no era la mano de obra. Era un solo paso posterior, y la lección de la revisión fue directa: una estimación de capacidad que omite un paso desperdicia el margen incorporado en todos los demás.
Un segundo ejemplo ilustrativo proviene de un almacén logístico de terceros en el sur de China que atiende a varios clientes a la vez. En septiembre, la temporada de regreso a clases coincidió con una promoción de una plataforma, y los productos más vendidos de tres clientes repuntaron simultáneamente. Las ubicaciones de alta rotación se llenaron en dos semanas, y el personal de reposición pasó gran parte de sus turnos moviendo existencias para liberar espacio. Al ejecutar el modelo en sentido inverso después, se vio que acercar los productos en auge a la zona de picking tres semanas antes, y aumentar la reposición de una vez al día a dos veces al día, habría aliviado la mayor parte de la congestión de los pasillos. Vistos a través de la lente de la planificación de capacidad de almacén con IA, ambos casos apuntan a la misma conclusión: los problemas de capacidad en temporada alta rara vez son causados por una sola operación que falla. Son causados por una restricción pasada por alto que alcanza su límite primero y luego arrastra al resto de la cadena con ella.
La planificación de capacidad de almacén con IA como marco de decisión: arregla primero la tabla más corta
En última instancia, la salida del modelo tiene que convertirse en un conjunto de compensaciones. Bien utilizada, la planificación de capacidad de almacén con IA convierte una previsión en una lista priorizada de soluciones. La siguiente tabla resume un marco de decisión que he reunido a partir de revisiones del sector. Las cifras deben sustituirse por los datos medidos de cada almacén; la estructura en sí se transfiere directamente.
| Tipo de cuello de botella | Señal de alerta temprana | Primer paso | Qué no hacer primero |
|---|---|---|---|
| Escasez de mano de obra | Personal temporal por encima del 30 por ciento, tasas de error en aumento en paralelo | Contratar temprano, capacitar por lotes, mantener a los trabajadores con experiencia junto a los recién llegados | Añadir personal sin capacitación ni verificación |
| Ubicaciones agotándose | Ocupación de ubicaciones de alta rotación en aumento durante dos semanas consecutivas | Adelantar los productos en auge, aumentar la frecuencia de reposición | Alquilar espacio excedente antes de aprovechar mejor las ubicaciones existentes |
| Límite de equipos | Equipos automatizados acercándose a su límite horario | Reprogramar las oleadas para distribuir la carga de los equipos | Instalar equipos nuevos apresuradamente justo antes de la temporada alta |
| Congestión de procesos | Colas crecientes en verificación y muelles de salida | Dividir las oleadas, añadir estaciones de verificación en paralelo | Simplemente presionar a los operarios de picking para que trabajen más rápido |
La lógica es sencilla: identificar qué línea alcanza su límite primero y luego dirigir los recursos allí. Muchos almacenes invierten en el orden inverso, hablando de espacio alquilado y equipos nuevos tan pronto como sube la previsión de volumen, mientras la verdadera restricción resulta ser el diseño de las oleadas o un ritmo de reposición que nunca alcanzó a la previsión. Si un modelo no puede ayudar a los gerentes a priorizar, es solo un informe de previsión más atractivo.
Las seis semanas antes de la temporada alta, y un juicio contraintuitivo
En términos prácticos, las seis semanas antes de la temporada alta forman una ventana realista de preparación. Las primeras dos semanas son para calibrar las previsiones y mapear las restricciones, las dos del medio para ajustar la ubicación de productos y los turnos, y las dos últimas para pruebas de esfuerzo y ensayos a pequeña escala. Las pruebas de esfuerzo merecen énfasis: ejecutar una oleada real con el volumen pico previsto, con la mezcla de pedidos prevista, expone problemas que ningún informe puede mostrar. Un cuello de botella encontrado durante el ensayo aún se puede corregir. Un cuello de botella encontrado el día de la temporada alta solo se puede soportar.
He aquí un juicio contraintuitivo que los gerentes deben tomar en serio: añadir recursos antes de la temporada alta a veces puede reducir la capacidad efectiva. Los nuevos trabajadores temporales necesitan orientación de personal con experiencia, las nuevas ubicaciones alargan los recorridos de picking, y los equipos nuevos que no han pasado por una puesta en marcha adecuada introducen nuevos puntos de fallo precisamente cuando el sistema está bajo la máxima carga. La capacidad no es la suma de los recursos disponibles. Es el rendimiento que un sistema puede sostener bajo sus restricciones determinantes. El verdadero valor de un modelo de IA no está en producir un número de capacidad mayor, sino en mostrar qué mejora ofrece la mayor ganancia general bajo las restricciones existentes, y qué inversiones simplemente no pueden recuperarse antes de que llegue la temporada alta.
Mirando más adelante, la planificación de capacidad está pasando de ser un proyecto que se ejecuta unas pocas veces al año a ser una parte rutinaria de las operaciones de almacén. A medida que los datos de previsión se vuelven más completos, los modelos se vuelven más sensibles al cambio estructural, y el juicio gerencial pasa de preguntar si la capacidad será aproximadamente suficiente a preguntar qué semana y qué paso se tensarán primero. Eso no hace que la experiencia sea obsoleta. Por el contrario, cada advertencia que produce un modelo aún necesita a alguien que conozca el almacén para juzgar si la señal refleja una restricción real o un artefacto de cómo se midieron los datos. La tensión entre lo que dice el modelo y lo que sabe el almacén puede resultar ser uno de los desarrollos más interesantes en la gestión de almacenes en los próximos años, y vale la pena observar cómo los distintos operadores la resuelven.
Por Dr. Chen, Investigador de la cadena de suministro
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.