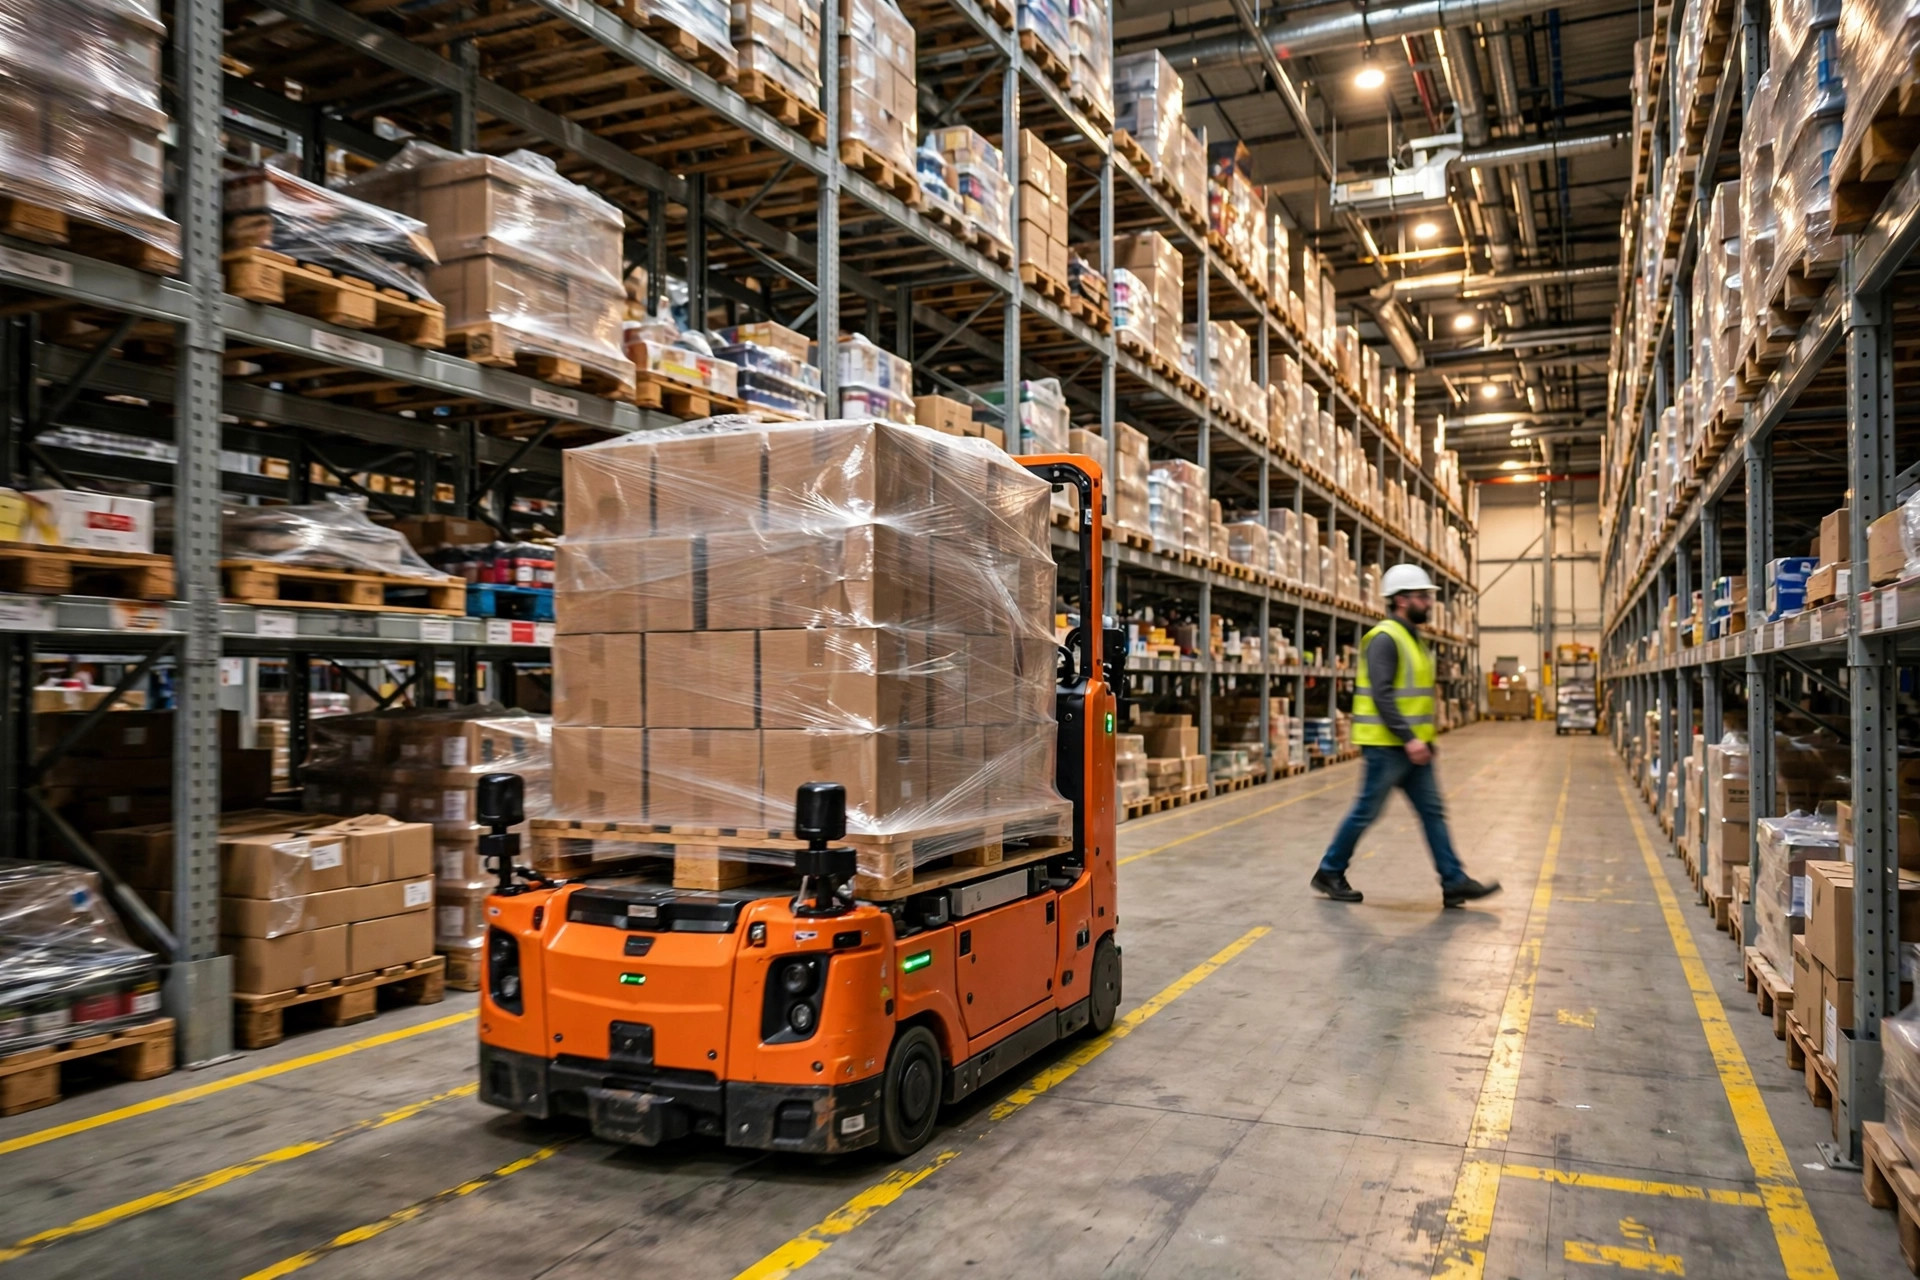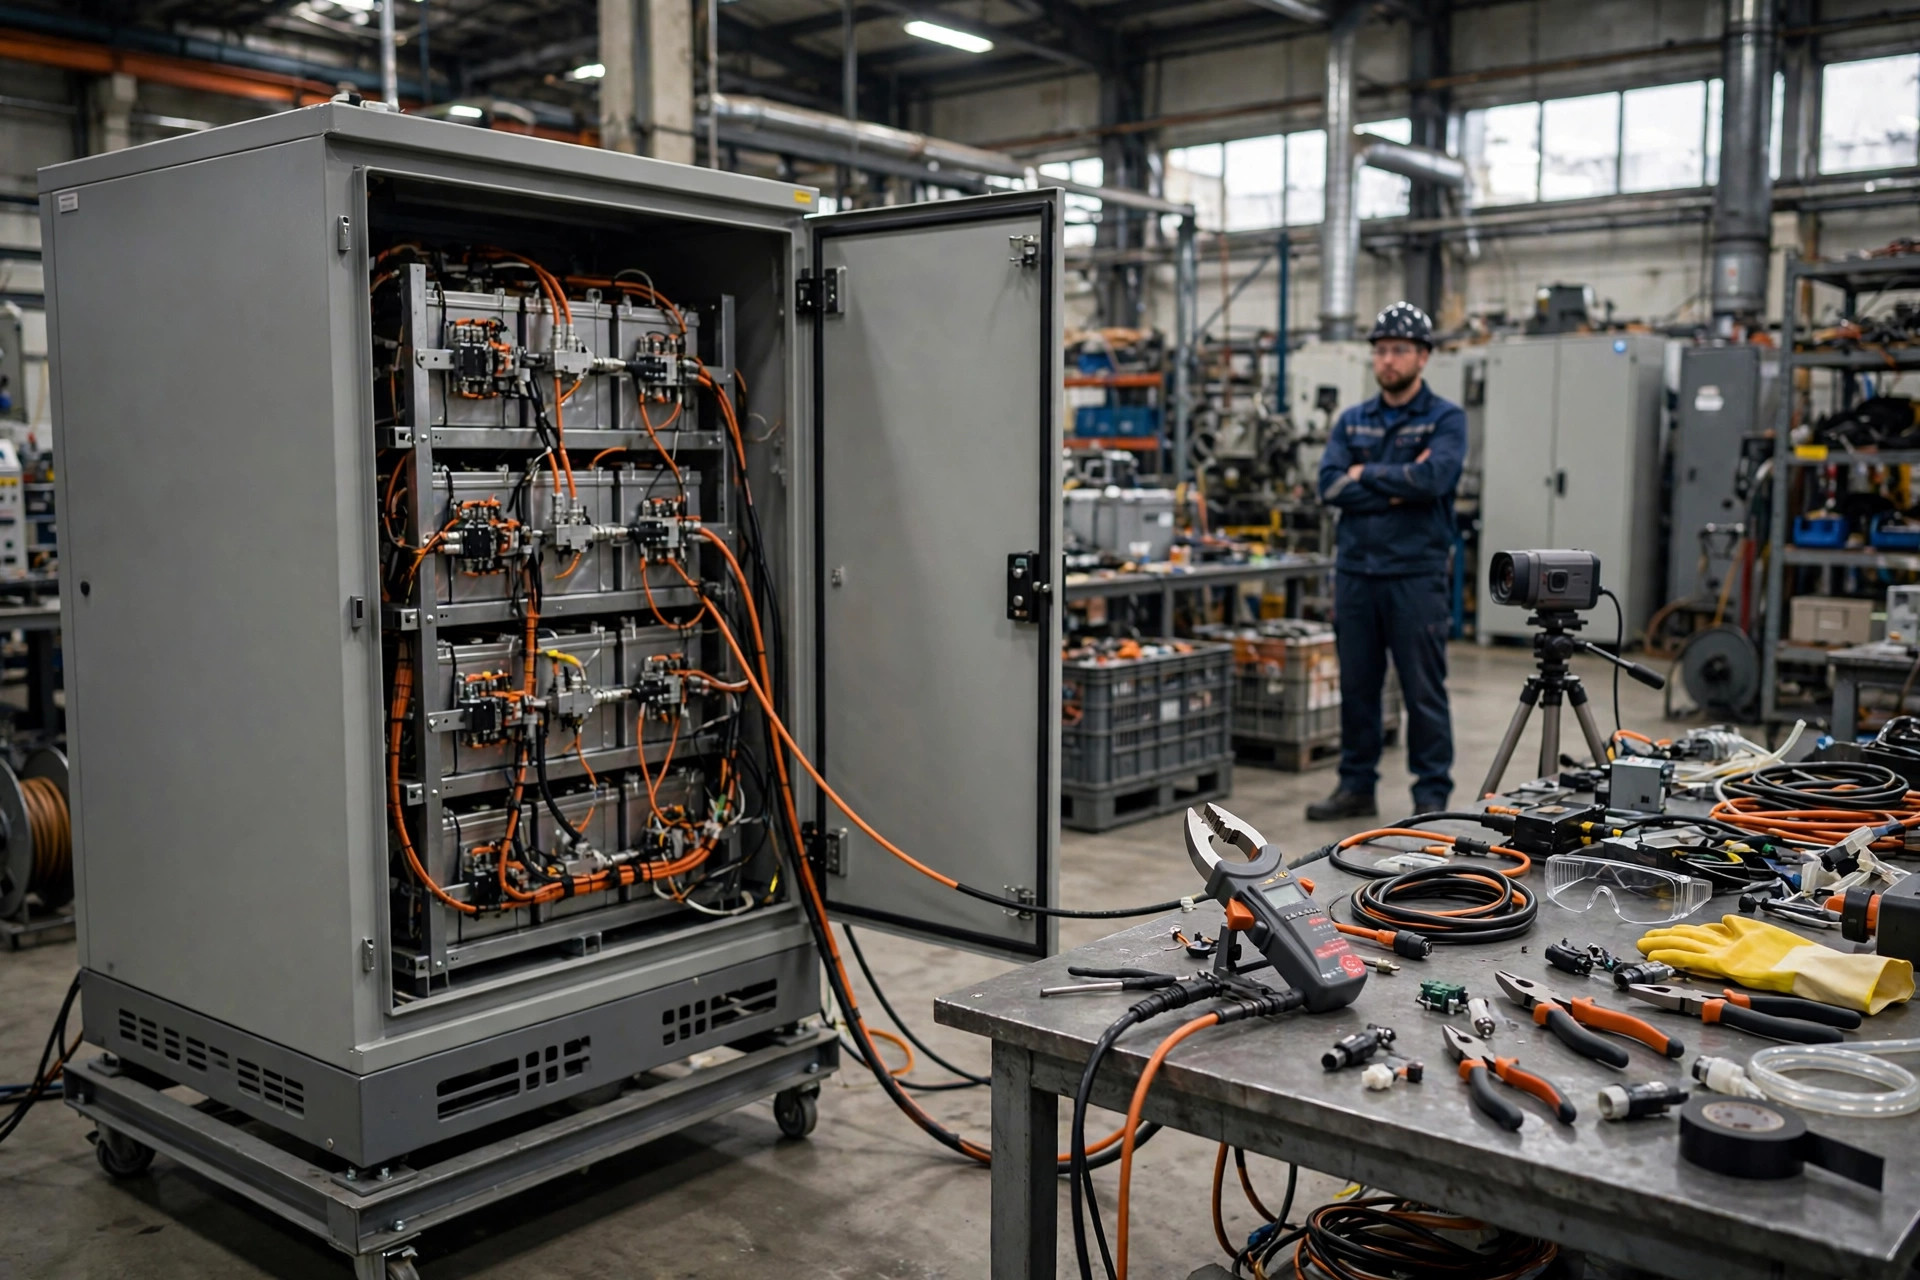
Si quieres vender un AGV en un almacén estadounidense, reserva de seis a doce meses y algo entre decenas de miles y seis cifras bajas. Eso es lo que mostraba la factura las últimas veces que acompañé a un fabricante chino por todo el proceso. Y ese es solo el precio de entrada: el desarrollo del producto es otra factura.
Empieza con el dato básico: Estados Unidos no reconoce la marca CE. Las normas de la OSHA exigen que los equipos eléctricos en los lugares de trabajo sean adecuados para su instalación y uso, y en la práctica —con inspectores, aseguradoras y electricistas— "adecuado" se demuestra de una sola manera: una marca de homologación de un NRTL, un laboratorio de pruebas reconocido a nivel nacional. Cuando tu AGV entra al almacén del cliente, nadie lee tu expediente técnico. Buscan la pequeña etiqueta.
Dos caminos: homologación completa o evaluación en campo
Hay dos formas de pasar la puerta de la seguridad eléctrica, y elegir la equivocada quema dinero.
La primera es la homologación (listing). Envías una unidad de muestra al laboratorio, pasa por el programa completo de pruebas contra las normas aplicables y, si aprueba, el producto entra al directorio —con inspecciones de fábrica cada año después para verificar que cada unidad de producción sigue igual a la que se probó. Este es el camino para ventas en volumen, entregas a múltiples sitios y cualquier proyecto donde los documentos de licitación digan "NRTL listed". La mayoría de los operadores de almacenes estadounidenses y sus aseguradoras escriben exactamente eso en sus especificaciones.
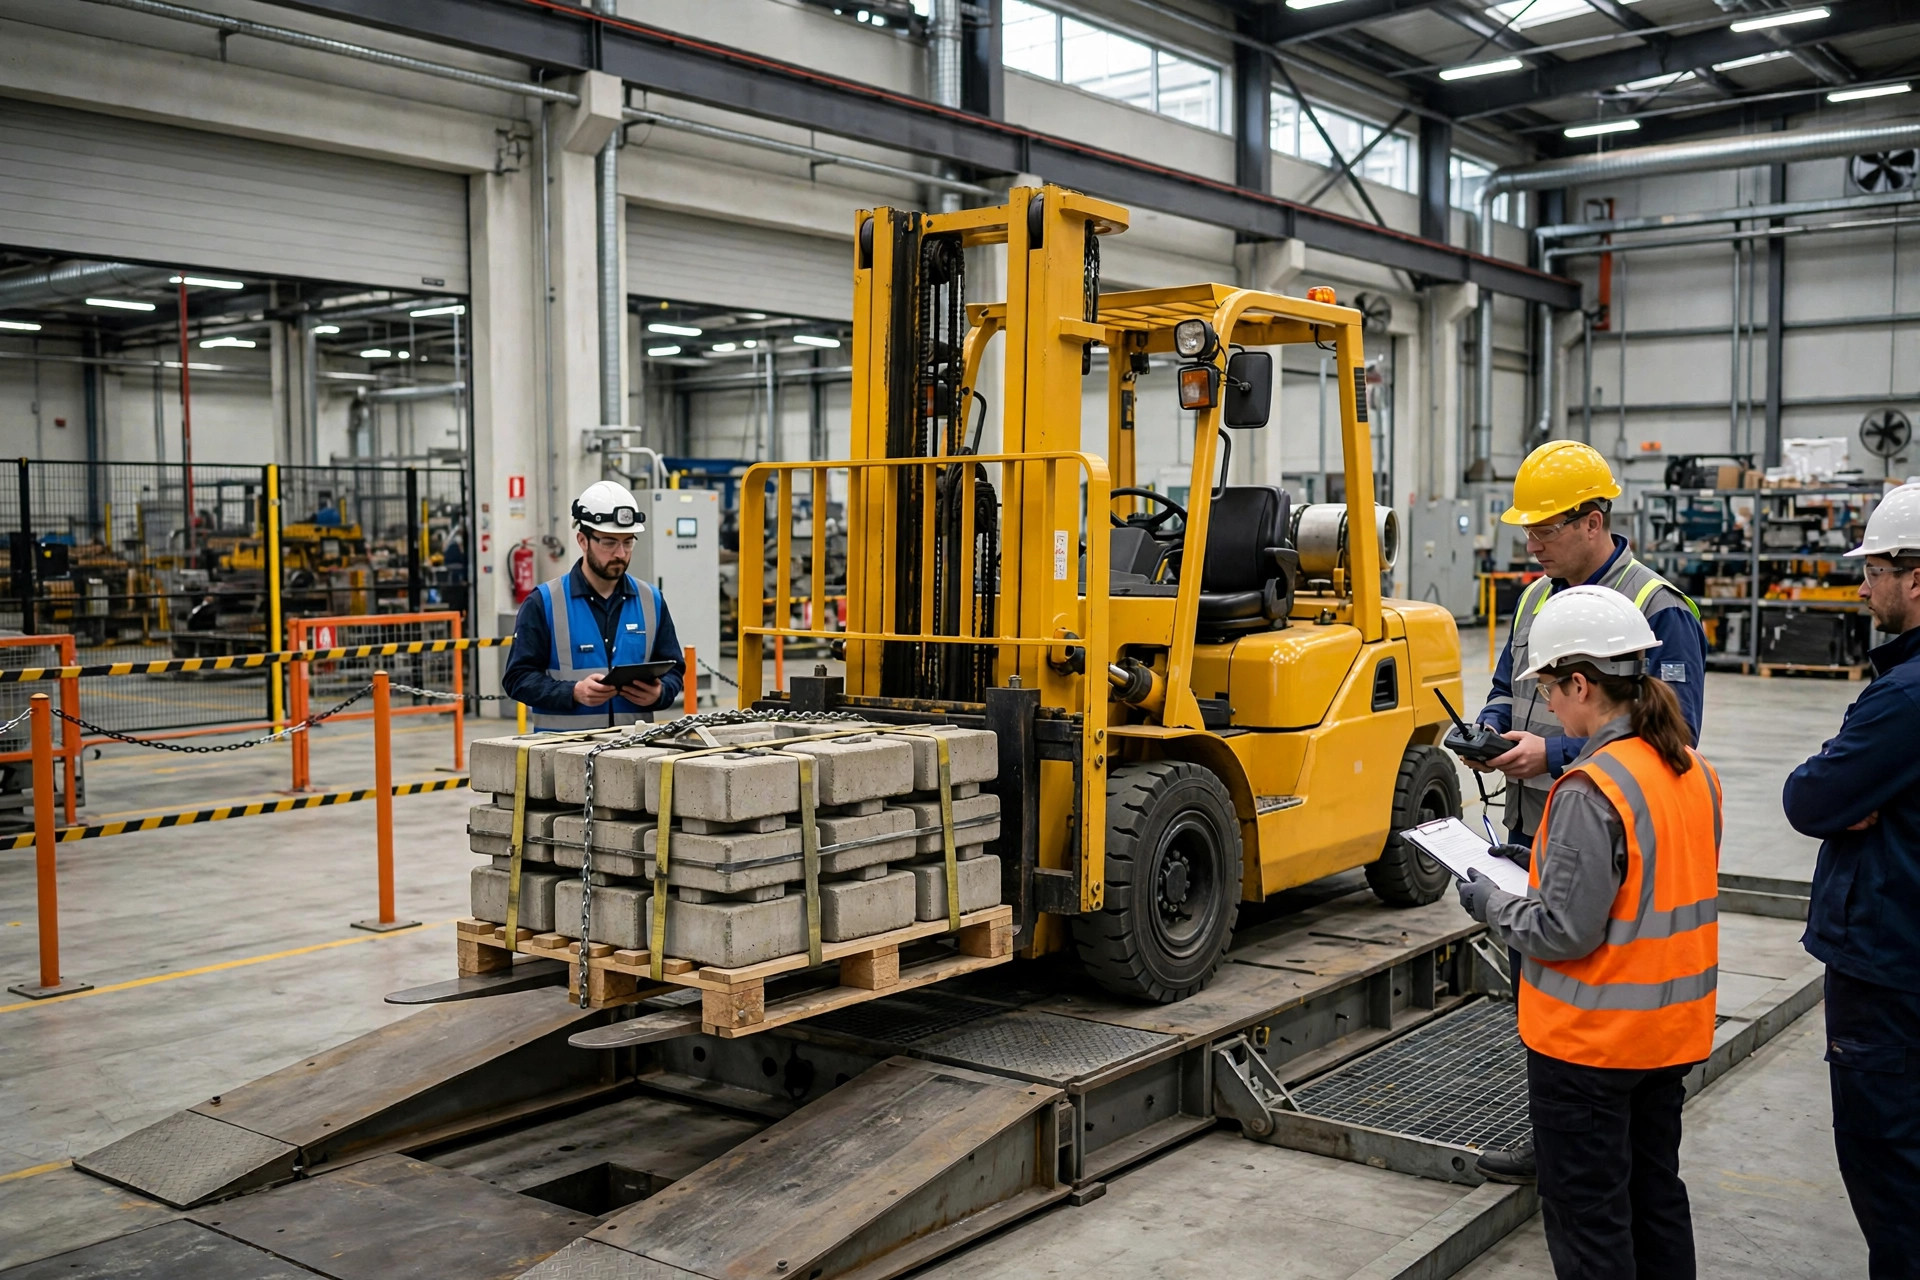
La segunda es la evaluación en campo. Después de que la máquina se envía, se instala y queda en su posición final en el sitio del cliente, un organismo de evaluación envía un ingeniero a inspeccionarla y aplicar una etiqueta de campo, una máquina a la vez. Esto sirve para equipos hechos a medida, pedidos de pocas unidades y entregas por proyecto. Se cobra por máquina, por visita, sin inspecciones de fábrica de seguimiento.
La economía tira en direcciones opuestas. La evaluación en campo parece más barata para una máquina, pero cada máquina que vendes dispara otra visita del ingeniero. La homologación cuesta más y tarda más al inicio, pero el costo marginal se desploma en volumen —y hay un beneficio más suave que aparece en conversaciones reales de ventas: un certificado de homologación cambia la forma en que el equipo de ingeniería del comprador te mira.
Dos detalles que la gente suele aprender por las malas. Primero, una evaluación en campo no se puede hacer por adelantado y enviar con la máquina —solo ocurre después de que el equipo está instalado en su ubicación final, y la etiqueta se pone allí. Segundo, no todos los laboratorios pueden hacer evaluaciones en campo. Las pruebas de laboratorio y la evaluación en campo son dos acreditaciones distintas; un organismo de evaluación en campo debe cumplir los requisitos de competencia de la NFPA 790 y estar reconocido por un organismo de acreditación como A2LA o IAS. Confírmalo por separado cuando elijas un proveedor.
Mi veredicto es directo: si planeas vender más que un puñado de unidades en EE. UU., ve por la homologación desde el primer día. "Hagamos una evaluación en campo para cubrir este pedido" suena pragmático hasta que llegan el segundo y el tercer pedido y estás pagando por el mismo portero una y otra vez.
El plazo y la factura
Desde el inicio de la certificación hasta tener el certificado en mano, el rango normal es de seis a doce meses, impulsado sobre todo por la cola del laboratorio y lo mala que sea tu lista de remediación. Así es como suelen desglosarse las etapas.
Preparación de documentos: de uno a dos meses. Dibujos, lista de materiales (BOM), archivos de certificación de cada componente, arte de la placa de identificación, el manual en inglés. Esta etapa parece fácil y es la que más se desliza —he perdido la cuenta de los fabricantes chinos cuyos dibujos no coincidían con el gabinete físico, y cada ronda de "por favor reenvíe" en el laboratorio cuesta semanas.
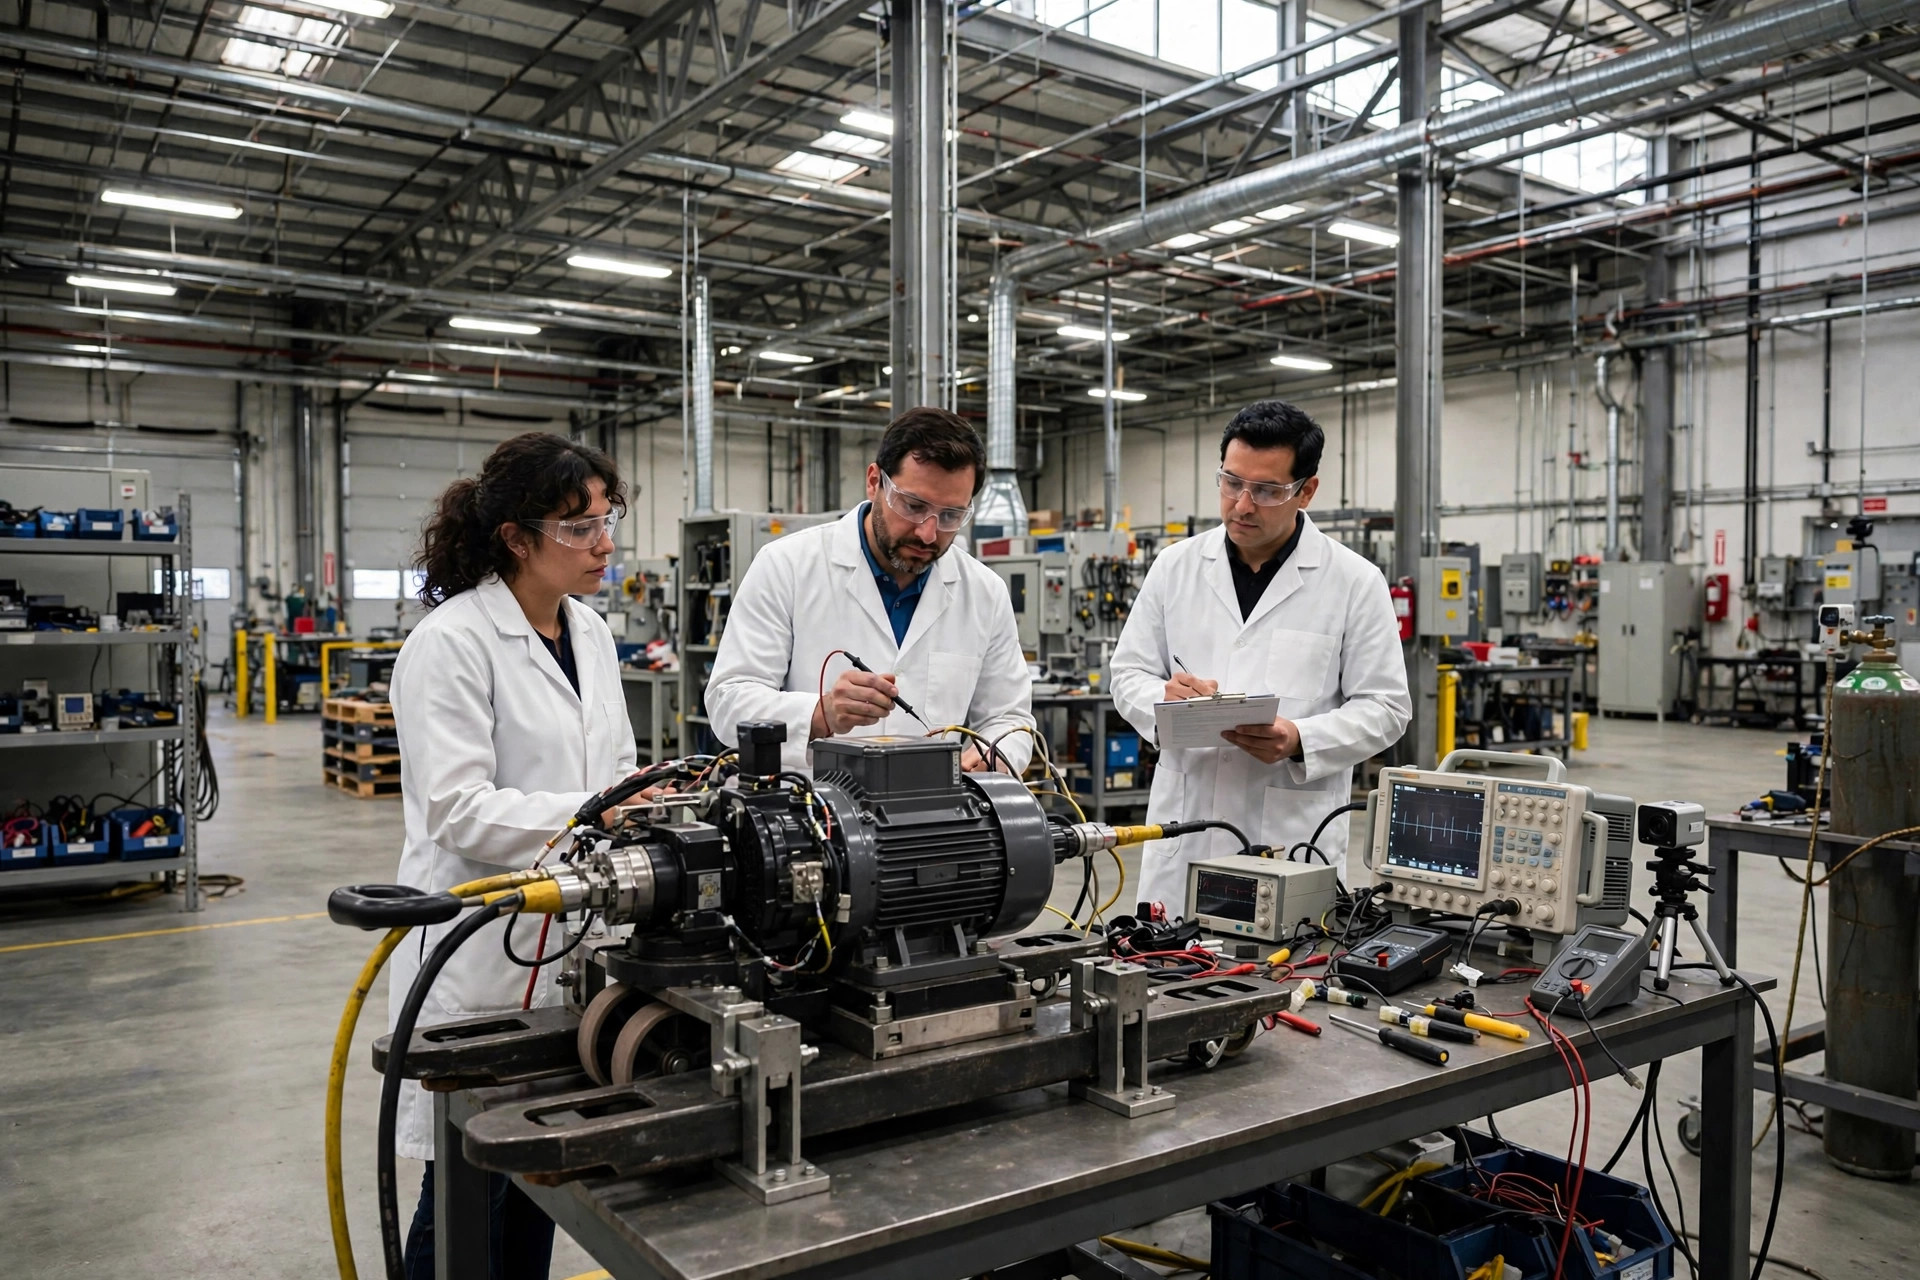
Pruebas de la muestra: de dos a cuatro meses. La muestra se envía a un laboratorio en EE. UU., y la cola es la mayor variable —dos meses de espera en temporada alta es normal. El programa de pruebas corre norma por norma. Para un AGV, las dos que no puedes evitar son UL 508A, que rige la construcción y seguridad del panel de control industrial, y NFPA 79, la norma eléctrica para maquinaria industrial, que cubre desde el seccionador de alimentación y el paro de emergencia hasta el cableado hacia motores y sensores.
Remediación: semanas a meses, según la gravedad. Los arreglos de papelería se cierran en semanas. Cambios estructurales, sustitución de componentes, recableado —la muestra puede volver a la fábrica y regresar para reevaluación.
Emisión: de dos a cuatro semanas. Una vez que cada prueba pasa y cada hallazgo está cerrado, el organismo corre su proceso interno, emite el certificado y homologa el producto.
La factura tiene cuatro partes. Las pruebas de laboratorio se facturan por proyecto o por hora, en decenas de miles de dólares —pide la cotización actual del laboratorio, porque esto se mueve. La cuota anual de homologación vence cada año. Las inspecciones de fábrica ocurren al menos una vez al año bajo la mayoría de los programas (algunas trimestrales), y el viaje del ingeniero se factura aparte. La remediación es la incógnita: nuevos componentes y reestructuración son dinero real. Sumándolo, la factura completa del primer certificado suele caer en algún punto entre las decenas de miles y las seis cifras bajas.
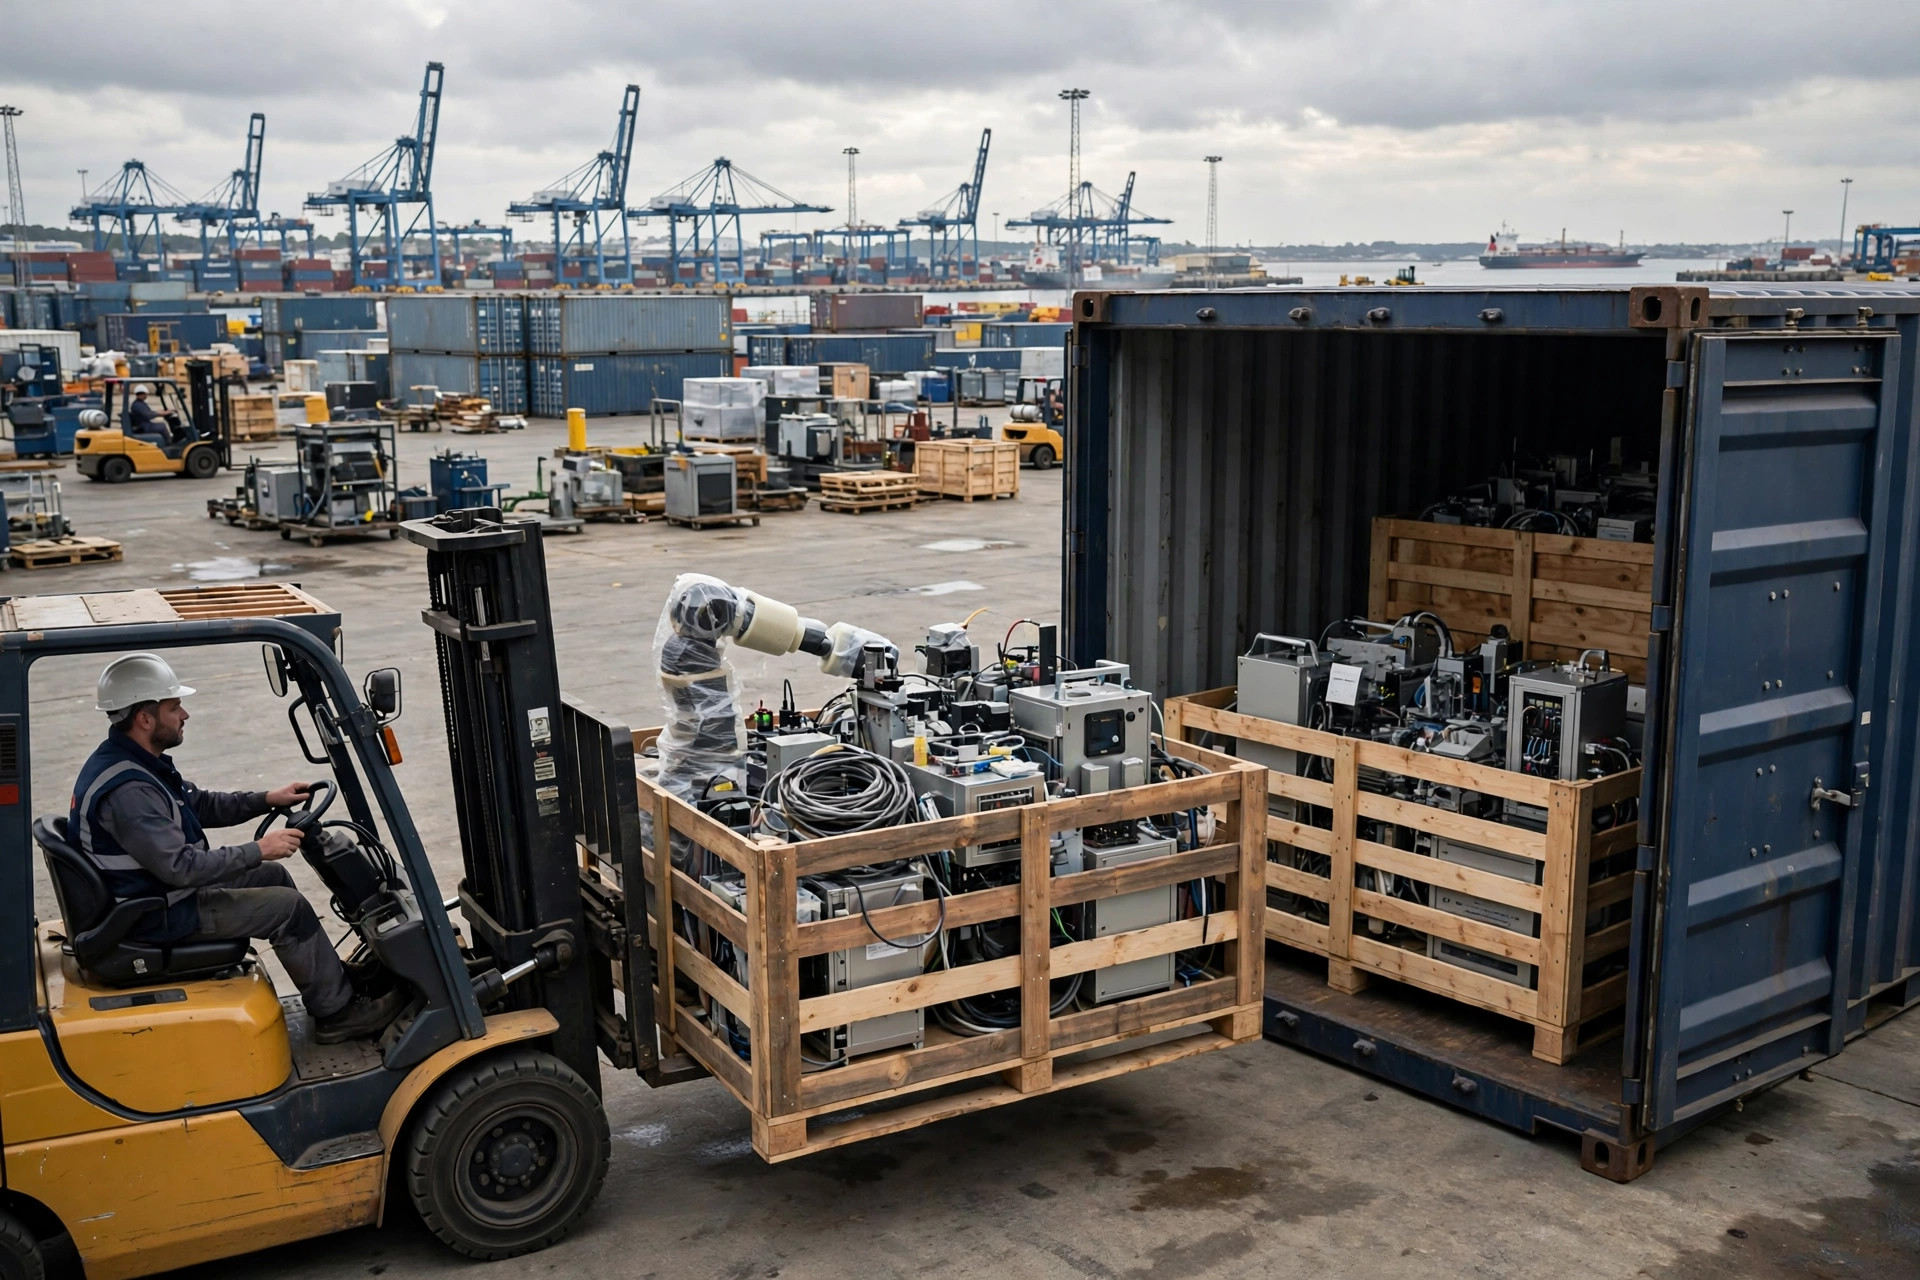
Una cosa más que vale decir claro: solo después de tener el certificado en mano deben ir las unidades de volumen al contenedor. La papelería que hizo pasar tu muestra por el laboratorio no es la papelería que despacha la producción en masa por la aduana —la factura comercial, la lista de empaque y la declaración de conformidad para el envío en volumen son un ejercicio aparte. No reutilices el juego de la muestra.
Los tres golpes de remediación que todos reciben
Las cartas de deficiencias que envían los laboratorios caen en los mismos tres cubos, siempre.
Primero, distancias eléctricas. Los gabinetes diseñados con hábitos de CE fallan rutinariamente las expectativas de distancias de fuga y aislamiento de UL. La solución habitual es mayores distancias, bloques de terminales de mayor capacidad, o un rediseño del gabinete —y este tiene la costumbre de propagarse, a veces forzando un cambio en el tamaño del gabinete.
Segundo, paro de emergencia y circuitos de seguridad. NFPA 79 es explícita: el paro de emergencia debe cortar todo movimiento peligroso, y la máquina no debe reiniciar por sí sola cuando se restablece el paro —se requiere una acción deliberada de reinicio. Sigo viendo AGV cuyo paro de emergencia mata el accionamiento pero deja vivo el circuito de control, o que reinician en el momento en que se suelta el botón. Ambos fallan en la primera prueba.
Tercero, marcas y manuales. Placas sin la identidad del fabricante, sin capacidades, sin el SCCR (capacidad nominal de corriente de cortocircuito); sin manual en inglés. El cubo más barato, y el más vergonzoso —unos pocos cientos de dólares de trabajo que de alguna manera esperan hasta la semana antes de la emisión.
Y tres trampas a nivel de negocio.
Cuándo empezar: en el momento en que tienes un prospecto serio en EE. UU. y empieza la conversación técnica —no cuando llega la orden de compra. Seis a doce meses de certificación asesinarán tu fecha de entrega si empiezas en la PO. El caso más doloroso que he visto: un fabricante que perdió al cliente después de diez meses de espera.
Cómo elegir un laboratorio: búscalo en el directorio NRTL de la OSHA y verifica dos cosas —que el laboratorio está en la lista, y que su alcance de reconocimiento cubre las normas contra las que necesitas probar. Un "sí, podemos hacerlo" por teléfono no vale nada; si el laboratorio no está en el directorio, el certificado es papel mojado.
La trampa más grande de todas: la muestra dorada versus la producción en masa. La muestra la construye el técnico maestro, con amor. Producción cambia la marca del interruptor para ahorrar costos, cambia un calibre de cable, cambia un proveedor —y el inspector de fábrica abre el BOM, descubre que no coincide, y la homologación se suspende. La reinspección y la remediación cuestan mucho más que lo ahorrado. Mi regla: lo que entró en la muestra es lo que entra en producción. Congela el BOM, y pasa cualquier sustitución por un proceso formal de cambios.
Así que esto es lo que hay que hacer mañana por la mañana: saca el archivo UL de cada componente del gabinete eléctrico de tu AGV y ponlo en una tabla. Lo que no tenga archivo, cámbialo a un componente homologado en tu próxima compra. Esa tabla no cuesta nada, y es la única parte de toda la certificación que puedes empezar hoy. Cuando llegue el día de las pruebas, verás que un poco de tarea por adelantado recupera meses de remediación.
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.