早上六点半,我刚进仓,夜班主管就把我拦住了——周转箱和托盘清洗这摊事又出状况了。说句实在话,那天的心情一下子就沉了:食品客户今天要来审厂,而昨天退回来的周转箱还堆在收货区,箱底一层油渍,几个箱子里还有前一批货的碎屑。兄弟们连夜洗了一批,可烘干没跟上,箱子摞在一起,里面还是潮的。这种状态让客户看见,不用等到看文件,第一印象的分就已经扣掉了。
周转箱和托盘清洗这事,很多仓都当成杂活,随便找两个人、拿水枪冲一冲就交差。等到客户审厂扣分、退货里出现异物投诉,才发现这根本不是杂活。箱子是直接接触货的,箱子脏,等于货脏。食品客户尤其敏感,他们看你的箱子,就是在看你的管理水平。
周转箱和托盘清洗的循环:从回收到再投放
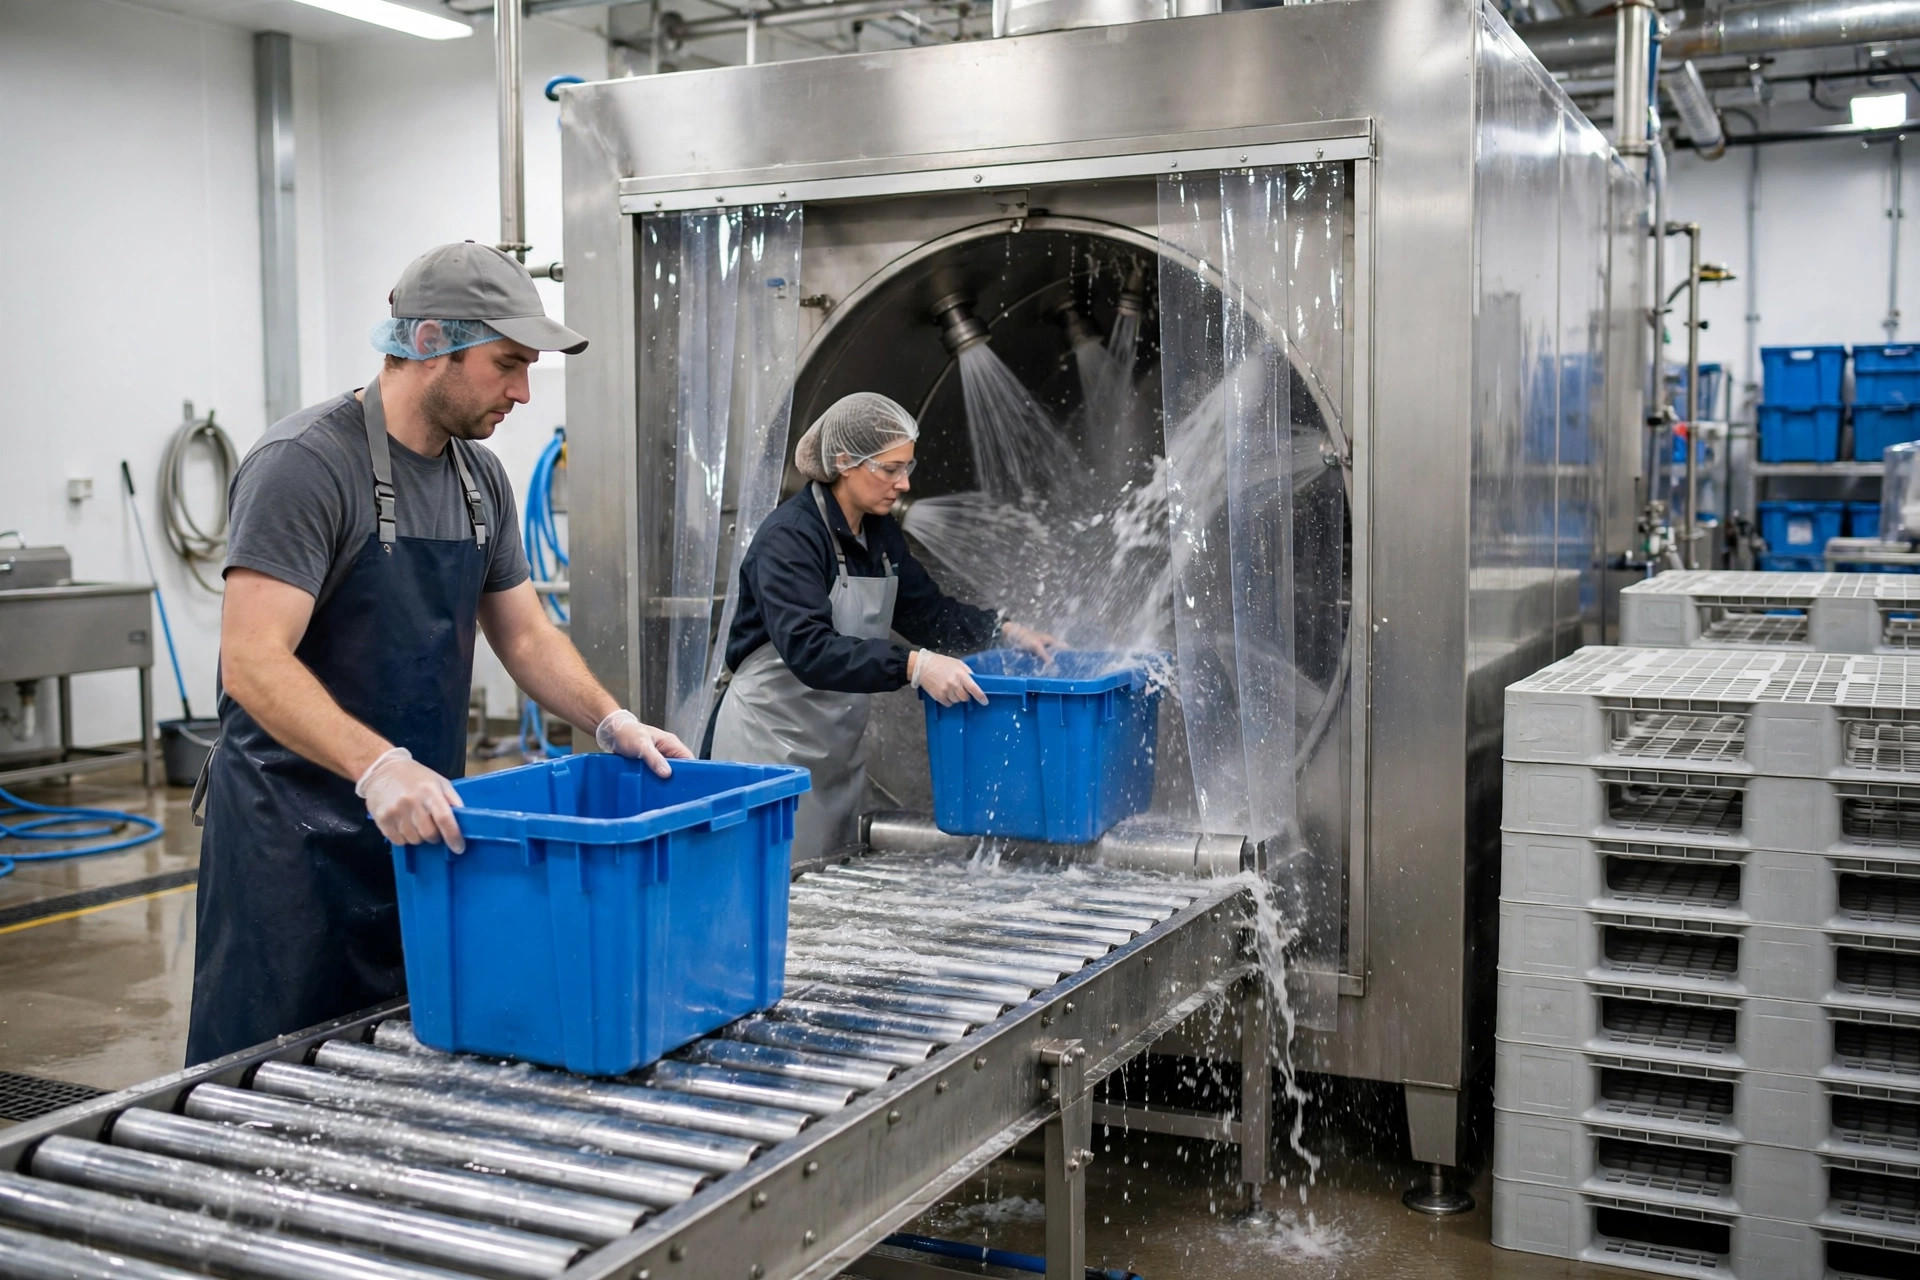
我们仓现在固定下来的循环是六步,一步都不能省:回收、分拣、清洗、烘干、检验、再投放。回收回来的箱子先分拣,破损的、开裂的、箱盖扣不上的,直接挑出来走维修或报废,别让它们混进清洗线白走一趟。分拣这一步最容易被偷工减料,可它恰恰最省钱:一个破箱子洗完再发现不能用,清洗和烘干的工夫全白费了。
清洗本身要看脏的程度。轻度脏的箱子过清洗线走一遍就行,重度油污的要先浸泡再洗。托盘分两种,塑料托盘可以上清洗线,木托盘不能泡水,只能刷洗加晾干,泡水的木托盘会发霉、起毛刺,反而更糟。烘干是最容易被催着赶工的一步,旺季出货急,箱子没干透就摞起来,里面闷一夜,第二天打开一股味,等于白洗。我们的规矩是:烘干不到位,宁可晚半天出货,也不把潮箱子发出去。
托盘清洗过不了食品客户审厂,问题多半不在洗
检验这一关,我们吃过亏。以前是工人自己看看,觉得干净就放行。后来食品客户审厂时,审核员拿白手套在箱角抹了一下,里面还有残留,当场记了一项。那次之后我们改了规矩:检验要定点、定标准、留记录。箱角、箱底的加强筋、箱盖的卡槽,这几个地方是死角,必须重点查。检验合格的箱子贴上当天的检验标签,出了问题能追溯到哪一批、谁验的。
还有一件事,很多仓都没当回事:清洗剂和水质。清洗剂要用食品级可接触的,浓度按说明配,别图省事多加,残留同样是问题。水要定期换,洗了一上午的脏水接着洗下午的箱子,越洗越脏。审厂的审核员会问清洗剂是什么、浓度多少、水多久换一次,答不上来,同样扣分。这些细节平时看着烦,审厂的时候全是分。
清洗成本和买新箱,到底哪个划算
说句实在话,清洗这笔账要算清楚,不然老板总觉得清洗是纯成本。我们的算法很直接:一个新箱子的采购价,对上一个箱子一次清洗的全部成本,包括人工、水电、清洗剂、设备折旧和烘干能耗。再乘上一个箱子一年能循环多少次。算下来,只要箱子一年能循环十次以上,清洗就比买新的划算得多,何况新箱子还要算采购周期和库存。
但这里有个反常识的点:清洗不是越便宜越好。我们试过把清洗外包给最便宜的一家,结果对方为了省水,清洗剂浓度不够,箱子看着干净,检验过不了,最后返工的钱比省下的还多。还有一个坑:箱子循环次数不是无限的,塑料箱洗多了会老化、发白、变脆,到了寿命就得报废,别为了省买新箱的钱,让快报废的箱子继续装食品。我们的标准是:箱体开裂、卡扣失灵、洗后仍有异味,三条占一条就报废,不心疼。
人员这块也得说两句。清洗岗位流动性大,新人来了就上手,很容易把标准丢了。我们的做法是:新人前两周只跟老员工干,不单独上岗,检验标准不是口头讲一遍,而是拿几个典型脏箱子做示范,哪个地方算过关、哪个地方算不过关,一眼就能看出来。兄弟们不是不愿意干干净,是没人告诉他干净的标准到底长什么样。标准讲清楚了,返工自然就少了。
还有一个容易被忽略的环节:干净箱子和脏箱子的分区。洗好的箱子如果堆在脏箱子旁边,叉车一过,灰尘和水渍又溅上去了。我们仓后来用黄线划了两个区,脏箱区和净箱区,中间留出通道,叉车不许从净箱区穿过去。就这么一条黄线,返洗率降了一大截。管理有时候就是这么朴素,不是缺设备,是缺一道线、一张标签、一个没人愿意先去划的规矩。
还有一条,清洗记录别只记"洗了多少个",要记到能追溯:哪天洗的、哪批箱子、用的什么清洗剂、检验是谁签的字。客户审厂问起来,你翻得出记录,这事就算过关了;翻不出来,箱子洗得再干净,审核员也只能按"管理不到位"记。记录这东西平时看着最没用,关键时刻最能救命。这本记录平时不起眼,审厂那天就是你的底气,别等到要用了才发现没记。
另外,旺季要提前算清洗产能。平时一天洗三百个箱子够用了,旺季退货量翻倍,清洗线跟不上,脏箱子越堆越多,最后只能把没洗的箱子也发出去凑数。我们的办法是旺季前两周就排班加人,把清洗产能先顶上去,别等到箱子堆到收货区门口才想起来加班。清洗跟不上出货节奏,问题迟早会冒在客户那一头。
给同行提个醒:周转箱清洗这事,别等到客户审厂前一天才突击。把六步循环固定下来,检验标准贴在墙上,清洗记录按天留好。客户审厂的时候,你拿出来的不只是一批干净箱子,而是一套能讲清楚、能追溯的管理办法。箱子干净是结果,管理办法才是客户真正要看的东西。
作者:陈峰|仓库经理