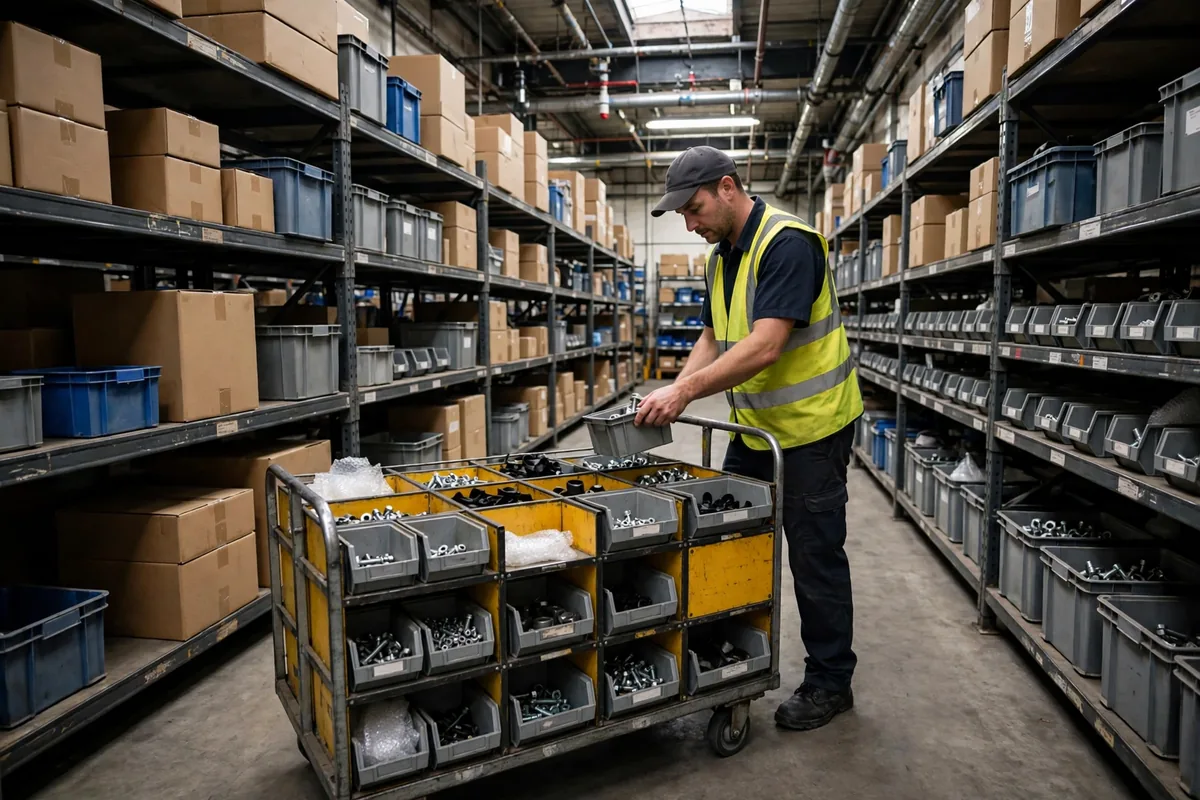
说起 warehouse picking cart design batch picking,大厂讲的都是自动驾驶和机器人,我们小仓可烧不起这个钱。我们三千平的仓,拣货车就是生产力本身,车选错了,兄弟们一天多走冤枉路,腰也废了,单还发不完。这篇不讲虚的,就讲我们自己焊过、买过、二手改过之后,留下的土经验。
先交代背景。我们做日用百货加小五金,订单特点是单均件数不多,但波次一来就是几十单一起拣。最早我们推的是超市购物车,你没看错,就是那种铁丝车,格口为零,几十单的货全堆一坨,回到打包台再二次分拣,分到眼花。后来才明白,批量拣选的车,核心不是能装多少,而是能不能在车上就把订单分开。
warehouse picking cart design batch picking:格口数量先看订单结构
很多人买车先看尺寸,我说先看你的订单长什么样。格口数量必须跟波次订单数和单均件数匹配,格口太少要在车上叠单,格口太多车就笨重,推起来像坦克。
我们2022年踩过这个坑。当时一口气买了格口特别多的车,想着一个波次全装下,结果车身太宽,老仓的巷道转弯都费劲,装满后重心又高,推车的小伙子宁愿推小车跑两趟也不用它,那台车最后在角落吃灰了大半年。
后来我们改了算法:先统计一周的波次数据,看每个波次平均多少单、单均几件、最大件体积多大,再定格口。假设算例说明一下结构:假如波次以十几单为主、单均两三件、小件为主,那十几格的中型车最顺手;假如经常有大件订单混在里面,就留两三个大格口做弹性,别全做成一样大的小格。格口整齐好看没用,适配订单才有用。
反常识的判断是:格口不是越多越好,空格口也是成本。每多一组格口,就多一份车重、多一份转弯半径、多一次找格口的眼神搜索。我们现在的原则是,常用波次能覆盖八成就够了,剩下两成大波次拆成两推,比硬上一台巨无霸车划算得多。
车体、料箱与人机工学:warehouse picking cart design 的细节全在手边
车体尺寸要实测,别看商家参数拍脑袋。两个地方必须亲自量:一是巷道最窄处和货架转角,二是电梯门宽和轿厢深度。车能进电梯、能在巷道里错车,这个车才算能用。我们量的时候吃过亏,车体本身能过,装上料箱凸出一截就卡住了,所以要按装满料箱后的最大外形量。
料箱规格建议跟你仓里已有的周转箱统一,别为了一台车再养一套箱子。箱子颜色可以按格口分区做区分,新人靠颜色找格口,比背编号快得多,这是土办法,但真管用。
称重和扫码位是最容易被忽略的人机工学。扫码枪别让员工一直举着,给它在车把手边做个固定座,扫完顺手一放;如果车上带简易称重,显示屏要放在站立时平视略低的位置,别让员工弯腰看数。2023年我们改了一版车,把扫码位从车尾挪到把手边,单波次拣完回来的抱怨明显少了,速度没刻意催,自己就上去了。腰少弯一次,一天几百次就是大差别。
第二个例子是隔壁做汽配小件的同行,2024年把平板车加高围栏就当拣货车用,结果小零件在车斗里混成一锅粥,复核全靠倒出来重数。后来他花小钱加了可拆的分隔板和料箱,复核时间直接砍掉一大截。教训就是,批量拣选的钱要花在分隔和标识上,不是花在车架子有多厚实上。
自己焊、买成品还是二手改装:一张决策表说清
小仓最纠结的就是这台车到底怎么来。自己焊便宜但费工,买成品省心但贵,二手改装看运气。我把我们试过的三条路拉了张表,下面是假设算例,只看结构,具体价格以最新报价为准:
| 方案 | 前期投入(假设算例) | 优点 | 缺点 | 适合谁 |
|---|---|---|---|---|
| 自己焊 | 材料费低,主要花人工和时间 | 尺寸完全按自家巷道和电梯定制 | 焊工手艺决定寿命,返工常见 | 有焊工、需求特殊的小仓 |
| 买成品 | 单台价格最高 | 到手即用,轮子和结构成熟 | 尺寸和格口未必合自家订单 | 订单标准、想省时间的小仓 |
| 二手改装 | 投入最低,淘货加改装 | 便宜,试错成本低 | 轮子轴承状态参差,需逐台检查 | 预算紧、先验证流程的小仓 |
我的建议顺序是,先用二手车或者自己焊一台样车,把波次跑通,格口数和尺寸验证一个月,再决定要不要批量买成品。千万别第一天就按想象批量采购,仓库里的想象和现实,永远差着一个旺季。
还有两个小提醒。一是轮子别省钱,推重货的车,轮子顺滑程度直接决定员工愿不愿意用,坏轮子的车最后都会被嫌弃。二是每台车编个号,哪台车哪个轮子异响、哪个格口箱子破了,记在车身的小白板上,维修不扯皮。
再说说日常维护和新人培训这两件小事,很多人觉得跟选车没关系,其实关系大了。我们吃过亏,车买回来谁都会推,但每个人装格口的习惯不一样,有人按订单顺序放,有人随手乱塞,复核的时候全乱套。后来我们定了个笨规矩:格口从左到右、从上到下按波次单号顺序放,料箱口统一朝外,标签统一贴在箱子的右上角。新人练两天就顺手了,复核的人也不用满车找货。这个规矩不花一分钱,但比换一台新车还立竿见影。
维护上也别等坏了再修。我们每个月固定半天给车做保养,轮子缠的头发和打包带清掉,轴承缺油的补油,松动的螺丝紧一遍,变形的料箱直接换掉。听起来像老头子的唠叨,但一台推起来吱呀作响、到处跑偏的车,员工一天下来多耗的体力,最后都会变成离职率和差错率。反过来想,warehouse picking cart design batch picking 这件事做到最后,拼的根本不是车,而是谁愿意把这些不起眼的细节天天执行到位。大厂靠系统防错,我们小仓就靠习惯和手感把错堵在前头,效果不一定差。
还有个省钱的小经验,旺季临时加车别急着买新的,先问问同行仓有没有闲置车能短借或者低价收,淡季再把多余的车收起来保养。车是铁做的,闲置不花钱,盲目囤车才占地方又占资金。平时多跟同行走动,互相借车借人借料箱,这种土人情在旺季比什么合同都好使,小仓抱团,才能在大促里活得稳当。
说到底,拣货车没有标准答案,只有合不合你家的订单和巷道。大厂的自动化我们学不来,但把一台车琢磨透,照样能把人效抠出来。小仓有小仓的活法。
作者:小马|小仓创业者