先说结论:打包区复核、打包、称重这三步的动线排错了,旺季一天少出两三千单很正常。这篇 warehouse packing station layout design 实战指南,只讲我亲眼见过的两种做法——小仓单工位、大仓流水线,以及中间那条分界线。
分界线我直接给:日均 800 单。800 单以下,别碰流水线,一人一台全功能工位最划算;800 单以上,单工位必死,必须把三步拆成流水线。但这事分两面——流水线的人均产出并不比单工位高,它赢在别的地方,后面细说。
搜 warehouse packing station layout design,前排全是设备商的薄常识清单——告诉你买什么设备,不告诉你配几个站、单件多件怎么分流、峰值怎么扛。这篇补上缺的那块:带数字的算账。
我见过最贵的 12 米
2022 年秋天,我去 Ontario 看一个 3PL 的仓,5 万平方英尺,专做电商小件。他们的打包区是个 U 型:复核在一头,打包在中间,称重加贴单在另一头。图纸上看着挺顺,现场一看问题大了——称重台离贴单工位有 12 米。流程是这样的:箱子在称重台称完,工人抱着箱子走 12 米去贴单,再空手走 12 米回来。每单多走 24 米。
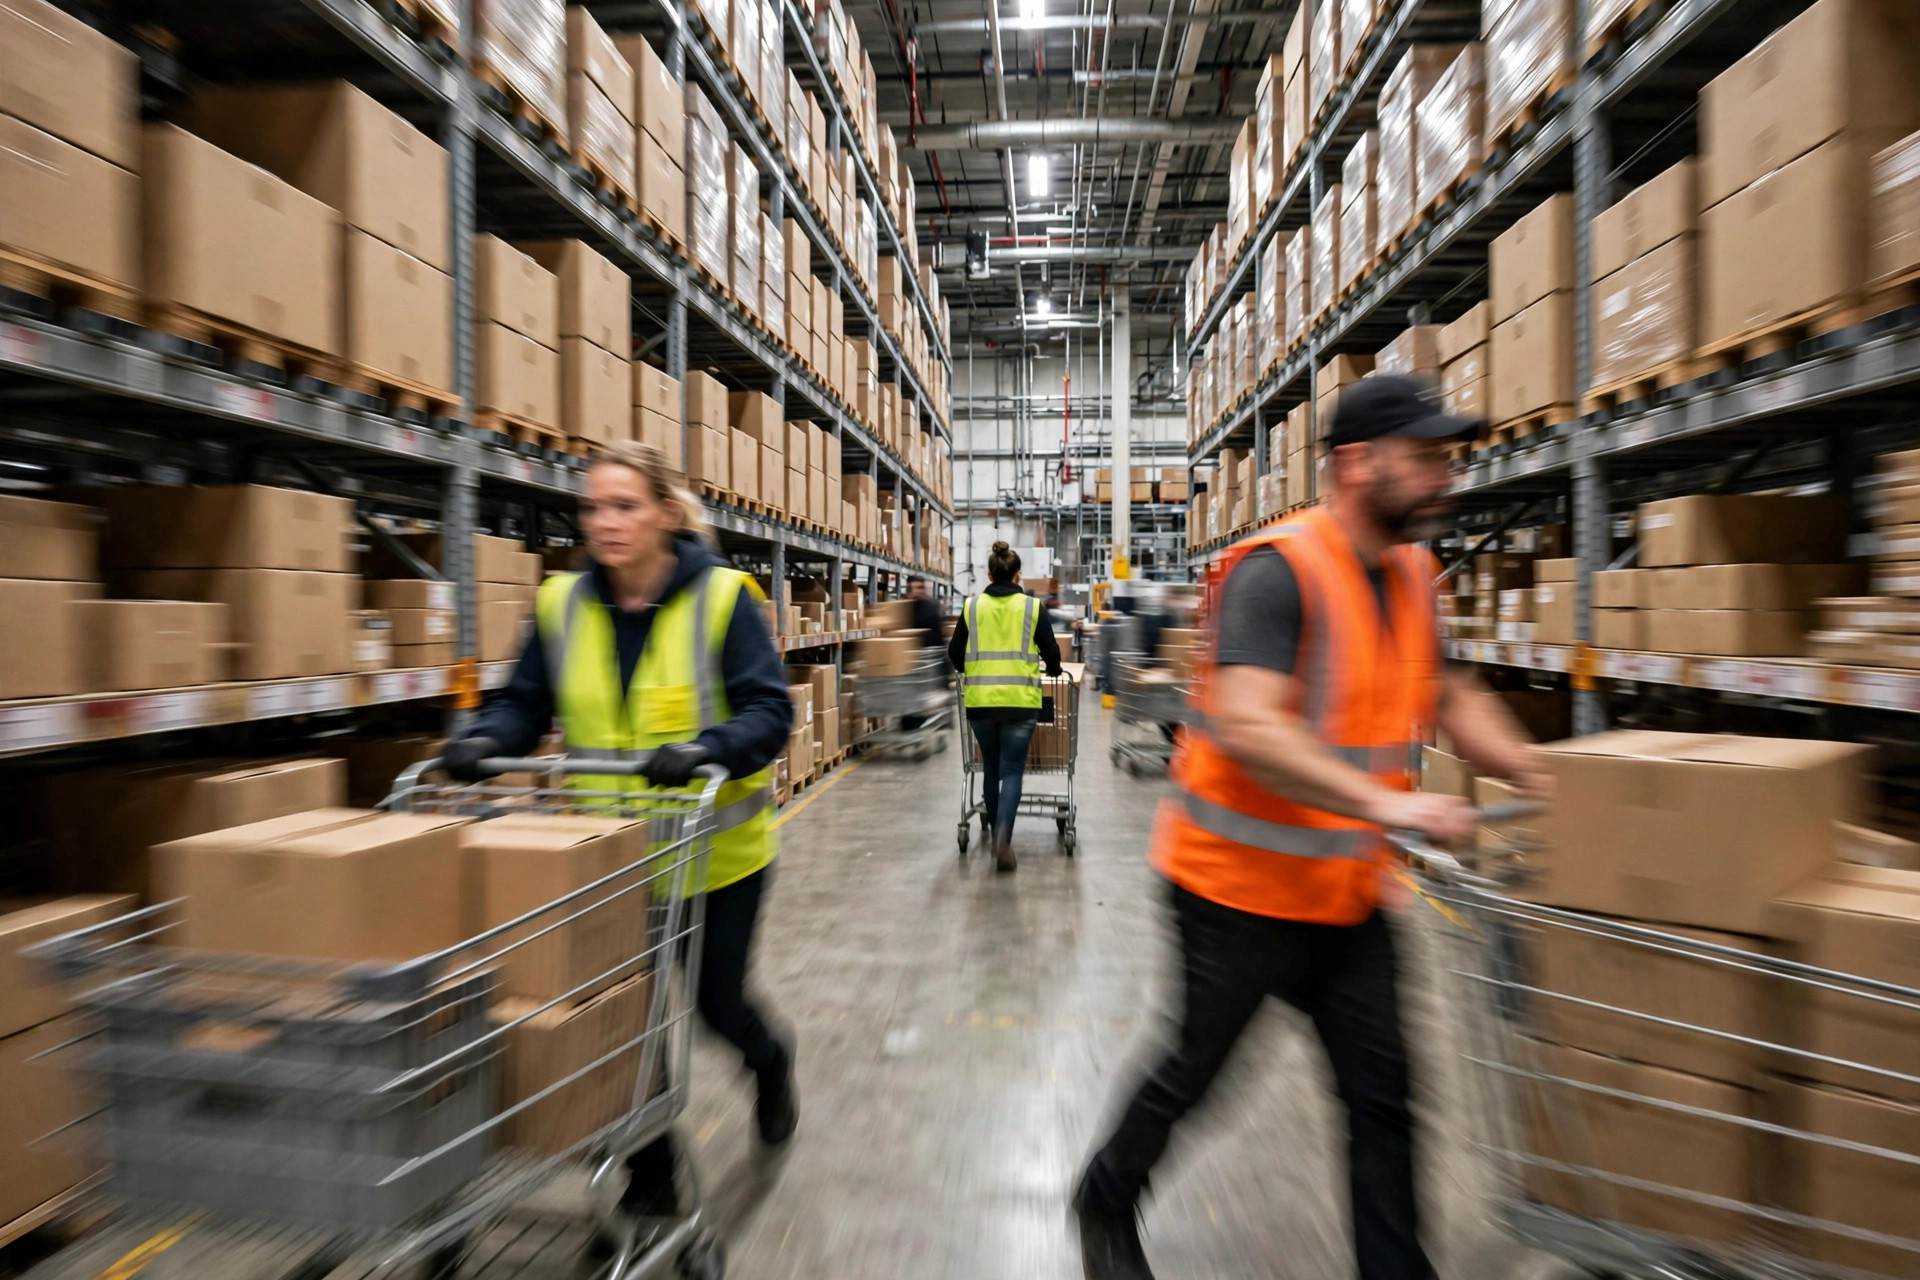
旺季那几天他们一天 1.2 万单。24 米乘以 1.2 万,等于 28.8 万米,也就是 288 公里——全是人腿走出来的。更要命的是 U 型两头在旺季堵死,老板往里加人,加到 40 个打包员,人挤人,越加人越慢。
改造方案说白了就两句话:第一,把台秤直接嵌进打包工位,称重和贴单一步完成,12 米的路直接砍掉;第二,U 型改一字流水线,包裹在滚筒线上走,人不动。改造花了不到 2 万美金——几段滚筒线、几个支架、几台台秤,没上任何"智能"设备。旺季人均产出从 38 单/小时提到 52 单/小时。说白了,这钱不是花在设备上,是花在"让人少走路"上。
单工位布局:800 单以下的三步合一
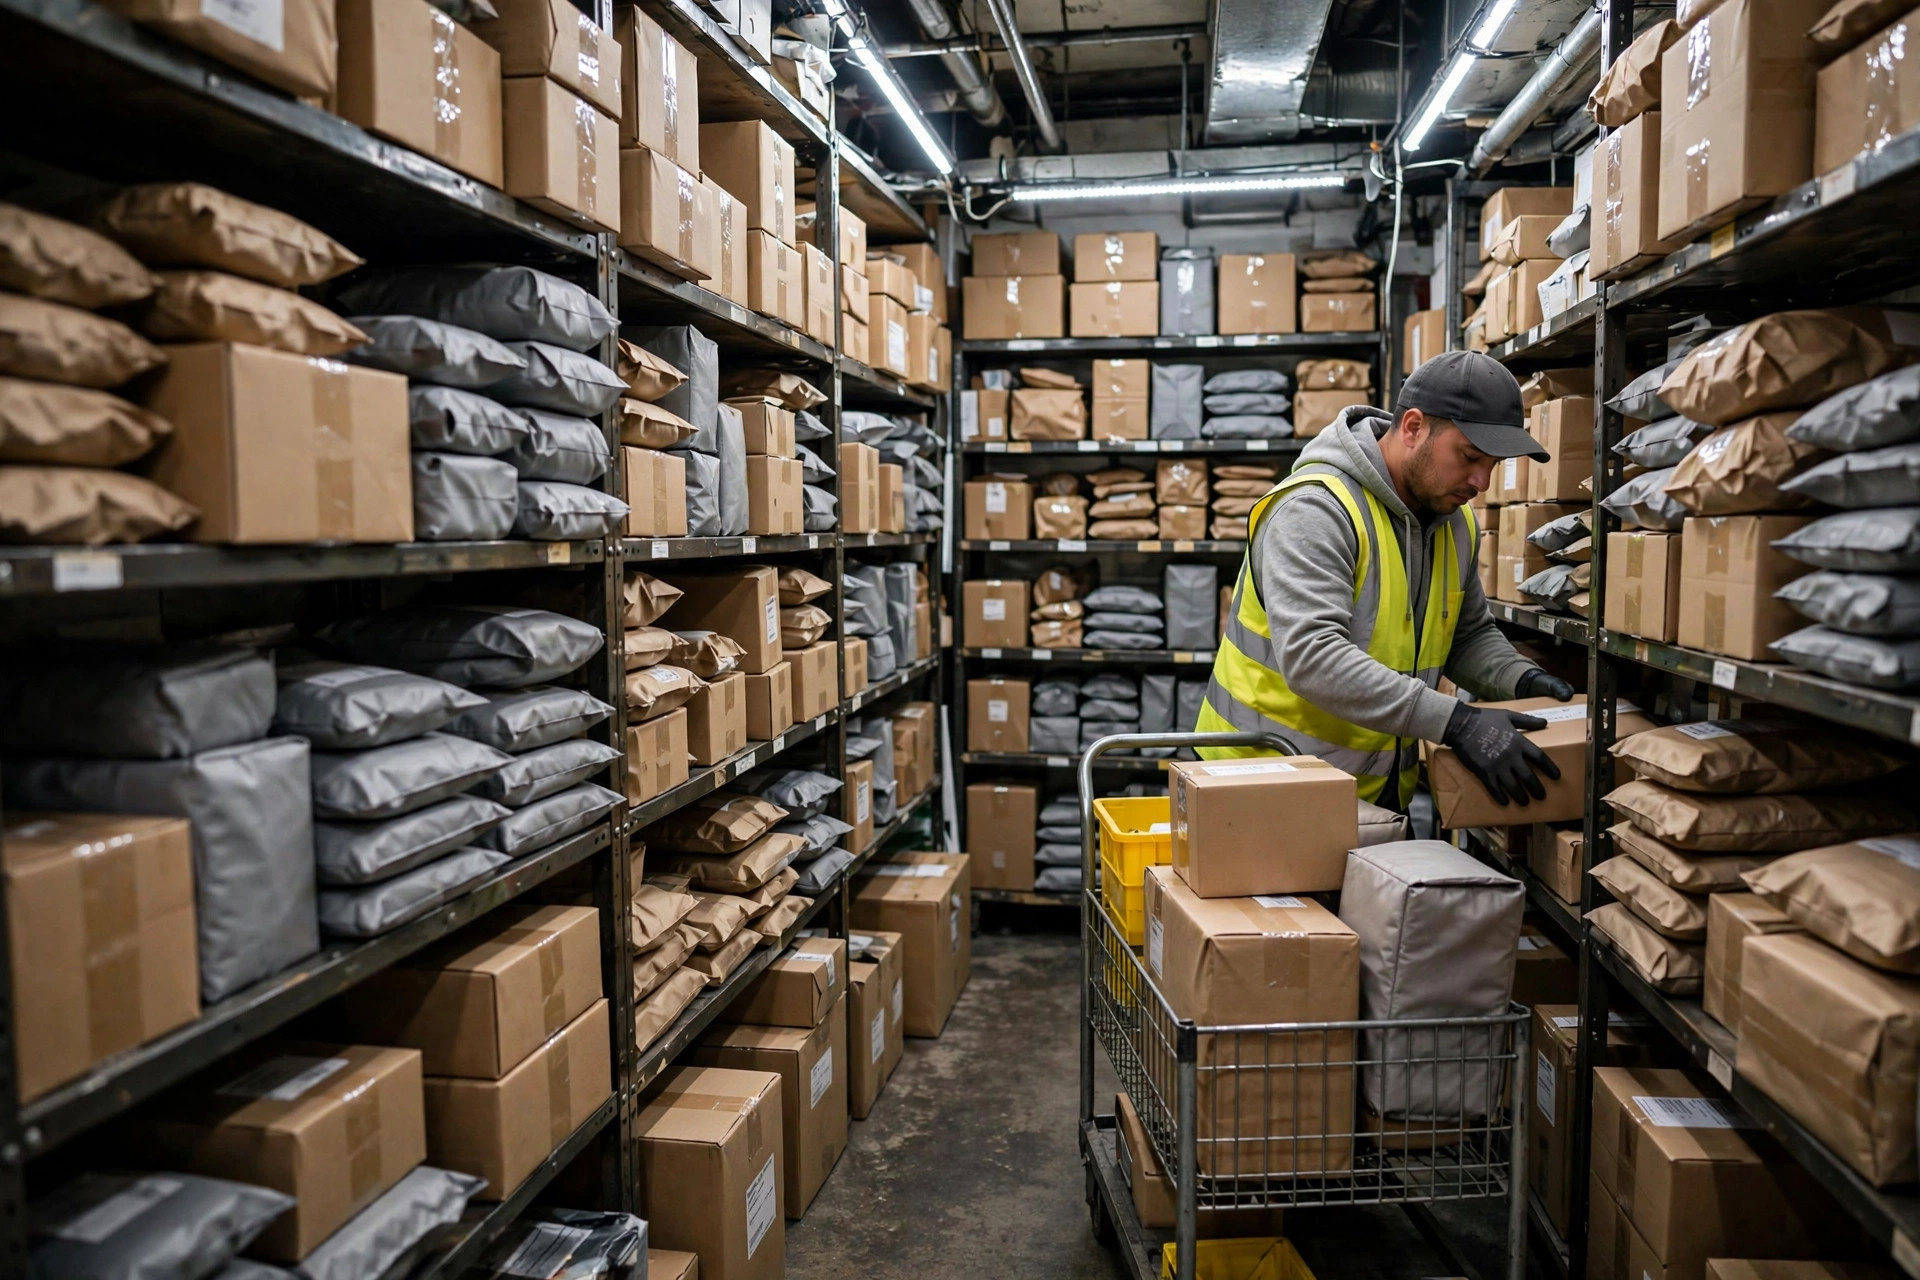
日均 800 单以下,别学大仓搞流水线。我 2024 年春天在 Rancho Cucamonga 见过一个反例:8000 平方英尺的小仓,跨境电商自营,日均 300 单。老板不知听谁说的"流水线先进",上了两段传送带。结果呢?他们一天换三四个品类,每次换品类调线要折腾半天;淡季单量掉到 150 单,传送带空转占地方,工人还得绕着走。三个月后全拆了,换回单工位。这钱烧得冤。
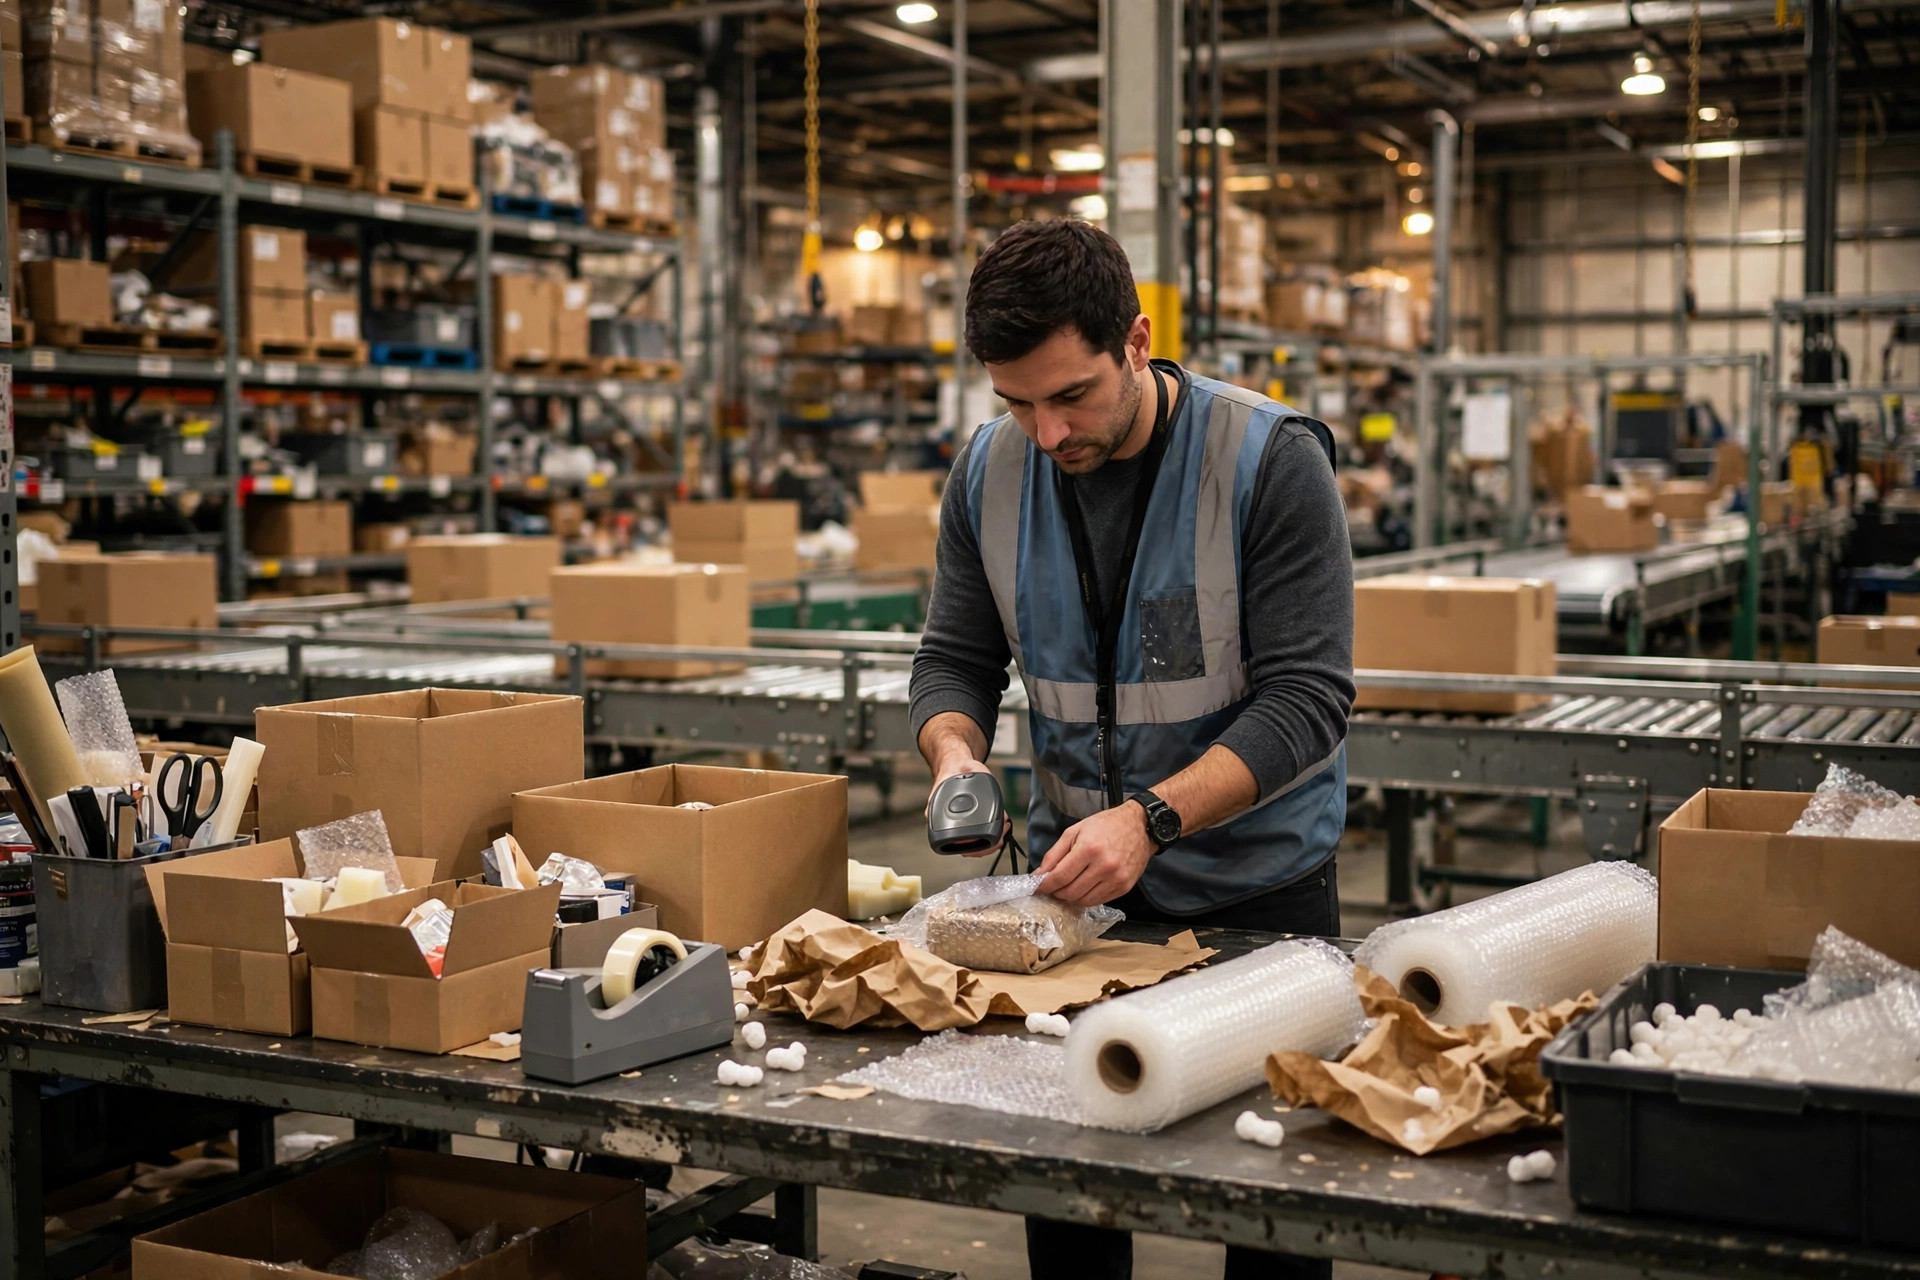
单工位的精髓是"三步合一":复核、打包、称重,一个人在一张台子上做完。布局要点就四条:
台面 1.8~2.4 米宽,左边复核、右边打包,台秤放右手边,顺手。纸箱、填充物、胶带、面单纸,全放在手臂一伸就够到的半径里——打包员一天封几百个箱子,每多伸一次手都是成本。
复核别靠人眼。用扫码枪扫一遍,屏幕显示数量对不对。人眼看 300 单不出错,看到第 500 单必出错,这是生理极限,不是态度问题。
称重紧跟打包,别拖到最后。重量一异常,八成是数量错了,当场就能拦下来。
熟练工这个配置下 40~60 单/小时,别指望更高。单量上去了就加人、加工位,别给一个人加压,加压的代价全在差错率上。
还有个容易被忽略的细节:耗材补给。纸箱、填充物用完了谁来补?小仓最常见的死法,是打包员自己跑去仓库另一头抱纸箱,一趟 5 分钟,一天十几趟,一个多小时就没了。做法很简单:每天开工前按预估单量把纸箱堆到工位旁边,安排人定时巡检补给。打包区的布局设计,补给动线和打包动线要分开走,别让抱纸箱的人和打包的人挤一条道。
流水线布局:800 单以上的三步拆分
日均 800 单以上,单工位的天花板就到了。这时候把三步拆开:来货 → 复核(扫码)→ 打包(装箱、填充、封箱)→ 称重 → 贴单 → 滑入分拣口。段与段之间用滚筒线或滑槽连起来,包裹不落地,人不走动。
三个关键点,一个一个讲。
第一,瓶颈永远在打包段。复核一个人一小时能过 120 单,称重贴单能过 100 单,打包撑死 60~70 单。所以配人按打包段配:一个复核带两个打包,或者一个人兼复核和称重。线配不平,快的段空等,慢的段堵死,整条线的产出等于最慢的那一段。
第二,称重必须在贴单之前。重量异常先拦截,别等面单打出来再返工。返工一个包裹的成本是正常打包的三倍——拆箱、重包、重打单,全是纯浪费。
第三,动线能直不拐。U 型、L 型看着省地方,拐弯处就是堵点。地方实在不够,L 型也比 U 型强,至少只有一个弯。
贴单之后别直接堆地上。线尾接一段滑槽或直接对分拣口,包裹滑下去自然分流。我见过线做得很漂亮、线尾却堆成山的仓——最后三米没设计,前面三十米全白干。打包区布局这事,起点和终点一样重要。
分界线:800 单的人效账一次算清
小仓单工位和大仓流水线,到底差在哪?我把这些年见过的仓的数放在一起,账是这样的:
| 对比项 | 单工位全功能(小仓) | 流水线分段(大仓) |
|---|---|---|
| 适用日均单量 | 800 单以下 | 800 单以上 |
| 熟练人均产出 | 40~60 单/小时 | 整线约 50~70 单/小时·人(瓶颈在打包段) |
| 占地 | 每工位 6~8 平方米 | 整线 20~40 米长 |
| 设备投入 | 一张打包桌、一台台秤、一把扫码枪 | 滚筒线/滑槽加分段工位 |
| 新人上手 | 1~2 周 | 1~2 天(单动作重复) |
| 差错率 | 靠个人,波动大 | 称重拦截加分段复核,稳定偏低 |
| 灵活性 | 换品类即换 | 换品类要调线 |
这事分两面,表格里藏着一个反常识的判断:流水线的人均产出(50~70 单/小时·人)并不比单工位(40~60 单/小时)高多少。大仓用流水线,赢的根本不是人效,而是三样东西:第一,新人 1~2 天就能上手,单动作重复,培训成本低——旺季招几十个临时工,这是救命的东西;第二,差错率稳定,称重拦截加分段复核,不靠个人手感;第三,天花板高,单量翻倍,加一段线、加几个人就行,单工位加人就得加占地,占地可比人工贵多了。
代价呢?灵活性。品类一换,整条线要调;淡季单量一掉,线空转,折旧和占地照样烧钱。所以分界线我说 800 单,而且是按全年日均算,不是按旺季峰值算。按峰值建线,淡季亏死——我见过太多。
算账:从日单量倒推出你要配几个站
前面讲的都是方向,这节把账算死。公式就一个:
需要工位数 = 日单量 ÷(单人小时产能 × 当天打包总工时)
举个例子:某仓日均 2400 单,熟练打包员 50 单/小时,一天两班、每班扣掉休息换班有效打包 7 小时,一天就是 14 小时。2400 ÷(50 × 14)= 3.4,取 4 个工位。
但单件订单和多件订单是两种活,必须分流。单件订单(扫码、装袋、称重)走简化站,熟练工 80~100 单/小时;多件订单走全流程复核打包,40~60 单/小时。假设 2400 单里 70% 是单件:1680 ÷(90 × 14)= 1.3,配 2 个简化站;多件 720 ÷(50 × 14)= 1.03,配 2 个全功能站。总数还是 4 个,但站的类型不一样——这个分流,是老仓管不外传的赢面。
传送带还是人工搬?一段 3 米滚筒线几百美金,20 米整线几千美金;加州一个搬运工一天的人工成本按 150 美金量级算,省下来的搬运量一个月就把线钱赚回来。我的决策线给两条:日均 1500 单以上、且打包区内还有二次搬运的,直接上滚筒线;打包区纵深超过 15 米、工人天天抱箱走的,也上。低于这个线,手推车加人工更划算,还灵活。
峰值弹性怎么留?工位按"日均 × 1.3"配,绝不按峰值配。旺季峰值一般是日均的 1.5~2 倍,差额用三招补:临时工(流水线单动作 1~2 天上手)、加班(每天多干 2 小时)、单件订单提前预包装。按峰值建工位,淡季空转亏死——这话前面说过,再说一遍。
反常识:称重真正的价值不是计费,是免费的第二次复核
很多仓把称重当"打单前的必要步骤",随便买个秤应付。说白了,称重是你最便宜的复核员:每个 SKU 都有个标准重量,称出来差个几十克,十有八九是数量错了、赠品漏了。设个重量允差,超了自动报警,这比多雇一个复核员便宜一个数量级。
秤要买就买带数据输出的,能把重量写进系统,别买只能看数字的哑巴秤。重量数据攒下来,还能反过来优化你的允差——这才是数据该干的事。
允差设多少?按品类来:标准小件正负 30 克,带赠品、多件套的放宽到正负 50~80 克。先跑两周数据再收紧,别一上来就卡死——误报太多,工人就懒得看报警了,等于没设。
下次去你家打包区,别先看设备,先数人一天走多少步。步数最多的那段路,就是你动线设计里最贵的地方。
作者:老米|供应链老兵