皮带跑偏这事,我见得太多了。说白了,皮带在输送线上跑偏,跟汽车跑偏一个道理——轮子没摆正,或者两边的劲不一样大,车自己就往一边歪。皮带也一样,它不认你这条线多贵、多新,它只认受力均不均匀。
先讲原理,原理通了,后面排查就不用死记硬背。你可以理解为,皮带是被两头的滚筒拉着走的,滚筒的轴线必须跟皮带前进方向垂直,两边的张力必须一样大。只要有一边松一点、滚筒歪一点、上面落了点东西,皮带立刻往松的那边、阻力小的那边跑。这不是皮带质量问题,这是物理规律。
皮带跑偏,先查滚筒:八成问题出在这里
2024 年秋天,我去洛杉矶附近一家电商仓看线。他们的分拣线皮带往右侧磨边,磨了三个月,皮带边都磨出毛了,现场的人换了两条新皮带,跑偏照旧。新皮带装上去头两天还行,第三天又开始往右偏。
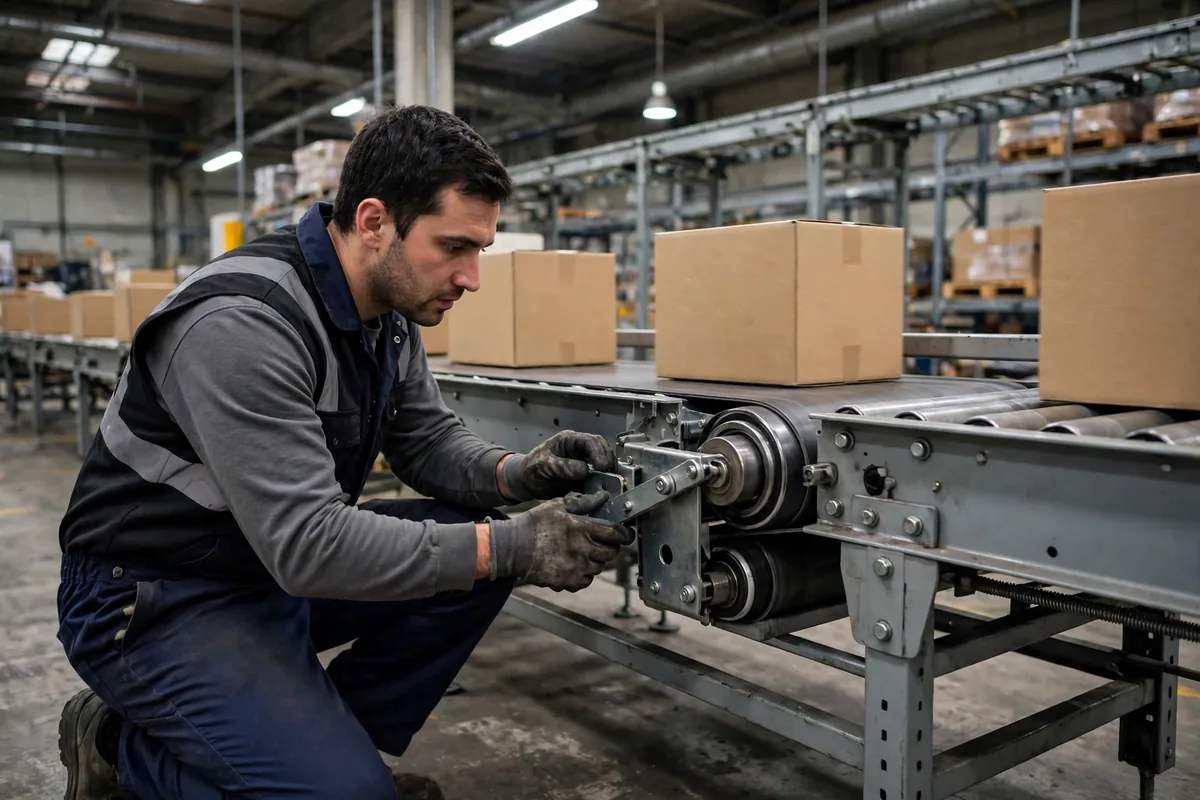
我蹲下来一看,右侧的改向滚筒上粘了一层薄薄的胶带残胶和灰尘,厚度也就两三毫米。别小看这两三毫米,滚筒一边粗了,皮带转一圈,两边走的路程就不一样,皮带自然往细的那边滑。这就像你穿一只厚底鞋一只薄底鞋走路,想走直线都难。
清掉残胶,重新调了一遍滚筒水平,皮带当场就正了。一分钱没花。
所以我的排查顺序第一条永远是滚筒:先看滚筒表面有没有粘东西、磨损是不是均匀,再看滚筒轴线跟机架垂不垂直。拿水平仪量一下,歪一点点就能看出来。很多现场的人一上来就调张紧,这是本末倒置。滚筒不正,你把张力调到天上去,皮带还是偏。
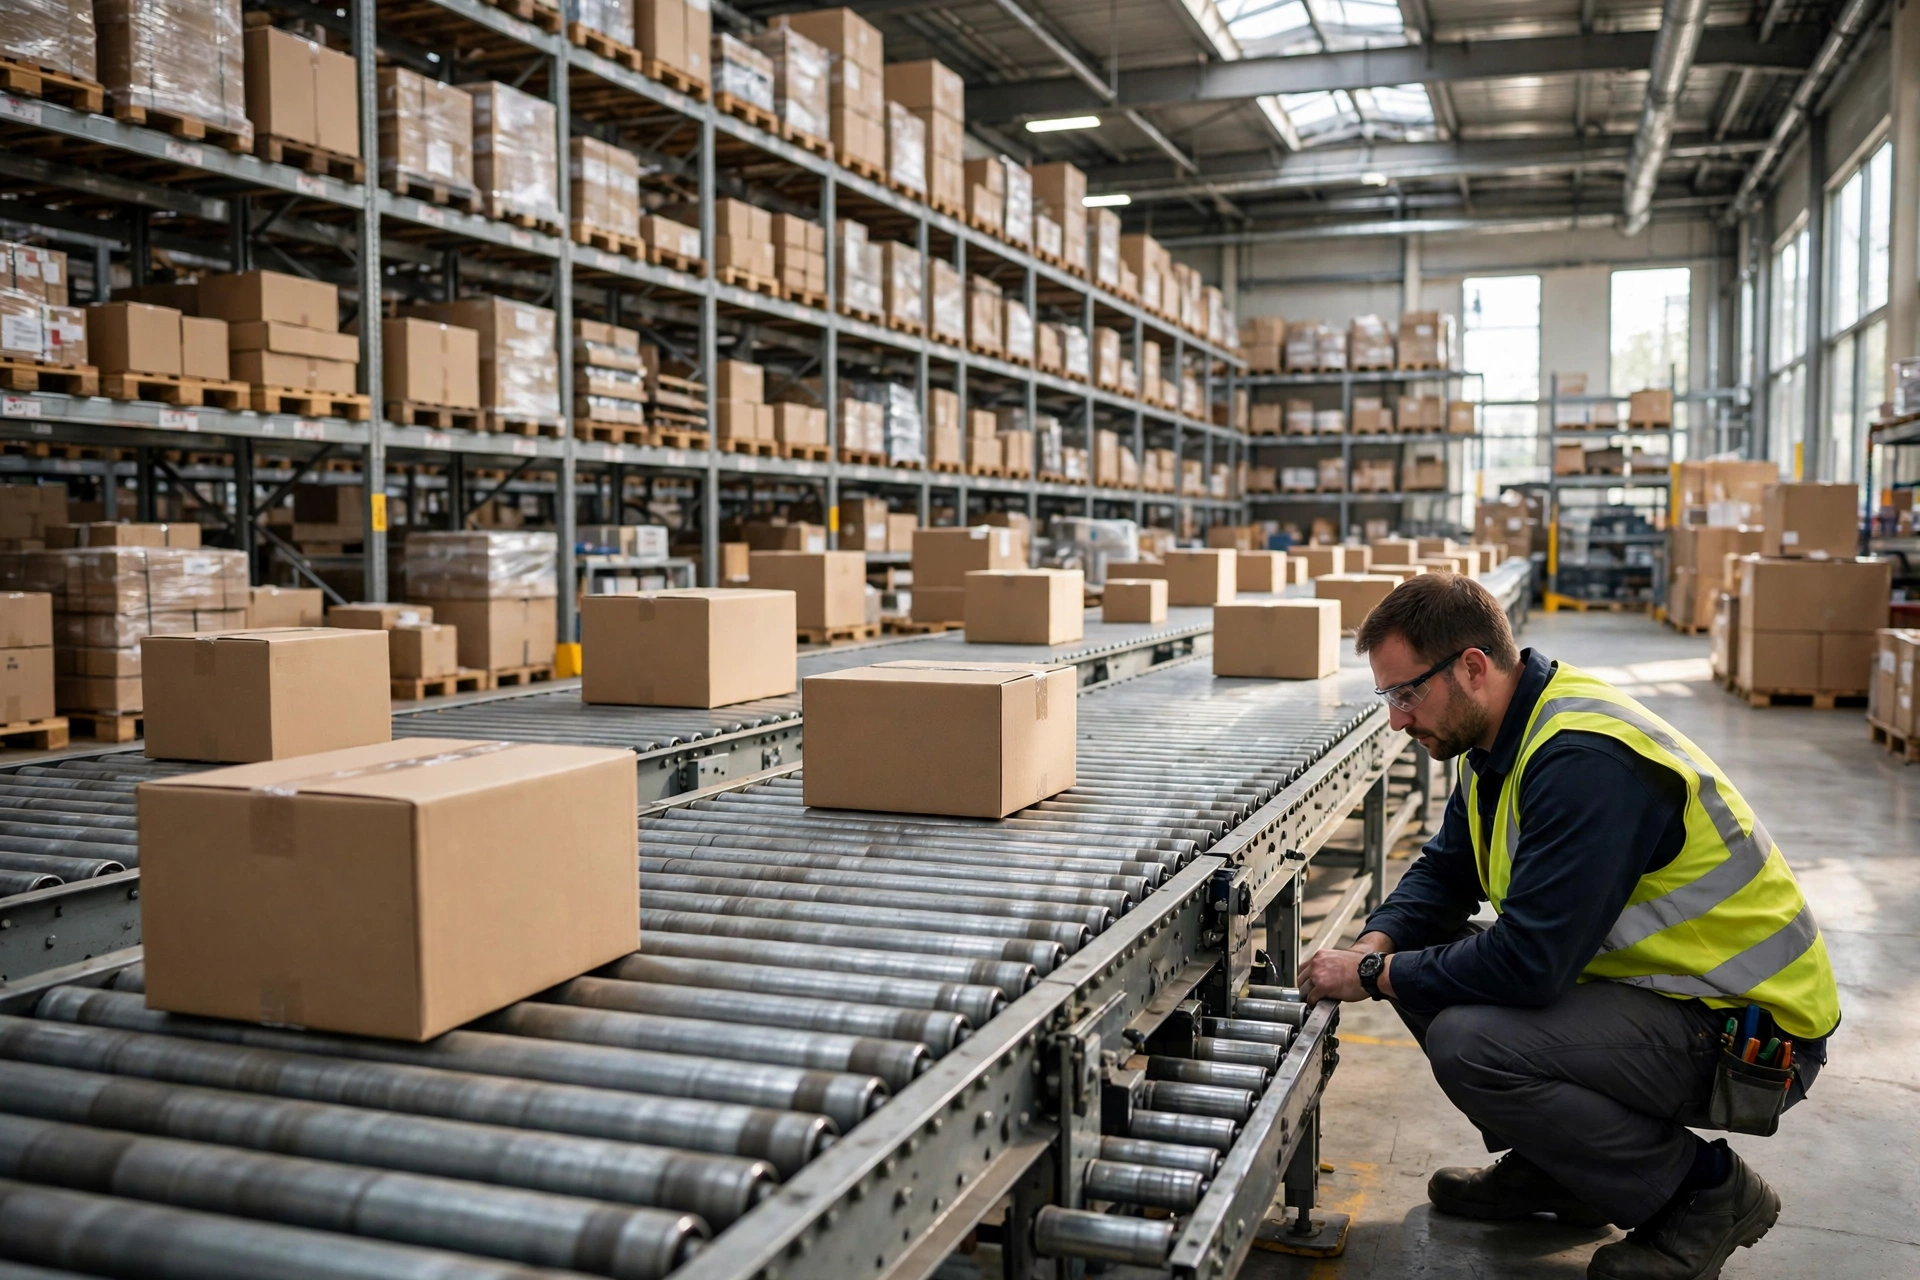
还有一个容易被忽略的点:托辊。托辊转不动了,或者托辊架歪了,皮带在那一段就会被悄悄带偏。检查方法很土但很管用:停机,用手挨个转托辊,转不动的、有异响的,直接换。托辊这东西不值几个钱,拖着不换,磨坏的是一整条皮带。
张力不对,皮带自己会往一边走
滚筒没问题,第二步再看张力。张力这东西,反常识的地方就在这儿:很多人以为皮带跑偏是张力不够,拼命把张紧调紧,结果越调越偏。
道理很简单。张紧装置两边的行程如果不一样,一边多拉了一点,皮带两边的张力就不一样,皮带往张力小的那一边跑。你越是使劲拉,这个差值放得越大,跑偏反而更严重。这就像拔河,一边人多一边人少,绳子肯定往人少的那边滑,绳子本身没错。
正确的查法是:先把张紧完全松开,量两边的行程刻度是不是一致,再同步往上加,边加边看皮带位置。张力够用的标准不是越紧越好,而是皮带在驱动滚筒上不打滑、空载跑起来不抖。紧到什么程度?凭手感很难讲准,我的土办法是:停机后用手按皮带中段,能按下去一点、有弹性,但按不到托辊,就是个大概合适的范围。拿不准就按设备厂家的手册来,别凭感觉加码。
2025 年初,一家 3PL 仓的夜班出过一件事:皮带跑偏,夜班领班直接把张紧顶到了头,皮带当晚没再偏,第二天早上接头处直接拉裂了,整条线停了大半天抢修。省了一次调整的工夫,赔进去大半天的产能。这笔账,现场的人都算得明白。
速度与负载:跑偏的放大器
滚筒和张力都没问题,皮带还是偏,那就看速度和负载。这两个是放大器:本身不惹事,但能把前面的小毛病放大到你看得见。
落料点不正是最典型的。包裹总是落在皮带的一侧,皮带长期一边受力重,跑着跑着就往重的那边歪。查的办法也简单:站在落料口看几分钟,包裹是不是每次都砸在同一个偏位上。是的话,调导料槽,别调皮带。导料槽调正了,跑偏自己就好一半。
负载不均也一样。重货长期走同一侧,皮带那一侧拉伸多一点,时间一长,两边长度出现细微差别,跑偏就来了。这种慢性的偏,最容易被误判成"皮带老化了",其实换条新皮带,三个月后照样偏。治本的办法是均衡布货,或者定期把皮带调个头用——前提是接头和结构允许,别硬来。
速度这边,带速越高,跑偏越明显。慢速线上一点点歪,肉眼都看不出来;高速线上同样一点歪,几分钟就能磨到边。所以高速线上的跑偏,排查要更勤,容忍度要更低。这不是设备娇气,是速度把误差放大了。
| 现象 | 先查哪里 | 现场判断方法 | 常见处理 |
|---|---|---|---|
| 固定往一侧偏 | 滚筒表面与轴线 | 看滚筒有无粘料、量水平 | 清粘料、校正滚筒 |
| 偏的方向来回变 | 张紧两边行程 | 量两侧刻度是否一致 | 同步调整张紧 |
| 空载正、带货偏 | 落料点与负载分布 | 站落料口看包裹落点 | 调导料槽、均衡布货 |
| 越跑越偏、越调越偏 | 张力是否过紧 | 停机手按皮带中段 | 松张紧、按手册重调 |
| 某一段突然偏 | 该段托辊 | 手转托辊、听异响 | 换卡死的托辊 |
皮带跑偏修好之后,别急着走
皮带调正了,很多人拍拍手就走了。这是最容易复发的时候。我的做法是:调正后让线空载跑一段时间,再带货跑一段时间,两次都正,才算修好。空载正、带货偏的线,多的是。
预防性维护这块,取舍很实在:每天开工前花几分钟看一遍皮带位置、听一听托辊声音,比一年换一条皮带便宜得多。滚筒清粘料、托辊定期转一转,这些活都不需要停产大修,交接班的时候顺手就做了。等到皮带磨出毛、接头拉裂再修,停线的时间和换皮带的钱,够你做一年的日常检查。
检查频率怎么定,我的建议是跟着产线节奏走:每天开工看一眼皮带边、每周摸一遍托辊转不转、每月量一次滚筒水平和张紧行程。旺季之前再加一次全面检查,因为旺季的货量一上来,平时不起眼的小歪小偏都会被放大。检查表不用搞得复杂,贴在机台边上,打勾就行,关键是有人真去打这个勾。
还有一个伪需求,我得多说一句。有人一见跑偏就想上自动纠偏装置,觉得装个传感器加气缸就一劳永逸。自动纠偏不是不能用,但它纠的是结果,不是原因。滚筒粘料、托辊卡死这些根因还在,纠偏装置天天在那来回调,气缸寿命先耗没了,皮带还是在受罪。先把机械底子查干净,实在查不出原因、或者产线实在停不起,再考虑上纠偏。顺序反了,就是花钱买安慰。
这钱花得值不值,看这一个数:这条线因为跑偏停了多久。一次非计划停线大半天,损失的产能够换多少根托辊、清多少次滚筒,你自己算。皮带跑偏从来不是皮带的问题,是人有没有按顺序查的问题。
作者:大刘|自动化设备工程师