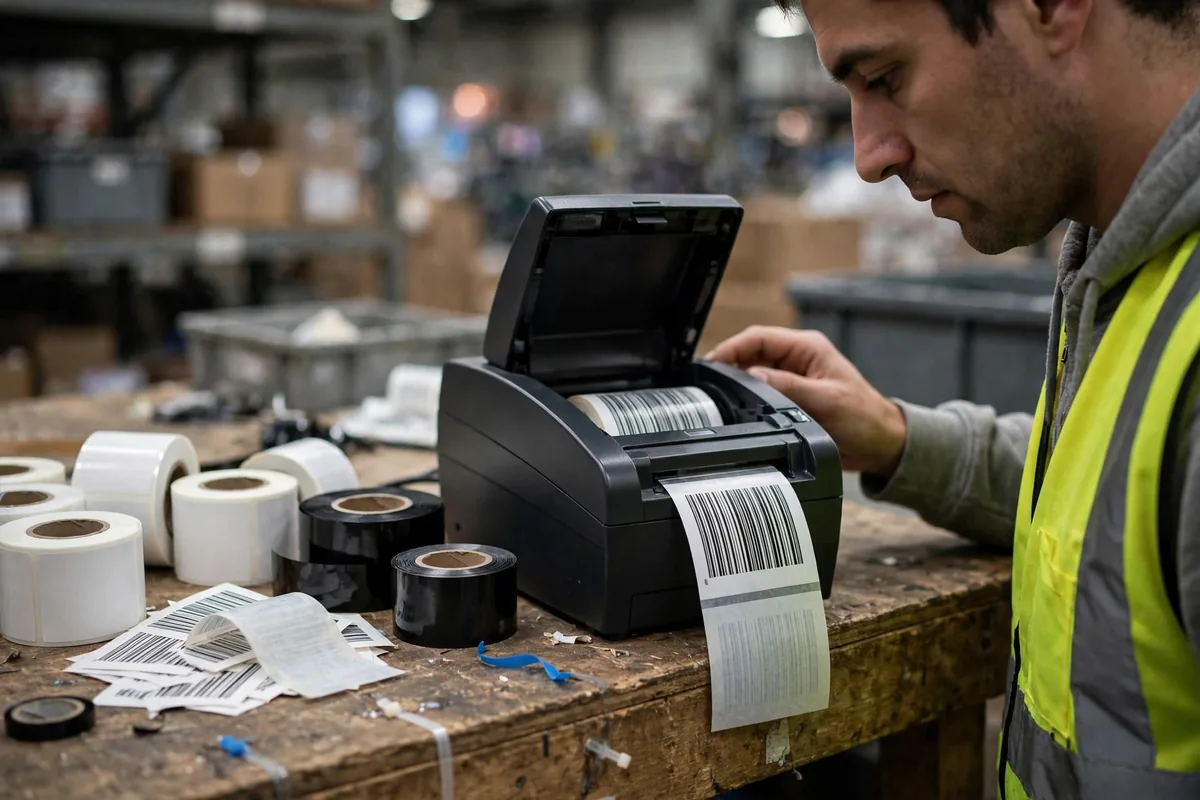
先把结论摆出来:条码打印发糊、断线、扫不出,十有八九不是打印机坏了,而是打印机、碳带、标签、模板这四件套没配对。很多人一出问题就换打印机,换完还是一样糊,因为问题根本不在打印机身上。我的排查顺序永远是先定性:是整批都糊,还是偶尔几张糊;是同一位置断线,还是随机断;是刚换耗材之后才出问题,还是什么都没动就出问题。这三个问题问完,故障范围基本能砍掉一半,剩下的再按四件套逐个对。
条码打印先讲原理:热量、压力、速度三者抢一张纸
热转印打印这件事,说白了就是打印头加热,把碳带上的墨转印到标签上。这就像用熨斗烫印花:温度不够,印花粘不牢;温度太高,印花糊成一团;熨斗走得太快,热量还没传过去就过去了;压力不均,一边深一边浅。打印机里的三个变量——打印头温度、打印速度、打印头压力——就是在抢同一张标签的成像质量。温度和速度是跷跷板:速度提上去,单位面积分到的热量就少,字就淡;速度降下来,热量堆积,细线条就糊。压力则是另一条线:压力不均的时候,标签一边实、一边虚,看起来像打印机偏科,其实是打印头两边的压力旋钮没拧平。
理解了这层关系,很多“玄学故障”就有了名字:整批发淡是温度不够或速度太快;细条码糊成一片是温度过高或标签不吃墨;固定竖列断线是打印头那一点坏了;随机断线是碳带起皱或标签表面不平。先定性再动手,别一上来全套换耗材,那是最贵、也最掩盖真相的排查方式。
条码打印的四件套:打印机、碳带、标签、模板逐个对
第一件套是打印机本身,重点看两个参数:打印头分辨率和打印头状态。203dpi 是仓储出货标签的主流,300dpi 用在小标签、密集条码上。拿 203dpi 的头去打很小的条码,窄条只有一两个点宽,稍微一糊就扫不出,这不是质量问题,是分辨率不够用。反过来,300dpi 的头打大标签纯属浪费,速度还慢。打印头状态的检查方法很土但很准:打一张全黑测试条,竖向有一条白线贯穿始终,就是打印头断针,断针位置的条码永远缺一竖。断针没得修,只能换打印头,别在温度上找补,温度调再高也补不了一根断掉的针。
第二件套是碳带,分蜡基、混合基、树脂基三档,选错档位是发糊和脱落的两大源头。蜡基便宜、成像快,适合普通铜版纸标签、室内短期流转;混合基耐刮擦强一档,适合有摩擦、有轻微潮气的环节;树脂基最耐刮、耐溶剂、耐高温,适合户外、冷链、化工这类 harsh 环境,但价格也最高,而且需要更高的打印温度。很多人图便宜拿蜡基去打 PET 合成标签,结果就是字一蹭就掉,还反过来怪打印机。这就像拿水彩笔往塑料板上写字,笔没问题,纸不对。碳带还有一个容易被忽略的方向问题:碳带分内碳和外碳,绕反了墨面朝外,打印头加热的是碳带背面,出来的就是一张白纸。换碳带之后第一张就是白的,先查内外碳方向,别急着报修。
第三件套是标签,材质和胶水都要对场景。铜版纸便宜、打印效果好,但不防水、不耐刮,淋了雨、蹭了托盘就花;PET 合成标签防水耐刮,但必须配混合基以上的碳带;热敏纸不用碳带,但怕热、怕光、怕摩擦,夏天放车里晒一圈字就褪了,适合短期流转的出库单,不适合要存半年的资产标签。标签底纸和间隙传感也有讲究:打印机靠间隙传感器定位,一张标签的起点找不准,整批打印位置就会漂移,条码打到两张标签的接缝上,扫码枪自然扫不出。换了新批次标签之后先打十张测试页,看位置稳不稳,再批量开打。
第四件套是模板,条码界最常见的伪需求就藏在这里。模板里的条码被拉伸过、被压扁过、被设计软件转过一手,宽窄比已经失真了,打印出来看着像条码,扫码枪就是不认。条码的窄条宽度、宽窄比、静区都是有讲究的:条码左右两边的空白静区被文字或边框挤占,扫码枪找不到起始点,第一反应就是“扫不出”。还有一种常见情况:模板里条码尺寸被等比缩放过,窄条缩到打印机分辨率以下,203dpi 的头一个点都站不住,扫不出是必然的。模板问题有个快速判断法:同一台打印机、同一卷碳带、同一卷标签,换一个最简单的标准模板打一张,能扫出来就是原模板的问题,扫不出来再往硬件上查。
四件套的匹配关系可以浓缩成下面这张表,排查时按表逐行打勾:
| 故障现象 | 先查这一件套 | 最可能的错配 |
|---|---|---|
| 整批发淡 | 温度/速度、碳带档位 | 速度过快,或树脂基用了蜡基温度 |
| 细线条糊成一片 | 温度、标签材质 | 温度过高,或铜版纸配了过高温度 |
| 固定竖列断线 | 打印头 | 断针,换打印头 |
| 随机断线、字迹残缺 | 碳带、标签表面 | 碳带起皱,或标签受潮起泡 |
| 字一蹭就掉 | 碳带档位、标签材质 | 蜡基打 PET,或场景需要混合基以上 |
| 第一张就是白纸 | 碳带方向 | 内外碳绕反 |
| 打印位置逐张漂移 | 标签间隙、传感器 | 传感器没校准,或标签批次间隙不一致 |
| 看着像条码但扫不出 | 模板 | 条码被拉伸、静区被挤占、窄条低于分辨率 |
两个现场:同一台打印机,两种完全不同的病根
第一个现场在 2024 年夏天,一个电商仓的出货台连续三天出现条码扫不出。现场的人先换了打印机,没用;又换了碳带,没用;最后怀疑是扫码枪老化,差点把全仓的枪都换了。我到现场先问了三个问题:是不是换耗材之后才开始的?回答是,上周刚换了一批新标签。是不是整批都扫不出?回答是,时好时坏。是不是同一位置断?回答不是,随机。我让他们换回上一批标签打十张,全能扫;再换新标签打十张,三张扫不出。问题就锁定在标签批次上:新批次的标签纸面涂层不均匀,个别位置吃墨不良。再往下查,供应商换了涂层工艺没通知,整批退货换货解决。这一单的教训是:排查要先隔离变量,一次只换一个件套,同时换打印机、碳带、标签三样,等于把证据全毁了。
第二个现场在 2025 年初,一个冷链仓的托盘标签在冷库里掉字。标签在常温下打出来好好的,进了冷库一晚上,字就花了。现场一开始认定是打印机温度不够,把温度一路调高,调到条码边缘都糊了还是掉。真正的原因是碳带档位错了:他们用的是蜡基碳带,冷库的低温加潮气环境下,蜡基墨层附着力本来就弱,再加上托盘搬运摩擦,字自然就掉了。换成混合基碳带、温度回调到正常档,问题当天解决。这个案例里最贵的部分不是碳带差价,而是之前调高温度糊掉的那几百张标签和返工的人工。温度旋钮不是万能药,温度能解决的只有温度问题,附着力问题得靠碳带档位解决。
条码打印维护的坑:耗材省下的钱,停机全吐回去
维护环节有三个坑最常见。第一个坑是打印头从来不清洁。标签纸的纸屑、碳带的残墨会在打印头上积成一层膜,热量传不过去,打印就越来越淡。清洁方法不复杂:关机冷却后用酒精棉片沿一个方向擦,别来回蹭,来回蹭等于把脏东西又推回去。高频出货台建议每天收工擦一次,低频的一周一次,这个频率的成本几乎为零,换来的却是打印头寿命直接拉长。
第二个坑是碳带和标签分开囤、混着用。不同批次的碳带、不同供应商的标签混在一个台面上,操作员随手抓一卷就上,出问题根本追溯不到是哪一批。正确的做法是碳带和标签按组合编号管理:一组验证过的搭配给一个编号,上机只认编号,不认单品。这个习惯看起来麻烦,实际上是把“四件套匹配”从技术判断变成了操作纪律,夜班的新人也能执行。
第三个坑是对伪需求开炮:不是所有“扫不出”都要上更贵的设备。有些团队一扫不出就想上 600dpi 的工业机、想上全树脂碳带,预算批了一大笔,问题却出在模板把条码拉变形了。设备升级之前,先用标准模板、标准耗材打一张对照页,对照页能扫,升级预算一分都不用花。反过来,对照页也扫不出,再谈换头、换机,钱才花在刀刃上。
这钱花得值不值,看这一个数
结尾不喊口号,只留一个算法:算你这台打印机每月因为打印问题返工的工时。返工包括重打标签、重扫、找货、改单、客户投诉处理,全部折成小时,再乘以操作员的小时成本。如果这个数连续两个月超过一台新打印头的价格,换头;如果超过一台新打印机的月均折旧,才谈换机。大多数仓库算完会发现,真正该花的钱不是新设备,而是把碳带档位、标签材质、模板尺寸这三件事一次对齐的人工半天。设备没错的时候,别让设备背锅。
至于整套条码系统最初该怎么搭——打印机、扫码枪、标签规格怎么选型配合——那是另一篇的活:仓库条码系统搭建:标签、扫码枪与打印机怎么配讲的是从零搭建的选型逻辑,本篇讲的是搭好之后出问题怎么排查,两篇接起来,搭建和运维就都齐了。
作者:大刘|自动化设备工程师,前集成商技术负责人