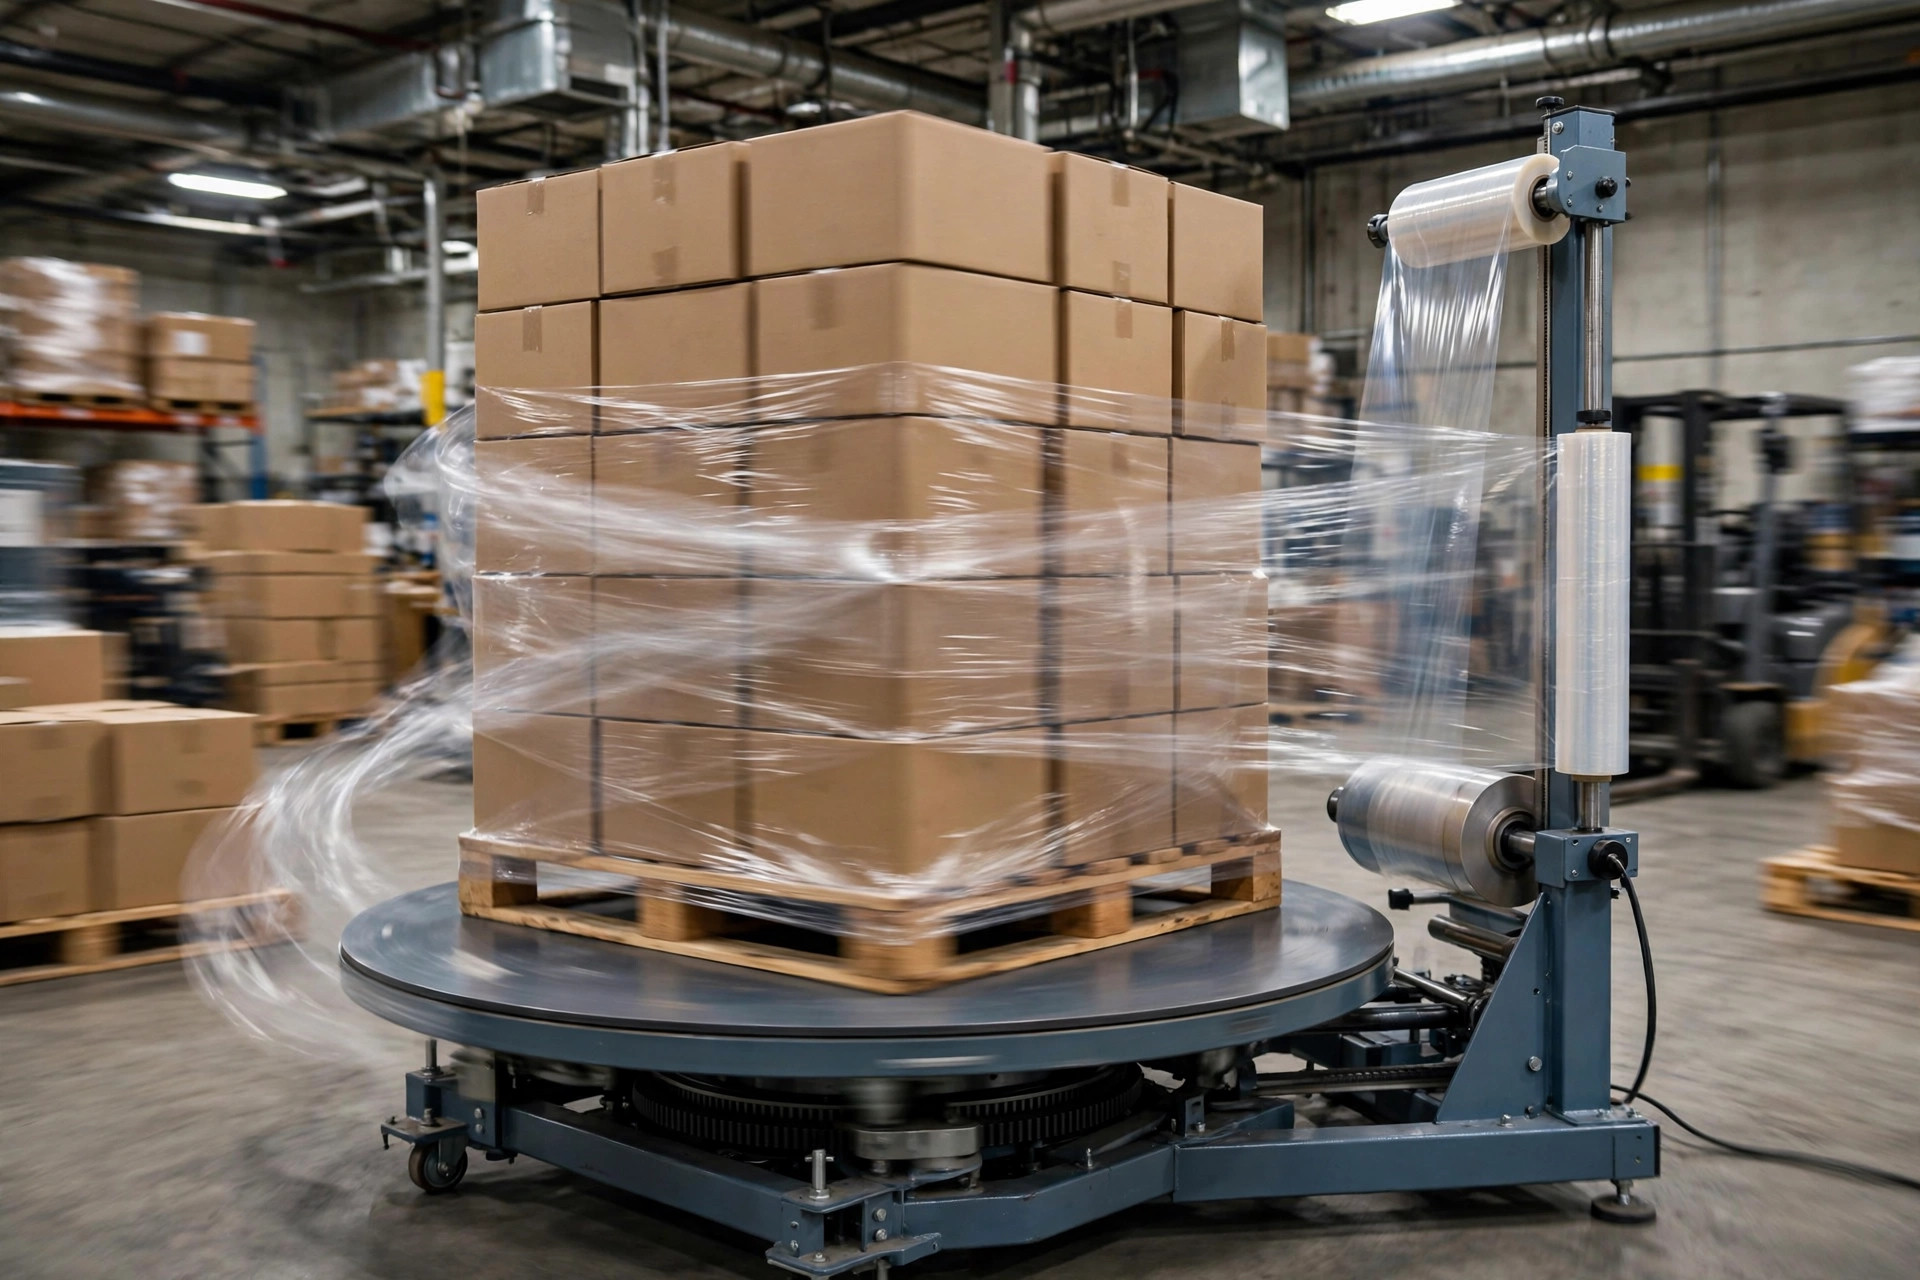
同样一个托盘,有人裹一遍用掉一磅多的膜,有人只用三分之一磅不到。
别小看这点差距。我在一家加州安大略的第三方仓做过测算:每天裹两百来个托盘,光裹膜这一个动作,一年下来不同调法之间的膜钱能差出大几千美金。膜不值钱,量大了就值钱了。而且这是每天都在发生的成本,不是一次性投入,调对了天天省。
差别不在膜的牌子,而在裹包机上一个叫"预拉伸率"的参数。很多仓库买了带预拉伸的机器,参数却一直停在出厂默认档,等于花钱买了功能没用。今天我就把这事讲透:预拉伸率是什么、半自动和全自动机器分别怎么调、顶层和底层加圈的老经验,以及省膜和破损索赔之间的那笔账。
预拉伸率到底是什么
一句话:膜在裹到托盘之前,先被机器拉长了几倍。
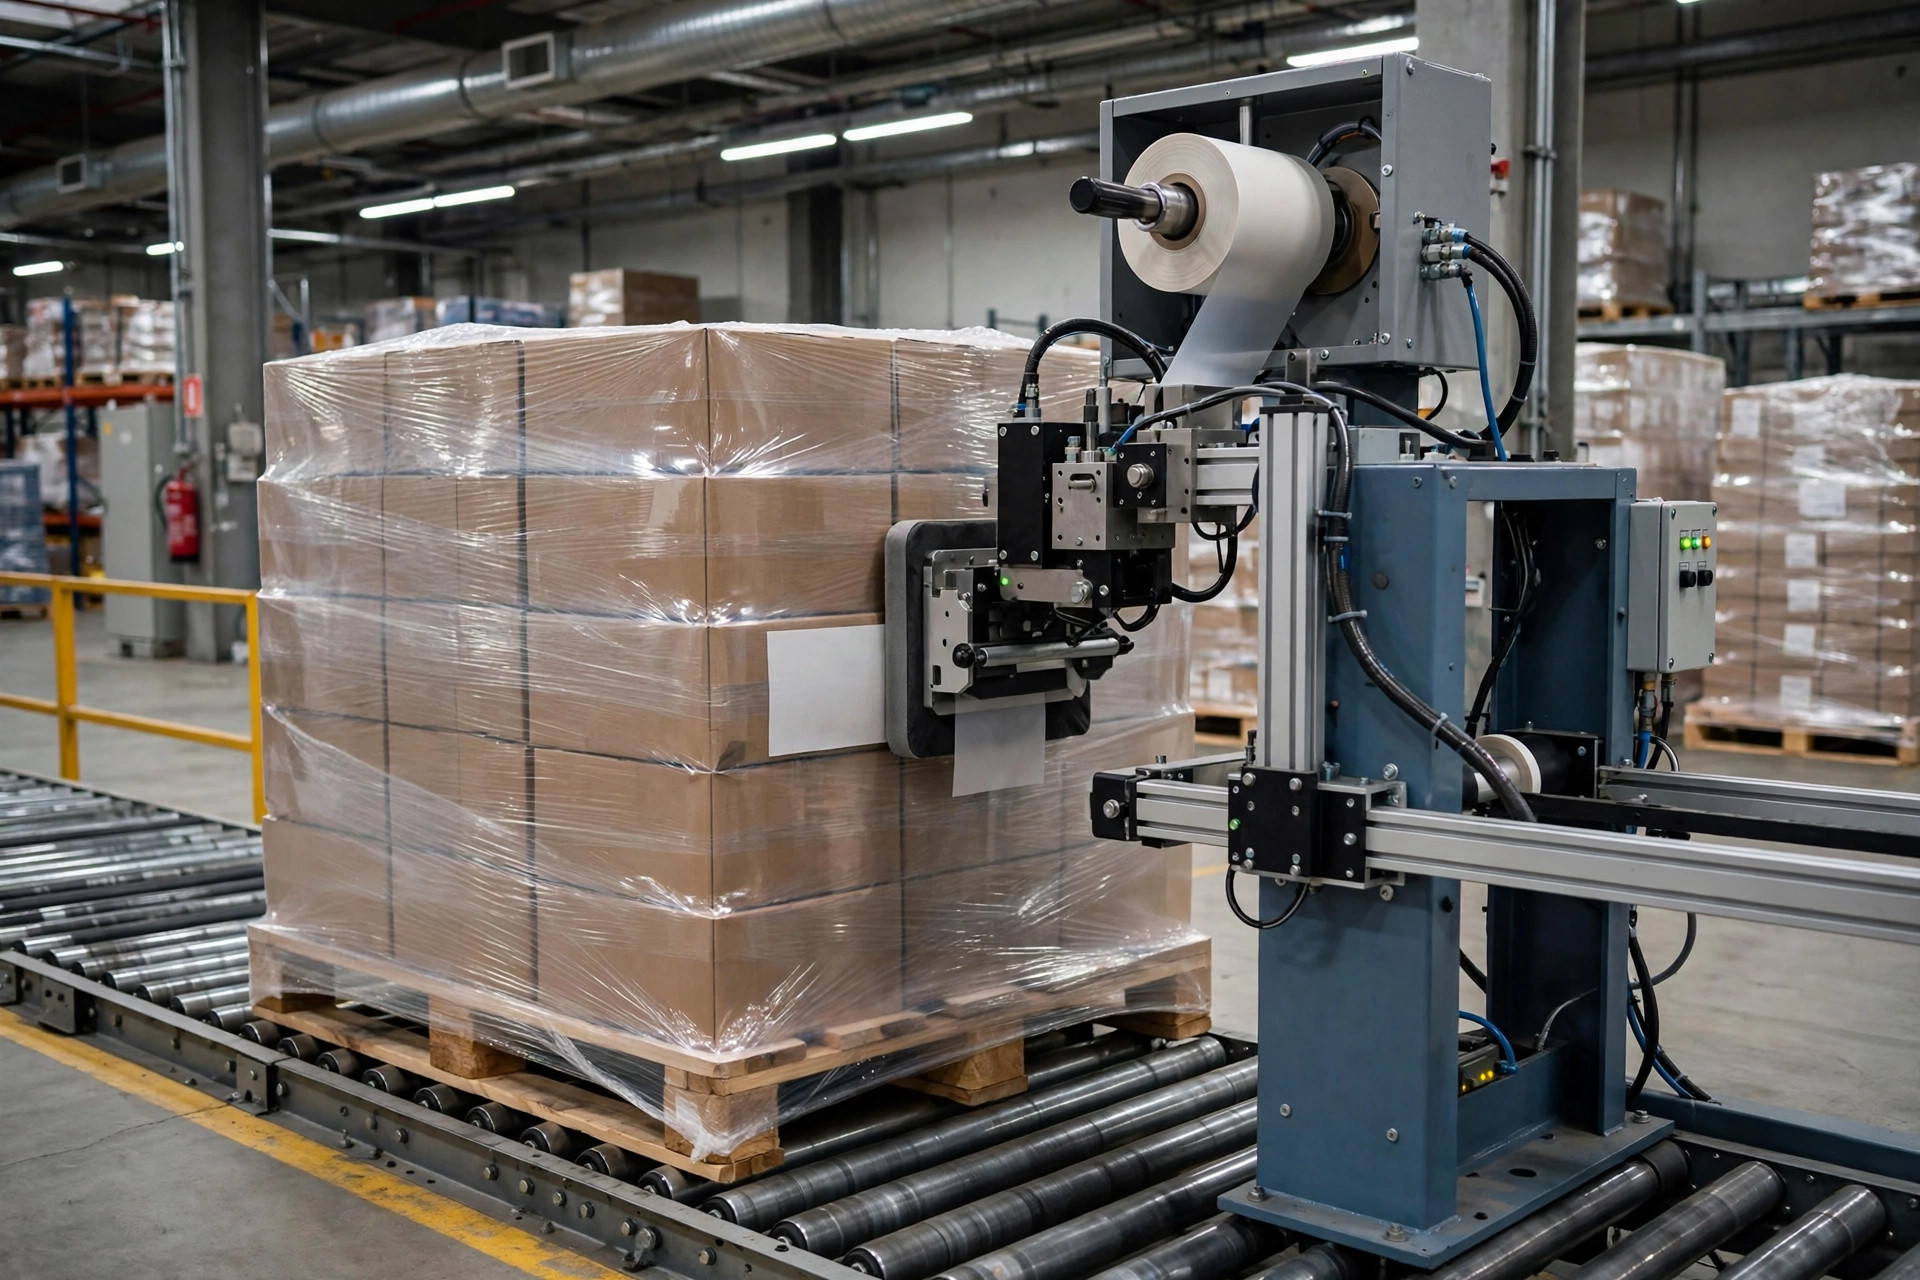
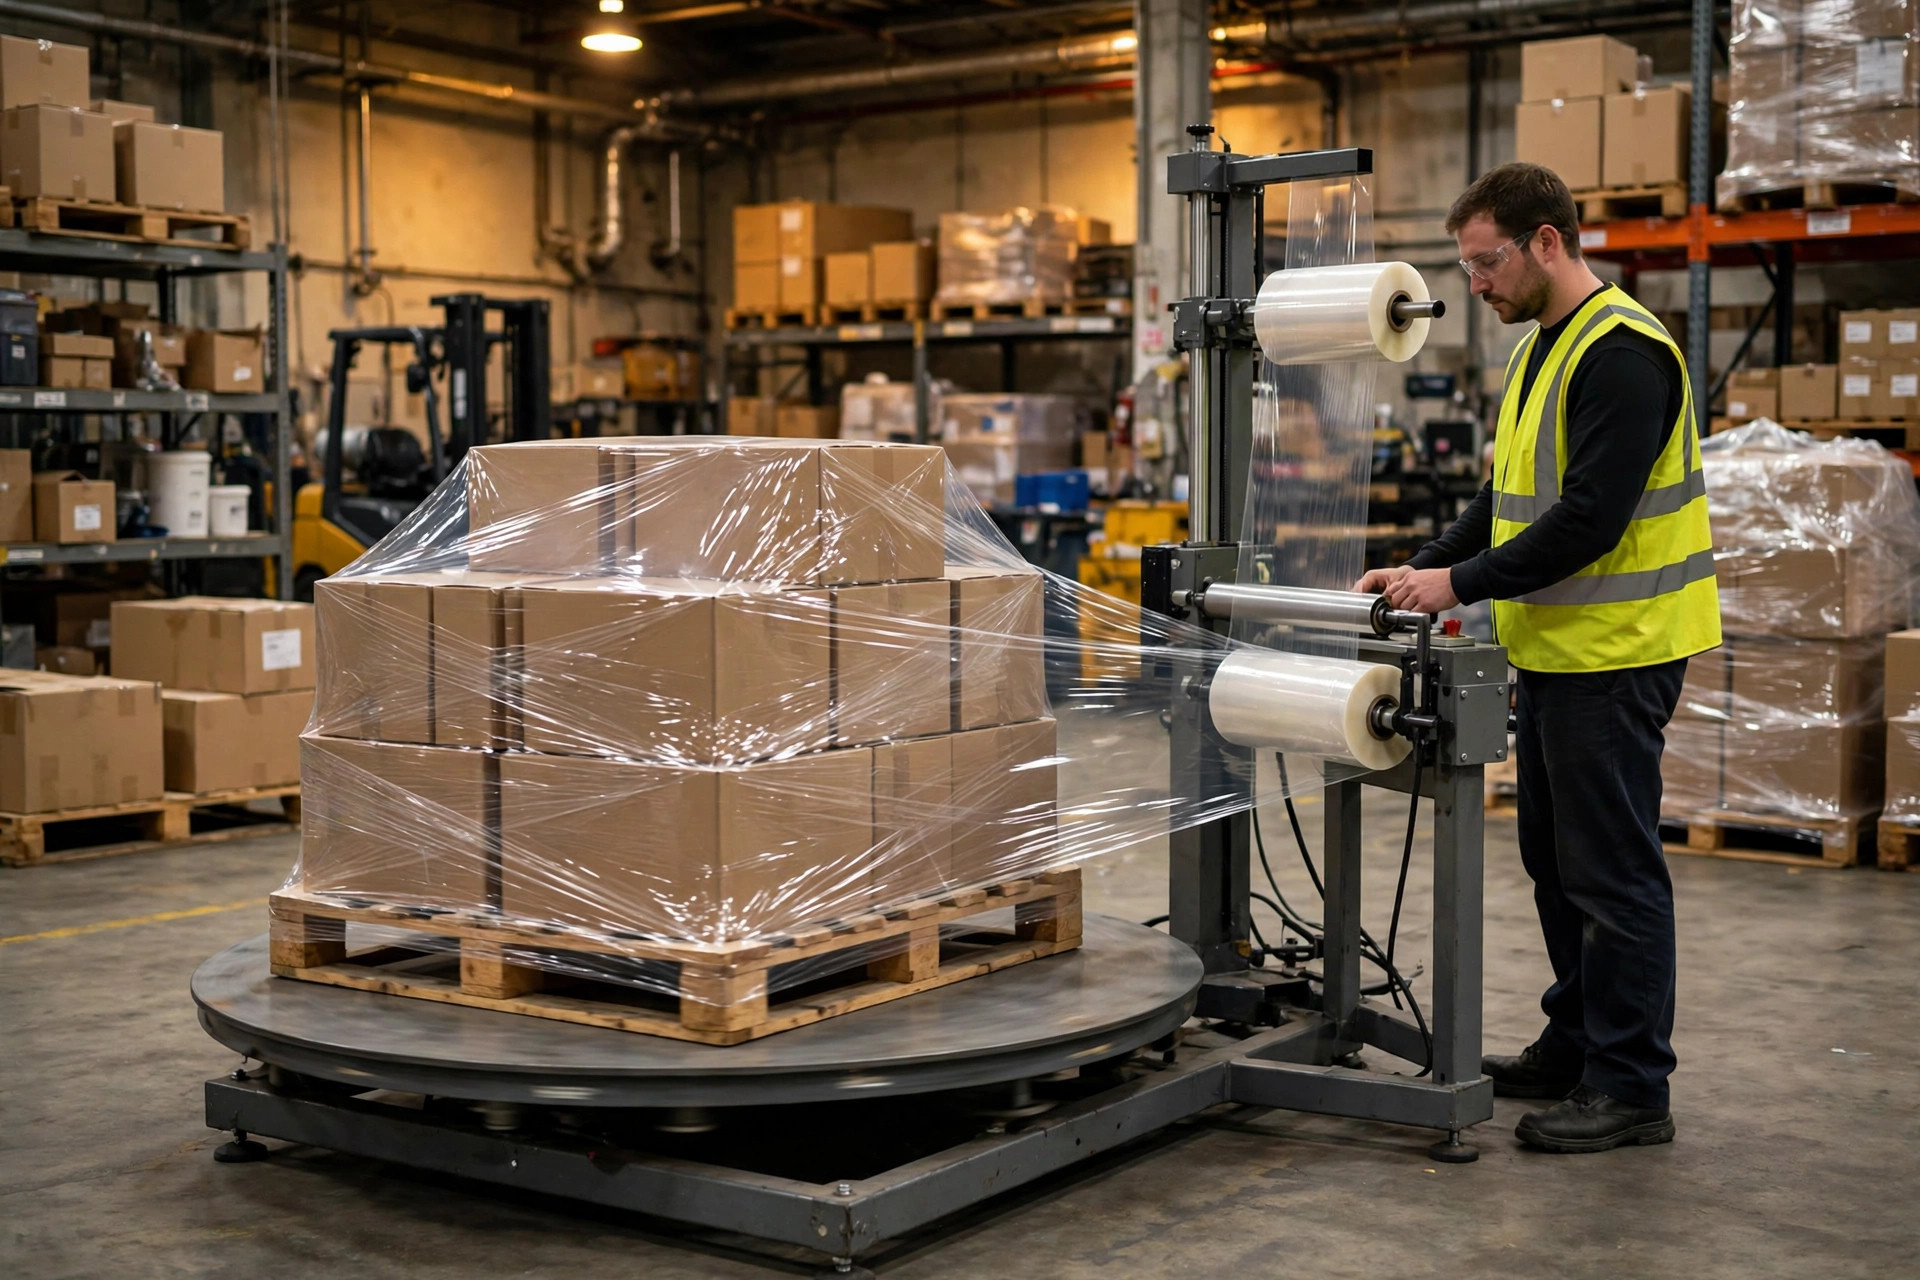
裹包机的膜架上有前后两个滚筒,转速不一样。后滚筒转得慢、前滚筒转得快,膜从慢滚筒走到快滚筒就被拉长了。拉长到原来的 2.5 倍,预拉伸率就是 150%;拉长到 4 倍,就是 300%。
为什么要拉?两个好处。第一,省膜,一卷膜能裹的托盘数直接翻倍还多。第二,拉长后的膜回弹力更强,箍得更紧。听起来全是好处对不对?陷阱在后面,待会儿讲。
行业里常见的预拉伸率在 150% 到 300% 之间。半自动机器一般靠齿轮比固定档位,常见的有 150%、200%、250% 三档;全自动机器可以在面板上无级调,但我见过太多仓库调完就再也不动了。
半自动和全自动,调法完全不一样
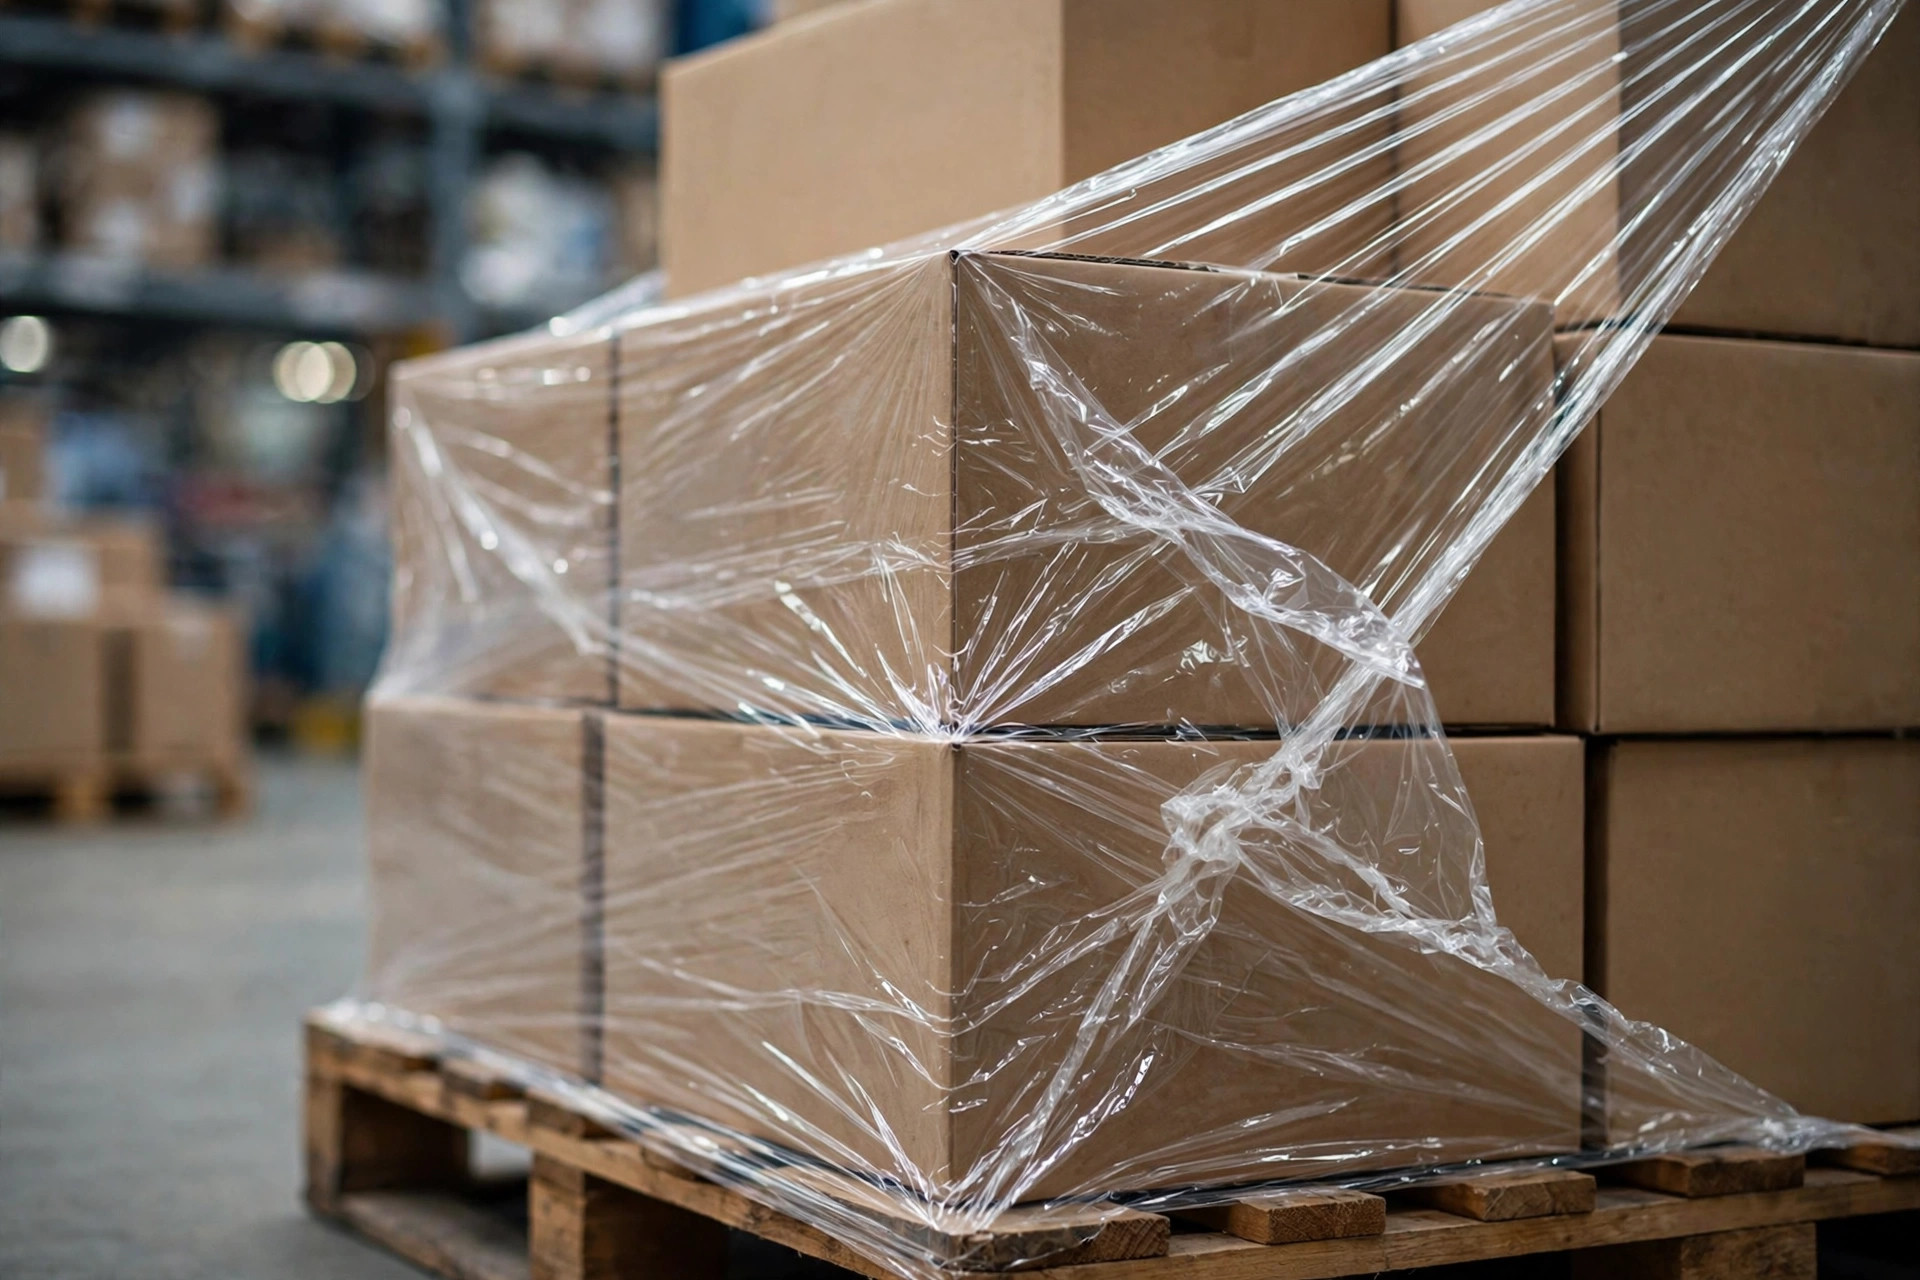
半自动转盘机(人把托盘推上去、按按钮开始裹的那种),调法是"档位加手感"。先按货物类型选一档:轻的纸箱货选 150% 到 200%,重的、不规则的、码得不齐的选 200% 到 250%。然后看裹出来的效果:膜面发亮、贴合,说明正好;膜发白、出现一条条拉丝纹,说明拉过头了,降一档。
全自动裹包机(在线式的、托盘自己走进去那种),调法是"按托盘类型存配方"。面板上一般能设预拉伸率、顶部加圈数、底部加圈数、上下往返次数。我的建议是别图省事只存一个通用配方,至少存三个:轻货标准托、重货托、不规则托。换托型就换配方,操作工按个按钮的事,不麻烦。
顺带说个最容易混淆的点:预拉伸率和膜张力是两个参数。预拉伸率决定膜被拉长几倍,膜张力决定膜箍在货物上有多紧。去年洛杉矶一家做服装退货的仓,操作工嫌膜总断,把预拉伸率从 200% 降到 150%,断膜是少了,但每个托盘多用了快一倍的膜。我去看了才发现,断膜的真正原因是膜张力设得太高,膜在拐角处被勒断的。把张力降两档、预拉伸率调回 200%,断膜和费膜两个问题一起解决。调参数之前先分清是哪个参数在捣乱,别头痛医脚。
顶层和底层的加圈是经验值最多的地方。底层至少 2 到 3 圈,把膜和托盘底咬在一起,托盘在叉车上急停时全靠这几圈别住。顶部加 2 圈,防的是最上面一层箱子在颠簸里"跳"出来。拐角处膜最容易破,机器如果有拐角减速或加膜功能就打开,没有的话就多加一圈。别在中间层省圈数,出事的全是头和尾。
省膜的账,和破损的账,要分开算
算账的口径先讲明白。土办法:新开一卷膜上秤记下重量,裹完再称剩下的芯和余膜,中间裹了多少个托盘数清楚。一除,每个托盘用了多少膜,清清楚楚。每两三个月复测一次,膜的批次会变,天冷了膜会变脆,参数可能要跟着微调。
公式很简单:单托膜成本等于一卷膜的重量除以一卷膜裹的托盘数,再乘以膜的单位重量价格。
我不编具体单价,各家采购价不一样。但量级可以讲:一个每天裹两三百托盘的仓库,预拉伸率从 150% 拉到 250%,一卷膜裹的托盘数能多出将近一半。一年下来,省的是几千美金量级的真钱,不是什么"优化空间"的空话。
但是,这笔钱有代价,我必须把丑话说在前面。
2023 年,安大略那家 20 万平方英尺的仓,管包装的主管为了冲降本指标,把预拉伸率一口气拉到 300% 以上,还减了两圈。三个月,膜钱是省下来了。然后一票发往德州的零担货,路上散了两托,客户索赔加重新发货,花掉的钱够买小半年的膜。从那以后我的规矩是:膜钱省下的如果补不回一个破损索赔,就是亏本。
判断标准很实在:调完参数,连续跟踪一个月的破损率和客户投诉。破损率往上走,说明省过头了,往回调。膜是耗材,货是资产,别拿资产去赌耗材。
最后给个落地的检查清单,贴在机器旁边就行:
- 先定档:轻货 150%~200%,重货和不规则托 200%~250%,别一上来就拉满。
- 看膜面:发亮贴合是正好,发白起丝是拉过头,降档。
- 底 2~3 圈、顶加 2 圈,拐角多照顾,这是保命的钱不能省。
- 土办法称重,每两三个月复测一次,换膜批次必测。
- 调完盯一个月破损率,往上走就回调:省下的膜钱补不回一个索赔就是亏。
裹包机是仓库里最不起眼的设备之一,但它 24 小时不停地在花你的钱。花十分钟把预拉伸率调对,一年省几千美金,这种投入产出比,在仓库里真不多见。