分拣机空转四十分钟,问题真在分拣机吗?
2023 年秋天,我去了一家位于 Riverside 的跨境电商退货仓。18 万平方英尺,刚投了一条交叉带分拣机,名义产能每小时 1.2 万件。运营经理见我的第一句话是:"老米,这设备是不是买亏了?旺季最高只跑到 7000 件,大部分时间环线上有三分之一的车是空的。"
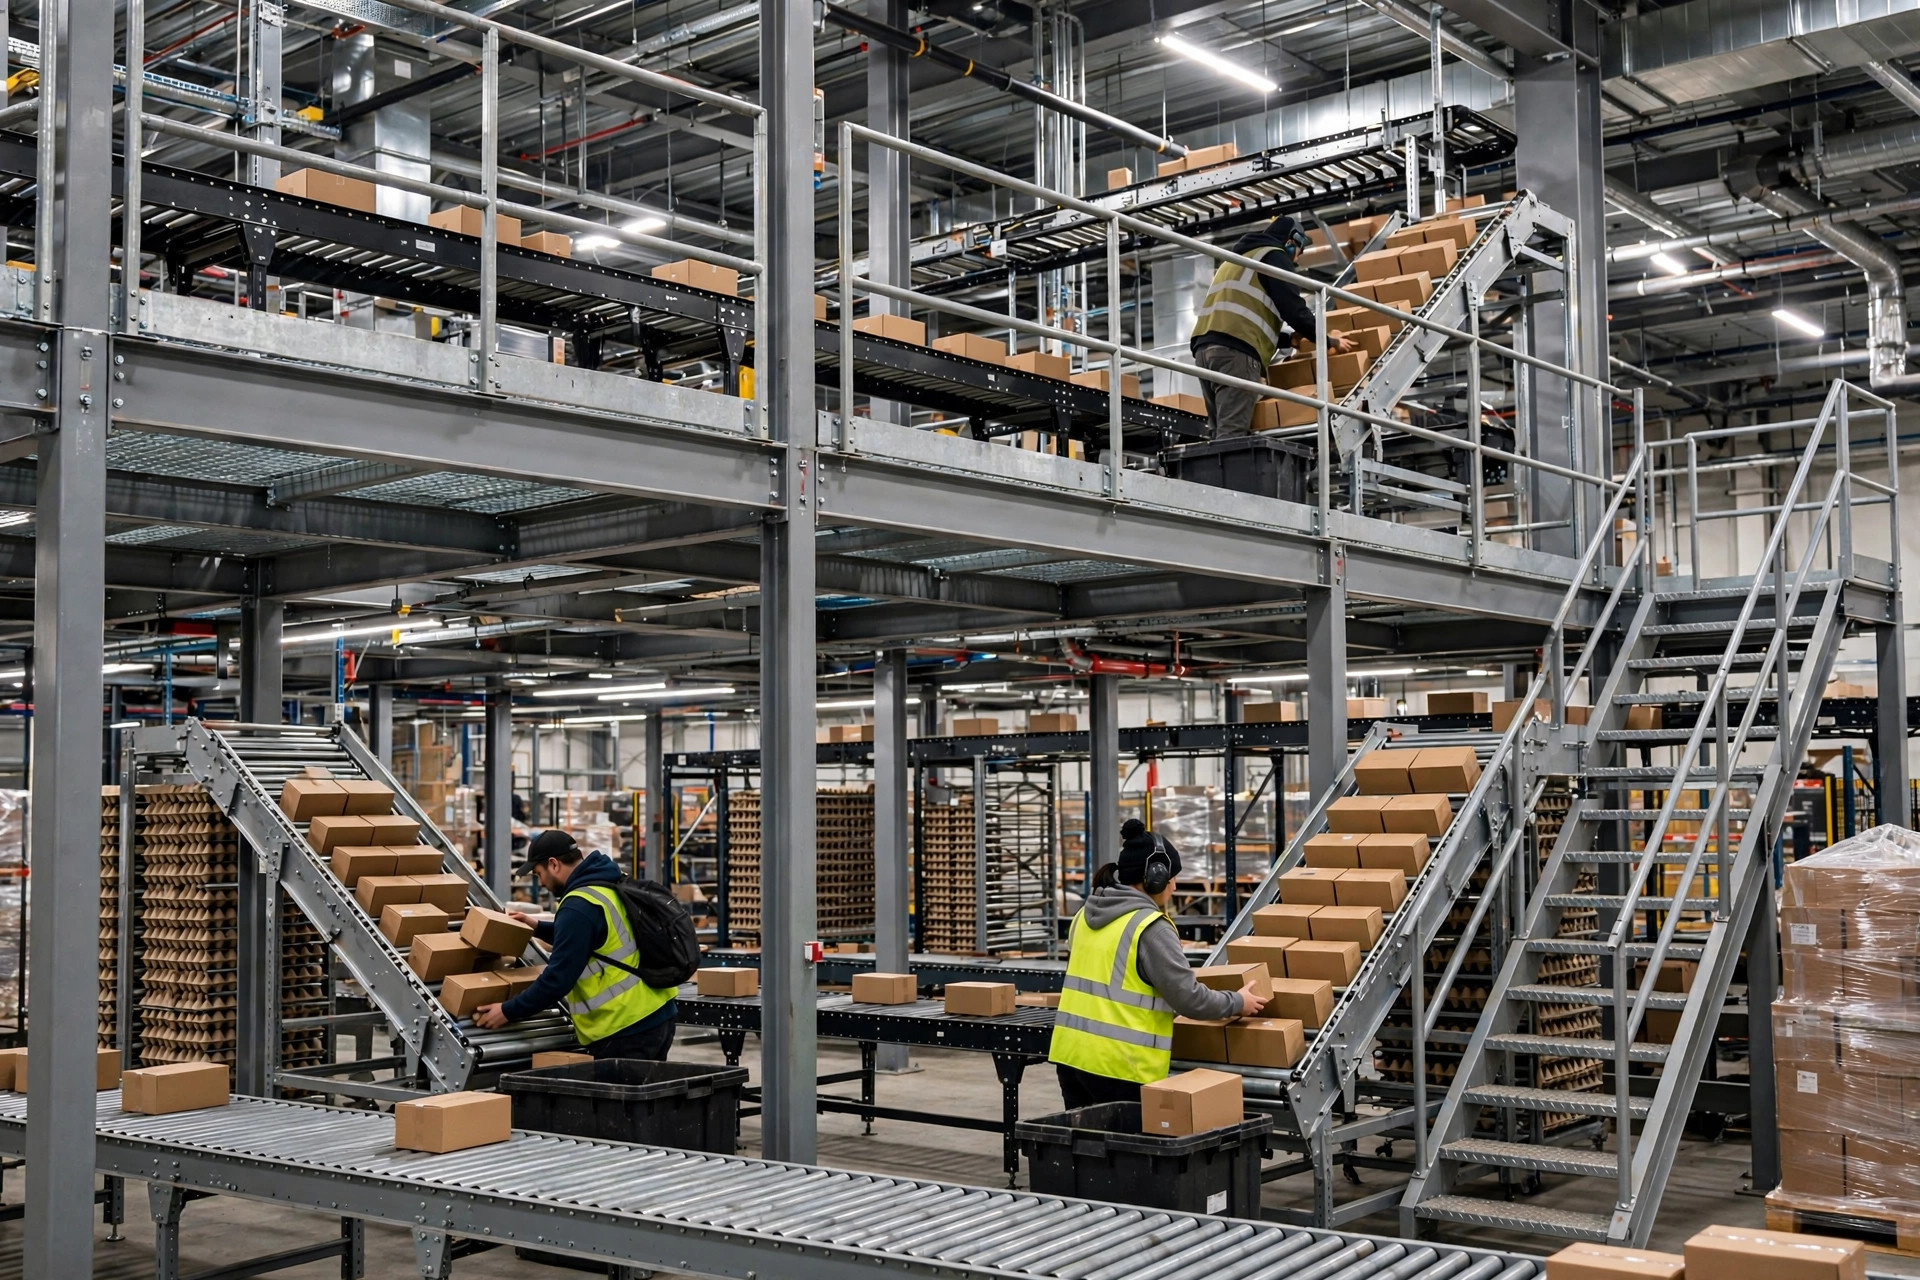
我让他先别急着骂设备,跟我去看上料区。四个上料台,只开了三个;开着的台子上,工人忽快忽慢——来货多的时候一个人往带子上扔两三件,来货少的时候站着刷手机。均流带(metering belt)倒是装了,但参数是集成商交钥匙时随手设的,投产后就没人动过。
看到这儿结论就很清楚了:分拣机没毛病,是它吃不饱。
断流和落错格,根子都在上料区
先说个基本事实:交叉带分拣机的主线是全速跑的,空车转一圈回来,还是空车。它不会等你。主流交叉带主线的线速一般在 1.5~2.5 米/秒这个量级,上料稍微跟不上,空车就一个接一个过去了——这就是"断流"。
人工上料的节奏天然不稳定。人不是机器,累了会慢,聊两句天会更慢,来货波次一过,上料台直接断粮。按我的经验,纯人工上料一个台子平均每小时也就六七百件,波动还大。四个台子看着不少,可主线张着 1.2 万件的嘴等着喂——实际能稳定喂到 7000 件,已经算工人很卖力了。所以我总说:分拣机的瓶颈,十有八九不在分拣机上,在上料。
拉距是另一个隐形杀手。包裹上了主线,件与件之间必须保持一个稳定的间距,这就叫拉距控制。间距太小,两件货可能被当成一件扫码,或者落格的时候前一件还没滑完后一件就到了,直接撞车;间距太大,等于白白浪费主线产能。合理的拉距,等于包裹最大长度加一段安全余量,再换算成时间参数写进均流带的控制器。很多仓的拉距参数从安装那天起就没调过——包裹品类变了、尺寸结构变了,参数还躺在那儿睡大觉,不出问题才怪。
我给那家 Riverside 仓做的第一件事,就是让他们按实际包裹尺寸重新算了一遍拉距:取过去一个月出货里最长的那 5% 包裹,量出平均长度,加 30 厘米余量,换算成均流带的释放间隔。只这一招,落错格的投诉一周之内降了一大半。这个 30 厘米不是标准答案,是个起点——关键是拉距必须跟着你的货走,不能跟着集成商的出厂设置走。
还有个细节很多人忽略:均流带的释放逻辑依赖光电开关,而光电最怕灰尘。那家仓的上料区就在装卸门旁边,灰一多,光电误触发,均流带该放不放、不该放乱放——拉距参数调得再对也白搭。后来他们定了个规矩:每周一开工前,班长拿气枪把上料区所有光电吹一遍,10 分钟的事,误触发率直接下来了。自动化这东西,七分靠调,三分靠擦。
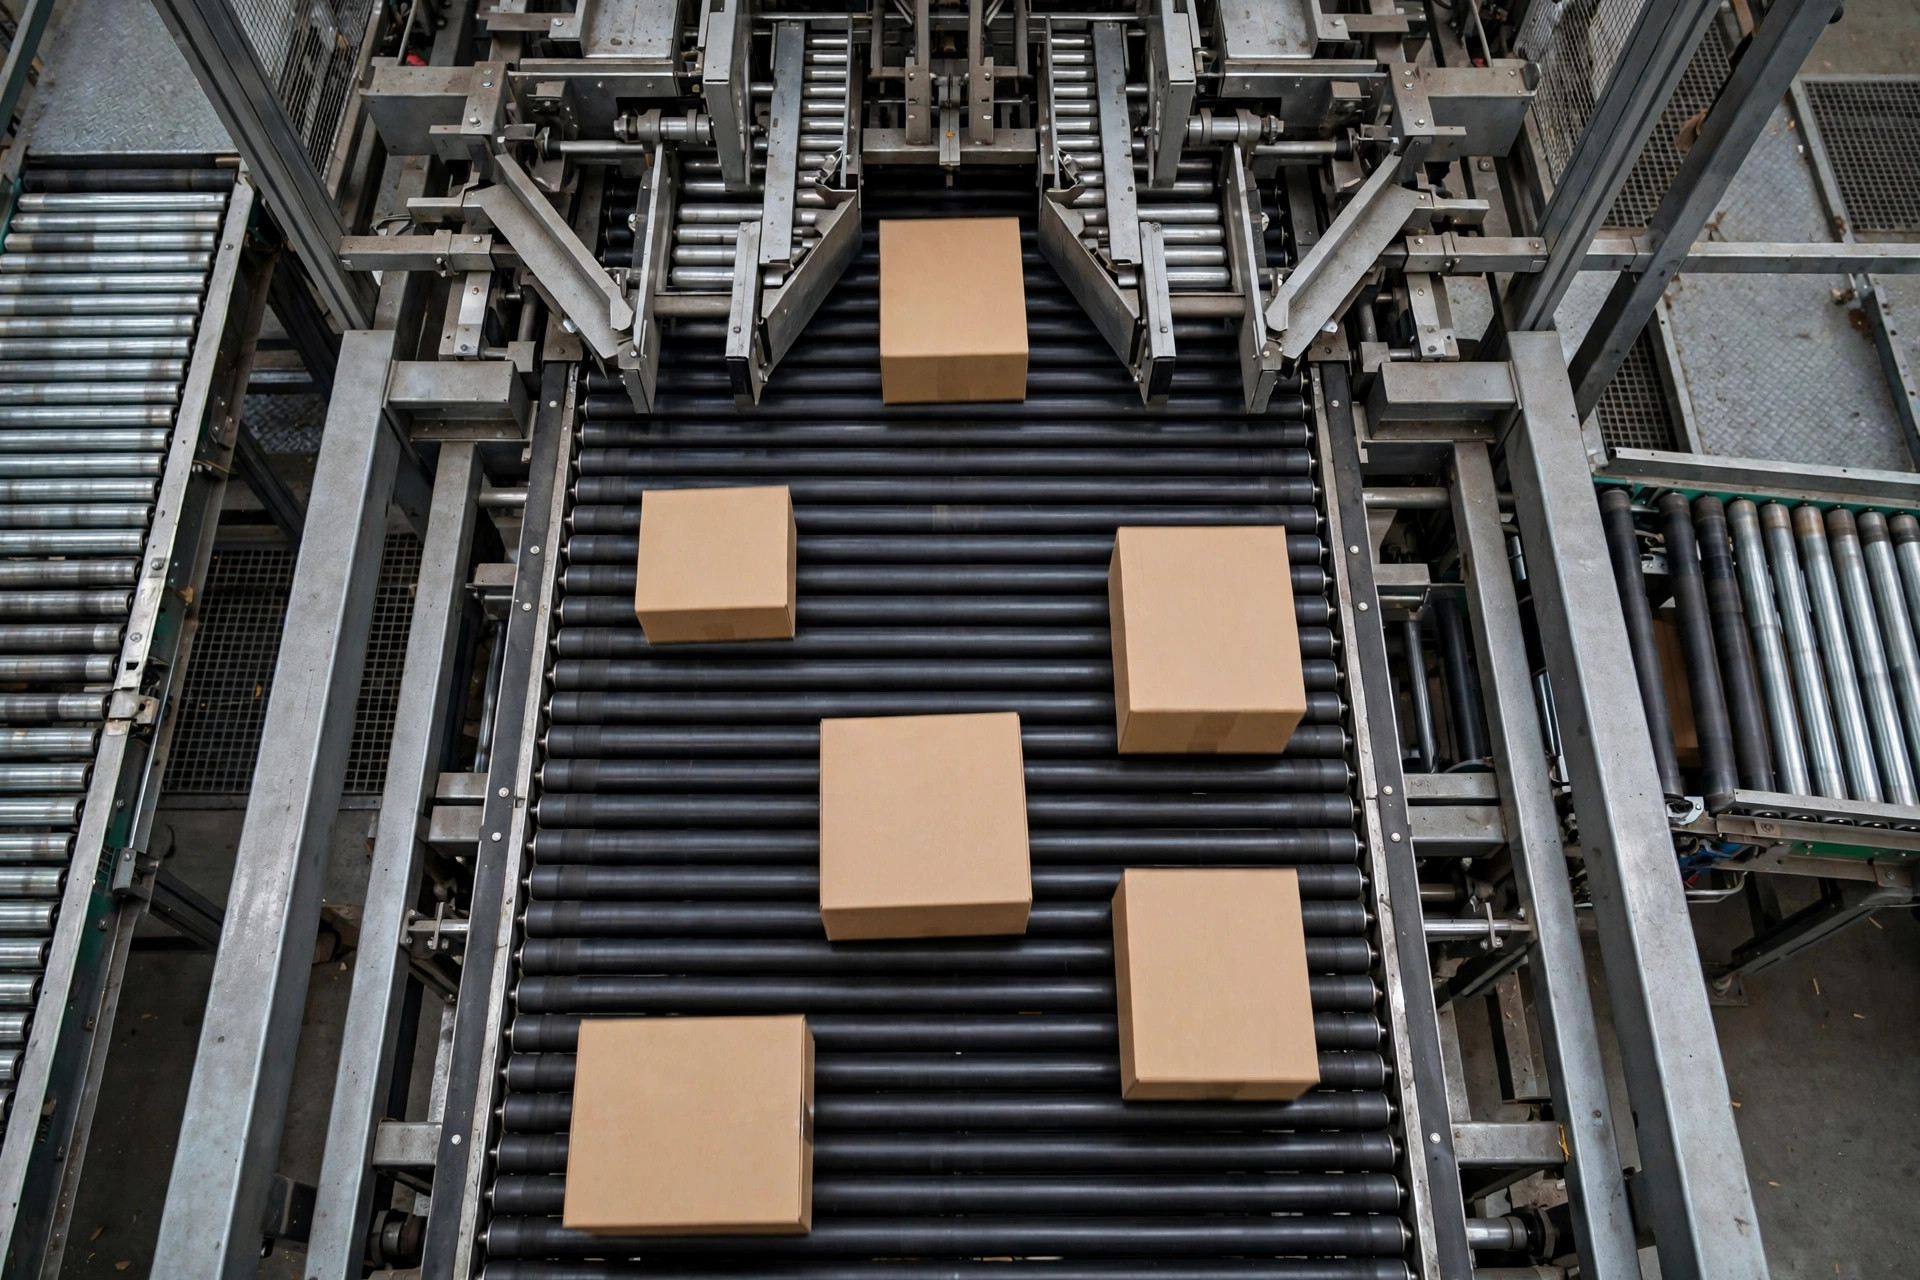
还有一层匹配关系容易被搞反:上料台数量管的是"总量",均流带管的是"节拍",节拍对不上,台子加再多也白搭。主线的线速和槽位间距一旦定死,进货的节拍就锁死了——你每隔多少秒必须往主线送一件货,这是个硬约束,均流带的释放参数就是干这个用的:把零散的上料动作敲成稳定的节拍。台子数量只能解决"单位时间总共送得上去多少件",节奏问题解决不了,一批货全堆在均流带入口等着放,主线的空车照样哗哗过。我见过这样的仓:上料区热闹得像春运,八九个人同时在扔货,可均流带参数还是集成商随手设的,空车率一点没降。正确的做法是把节拍算准、均流带调顺,台子数量是最后才需要动的变量。顺序反了,钱全花在不痛不痒的地方。
上料台配几个,自动上料机值不值
上料台数量和主线速度的匹配,算法其实很简单:主线每小时要吃 N 件,一个人工台稳定产出 M 件,台子数等于 N 除以 M,再加一个冗余台。冗余台不是浪费——工人要上厕所、要换班、要处理卡住的异形件,没有冗余,整条线就跟着一个人停摆。
拿名义 1.2 万件/小时的主线算笔账:人工单台按 700 件算,17 个台子才够。这不现实。所以现实里的解法只有两种。
第一种,接受主线跑不满。很多仓的真实单量根本到不了名义产能,配 6~8 个人工台,跑 5000~7000 件/小时,挺好。别为了"跑满"去硬上台子,人工成本一算,亏的是你。
第二种,上自动上料机。自动上料一台能稳定做到每小时 1500~2000 件这个量级,而且节奏稳、间距稳,等于把均流和拉距一起解决了。但价格不便宜,一台自动上料机加上土建和控制改造,几十万美金起步。我的判断标准就一条:你的单量曲线如果常年贴着人工上料的上限跑,旺季还要临时加人加班,那自动上料机的账就算得过来;如果单量忽高忽低、淡季只有旺季的三分之一,买了就是摆设——人工的弹性,是机器给不了的。淡季开 4 个台、旺季开 6 个,人力跟着波次走,这是我偏爱人工上料的另一个原因:弹性本身就有价值。
这笔账还可以再拆开来算。改造现有人工上料,花的是小钱、见效快:加一两个台子的土建、重新算拉距、排班避开波次断粮、异形件单独分流——全部加起来一般是几万美金量级,淡季还能缩回去,人力成本跟着单量走。自动上料机是一次性砸大钱:设备加土建加控制改造几十万美金起步,之后每年还有维护和备件开销,而且一旦装了,单量掉下来它照样站在那儿烧折旧。这笔钱掏得值不值,看几件事同时成立:单量曲线常年贴着人工上料的上限跑,旺季不加班就扛不住;当地人力又贵又难招,加人比加设备还难;错分和断流的代价足够高,退货仓就是典型——错一件的逆向成本比正向高得多。缺了其中任何一件,账都难算回来。反过来,单量忽高忽低、淡季只有旺季三分之一的仓,自动上料机就是摆设,把现有人工上料改造到位才是正解。
那家 Riverside 的仓最后没买自动上料机。他们把上料台从 4 个加到 6 个,重新调了拉距参数,旺季稳定跑到 9000 件/小时。花小钱,办大事。
上料配置检查清单
打印出来贴上料区墙上:
- 主线名义产能 vs 实际单量:实际长期跑不满七成,先别加设备
- 拉距参数:按当前在库包裹尺寸重新核算,每季度复核一次
- 均流带光电和传感器:每周清洁一次,灰尘是误触发的头号元凶
- 上料台冗余:N+1 配置,至少留一个机动台
- 人工上料节奏:每小时抽查 10 分钟数上件数,波动超过三成就要干预
- 异形件通道:单独设一个台子处理超大、超轻、圆柱件,别让它们堵主线
- 断流报警:主线空车率连续 10 分钟超过四成,系统要报警,别靠人眼看
明天就能动手的一件事:拿个秒表去上料区站一小时,每 10 分钟记一次上件数,画成曲线。波峰波谷一出来,你就知道断流的根子在哪一截——是人手不够、来货不均,还是拉距参数错了。数据不会骗人,感觉会。