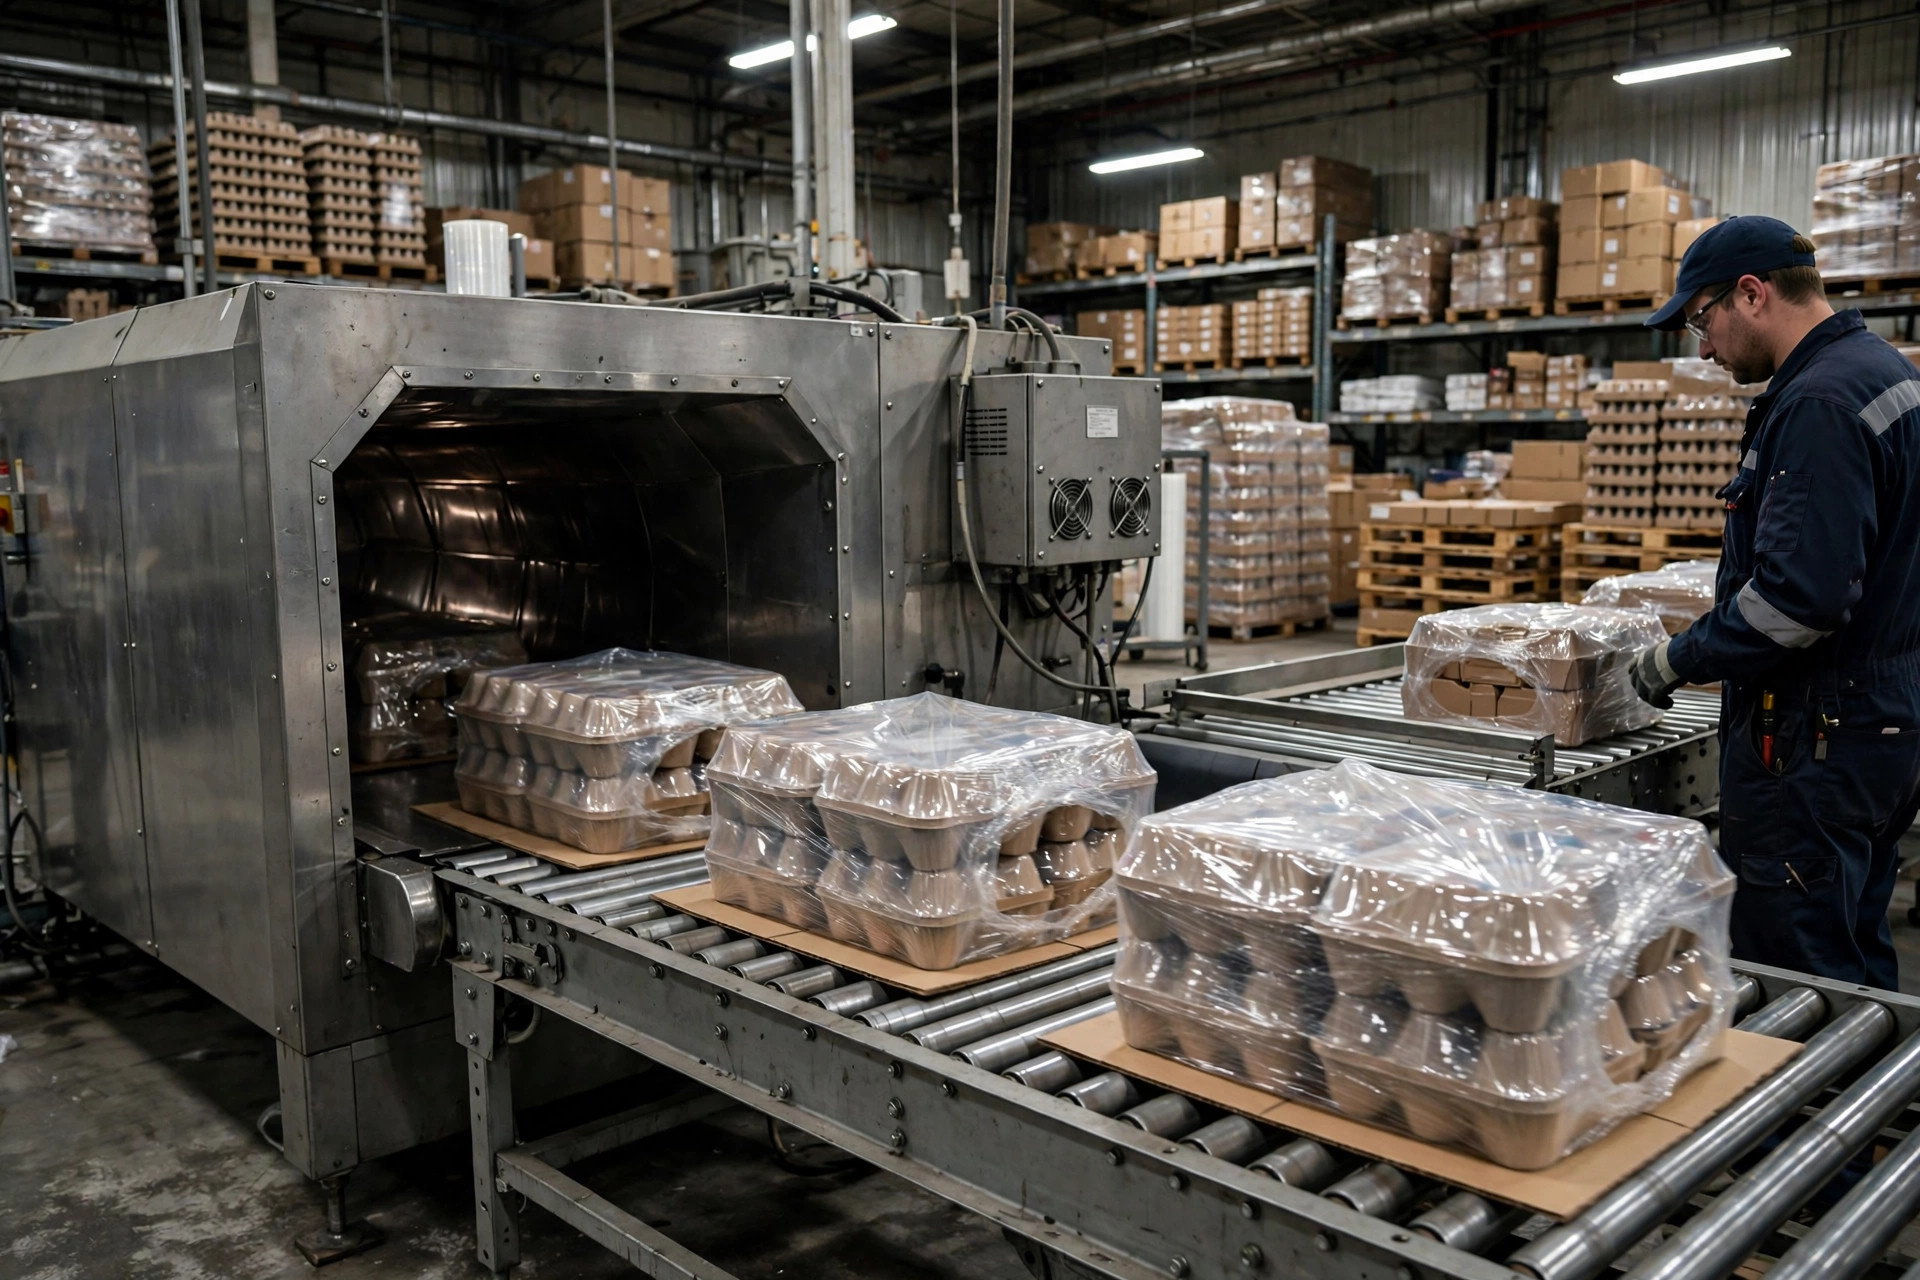
2023 年秋天,我在 Riverside 一家做美妆小样的厂里调线。老板刚从展会上买回来一台收缩炉,花了三万多美金,志得意满地说以后组合装不用再手工套袋了。结果试产第一天,POF 膜要么缩不紧、要么烫出小洞,一整托盘的礼盒全报废。我问他膜什么规格,他说"经销商推荐的,最厚的那个,保险"。你看,这就是今天要说的第一件事:热收缩膜包装里,膜越厚越保险,是个错觉。
先讲清楚原理:膜为什么会缩
热收缩膜在生产时先被拉伸、定型,把分子链"冻"在一个伸展状态。你可以理解为橡皮筋被拉长后涂了胶水固定住——遇热,胶水化开,橡皮筋就想缩回原长。这就是热收缩的全部原理:预拉伸储存的内应力,加热释放。
理解这个原理,两个后果自然得出。第一,收缩率是膜出厂时就注定的,炉子温度只能决定"放出来多少",放不出比额定更多的缩。第二,缩得越快越猛,内应力释放越不均匀,膜就越容易薄厚不一、起皱、甚至破。这就是为什么温度、速度、膜厚是三角关系,动一个就得调另外两个,后面细说。
三种膜:POF、PVC、PE,到底差在哪
市面上就这三种主流膜材,下面这张表是按主流厂商规格数据整理的(收缩温度区间取自膜材厂商技术资料,收缩率取厂商公开的典型值):
| POF(聚烯烃) | PVC(聚氯乙烯) | PE(聚乙烯) | |
|---|---|---|---|
| 收缩率典型值 | 60~80% | 40~60% | 70% 以上 |
| 收缩温度 | 130~170°C | 110~130°C | 150~180°C |
| 透明度 | 高,雾度低 | 高,但偏硬脆 | 低,哑光感 |
| 常用厚度 | 15/19/25µm | 20~60µm | 60~200µm |
| 成本 | 最高 | 最低 | 居中 |
| 食品接触 | 可(符合 FDA/EU 标准) | 多数不符合 | 不建议直接接触食品 |
| 典型场景 | 零售组合装、化妆品、礼盒 | 文具、书籍、非食品小件 | 饮料托盘、整托水包、大件 |
几句实在话。POF 是现在的默认答案:收缩均匀、韧性好、低温适应好(冷冻食品也能包,-50°C 不脆),就是贵。PVC 便宜但麻烦:收缩劲大却不均匀,容易把轻飘的盒子缩变形;冬天变脆,运输中开裂;含氯,焚烧出有毒气体,出口欧洲很多客户直接一票否决——Riverside 那家厂后来就是因为有欧洲订单,才从 PVC 换成 POF 的。PE 是力大砖飞的选手:厚、韧、便宜,专门对付托盘级大件,但你想看清里面的东西?没门。
选型分界线:热风枪还是隧道炉
这是我最常被问的问题。给个分界线:
日产 500 件以下,L 型封切机 + 热风枪够了。设备投入一两千美金级别,换品种灵活,操作工练两天就上手。缺点是节拍慢、一致性看人——同一个操作工上午和下午的收缩效果都可能不一样。
日产 2000 件以上、品种相对固定,就该上隧道炉了。隧道炉分界线不看"想不想自动化",看"人工一致性撑不撑得住"。我见过最典型的是组合装促销季:三个操作工轮班吹热风枪,一周下来不良率 5%,返工成本比设备折旧还贵。
隧道炉选型看三个参数:炉腔尺寸(比你最大件的长宽高各放大 10~15cm,留热风循环空间)、网带速度(常见 0~10 米/分钟,变频调速是标配)、温控分区(上下分区控温的比单区贵,但厚件、异形件必须分区,不然朝上一面缩好了、朝下一面还是松的)。
热收缩膜的三角 trade-off:温度、速度、膜厚
回到原理:收缩是放应力。温度给得高,放得快,但膜表面先缩、内部还没热透,就会起皱;速度放慢,给足热渗透时间,效果好,但产能掉下来;膜加厚,热渗透更慢,温度和时间都得往上加,能耗和成本一起涨。
所以那家 Riverside 厂的问题就清楚了:他们用 25µm 的厚膜,炉温还按经销商给的 150°C 低值设,膜芯部没热透,外层已经开始缩——缩不紧。工人一看缩不紧就调高温度,170°C 一冲,外层直接烫穿。解法不是加厚,而是反过来:换 19µm 的薄膜,炉温降到 145°C,网带速度降 15%,收缩反而均匀。调完之后他们的不良率从 4% 降到了 1.2%(这是我那次调线的实测,不是普适数字)。
再讲一个 Ontario 的饮料厂,2024 年的事。他们做 24 瓶装矿泉水托盘裹包,用 PE 膜 80µm,破包率 3.5%,老板第一反应是"再加厚点"。我让他先别加,把膜换成 60µm,炉温从 190°C 降到 175°C,网带速度降一档。一个月后破包率 1.1%,膜成本还降了两成。原理一样:厚膜需要更多热量才能均匀收缩,热量不够就局部过热破包。膜厚是热量需求,不是保险系数。
收缩膜和缠绕膜的分工:什么时候不该用收缩膜
这俩经常被混为一谈,但它们干的不是一件事。
热收缩膜是"定型 + 展示":把几件东西箍成一个销售单元,膜贴紧产品表面,透明度高,货架上直接卖。防尘防潮防拆封,一把剪刀开封。
缠绕膜(stretch film)是"运输加固":靠拉伸回弹力把整托货物箍在托盘上,不加热,膜和货物之间是松的。它不管展示,只管路上不散架。
分界线很清楚:要卖相的组合装、零售就绪包装 → 收缩膜;整托运输、防倒垛 → 缠绕膜;又要卖相又要长途运输 → 收缩膜定型 + 外层再缠一道,别指望收缩膜独自扛运输——它的抗穿刺和抗撕裂是按"展示"设计的,不是按"叉车颠簸"设计的。纸箱同理:需要堆码承重、需要印刷大面积品牌信息,收缩膜替代不了纸箱;但小件多品种组合、促销装、试用装,纸箱开模打样又贵又慢,收缩膜就是更便宜的选择。
维护的坑:三件最容易被忽视的事
第一,封刀积碳。L 型封切机的封刀用久了会粘膜渣,封口发黄、漏气。每天下班前用铜丝刷清一遍,别用钢丝球——封刀表面有涂层,刮花了更粘。
第二,炉内温度漂移。隧道炉的热电偶用半年就开始漂,显示 150°C 实际可能 165°C。备一支手持红外测温枪,每月对着炉腔测一次,漂超过 10°C 就换热电偶。这东西几十美金,别省。
第三,膜的存放。POF 膜怕晒、怕热,仓库夏天 40°C 的角落堆三个月,收缩率能掉一截。膜卷竖放、避光、先进先出——听起来像废话,但我见过一半以上的小厂膜就堆在炉子旁边"图方便"。
这钱花得值不值,看这一个数
别算设备多少钱,算单件包装总成本:膜成本 + 能耗 + 人工 + 不良返工。把你现在的方案和候选方案都按这个口径算一遍,多数情况下答案自己就出来了。Riverside 那家厂最后算下来,换薄膜 + 调参数之后,单件成本降了 11%,设备钱半年就回来了。
收缩膜这东西,原理就一句话,坑全在参数匹配上。膜选对、温度调对、别迷信厚度,它是个又便宜又好用的工具;参数瞎配,它就是烧钱的炉子。
作者:大刘|自动化设备工程师