葡萄这东西,你可以理解为一个自带倒计时的产品。从枝上剪下来的那一刻起,田间热就开始啃它的货架期。秘鲁葡萄出口冷链的核心任务,其实就一句话:用最快的速度把果温打下来,然后在整个链条上不让它再升上去。预冷、SO2 保鲜垫、冷处理,这三样不是什么高科技,拼的是节奏和执行力。
葡萄出口冷链,先讲预冷这个原理
先讲原理。葡萄采后呼吸还在继续,果温越高,呼吸越快,水分丢得越快,灰霉也长得越欢。预冷就是抢时间:把刚采下的葡萄迅速降到 0°C 左右,让它“睡过去”。这就像人发烧要先物理降温,降不下来,后面吃什么药都事倍功半。
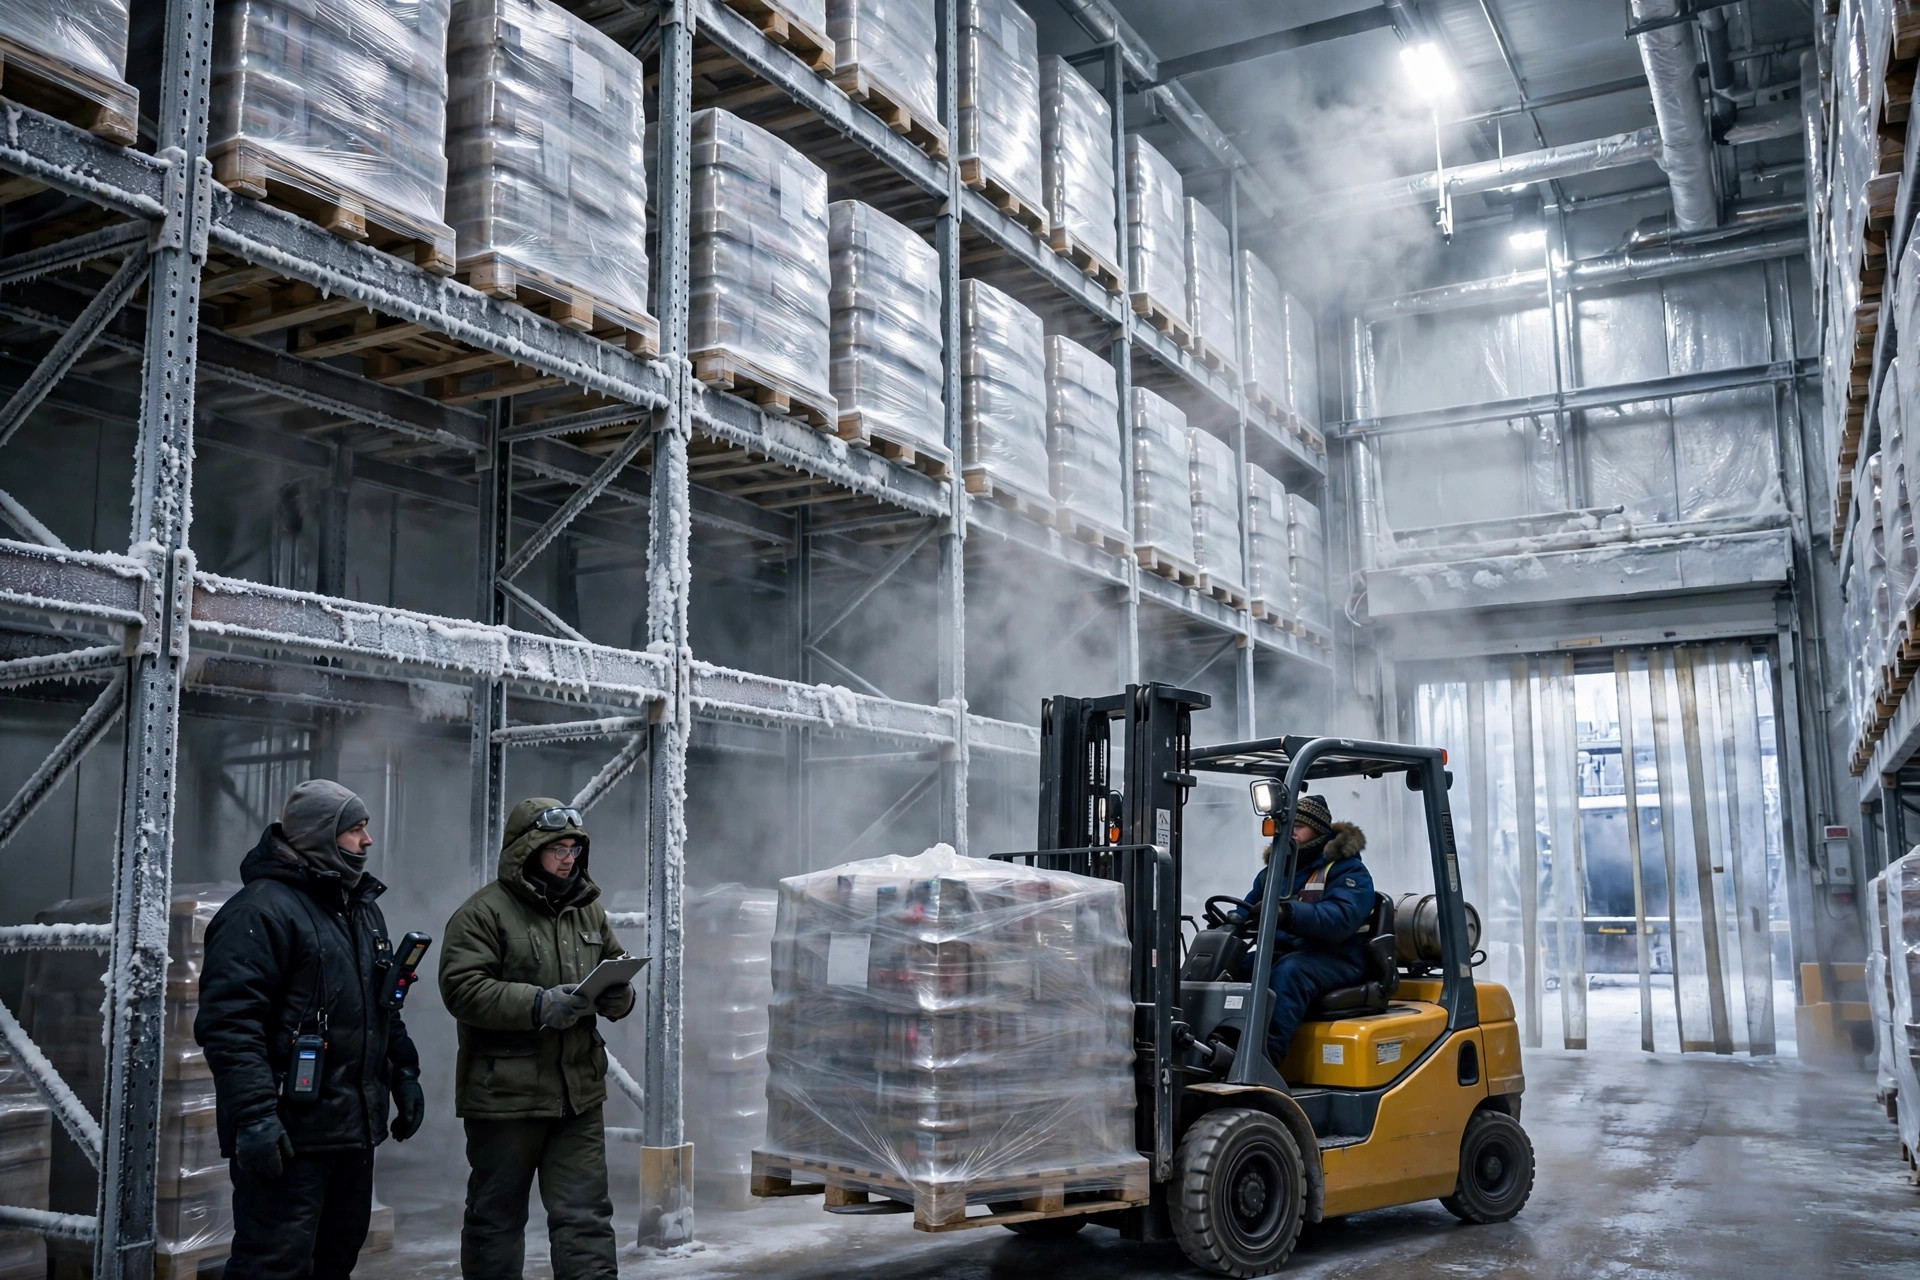
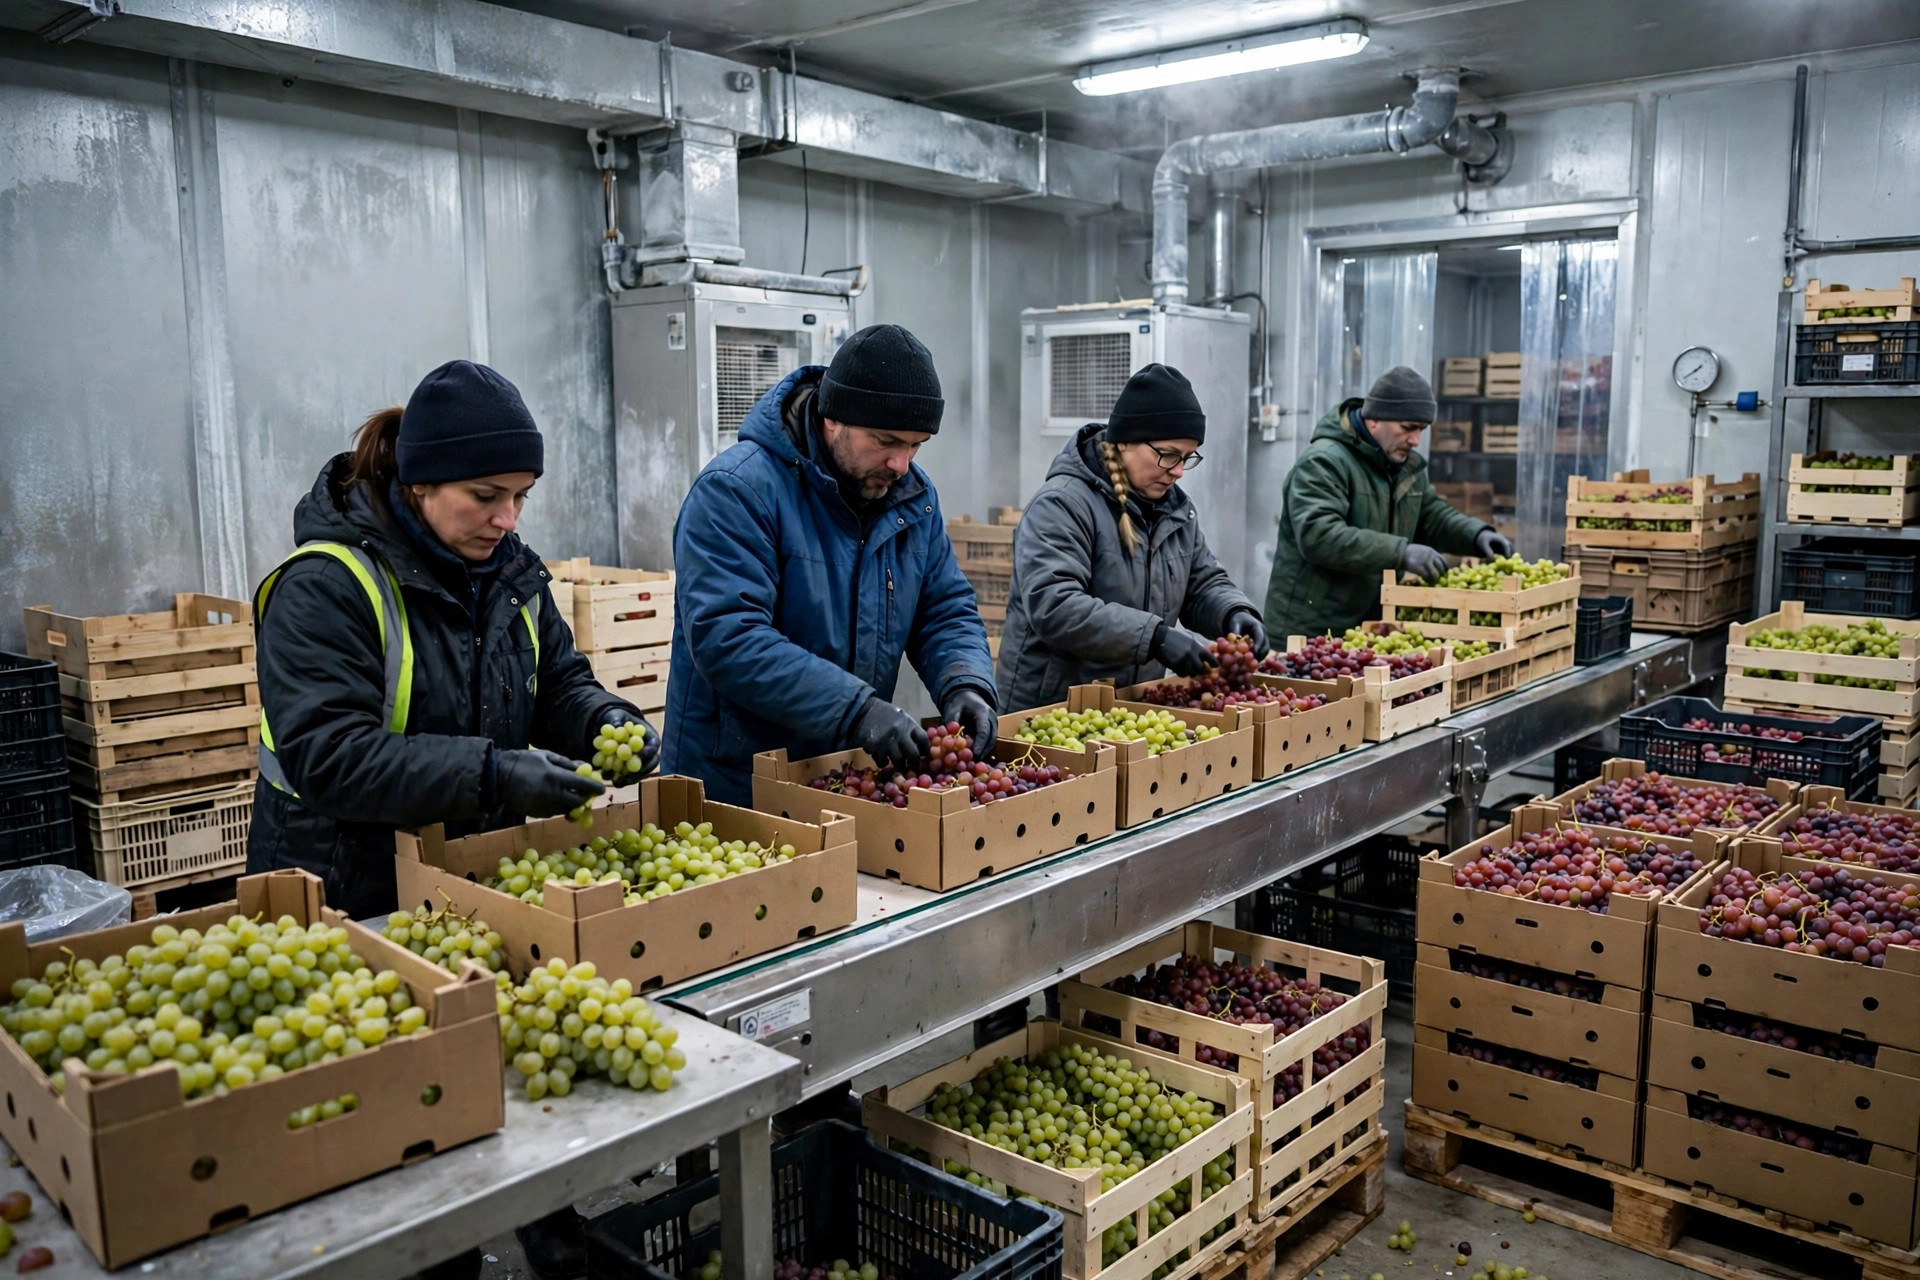
2025 年产季,我在伊卡一家包装厂蹲过一个下午。那条线的节奏是这样的:早上采下的葡萄,中午前送进包装厂,下午进预冷库。厂里的老师傅跟我说,他们最怕的不是设备坏,是“采了不送、送了不冷”——葡萄在田边筐里多晒两个小时,后面冷库多花一倍时间都追不回来。那天我数了一下,一条分选线一个班次过几千箱,速度不慢,但真正的瓶颈不在分选,在预冷库的周转:库门一开一合,冷气往外跑,库温波动,预冷时间就被拉长。
所以选型有个分界线:预冷能力要按采收高峰算,不要按平均产量算。平均产量算出来的冷库,旺季第一天就爆仓。我的建议是,拿产季最高单日采收量乘上 1.2 的余量去核冷库容量,余量不是浪费,是给天气和人力波动留的缓冲。冷库这东西,宁可旺季时空一点,也不能在高峰期排队等冷——排队的葡萄,每一分钟都在掉价。
伊卡包装厂的 SO2 保鲜垫,怎么用才不翻车
SO2 保鲜垫是葡萄保鲜的老办法,原理也简单:垫片在箱内缓慢释放二氧化硫,抑制灰霉。好用,但容易用错。我见过两种翻车现场。一种是垫片放错位置,压在葡萄下面,释放不均匀,靠近垫片的果粒受刺激,远离的又没保护。正确做法是垫片放在箱内顶部或按厂商说明放置,让气体自然下沉、均匀分布,具体用量和用法以厂商规格为准。
另一种翻车更隐蔽:箱子封得太严,SO2 散不出去,葡萄表面出现漂白点;或者箱子透气孔不对,气体跑得太快,防霉效果打折。所以 SO2 保鲜垫不是“放进去就完事”,它要和箱型、透气孔、预冷节奏一起算。我的土标准是:先按厂商说明做小批量试单,到港开箱检查果面和梗色,没问题再放大批量。别拿整柜货去验证一个新垫片,这个学费太贵。
这里有个反常识的判断:很多人觉得保鲜垫越强效越好,其实对葡萄来说,“够用”比“过量”重要。SO2 过量伤果面,过少压不住灰霉,中间那个“刚好”的窗口,才是包装厂真正的技术活。窗口多宽,取决于品种、果温、箱型和运输时长,没有一张通用表可以抄,只能靠试单数据自己摸出来。
船舱冷处理与冷藏柜,怎么选
冷处理(cold treatment)是检疫要求,不是保鲜手段,这个概念要先分清。某些目的市场要求葡萄在运输途中维持规定的低温一段时间,以杀灭特定的检疫性害虫。温度和时长按目的国检疫规程来,订舱之前就要确认清楚,写进运输方案——不是货上船了才想起来问。具体的温度、时长和操作要求,以目的国检疫要求为准,不同市场、不同品种的规定可能不同,别拿去年的经验套今年的单子。
这就引出一个选择题:冷藏柜还是散货船?冷藏柜的好处是温控精准、每柜独立、到港就能提,适合高货值、对温控敏感的货;散货船(冷藏舱)的好处是单柜成本可能更低,适合大批量、同一目的港的货。我的分界线画在三个数上:货量、目的港集中度、温控容忍度。货量大、目的港集中、温控要求相对宽松,散货船可以谈;货量分散、目的港多、对断链零容忍,冷藏柜更稳。没有哪个方案全赢,关键是你的货能不能承受那个方案的短板。
断链点清单,是我每次去包装厂必查的东西:预冷库到装箱区的转运时间、装箱区到冷藏柜的等待时间、码头等待时的柜温、到港卸货后的提货时效。这四个点,任何一个失守,前面所有的冷链投入都可能打水漂。我的做法是每个点都设一个“最长等待时间”红线,超了就升级处理,而不是事后看温度记录曲线感慨。温度记录仪要放在货里,不要只放在柜门口——柜门口的温度最漂亮,也最骗人。真正能代表货温的,是托盘中间那一箱的温度。还有一个细节:装柜前先预冷空柜,热柜装冷货,柜壁会把冷气吃掉一大截,货温回升的锅,最后都算在包装厂头上。
皮乌拉的那一柜,给我的教训
再讲个案例。皮乌拉一家包装厂,曾经有一柜葡萄到欧洲后被客户投诉梗子发干。查了一圈,冷库温度没问题,SO2 垫片没问题,问题出在装箱区:那批货在常温装箱区等了将近一个半小时才进柜。果温在装箱区回升,之后虽然重新冷下来了,但水分已经丢了,梗子干了就回不去。教训很直接:冷链不是冷库的温度,是全链条的时间账。温度记录仪只能告诉你“曾经多少度”,算不出来“在常温下待了多久”——时间账要靠流程卡点来管。
这钱花得值不值,看这一个数:到港的好果率。预冷设备、SO2 垫片、冷处理订舱、温度记录,所有这些投入,最后都要落到这个数上。好果率上去了,投入就是成本;好果率没动静,再便宜的投入也是浪费。包装厂的冷链账,别算设备单价,算到港的好果率。
作者:大刘|自动化设备工程师