锂电池退货最难的一关不在收货台,而在收货之后那箱电池到底放哪。好电池有库位、有周转、有出货计划,坏电池没有。它鼓没鼓包、热不热、能不能再卖、能不能走空运,收货那一刻没人敢拍胸脯。这就像仓库里多了一个定时炸弹,你不知道它什么时候响,只知道不能把它塞进正常货架。
先讲原理。锂电池出问题,核心是热失控。你可以理解为电池内部短路之后自己给自己加热,温度一路往上走,隔膜一破,电解液一烧,火就起来了。完好的电池也有这个风险,但概率低、触发条件苛刻。损坏、缺陷、召回的电池不一样,内部结构已经受过伤,磕一下、挤一下、放久了自放电异常,都可能成为导火索。所以美国 DOT 在 49 CFR 173.185(f) 里把损坏、缺陷、召回(DDR)锂电池单列成一个运输类别。这不是文字游戏,是告诉你:这类电池从法律上就不是普通货。
锂电池退货收货:四项外观检查先过手
退货、换货、召回,三条线回来的锂电池,收货流程必须分开走。正常退货先别急着上架,先过四项外观检查:鼓包、破损、异味、发热。鼓包看外壳有没有胀起来,破损看有没有裂口、漏液、极耳外露,异味闻有没有甜腻或者刺鼻的化学味,发热上手摸——当然是戴着手套摸——有没有局部烫手。
这四项里任何一项中了,直接进隔离区,不许进待检区、不许进良品区、不许先放收货暂存区"等会儿再说"。我见过太多仓就是栽在"等会儿"上。一箱退回来的电动工具电池,外观看上去没事,收货员随手放在退货架最上层,第二天换货单来了才发现其中一块鼓包顶破了包装,旁边的纸箱已经被电解液洇出印子。那次没着火,算运气好。运气不是流程,流程才是。
收货鉴别要留记录:谁收的、什么时间、什么型号、哪一项异常、拍了照片没有。这张记录以后就是你跟客户、跟承运商、跟保险扯皮的底气。没有记录,出了事就是仓库全责。
损坏锂电池隔离区:不燃容器、分区、标识三件套
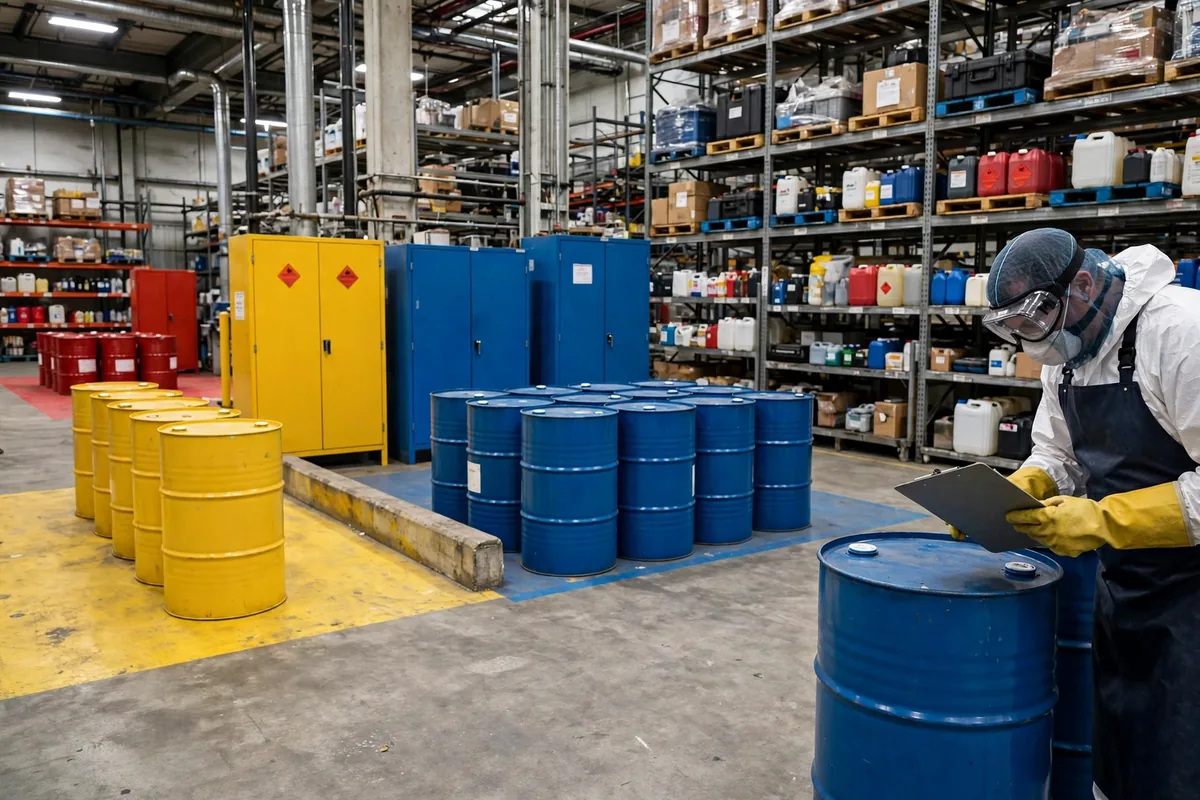
隔离区怎么设?先说分界线。隔离区不是在角落里画个黄线就完事,它得满足三件事:不燃容器、物理分区、醒目标识。
不燃容器是硬要求。破损电池须隔离存放在不燃容器中,常见做法是钢桶或者专用容器,里面配砂或者蛭石做缓冲。你可以理解为给每块坏电池配一个"防火罩",万一它自己烧起来,先烧在桶里,不烧到隔壁货架。容器要盖得上、搬得动、贴得上标签,别用纸箱、塑料周转箱凑合。纸箱遇到电解液会软,塑料箱遇到高温会化,这两样东西放在隔离区里,等于在灭火器旁边放汽油。
分区的意思是坏电池和好电池物理上分开,不是一个货架的上下层,不是一条通道的两边,最好是独立的房间或者带防火间隔的区域。标识要让夜班新来的临时工一眼看懂:这里是什么、为什么不能动、着火了先打哪个电话。标识不清,隔离区就等于没有。
还有一个伪需求要直接开炮:有些仓喜欢给隔离区装很贵的温湿度监控、烟感联动、自动喷淋,觉得这样就安全了。监控是好东西,但它管的是"着火之后多快发现",不是"这块电池会不会着火"。先把容器、分、标识这三件套做扎实,再谈监控升级。顺序反了,钱就花在了刀背上。
损坏锂电池出货:陆运、包装与承运商资质
出货是第二道坎。DDR 电池禁止空运,只许陆运。这条是 DOT 的明文规定,没有变通。有些客户会问:"能不能走空运加急?我们加钱。"答案是不能。加钱也不能让一架飞机去冒这个险。单独空运的锂离子电池(UN3480)荷电状态上限是额定容量的 30%,这条也得记牢——那是针对完好电池的空运上限,DDR 电池连这个口子都没有。
陆运也不是随便找辆卡车就走。包装要按 DDR 类别的要求来,标签要贴对,承运商要有资质接这类货。收货时那张鉴别记录这时候又派上用场了:承运商问这是什么状态的电池,你拿得出依据;客户问为什么不能空运,你拿得出法规条文。EPA 那边还有一条线:废锂电池建议按通用废物 40 CFR Part 273 管理。退回来的电池走到报废那一步,处置路径要走合规渠道,别当普通垃圾扔了。
算一笔账。下面这张表是场景示意,不是报价,数字按假设算例理解,目的是让你看清哪笔钱不能省。
| 项目 | 省事的做法 | 合规的做法 | 省事的代价(场景示意) |
|---|---|---|---|
| 收货鉴别 | 肉眼扫一眼,直接上架 | 四项检查+拍照+记录 | 一块鼓包电池混进良品,出货后召回,整批退货 |
| 隔离容器 | 纸箱暂存 | 钢桶+砂/蛭石缓冲 | 容器烧穿,火势蔓延到相邻货架 |
| 出货通道 | 按普通货走空运加急 | 只走陆运+合规包装标签 | 承运商拒收,货物滞留,客户索赔 |
| 处置 | 当普通垃圾处理 | 按通用废物渠道处置 | 环保合规风险,罚款以官网最新政策为准 |
这张表想说的就一句话:隔离和合规的钱是小钱,着火和拒收的钱是大钱。前面那三行省下来的,最后一行一次就全吐出来,还要倒贴。
召回电池与日常退货:别用同一套流程
召回回来的电池和日常退货要分开想。日常退货多是客户不想要了、型号买错了,电池本身大概率是好的,鉴别通过就能走正常流程。召回不一样,召回本身就说明这批电池有已知缺陷,默认状态就是"有问题",收货直接进隔离区,先鉴别再说下一步,别先上架再鉴别。
还有一种情况最容易被忽略:换货回来的电池。客户说"电池充不进电了",换了一块新的,旧的那块寄回来。充不进电可能是电池老化,也可能是内部短路的前兆。收货员一看"外观没事",随手放进退货区,晚上那块电池开始发热,第二天早上才发现。这类案例在行业里不是新闻,是年年都有的老故事。反常识的判断就在这里:最危险的不是库存里的好电池,是退货区那箱"看着没事"的坏电池。好电池有库位、有盘点、有人管,坏电池往往没人管,放在角落里等处理,等的就是出事。
所以流程上要给坏电池一个明确的"下家":鉴别之后,修、退、报废,三条路必须有一条是当下就能走的,不能只写"待处理"。待处理是最危险的状态,因为待着待着就没人记得了。每个隔离容器上贴一张卡:进区日期、电池型号、异常项、下一步、负责人、截止日期。超过截止日期没动静,系统要报警,主管要过问。
这钱花得值不值,看这一个数:你的隔离区里,有多少块电池是"待处理"超过一周的。这个数是零,流程就是活的;这个数一直在涨,说明你的隔离区正在变成垃圾场,而垃圾场里放的,偏偏是最容易着火的东西。
作者:大刘|自动化设备工程师