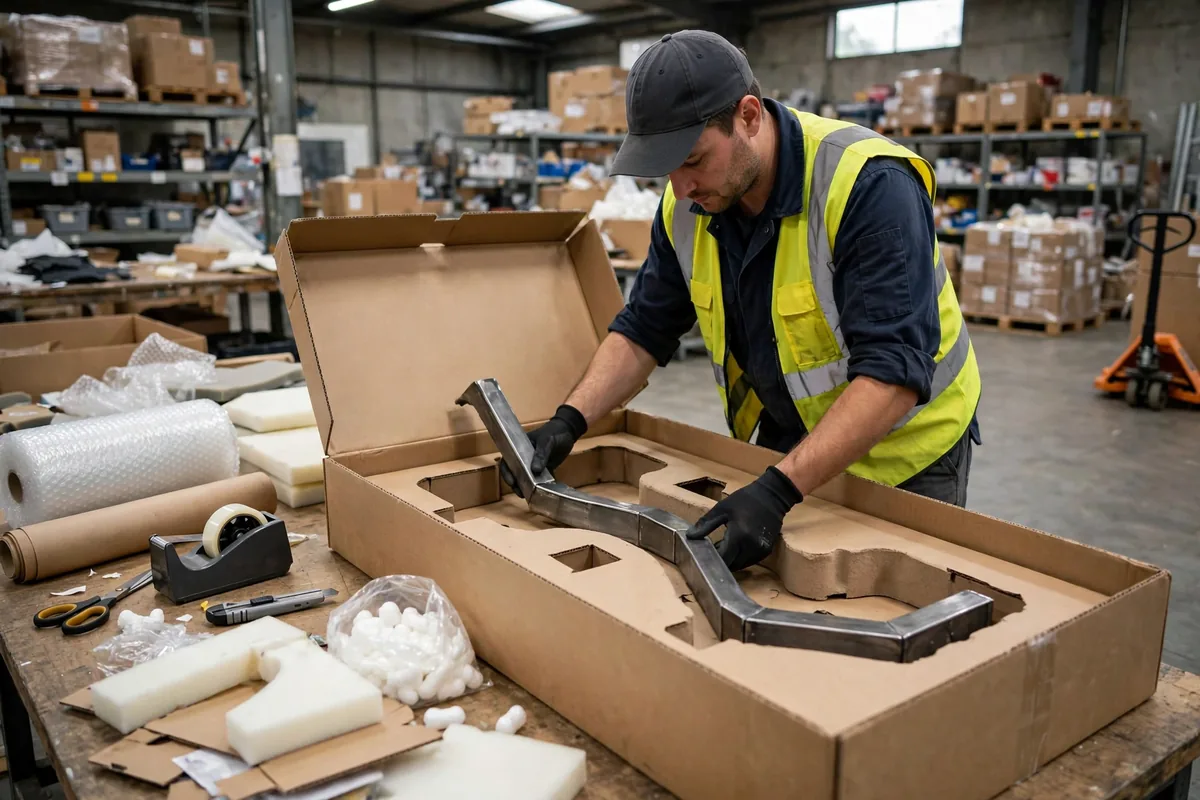
去年秋天,我在一个宁波汽配出海仓的打包区站了半天。工位上摆着一批传动轴,长度一米出头,轴头带法兰,中间细。工人用的是一米二的标准长箱,轴放进去两头各剩十几厘米空档,塞了两团气泡膜就封箱了。当天这批货走了两百多件,签收后一周,客诉来了四十多单,法兰磕碰、轴身划伤、纸箱穿孔都有。仓里第一反应是加填充,气泡膜从两团加到五团,破损只降了一点,运费却涨了一截。这就是典型开局:箱子看着能装,货在里面并没有被固定住。
异形件打包难,不是因为东西奇形怪状,而是因为它同时违反了标准箱的两个假设:重心在中间,六个面都能受力。长条件重心偏、易碎组合件的薄弱点不在外表面、异形件的受力点只有两三个凸点。你按标准件的思路选箱填料,等于用一把直尺量弯管,量出来的全是错的。
异形件打包先量形,再谈箱子
我的做法是先给货做一张形体卡,四个数就够:最长边、最宽处、最厚处、最重一段的位置。量法很土,但管用:把货放在平板上,用直角尺贴着量,别凭目测。传动轴那个案例里,量完才发现真正的问题不是长度,而是法兰直径比轴身粗了一圈,箱子内宽按轴身留的,法兰在箱里是斜顶着箱壁的,运输一颠簸,法兰就成了凿子。
这就像给脚买鞋,鞋码对了还不够,脚背高的人还得看鞋面。选箱的第一道分水岭就在这里:货的凸点能不能在箱内找到支撑面。如果凸点悬空,填充物再多也只是让货在箱里晃得慢一点,不是晃没了。这时候该换的不是填充,是箱型:长条件用套管加端盖,或者把内衬做成卡槽,让凸点卡进去;带法兰的轴,两端各加一个瓦楞纸卡座,成本几毛钱,破损能掉一个数量级。
卡座材质也别乱选。瓦楞纸卡座便宜、能回收,适合重量轻、表面不怕磨的货;重货或者表面要求高的货,纸卡座扛不住长途颠簸,得用 EPE 或者发泡衬垫,贵一点,但能把凸点真正托住而不是只挡住。选材的判断标准只有一个:卡座在运输全程里不变形,变形了就等于没卡。2025年春天,东莞一家灯具厂的组合灯就是这么救回来的。灯臂、灯罩、底座拆开分装在同一个箱里,原方案是每件各包气泡膜再合箱,破损率长期在百分之五上下晃。我们改成一板模切内衬,灯臂卡槽、灯罩窝、底座格一次成型,单箱包材成本涨了不到两块钱,三个月破损率压到百分之一以下。内衬贵的那点钱,跟一单破损的换货、补发、客服工时比,根本不在一个量级。
异形件打包的填充账:填满不等于护住
填充物最常见的误区,是把箱子塞满当成护住了。气泡膜、泡沫粒、纸团各有各的脾气,混着用经常互相拆台。气泡膜贴身缓冲好,但不抗压,箱子一摞就塌;泡沫粒流动性强,能填满异形空隙,但货重一点就往下沉,顶上留空;纸团支撑性不错,但边角硬,蹭在漆面和电镀件上就是划痕。
算填充账要算三笔:缓冲够不够、支撑稳不稳、取货顺不顺。缓冲看跌落面,货最怕摔的是哪个面,那个面就要有至少两三厘米的有效缓冲层,不是塞满,是有效。支撑看重心,货在箱里不能有超过一两厘米的位移空间,晃动幅度就是破损的起点。取货那笔最容易被忽略,填充物缠得太死,客户开箱得用剪刀,容易划伤货,也容易把体验做砸。
一个实用的土办法:封箱前把箱子倾斜四十五度晃一下,听声音。货在里面纹丝不动,闷声,算过;有滑动声,说明固定没做到位,加填充没用,得改卡位。宁波那个仓后来就是这么验的,改卡座之后,同一批传动轴再走两百件,破损降到了个位数。
还有一笔复盘账值得记:每周把破损件按破损位置记下来,是箱角压塌、凸点磕碰还是表面划伤,分开计数。位置集中在凸点,说明卡位没做到位;集中在箱角,说明箱体强度或者堆码方式有问题;表面划伤多,说明填充材质选错了。按位置改方案,比笼统地加填充省钱得多,也改得准。
外箱还有一个容易被忽略的点:重心偏的货,外箱上要把重心位置标出来,搬运工才知道从哪边抬。很多长条件的破损不是运输出来的,是装卸时一头沉、脱手摔出来的。标重心不花钱,贴一张醒目的重心贴就行,仓里能执行下去的土办法,往往比换贵包材更管用。
选箱决策表:三档箱型怎么取舍
选箱,我按成本和破损风险分成三档,够用就好,别往上够。
| 箱型 | 适合的货 | 单箱包材成本量级 | 破损风险 | 备注 | | 标准箱加卡座内衬 | 长条件、单凸点异形件 | 低,比裸装多几毛到两三块 | 低 | 改动最小,多数长条件到此为止 | | 模切内衬箱 | 多件组合、易碎组合件 | 中,比标准箱高几块到十几块 | 很低 | 适合月出货量稳定、款式少的货 | | 定制异形箱 | 超长、超重、批量稳定的专品 | 高,开模摊薄后看量 | 最低 | 量小别碰,开模费摊不薄就是亏 |
这张表的取舍点不在单价,在总量。模切内衬看着贵,但如果你的货月出两千件、破损率能从百分之五压到百分之一,省下的换货和运费一个月就把内衬钱盖过去了。反过来,月出几十件的小众异形件,硬上定制箱,开模费摊到每件几十块,破损还没降多少,纯属给自己加戏。还有一种伪需求要警惕:有些货根本不该合箱。两个易碎件硬塞一个箱,中间隔层再厚,运输中互相磕碰的概率也比单装高,分开装、多付一个箱钱,反而是便宜方案。
再说一句实在话。异形件打包这钱花得值不值,看这一个数:把单件包材成本、破损率乘以单件货值加售后工时、体积重多付的运费,三项加起来算单件总成本。哪个方案这个总数最低,哪个就是对的。箱子好不好看、填充塞得满不满,都不在这个公式里。
动手之前,按这张清单过一遍再批量上:形体卡量了没有,凸点有没有支撑面;封箱前晃箱测试做了没有,有滑动声就改卡位别加填充;首批先小批量走一两百件,破损位置按箱角、凸点、表面三类记下来再定型。清单上的事都做到,异形件的破损率基本就压得住了,剩下的才是谈包材单价的时候。定型之后也别随意换包材,换一次就要重新走一遍晃箱和首批验证。
作者:大刘|自动化设备工程师,前集成商技术负责人