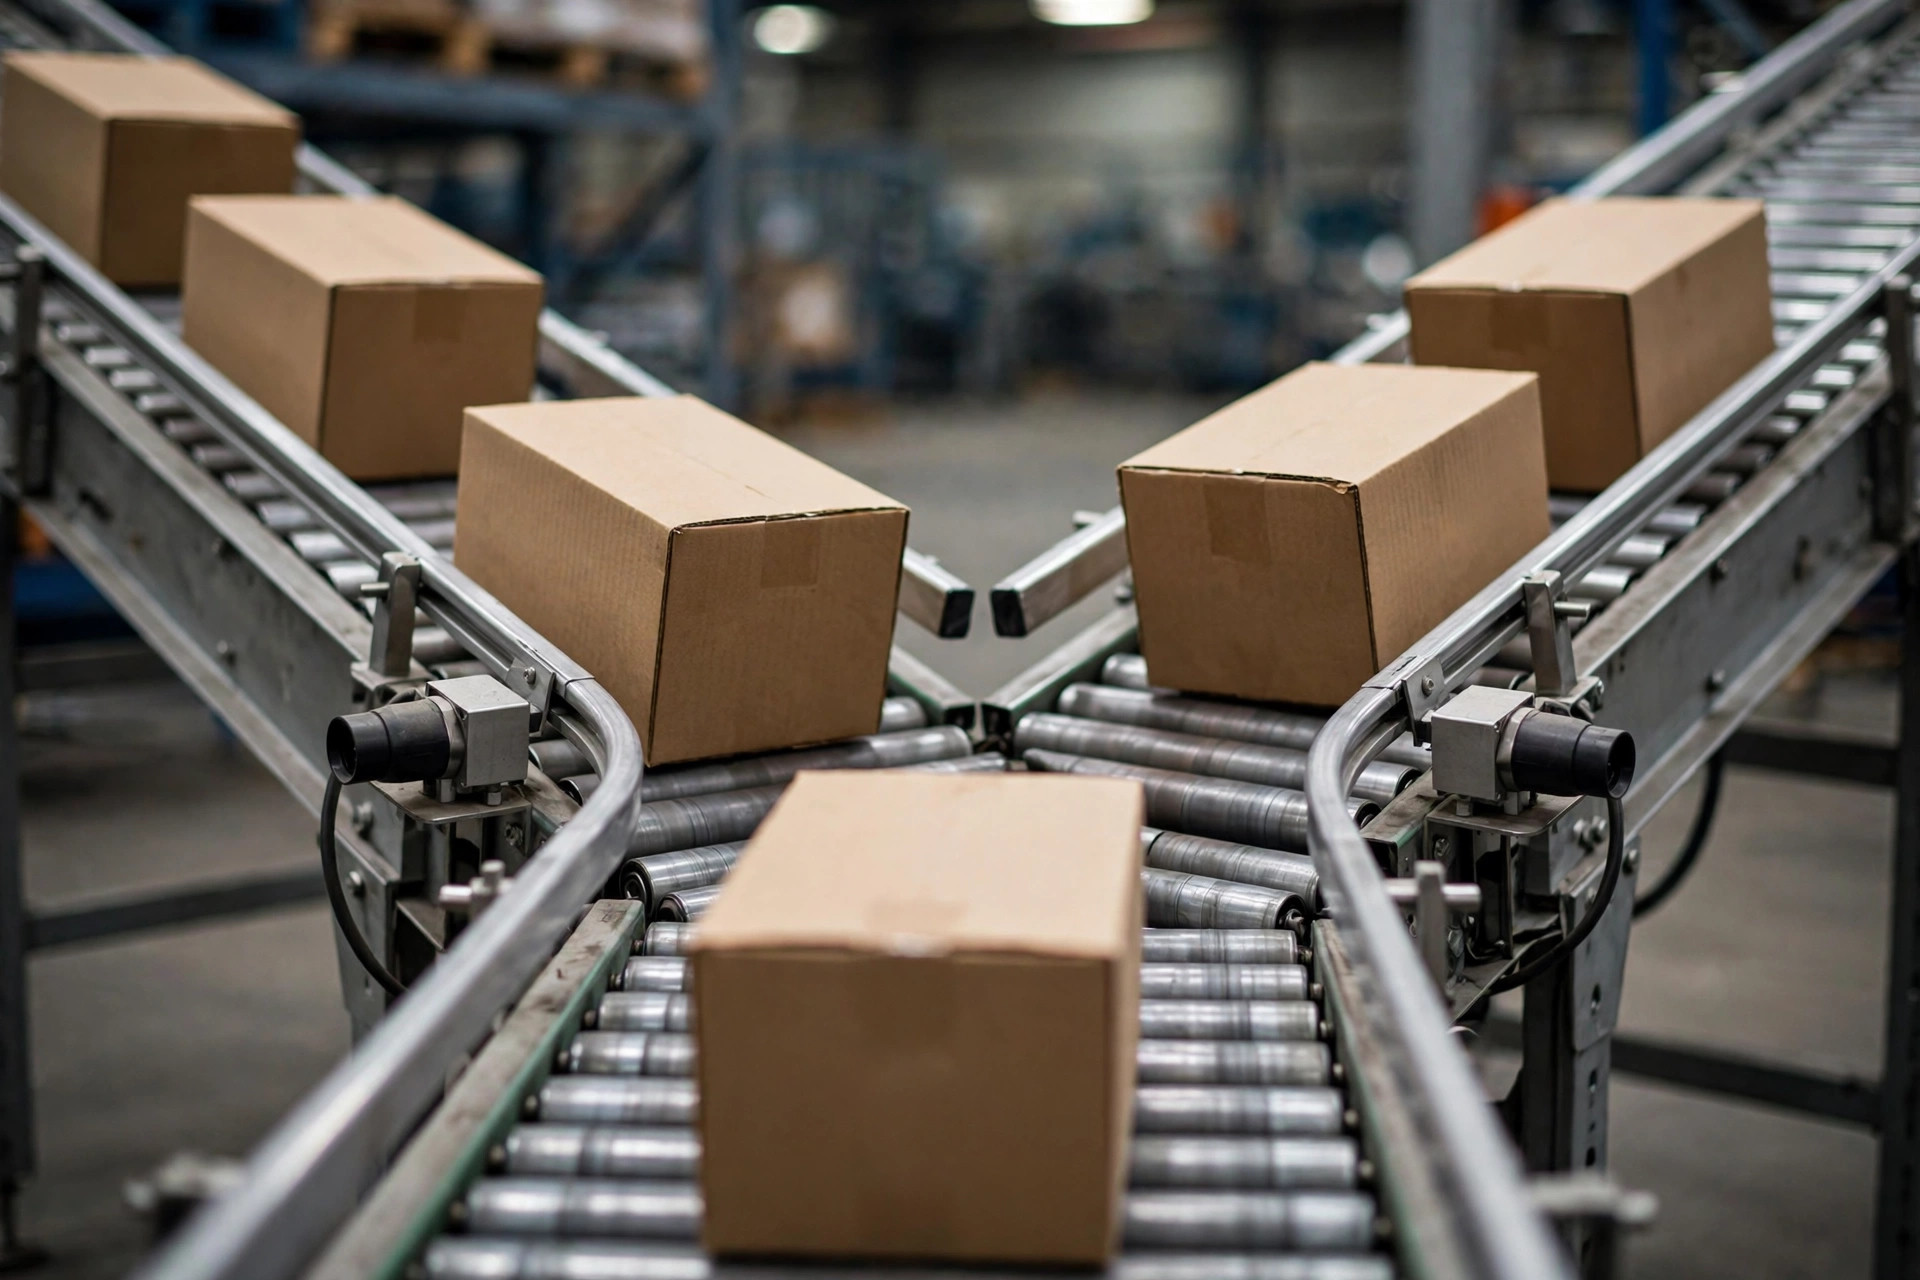
先说结论:两条输送线合一条,堵点永远在这三个位置——合流鼻尖(两条线交汇的那个尖角)、上游等待段(合流前 1~2 米的积放区)、电眼和程序(判断"能不能放行"的逻辑)。这个坑我见过三次,每次客户都跟我说"线体没问题,就是偶尔堵一下"。最后查下来,全是这三个位置里至少一个没做对。
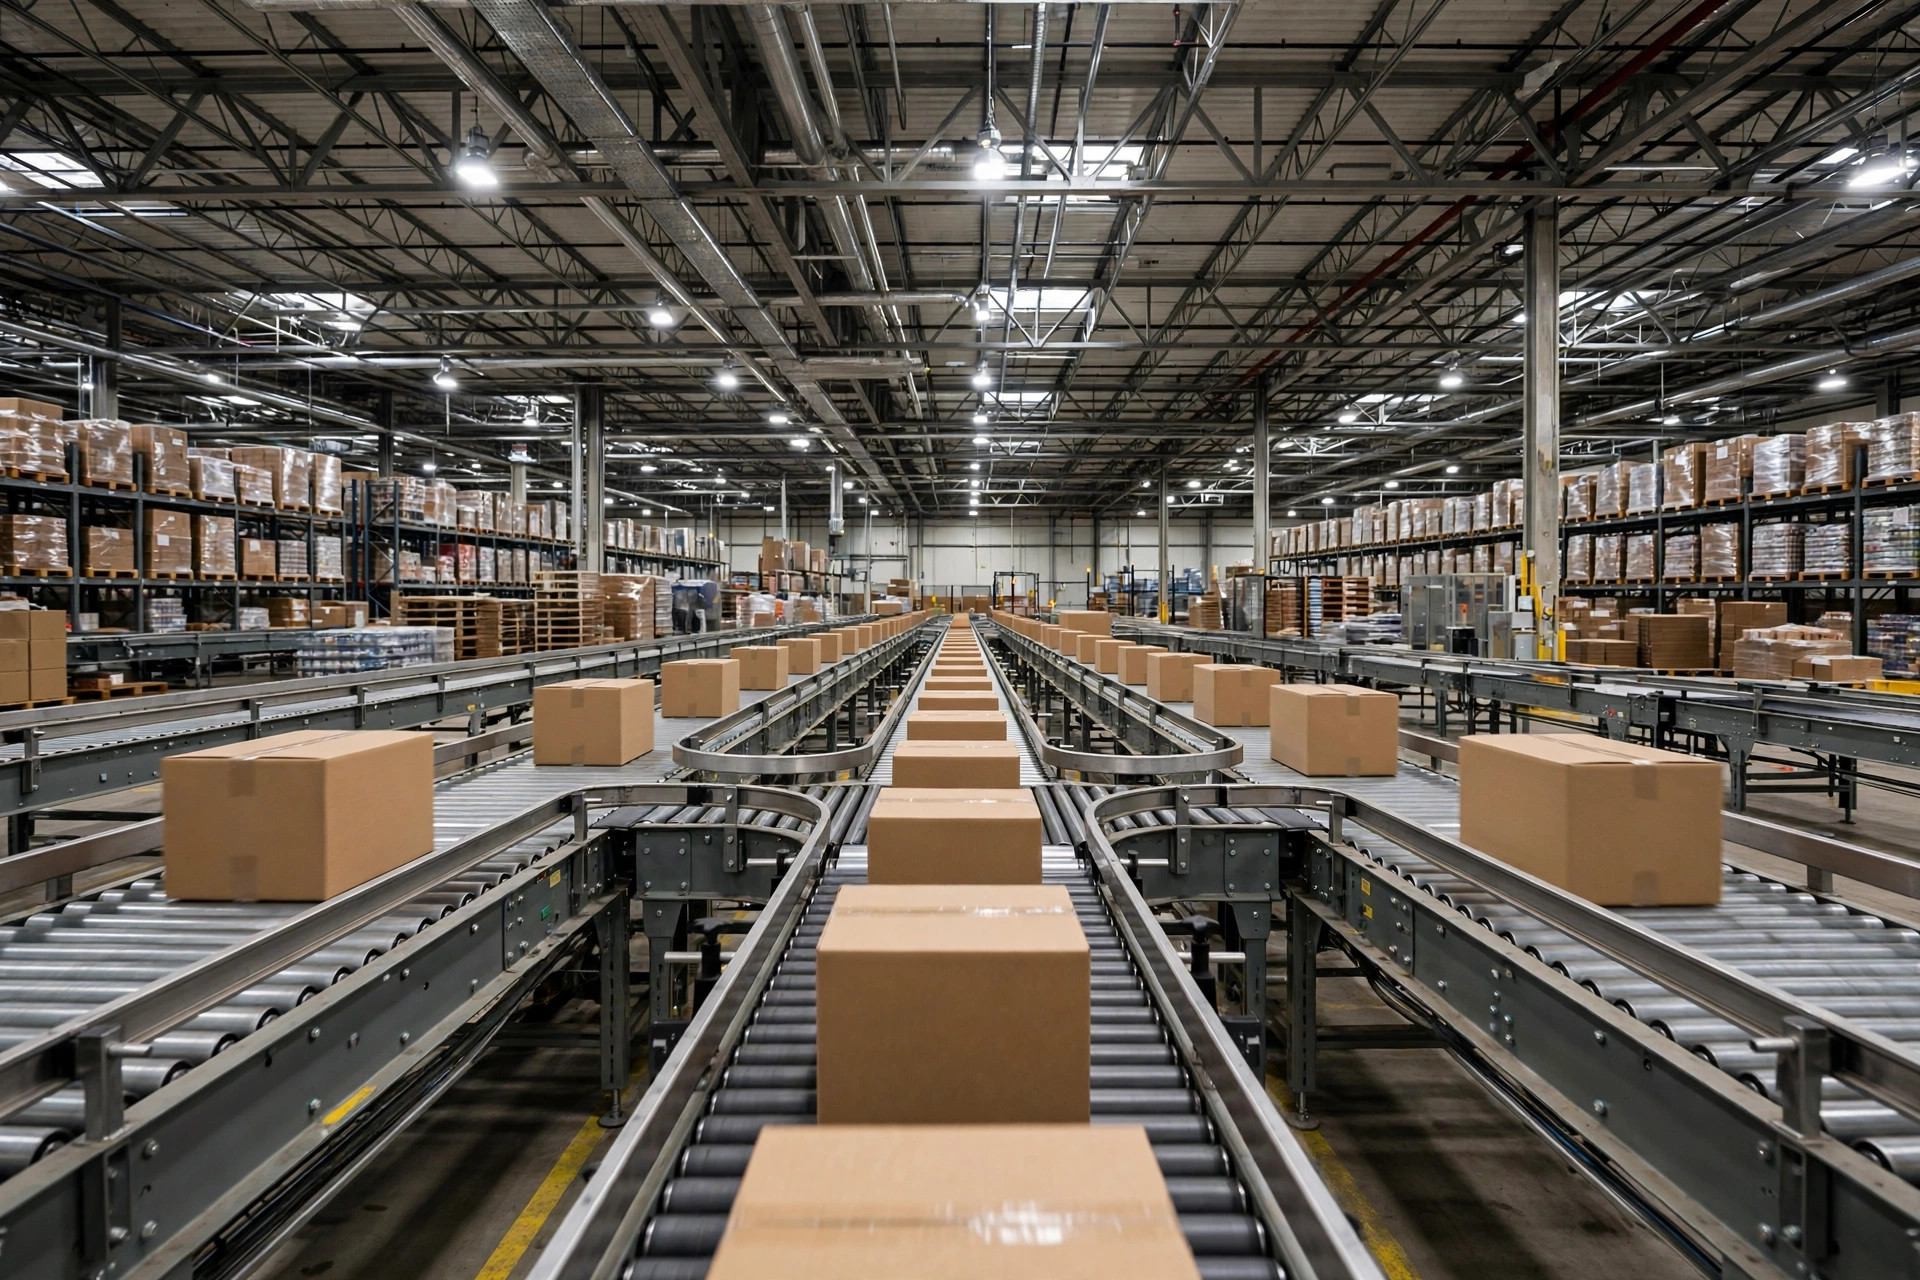
为什么合流段是整条线最容易堵的地方?因为它干的是全线最难的一件事:让两个上游线的箱子,在同一时间窗口里抢一条主线,还不能撞。分拣段堵了,顶多慢一点;合流段堵了,两条上游线一起停,整条线直接瘫。
先看三种合流方式,我把它们的适用和代价列出来:
| 合流方式 | 原理 | 适用场景 | 风险 | 成本 |
|---|---|---|---|---|
| 无控制合流 | 两条线自由流入,靠导板挤过去 | 流量小、箱子规整 | 高峰必撞箱堵机 | 最低 |
| 间隔放行 | 上游线按最小间隔逐个放行 | 电商出库、峰谷差大 | 程序复杂、调试时间长 | 中 |
| 主从优先级 | 一条线优先,另一条线等空位 | 一条是补货线或异常线 | 从线高峰时可能饿死 | 中 |
我做过 30+ 上线项目,凡是日出货超过 1 万单的仓,无控制合流没有一例能扛过旺季。无控制合流只适合两条上游线都很闲的场景——这是反常识的第一条:很多人觉得"合流就是为了省钱,控制越简单越好",恰恰是这省下来的程序钱,会在旺季以停机的方式十倍还回去。
先讲两个我亲手救回来的项目
2023 年,俄亥俄州一家 3PL 仓上线。上线前夜 checklist 我逐项过完,唯独合流段没去现场看——供应商图纸上画的是 45 度合流,我当时想"角度而已,能有多大事"。结果上线第一周,每天堵 2~3 小时。去现场一看:两条线的纸箱以 45 度同时冲进鼻尖,谁也不让谁,纸箱顶着纸箱在尖角处别住,滚筒还在转,箱皮被磨破,里面的货都洒出来了。
救回来的办法分三步走。第一步,鼻尖角度从 45 度改成 30 度——改的是机械导板和滚筒排布,花了两天。第二步,上游各加一段 2 米的积放段,PLC 里写间隔放行逻辑:主线鼻尖后一个箱位有货,合流线就憋住;放行后至少等 1 个箱体长度再放下一个。第三步,电眼从合流点上游 3 米挪到鼻尖正上方。改完之后,那个旺季再没堵过一次。事后我算了一笔账:堵机那一周,每天 2.5 小时停机,一天少出 4000 单,外包清堵的人工加班费另算——而这个改造总共花了不到 2 万美元。合流段省掉的每一分钱,都是未来停机费的定金。
第二个项目在南加州,一个电商仓。他们的合流段机械做得挺好,角度、滚筒都没问题,堵的原因是电眼装错了位置。主线上的"占位确认"电眼装在鼻尖上游 5 米外,PLC 的逻辑是"主线 5 米内无货=空闲,可以放行"。问题是:主线的箱子早就过了那个电眼,正在鼻尖处排队,合流线还在往里放箱,箱子直接顶着主线箱子的尾巴进去,叠成一摞,条码面被挡住——那一周他们的扫码一次通过率从 99% 掉到了 91%,分拣差错翻倍。
救法很简单:电眼移到鼻尖后 1 个箱位的位置,逻辑改成"鼻尖后 1 个箱位确认清空才放行"。半天搞定。电眼的位置决定了 PLC 看到的是"真相"还是"5 米前的历史"。
三个堵点,一个一个拆
堵点 1:合流鼻尖
鼻尖是机械问题,程序救不了。分步做法:
- 合流角度用 30 度,不要用 45 度。角度越大,两条线箱子的相对速度差越大,越容易在尖角处别住。
- 鼻尖处滚筒的线速度要和主线一致(经验值:皮带机常见 0.8~1.2 米/秒,具体按你整线节拍定),合流线速度可以略快 5%~10%,让箱子"追"进主线,而不是"挤"进去。
- 导板用超高分子量聚乙烯板,不要用不锈钢。纸箱和不锈钢导板的摩擦系数大,潮湿天更明显,箱子会在导板上"刹车"转向,卡住。
- 鼻尖下游至少留 2 米直段再接第一个弯道,让箱子在合流后有摆正的时间。
堵点 2:上游等待段
这是程序问题,机械再好也救不了。做法:
- 每条合流上游线,在合流前留 1~2 米积放段(零压力积放最好,普通滚筒线也行)。
- 放行逻辑写三条铁律:① 鼻尖后 1 个箱位有货,合流线憋住不放;② 放行后,下一个箱子至少等 1 个箱体长度的间隔;③ 两条合流线同时请求时,按轮询交替放行,不要固定优先级——固定优先级会让从线在高峰时饿死。
- 电眼去抖时间设 50~100 毫秒(经验值)。太短,箱子抖动会误触发;太长,放行反应慢,节拍掉下来。
- 程序里必须有一个"合流堵塞"报警:鼻尖电眼被遮挡超过 30 秒(经验值,按你线速调),自动停上游两条线并报警。没有这个报警,堵机时上游还在往里送料,堵成一串,清理时间翻三倍。
堵点 3:电眼和程序
电眼是合流段的眼睛,眼睛长错了地方,程序再聪明也是瞎子。
- "主线占位"电眼必须装在鼻尖后 1 个箱位处,不是上游 3 米、5 米处。PLC 要判断的是鼻尖处的实时状态。
- 每条合流线上游装一个"请求放行"电眼,位置在等待段入口。箱子到了入口才算"请求",没到不算。
- 定期检查电眼对光:灰尘、胶带反光、纸箱碎屑是最常见的误触发源。上线前夜 checklist 里这一条必查。
- 程序里留一个手动模式:旺季人工可以强制放行或憋住某条线。自动逻辑再完美,现场永远有意外。
这个坑我见过三次:翻车点汇总
先看堵一次的代价,按一个日出货 1.5 万单的电商仓算(经验值量级):
| 项目 | 数字 |
|---|---|
| 每次堵机清堵时间 | 10~20 分钟 |
| 旺季每天堵机次数 | 3~5 次 |
| 每天损失的有效出货时间 | 约 1 小时 |
| 这 1 小时少出的单量 | 约 600~800 单 |
| 旺季持续 | 按 30 天算 |
30 天 × 700 单 = 2.1 万单延迟发出。客服投诉、错过快递截单时间、差评——这些账没法精确算,但每一个都比修合流段贵。修合流段多少钱?机械改角度加积放段,2 万美元以内(经验值,看线体规模);纯程序改放行逻辑,几乎不花钱。所以我的结论很硬:合流段的问题,永远是修得越早越便宜。
翻车点清单:
- 图纸上是 30 度,现场装成 45 度——安装队按"顺手"装,没人复核。上线前夜必须拿量角器去现场量。
- 电眼装完没调对光,上线第一天就误报警,现场嫌烦直接把报警屏蔽了——然后堵机时没人知道。
- 只有一条线的程序写了放行逻辑,另一条线是"常开"——两条上游线必须都有放行控制,少一条等于没做。
- 箱子尺寸换了(比如从标准箱换成大件),间隔参数没跟着调——换箱型=重新调合流参数,这条要写进 SOP。
- 合流段下游第一个扫码或称重设备离鼻尖太近(不到 1 米),箱子还没摆正就扫码,一次通过率掉 5~8 个点。
上线前夜 checklist:合流段专用
- 拿量角器量鼻尖角度,确认 30 度,拍照存档。
- 两条上游线的积放段各放 10 个箱子,手动触发放行,看间隔是否均匀。
- 遮挡"主线占位"电眼,确认合流线憋住不放;移开,确认 1 秒内放行。
- 模拟堵机:人为在鼻尖放一个卡住的箱子,确认 30 秒内上游两条线自动停机并报警。
- 电眼对光检查:逐个看指示灯,灰尘擦干净。
- 问现场主管:换箱型时谁负责调合流参数?把名字写下来。
这六条全过,合流段才算真正就绪。少一条,上线那天你就等着接电话吧。
作者:林晓|WMS 实施顾问,做过 30+ 上线项目