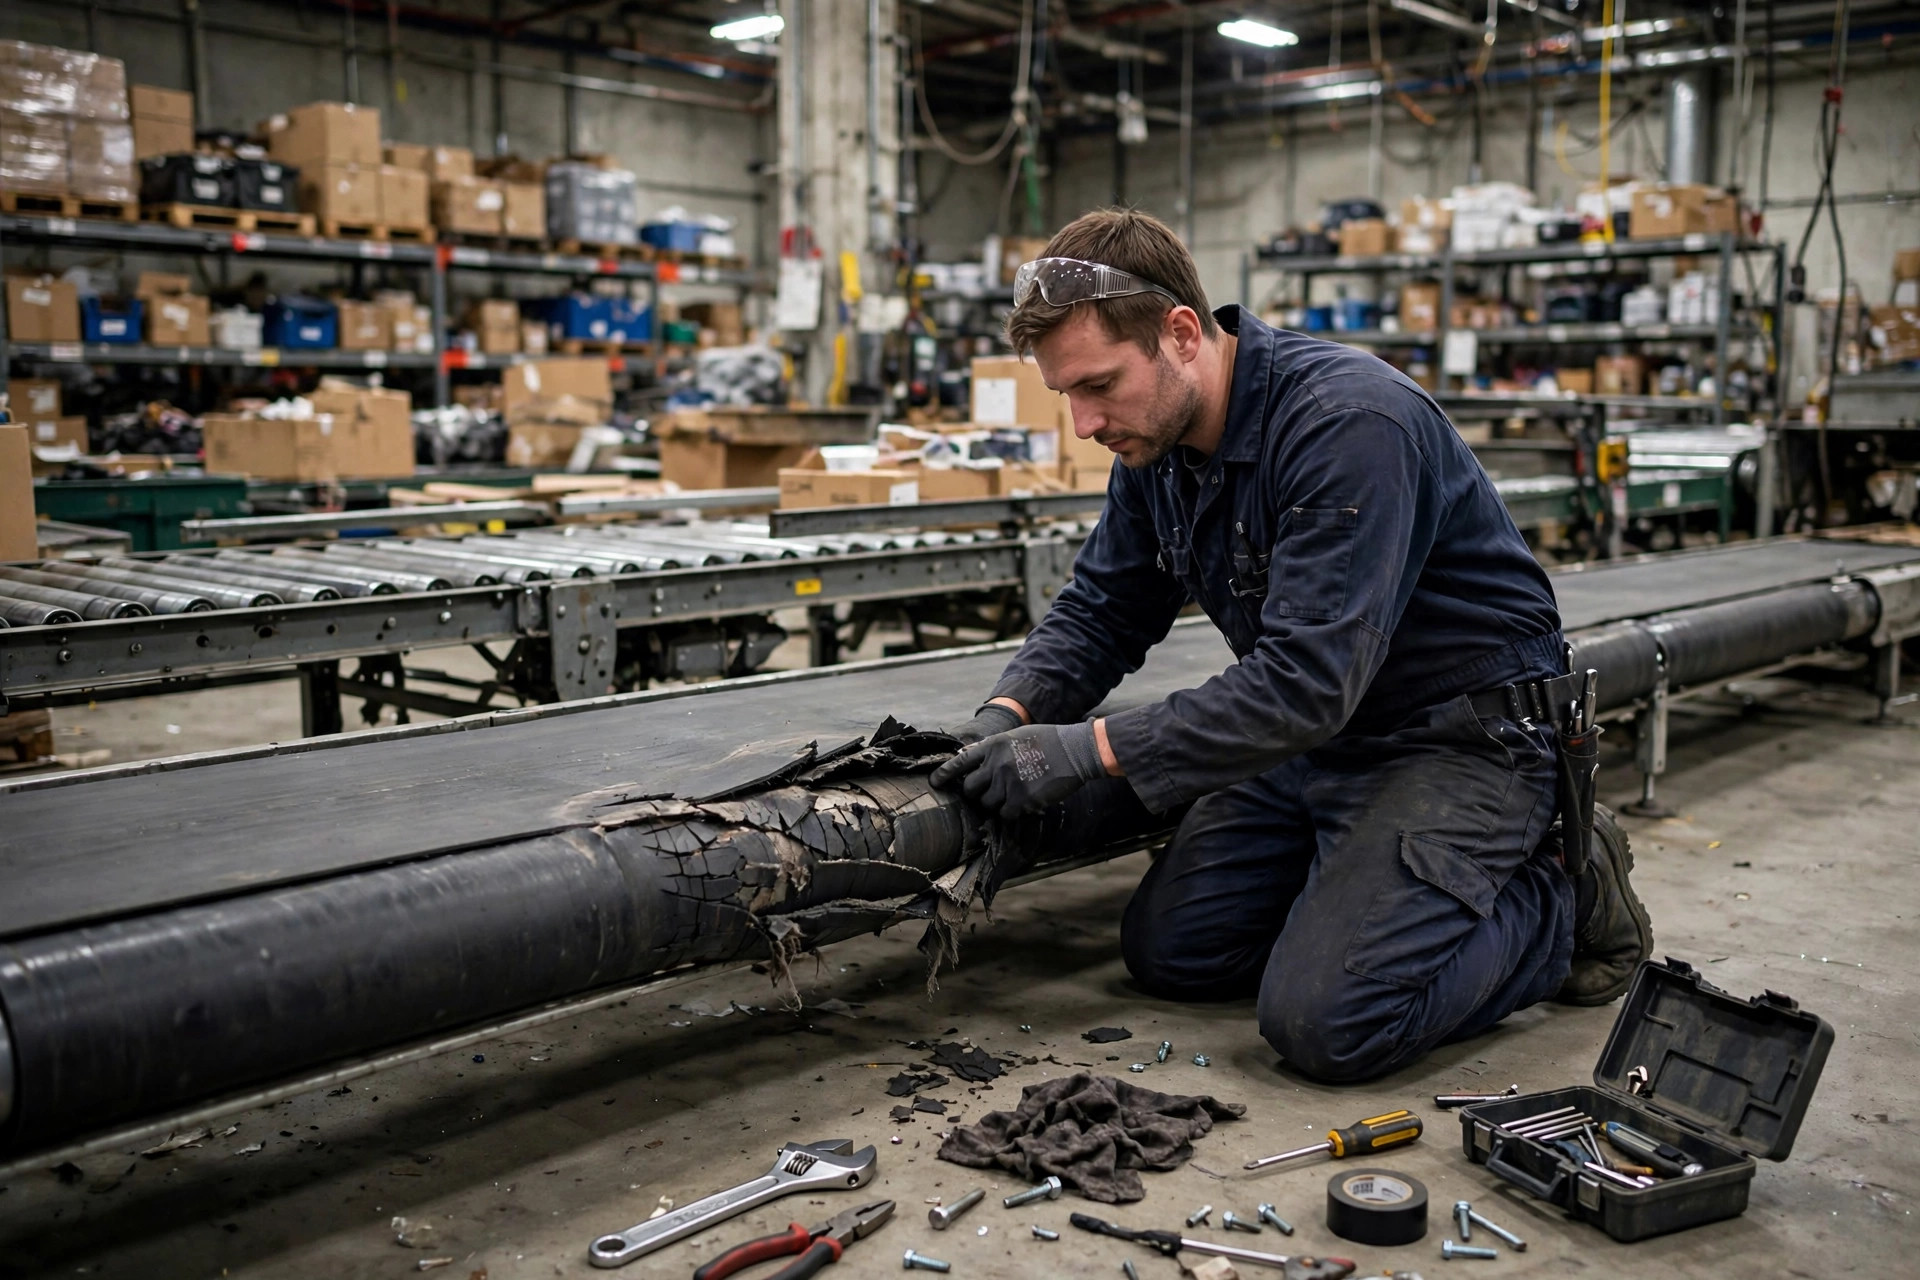
"师傅,皮带又跑了,调一下。"这是我进仓库行业头几年听得最多的一句话。调偏托辊拧两下,皮带当时就回来了,皆大欢喜——三天后它又跑到同一边,蹭着机架磨,边上都起毛了。第三次再叫我的时候,我跟维修主管说:别调了,再调这皮带就报废了,咱们先找找它为什么总往那边跑。
输送带跑偏这毛病,十条有九条不是"偏了",而是"被逼偏的"。你光调托辊,等于头疼医头。我这些年总结下来,真因就三个,排查有先后顺序,千万别一上来就拧调偏托辊——那是最后一步。
先看滚筒和托辊:十有六七栽在这儿
排查第一步,停机,拿手电顺着皮带走一圈,看滚筒和托辊。最常见的是托辊不转了——轴承卡死,托辊变成一根固定轴,皮带从它上面硬蹭过去,摩擦力一边大一边小,可不就往一边跑么。你用手转一转,不转的那个就是嫌疑人。
其次看滚筒包胶磨偏了没有。驱动滚筒的人字形包胶,正常是把皮带往中间赶的,磨掉一边之后反而成了"推手",天天把皮带往一边送。还有滚筒轴线和机架不垂直的,安装时就歪了,这种属于先天残疾,调托辊一辈子也调不回来,得重新校滚筒。
我 2016 年在奇诺(Chino)一个食品配送中心碰到过经典案例:一条分拣线每周跑偏一次,维修工调了两个月,最后发现是一组托辊支架被叉车撞歪了 3 度。肉眼根本看不出来,拿水平仪一量才露馅。支架校正回去,皮带三年没再跑过。所以排查时别只看托辊转不转,支架本身歪没歪也要看——叉车、托盘、甚至清扫工的拖把,什么都能把支架碰歪。
还有一个容易被忽略的:滚筒两端轴承座高度不一致。一边轴承座垫了铁皮、一边没垫,滚筒就成了斜的,皮带天天往低的那边滑。这种多半是以前换轴承时留下的手尾,查的时候拿卷尺量两端轴承座到机架的高度,差 2 毫米以上就有嫌疑。
再看张紧:松紧不均比整体松更害人
很多人以为皮带松了才会跑偏,其实整体松紧问题不大,要命的是两边松紧不一样。螺旋张紧一头拧得多一头拧得少,皮带紧的那边"拽"着跑,整条带就往松的那边滑。检查方法很简单:量张紧螺杆两边的外露长度,差超过 5 毫米就得重新调平。调螺旋张紧有个手法:两边每次各拧半圈,交替进行,拧完跑十分钟再看。一次拧到位的,基本都会调过头——这跟开车打方向盘一个道理,猛打必跑偏。
重锤张紧的看配重箱卡没卡。有次一家客户的重锤导轨里卡了块托盘木屑,配重一边高一边低,皮带跑偏跑了一个月,换了三组调偏托辊都没用。清掉那块木屑,五分钟解决。所以重锤张紧的导轨要定期清,这活儿写进点检表里都不亏。
还有个坑:新皮带硫化接头不正。接头切斜了,皮带每转一圈就被"别"一下,跑偏呈现周期性——跑一段、回一段,很有规律。这种别调了,直接找皮带商返工,接头不正的皮带调到天荒地老也没用。
最后看落料点:偏载是隐形杀手
当前两项都正常,皮带还是跑,那就看货是怎么落到皮带上的。落料点偏了,物料砸在皮带一侧,相当于持续给皮带一个侧向推力。散货、纸箱混流的线最容易中招,导料槽磨偏了、挡板掉了,货天天往一边砸。
判断方法:空载跑正、带料一跑就偏,基本就是落料的问题。把导料槽扶正,让物料落在皮带正中间,问题立刻消失。这条排查逻辑记住:空载偏看设备,负载偏看法料,能省你一半时间。
跑偏方向本身就是线索
老维修工看一眼皮带往哪边跑,心里就有数了。记住两句口诀:皮带往哪边跑,哪边就"高"或者"紧"——滚筒哪头高、张紧哪边紧,皮带就往反方向跑;反过来,托辊哪边不转、摩擦大,皮带就往哪边跑。举个例子:皮带持续往左侧跑,先量左侧张紧是不是比右侧紧,再看右侧有没有托辊卡死。这两句口诀不敢说百试百灵,但能把你的排查范围砍掉一半。现场时间就是金钱,少走冤枉路比什么都值钱。
"调了又跑"的终极坑
最后说说那个最常见的坑:调偏托辊本身。调偏托辊(就是带槽、能自动摆的那种)是"治标"的,它存在的意义是应付临时偏差,不是让你拿它当长期解决方案。我见过最离谱的一条线,装了 11 组调偏托辊,皮带照跑不误——因为真因是滚筒轴线歪了,调偏托辊再多也只是跟歪较劲。
正确顺序永远是:滚筒托辊 → 张紧 → 落料点,三步走完还偏,再动调偏托辊。调偏托辊也别乱装:一般装在机尾和改向滚筒前面,间距别超过 30 米,装多了它们会互相打架,越调越乱。我见过一条 200 米的线装了 11 组,拆到剩 3 组,皮带反而老实了。而且调完要观察至少一个完整班次,别调完看五分钟正常就走人,很多跑偏是热机半小时后才露头的。
另外,重要的线建议装跑偏开关——皮带跑到设定位置先报警,再跑就自动停机。别觉得这是多花钱,一条皮带磨穿机架、撕裂,停机两天修,损失比十个开关还贵。跑偏开关是保命的,不是摆设,装了记得每月测一次灵不灵,开关本身卡死了等于没装。
还有个环境因素:粉尘大、潮湿的仓库(比如建材、粮食),托辊轴承寿命直接打对折,卡死的概率翻倍。这种环境下,点检周期要从每月缩到每两周,托辊选密封等级高的。环境不会跟你讲道理,它只会默默把你的皮带往机架上送。
皮带这东西跟人一样,跑偏是它在喊疼。你听懂它在喊什么,比会调管用得多。明天交接班的时候,让维修工别急着拧托辊,先按这个顺序走一遍——我赌一半以上的"老跑偏",真因都在前两步里。交接班本上加一行"皮带边缘状况",连续三天起毛就预警:跑偏从来不是突然发生的,它都是慢慢磨出来的。
预防比排查便宜得多
最后补一句:跑偏这毛病,七成靠日常点检就能防住。每月花半小时做三件事——转一遍托辊听有没有异响、清一遍重锤导轨和托辊上的积料、看一眼皮带边缘有没有起毛。点检表贴在电控柜门上,谁做谁签字:没签字的点检,等于没做。皮带清扫器磨没了及时换,回程带料是托辊卡死的头号元凶。一条皮带换下来,材料加工时,少说大几千美元;半小时点检的人工才多少钱。这笔账不用我算,你比我清楚。