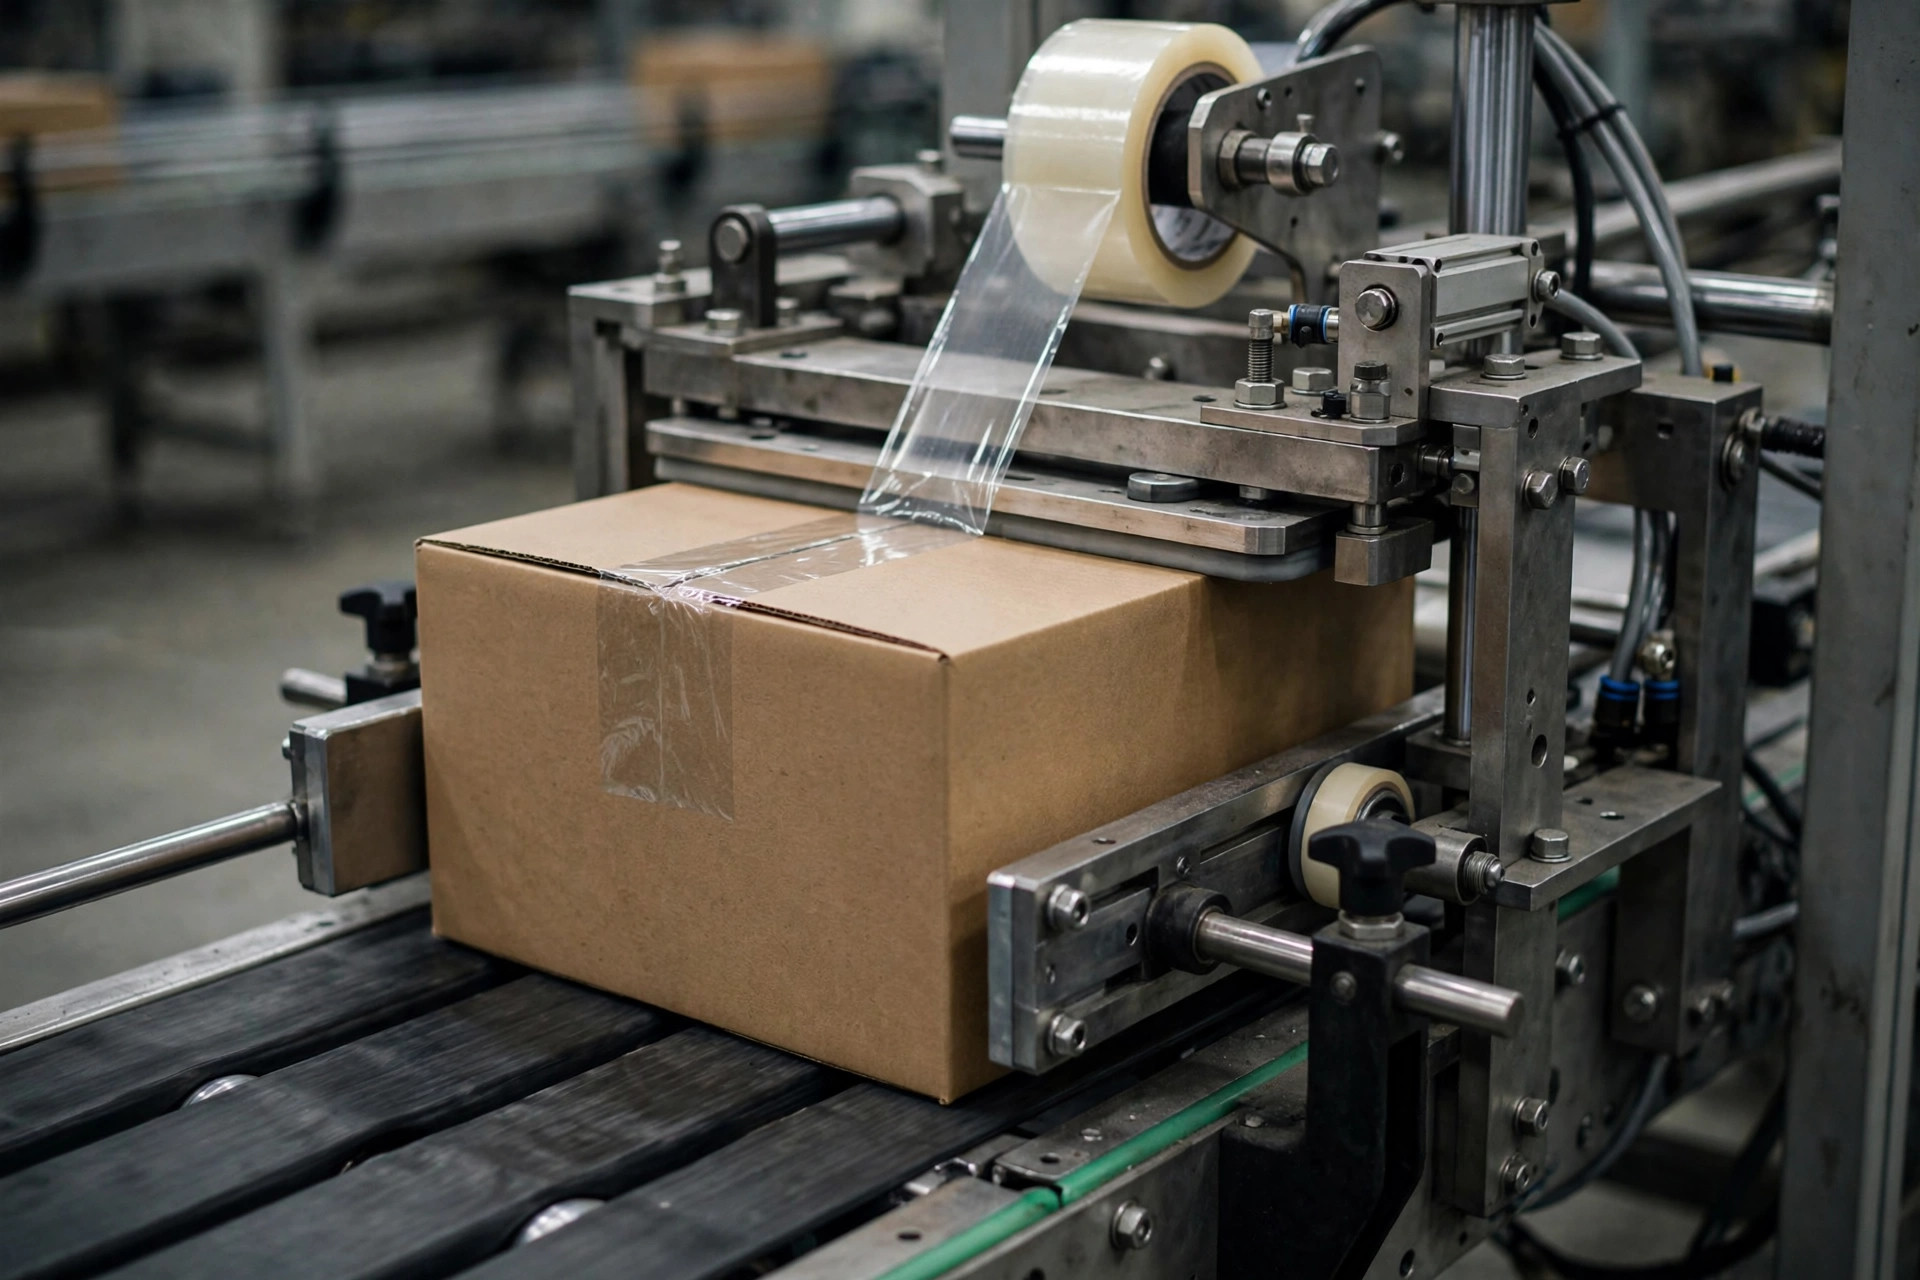
凌晨两点十二分,电话把我吵醒了。值班主管在那头喊:"米工,封箱机又卡了,今天第三次,线全停了。"
我开车往仓库赶,脑子里已经在算账:一条包装线停下来,几十号人站在那儿干等,夜班主管的脸色比封箱胶带还难看。同一台机器一晚上卡三次——这就不是运气问题了,是维护在偷懒。
那是去年秋天,Fontana 一家做小家电的第三方仓。他们的封箱机用了五六年,平时白天偶尔卡一次,操作员自己捅两下就过去了,没人当回事。结果旺季一到,夜班连轴转,机器不堪重负,开始一晚上卡三次。那天晚上我赶到现场,花了四十多分钟,把三个毛病挨个捋了一遍。从那以后,这台机器就再没在半夜给我打过电话。
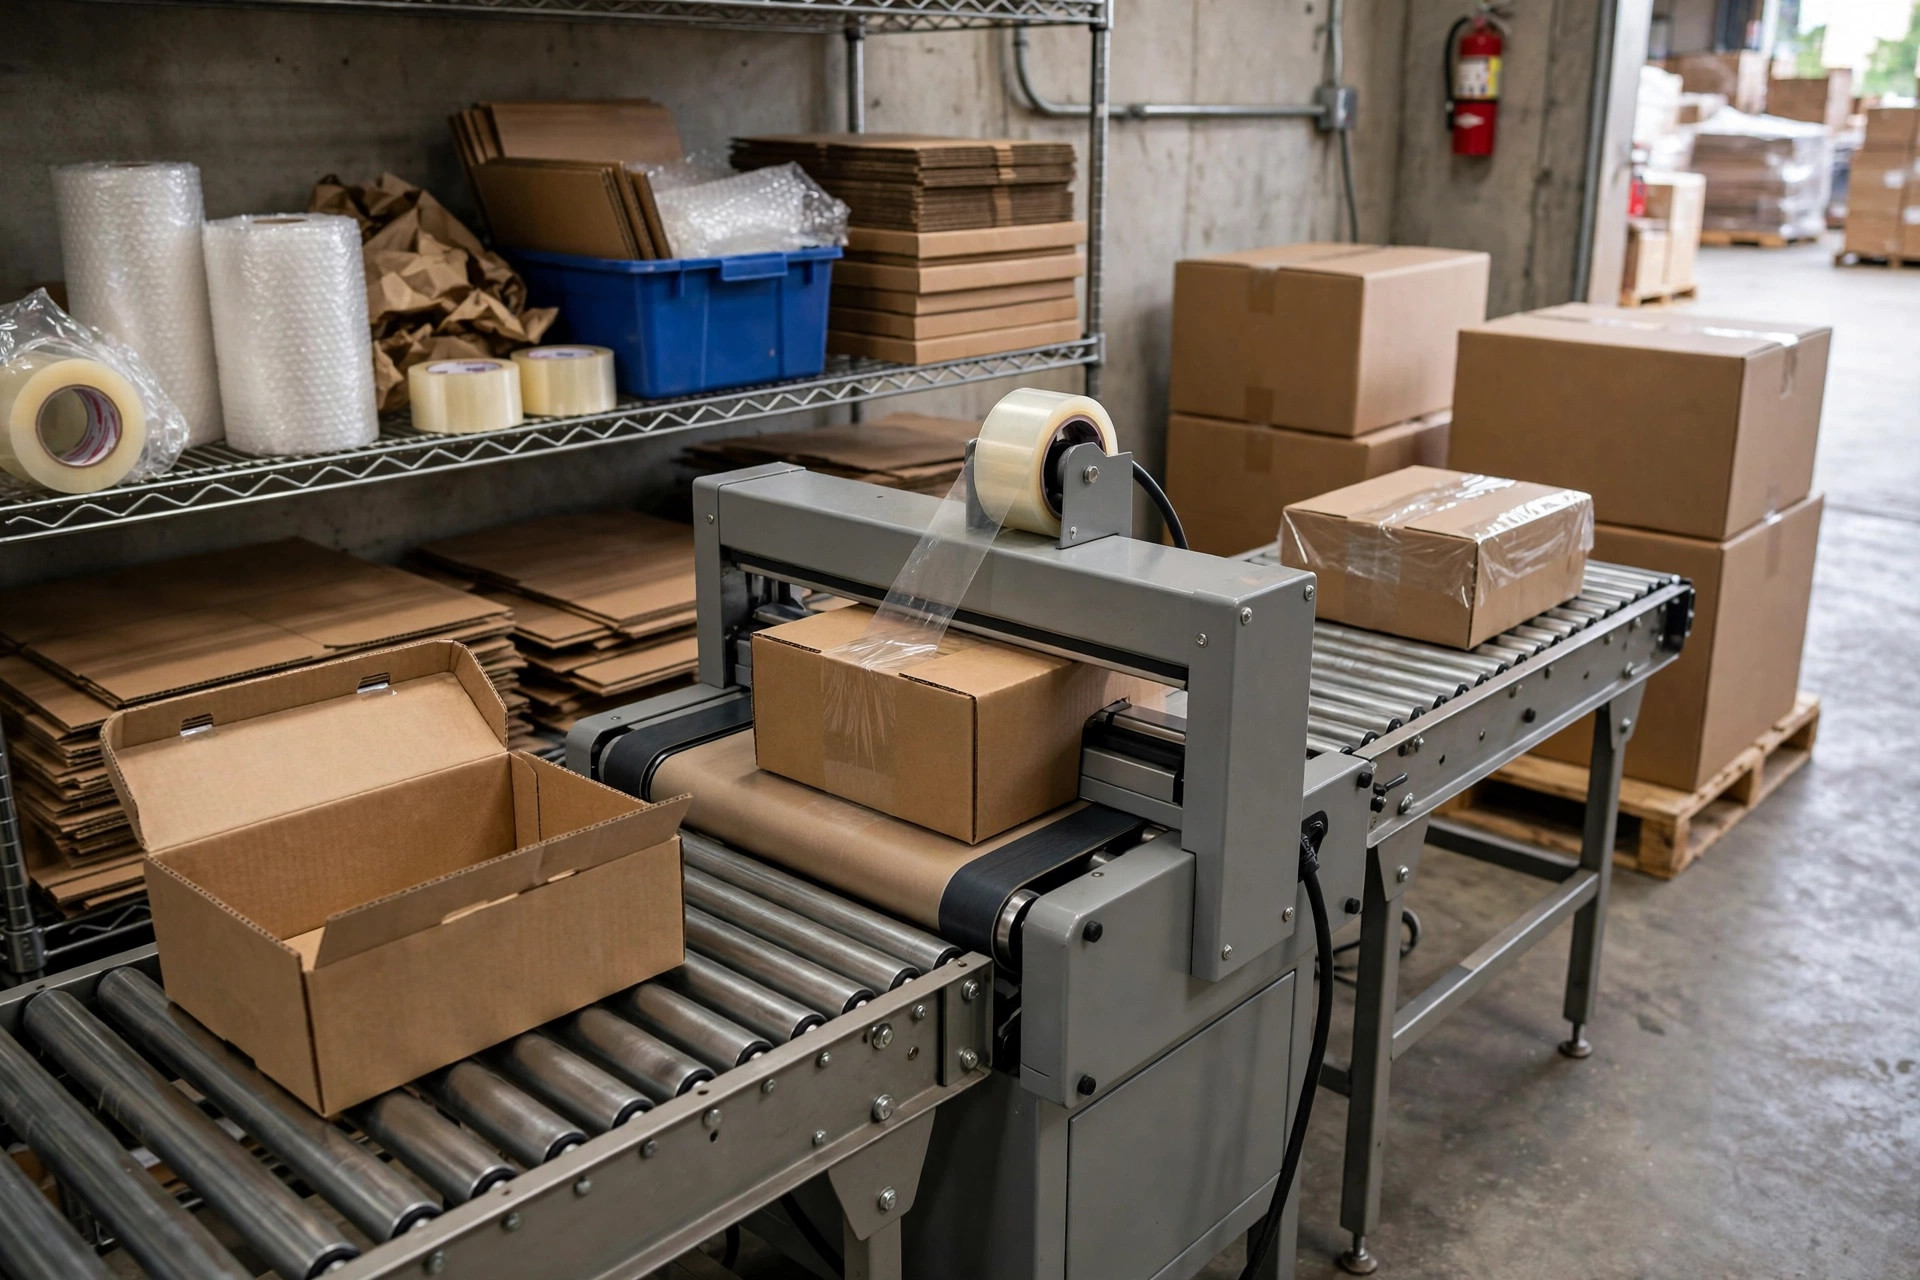
自动封箱机看着是个铁疙瘩,其实娇气得很。干了这么多年,我发现现场卡带翻来覆去就是三个毛病:胶带跑偏、切刀切不断、箱子卡在机口。今天把这三个的排查法一次讲透,照着做,五分钟定位问题。
胶带跑偏:先看轮子,再看胶带盘
这是最常见的。现象很好认:胶带贴得歪向一边,封口不在箱盖正中,歪得厉害了,胶带会翻折下来粘到输送皮带上,越缠越紧,整卷胶带拧成一团。
根因一般出在三个地方。第一,导向轮和张力轮。轮子表面沾了胶垢,或者轴承磨损,转起来发涩,胶带走着走着就被带偏了。第二,胶带盘没装好。装偏了、装反了,粘面朝向错了,胶带从源头就是歪的,后面再怎么调轮子都没用。第三,机芯左右高度没调平,一边高一边低,胶带自然往低处跑。
现场五分钟排查法:先停机,别在机器转着的时候伸手。第一步,看胶带在导轮上的位置——正常应该走正中,偏了就是有问题。第二步,用手拨一下张力轮,转得涩、发跳,八成是沾胶或者轴承不行了,擦干净再试,不行就换轮。第三步,把胶带盘拿下来重装一遍,确认粘面朝向跟说明书一致,盘要装正、压紧。第四步,拿水平尺量一下机芯两边高度,差一点都不行。
我见过最离谱的一次,胶带盘装反了,操作员调了两天轮子,越调越歪。重装胶带盘,三十秒解决。所以记住顺序:盘第一,轮子第二,水平第三。
还有一个容易被忽略的:胶带本身的质量。便宜胶带粘性不均,跑偏的概率高得多。别在胶带上省那点钱,省下来的全会搭进停线里。
切刀切不断:刀未必是真钝了
第二个高频故障:箱子封完,胶带拖出一条长尾巴,操作员还得拿剪刀补一刀。一天几千个箱子,每箱补一刀,人工全耗在这上面了。
很多人第一反应是换刀。先别急。切刀切不断,三个原因:刀真钝了、刀架弹簧松了、刀上积了胶垢。第三个最常见,也最容易被忽略——胶垢在刃口上积了厚厚一层,等于给刀刃穿了件棉袄,再快的刀也切不动。
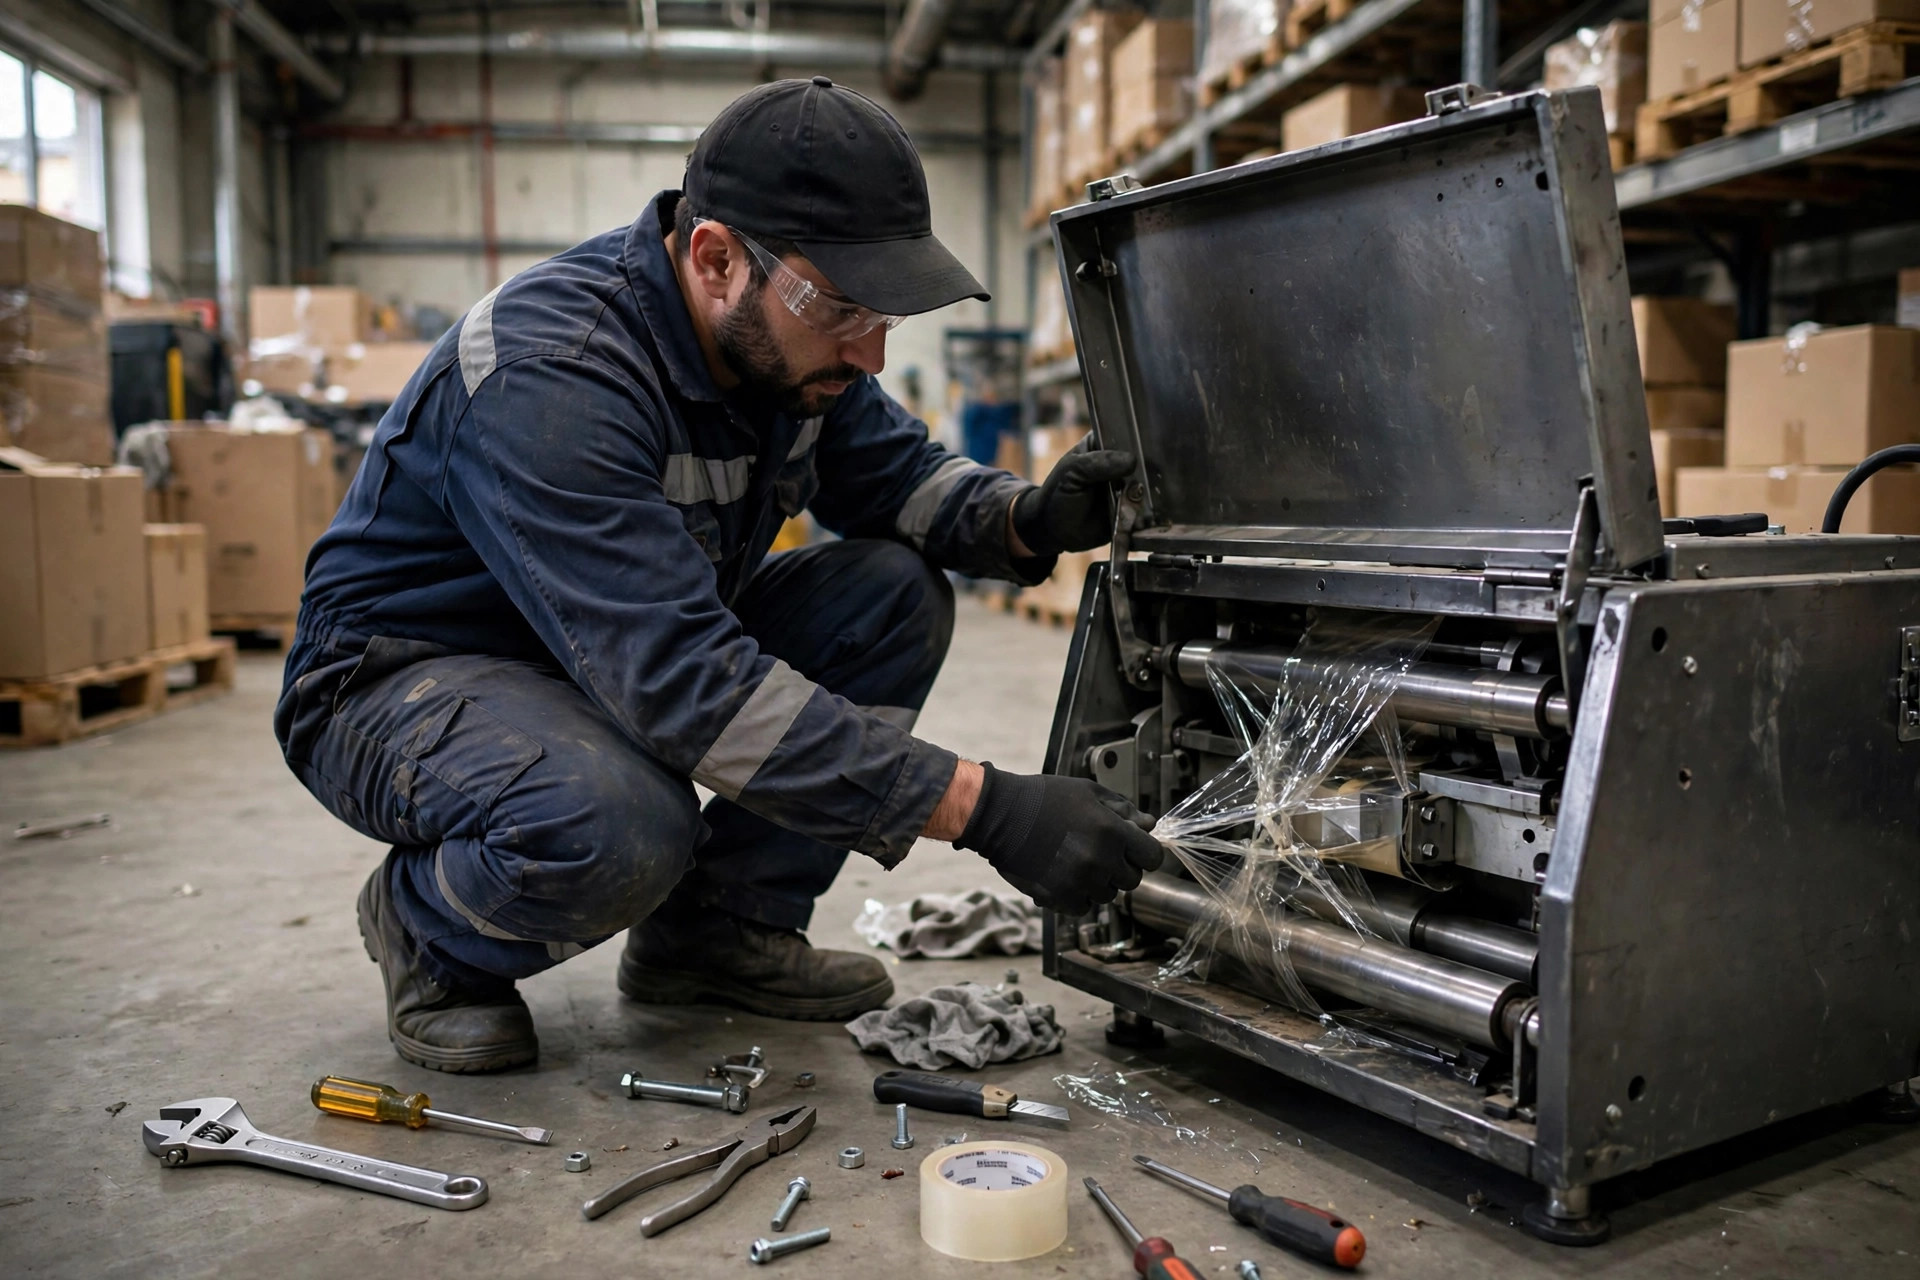
排查之前先断电,我说三遍:断电、断电、断电。切刀看着不起眼,划一下就是一道深口。断电之后,用指甲轻轻刮一下刃口,有卷刃的涩感,说明刀真钝了,该换就换。然后拿酒精布把刀上下的胶垢擦干净——很多所谓的"钝刀",擦完胶垢就跟新的一样。再按一按刀架,看弹簧回弹利不利索,松了就紧弹簧,弹簧疲了就换弹簧,几块钱的事。
切刀是耗材,别心疼。小仓几个月换一把,大线可能几周就得检查一次。我的习惯是每周检查一次刃口,看到卷刃或者擦不掉的胶垢,直接换。切刀才多少钱,因为一条长尾巴每天多耗半个人工,这账不划算。
箱子卡在机口:先量箱子,别急着怪机器
第三个故障最气人:箱子走到封箱机入口,被两侧导板挤住,驱动皮带打滑空转,箱子进不去也退不出来,整条线堵死。
十次有八次,这不是机器的错,是箱子的错。纸箱换了批次,尺寸有波动——高了几毫米、宽了几毫米,机器还是按老尺寸调的,箱子当然进不去。还有一种情况:操作员换了箱型,忘了调两侧导板和压轮的开度,新箱子比旧箱子宽,直接顶死了。
排查方法很土,但管用:拿卷尺,量这一批箱子的实际长宽高,跟机器现在的设定值对一下。对不上,调机器,别犹豫。然后看箱壁和导板之间的间隙——一边留几毫米的活动量最合适,顶死了必卡,留太宽箱子会晃,封口发歪。
这里有个坑要提醒:纸箱受潮会胀。雨季或者仓库湿度大,纸箱放几天,宽度能胀出几毫米,平时调得刚刚好的导板就开始卡箱。所以导板间隙别调到极限,留一点余量,换季的时候尤其注意。
很多卡箱其实是操作员换了箱型、忘了调导板。我的做法很土:在封箱机旁边贴一张卡,写清当前箱型的导板开度,换箱型照卡调,调完签字。土,但有效。
修还是换:我的三条线
三个故障讲完了,再说说预防。封箱机这东西,七分靠养,三分靠修。我的预防性维护清单很简单:每天下班,擦一遍导轮和张力轮表面的胶垢,两分钟的事;每周检查一次切刀刃口;每月检查皮带张力和磨损、机芯水平、把螺丝紧一遍;润滑和气路排水按手册周期来,别自己发明周期。
易损件该换就换,别熬。切刀、张力轮、皮带都是耗材,熬到彻底不行的那天,停线的损失够你买一堆备件了。我一般让仓库常备一套切刀和一根皮带,占不了多少地方,关键时刻能救命。细一点说,我让每个仓库备的封箱机备件就三样:切刀两把、张力轮一对、驱动皮带一根。加起来没多少钱,放在维修间架子上。真卡了,换上就走,不用等采购走流程。停线等人是最贵的。
那什么时候该换机器、不该修了?我的三条线:第一,机架变形、焊缝开裂——精度修不回来,修了也是天天卡,换。第二,维修报价超过新机价格的一半——这钱花得不值,换。第三,产能跟不上了,或者一天卡三回以上,修好了还是天天折腾——说明这台机器的寿命到了,换。
末了给句 verdict:封箱机卡带,十有八九是维护问题,不是机器质量问题。机器不会半夜故意跟你作对,它只是在用卡带的方式提醒你:该擦的轮子没擦,该换的刀没换,该量的箱子没量。
下次封箱机卡带,别急着打电话叫维修。先花五分钟:看轮子、看刀、量箱子。这三步能解决现场八成以上的卡带,剩下的两成,再叫人不迟。