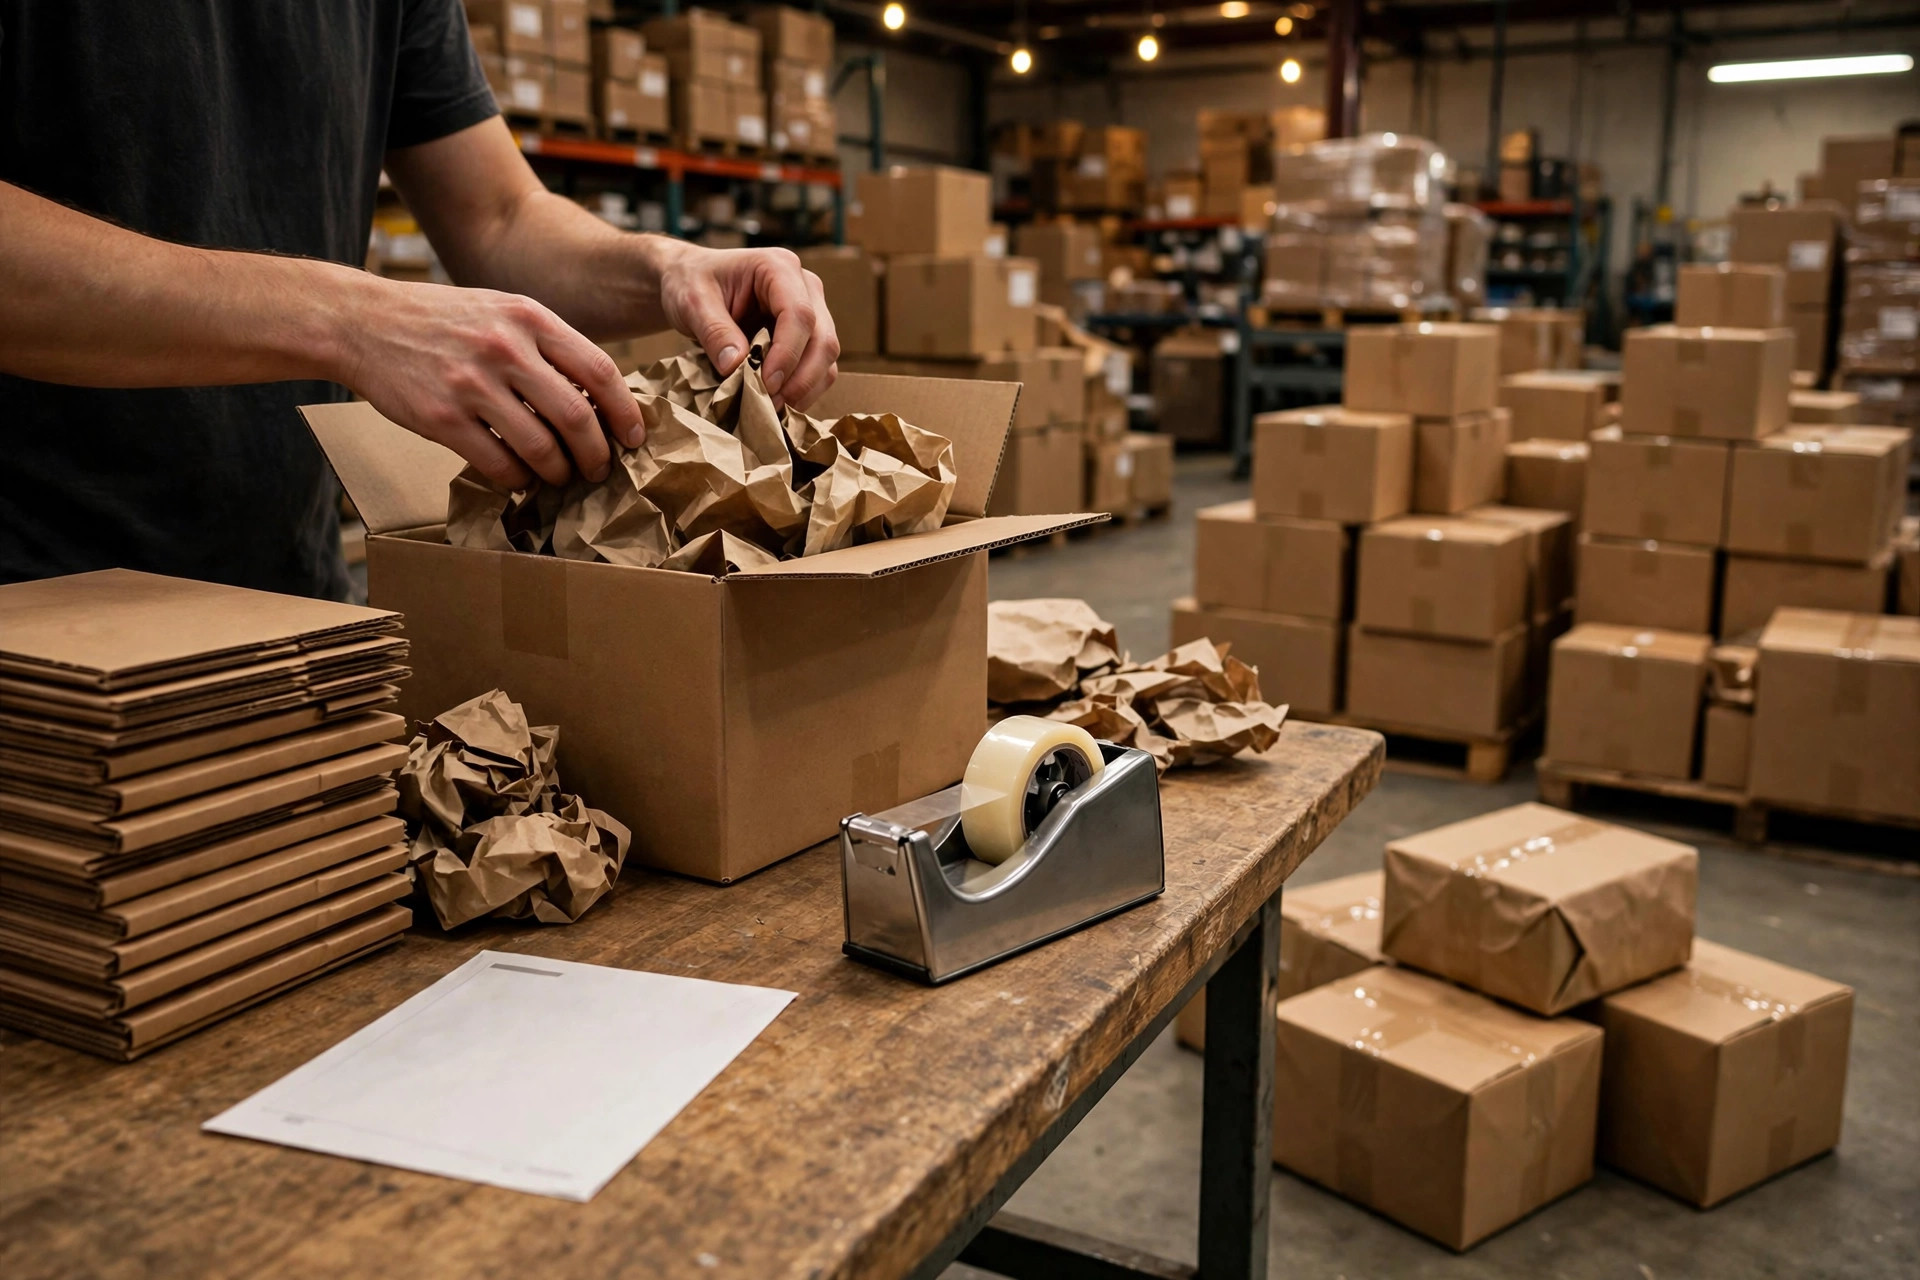
先说结论:纸箱破损率高,先别急着换纸箱厂。我这二十年经手的破损投诉,十有八九最后查下来,纸板本身没问题,是封箱机把好端端的箱子给“欺负”坏了——而这个锅,十次有九次是纸箱厂在背。
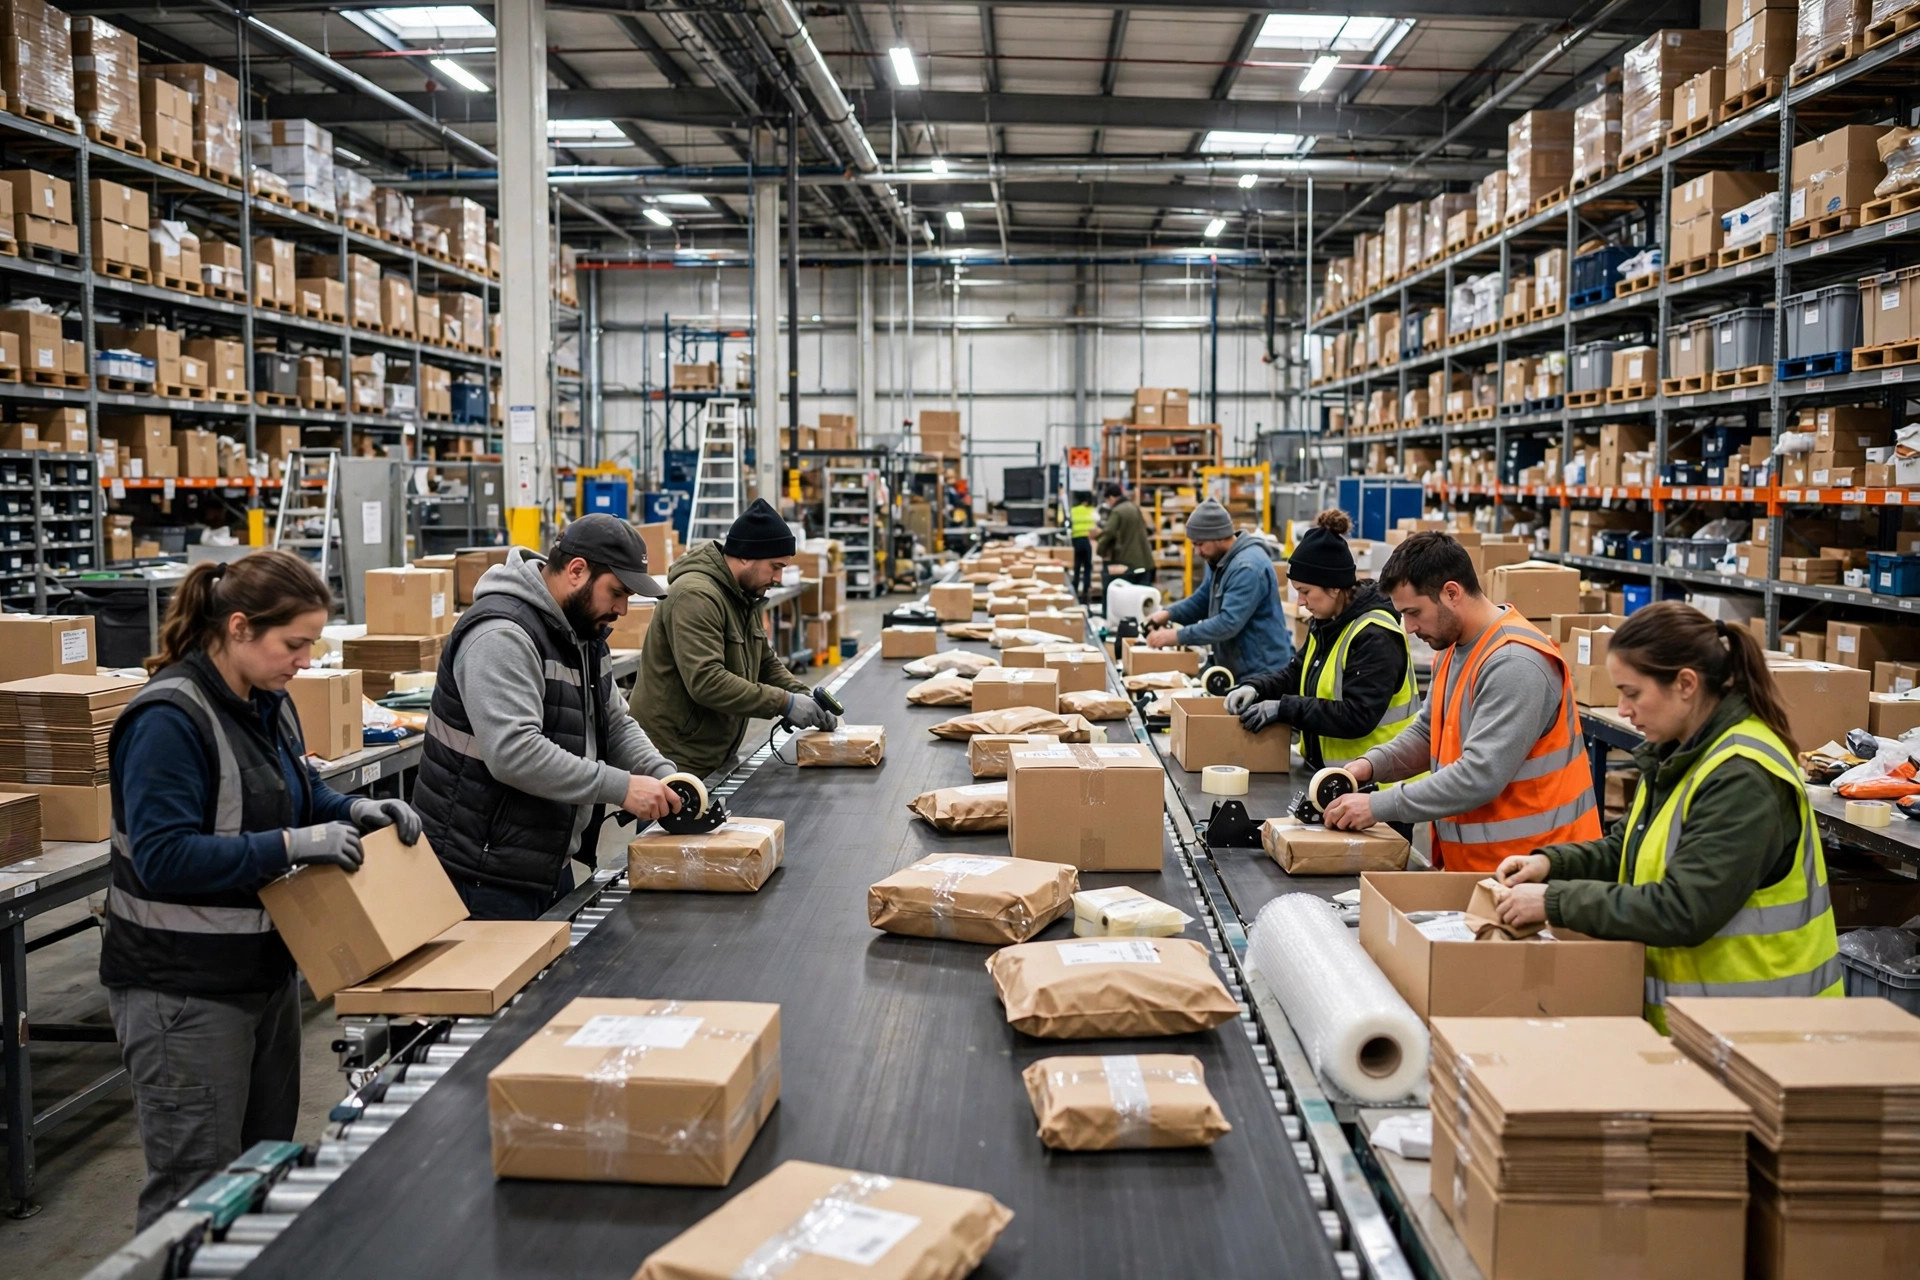
去年去了一家 Ontario 的 3PL 仓,十几万平方英尺,电商件为主,旺季每天几万单。客服那边的破损投诉压不住,运营经理连换了两家纸箱供应商,破损率纹丝不动。我去看了一圈,站在封箱机旁边看了十分钟:箱子从机器里出来,顶部两侧各有一道压痕,封口胶带贴得倒是挺牢——压痕的位置,纸板已经被压轮压塌了。调低压轮、换了刀片,三天后破损投诉少了一大半。两家纸箱厂,白换了。
封箱机是怎么把好箱子弄坏的
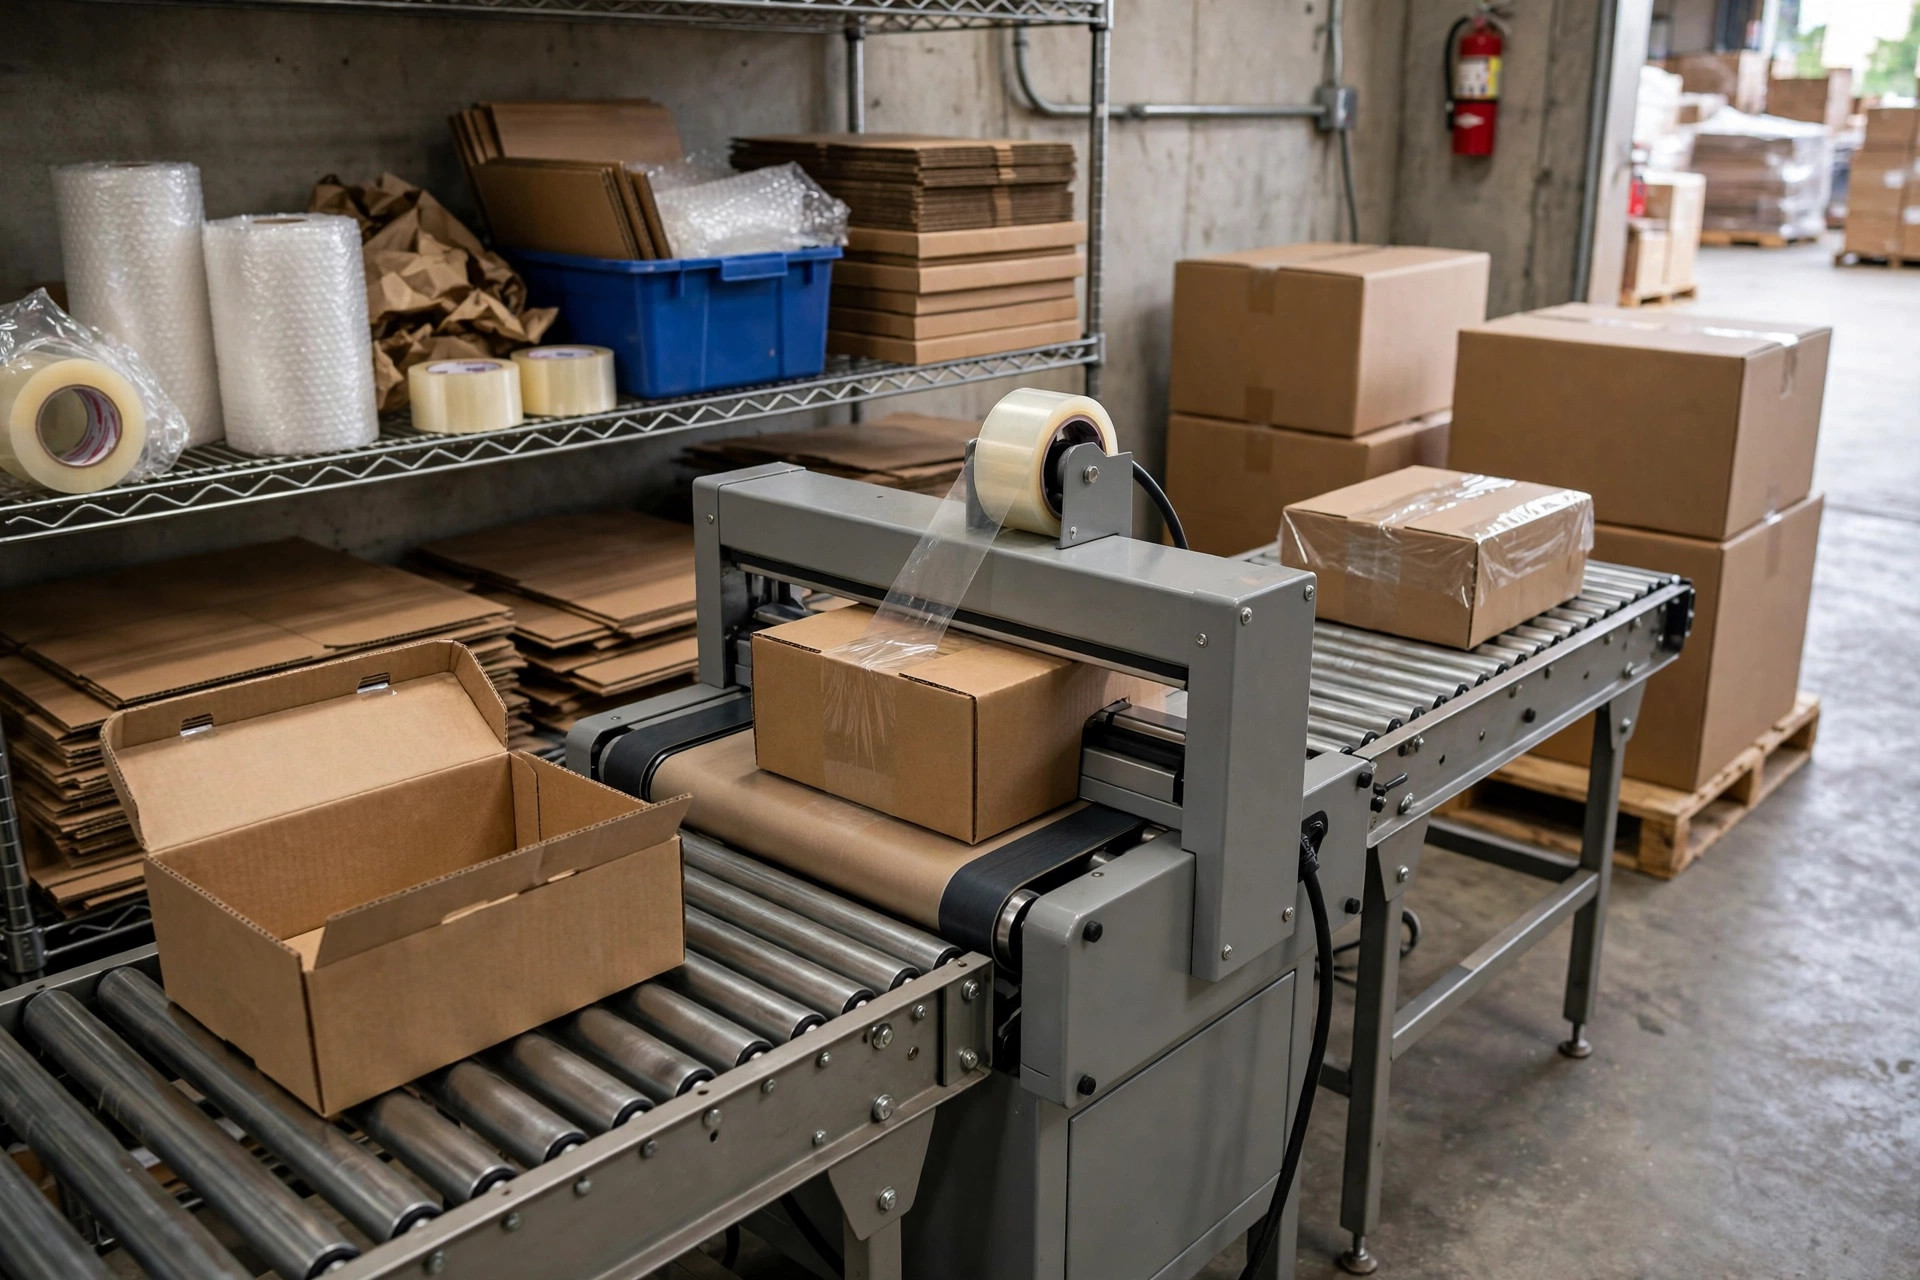
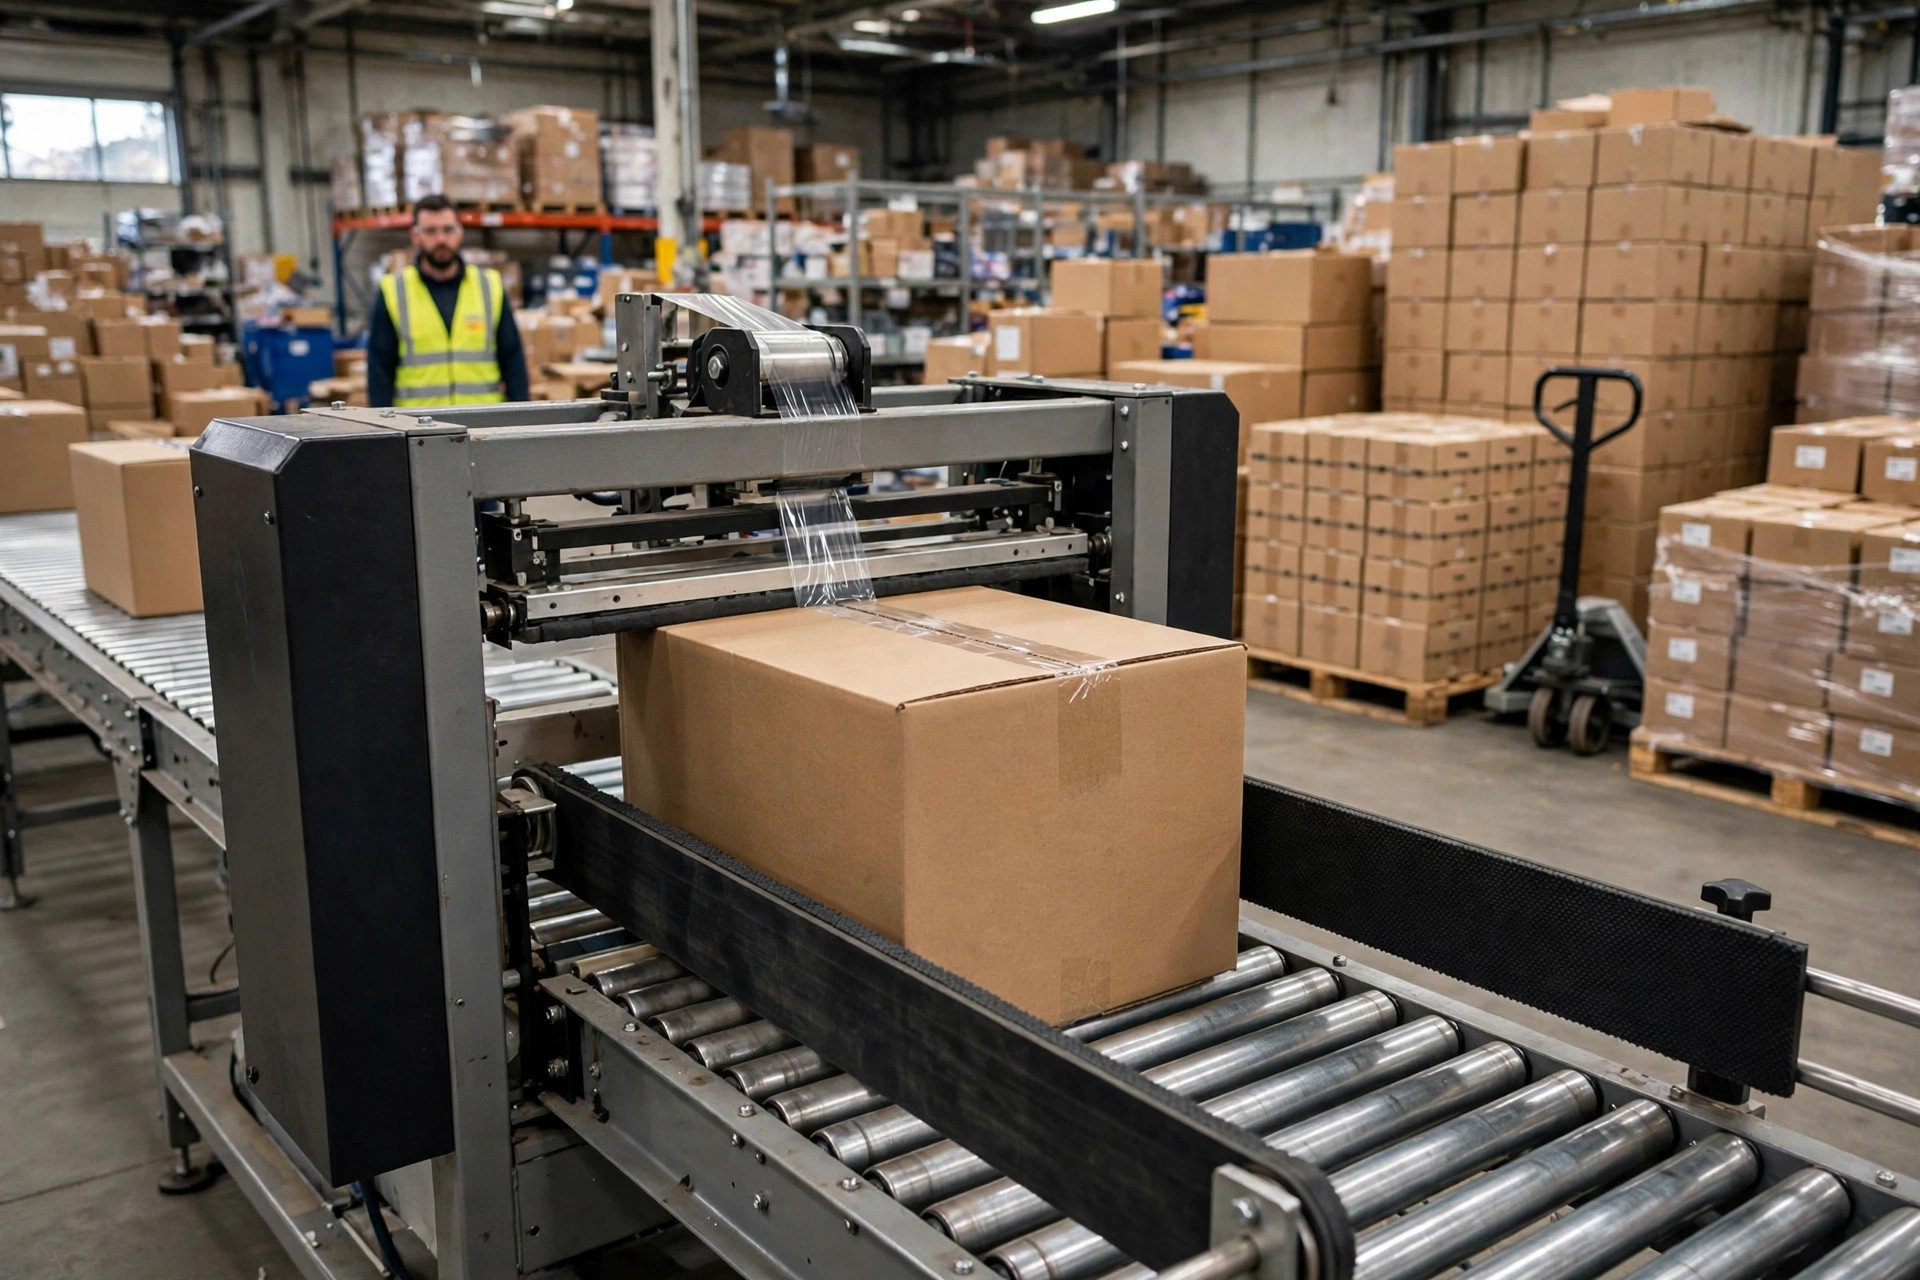
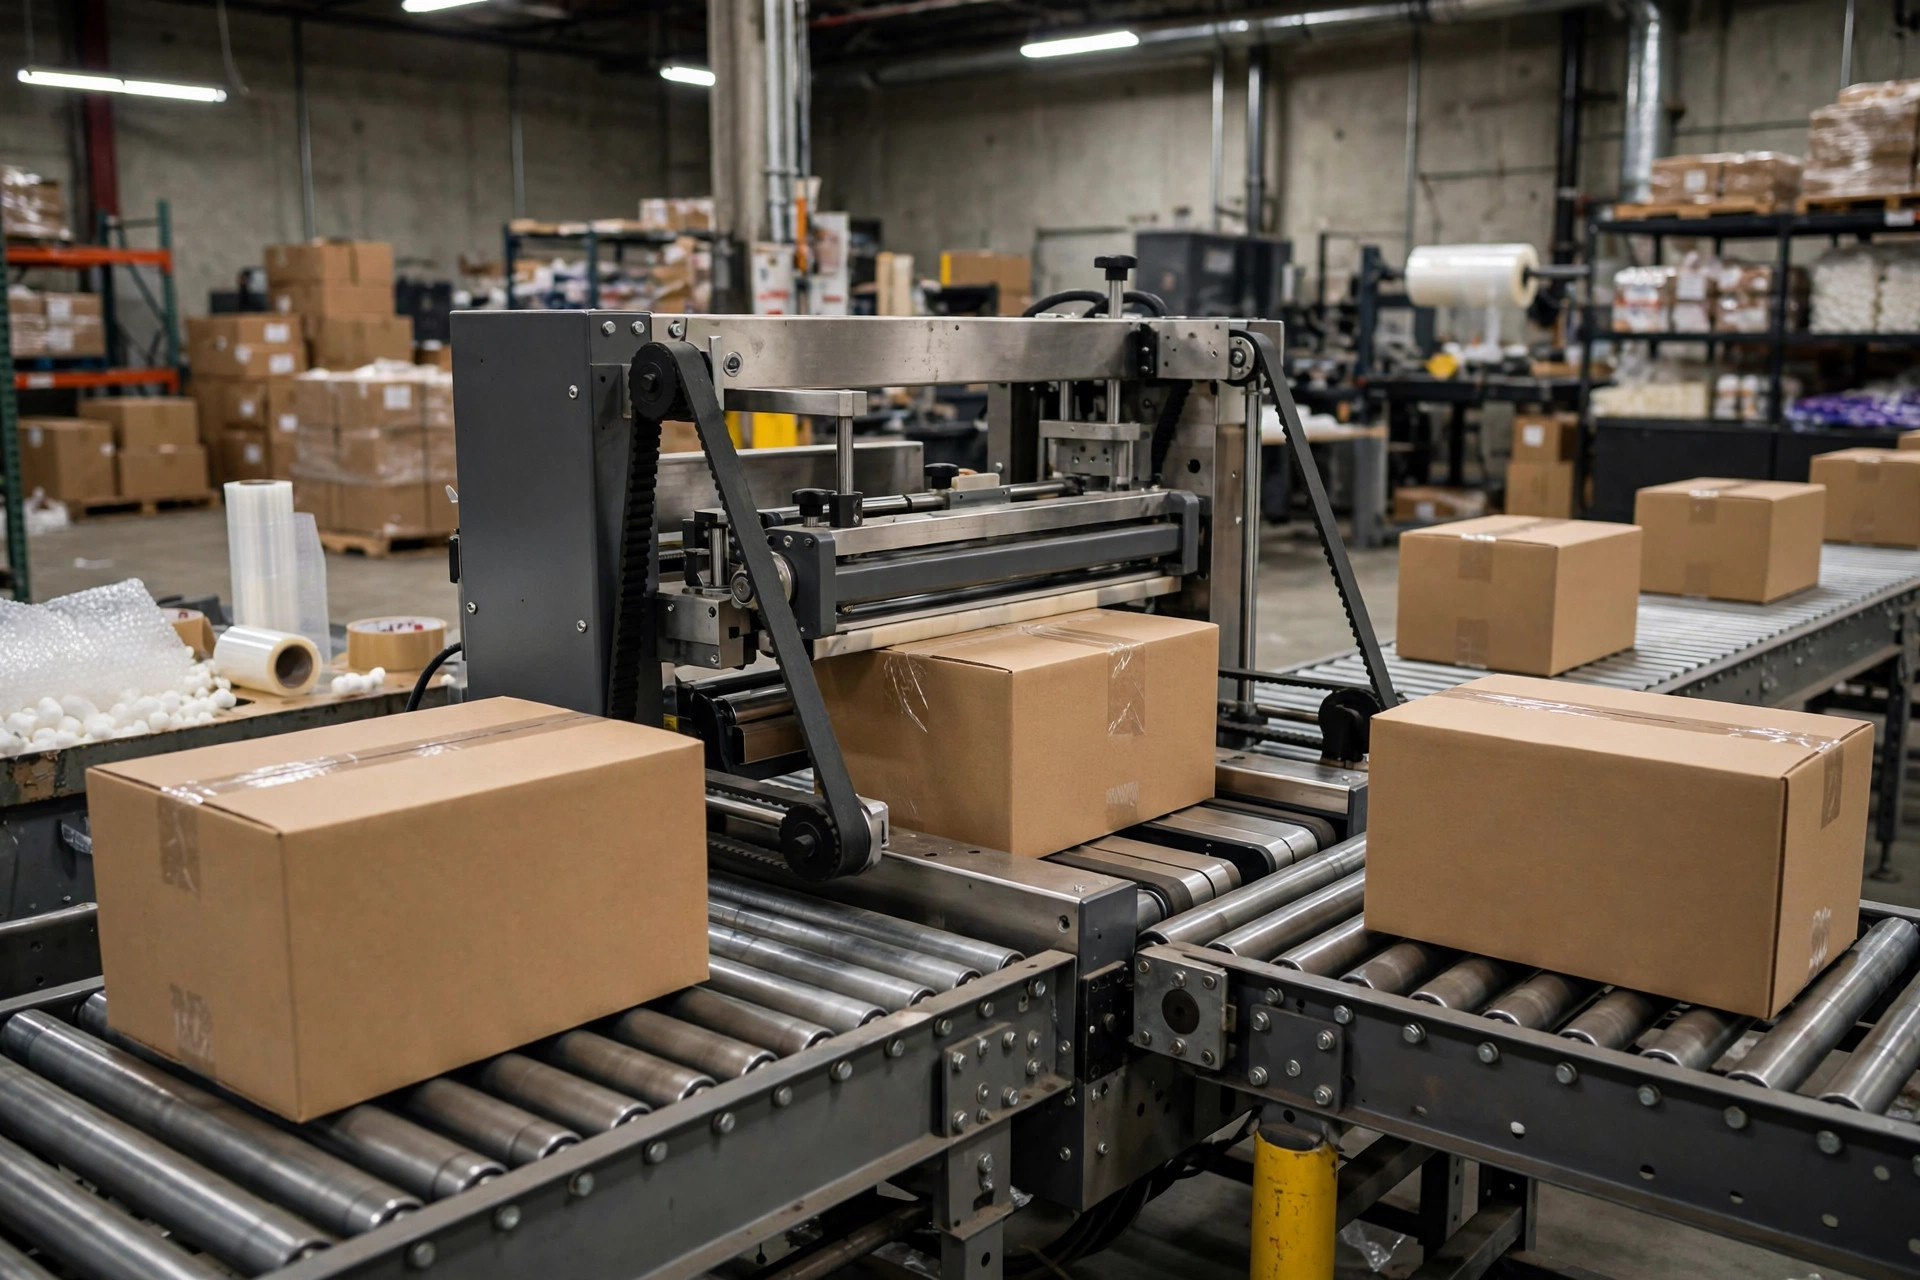
封箱机干活的逻辑很简单:皮带夹着箱子往前送,压轮把箱盖压平,胶带头贴胶带、刀片切断。问题就出在“压”和“切”这两个动作上。
压轮压力过大是最常见的凶手。操作员图省事,压轮调得死紧,这样高矮不一的箱子都能“对付”过去,不用反复调高度。可纸板经不起这个:单瓦楞的楞型被压塌一块,那一块的抗压就没了。箱子看着封得挺好,到了转运中心一码垛,塌的就是被压过的那条边。很多人不知道,纸板怕的不是重,是局部受压。
第二个是刀片钝了。胶带切不断、切口毛糙,操作员就会去调大胶带张力“帮忙切断”,结果胶带绷得太紧,收缩时把箱盖往中间拽,箱口变形。我见过最离谱的一台,胶带勒得箱子顶部都凹进去一块,仓里人还以为是纸板太软——其实是刀片该换了。
胶带本身也会背锅。冬天仓库温度低,普通胶带的粘性会下降,封口在运输途中弹开,投诉单上照样写“纸箱破损”。我一般建议仓里常备两种胶带,天冷了换低温型的——这比换纸箱便宜得多,却很少有人想到。
还有皮带速度不匹配。上下两条皮带一边快一边慢,箱子在机器里被“拧”着走,封口歪、箱体扭,出来就是个残次品。这种一般是两条皮带磨损程度不一样,换条皮带的事,跟箱子半点关系没有。
另外还有个安静的凶手:胶带变窄了。有些仓为了省胶带钱换窄胶带,封口搭接宽度跟着缩水,箱子在运输途中自己弹开,投诉单上写的是“纸箱破损”——可箱子从头到尾就没坏过,坏的是封口。
还有一种是高度调定被遗忘了。很多半自动封箱机的高度是手摇杆调的,上午跑高箱子调上去,下午换矮箱子没人调回来,矮箱子就被压轮一路硬压过去。这种破损时有时无,查起来最气人——上午没事,下午全破,纸箱厂听了都觉得冤。
什么时候才是纸板真的不行
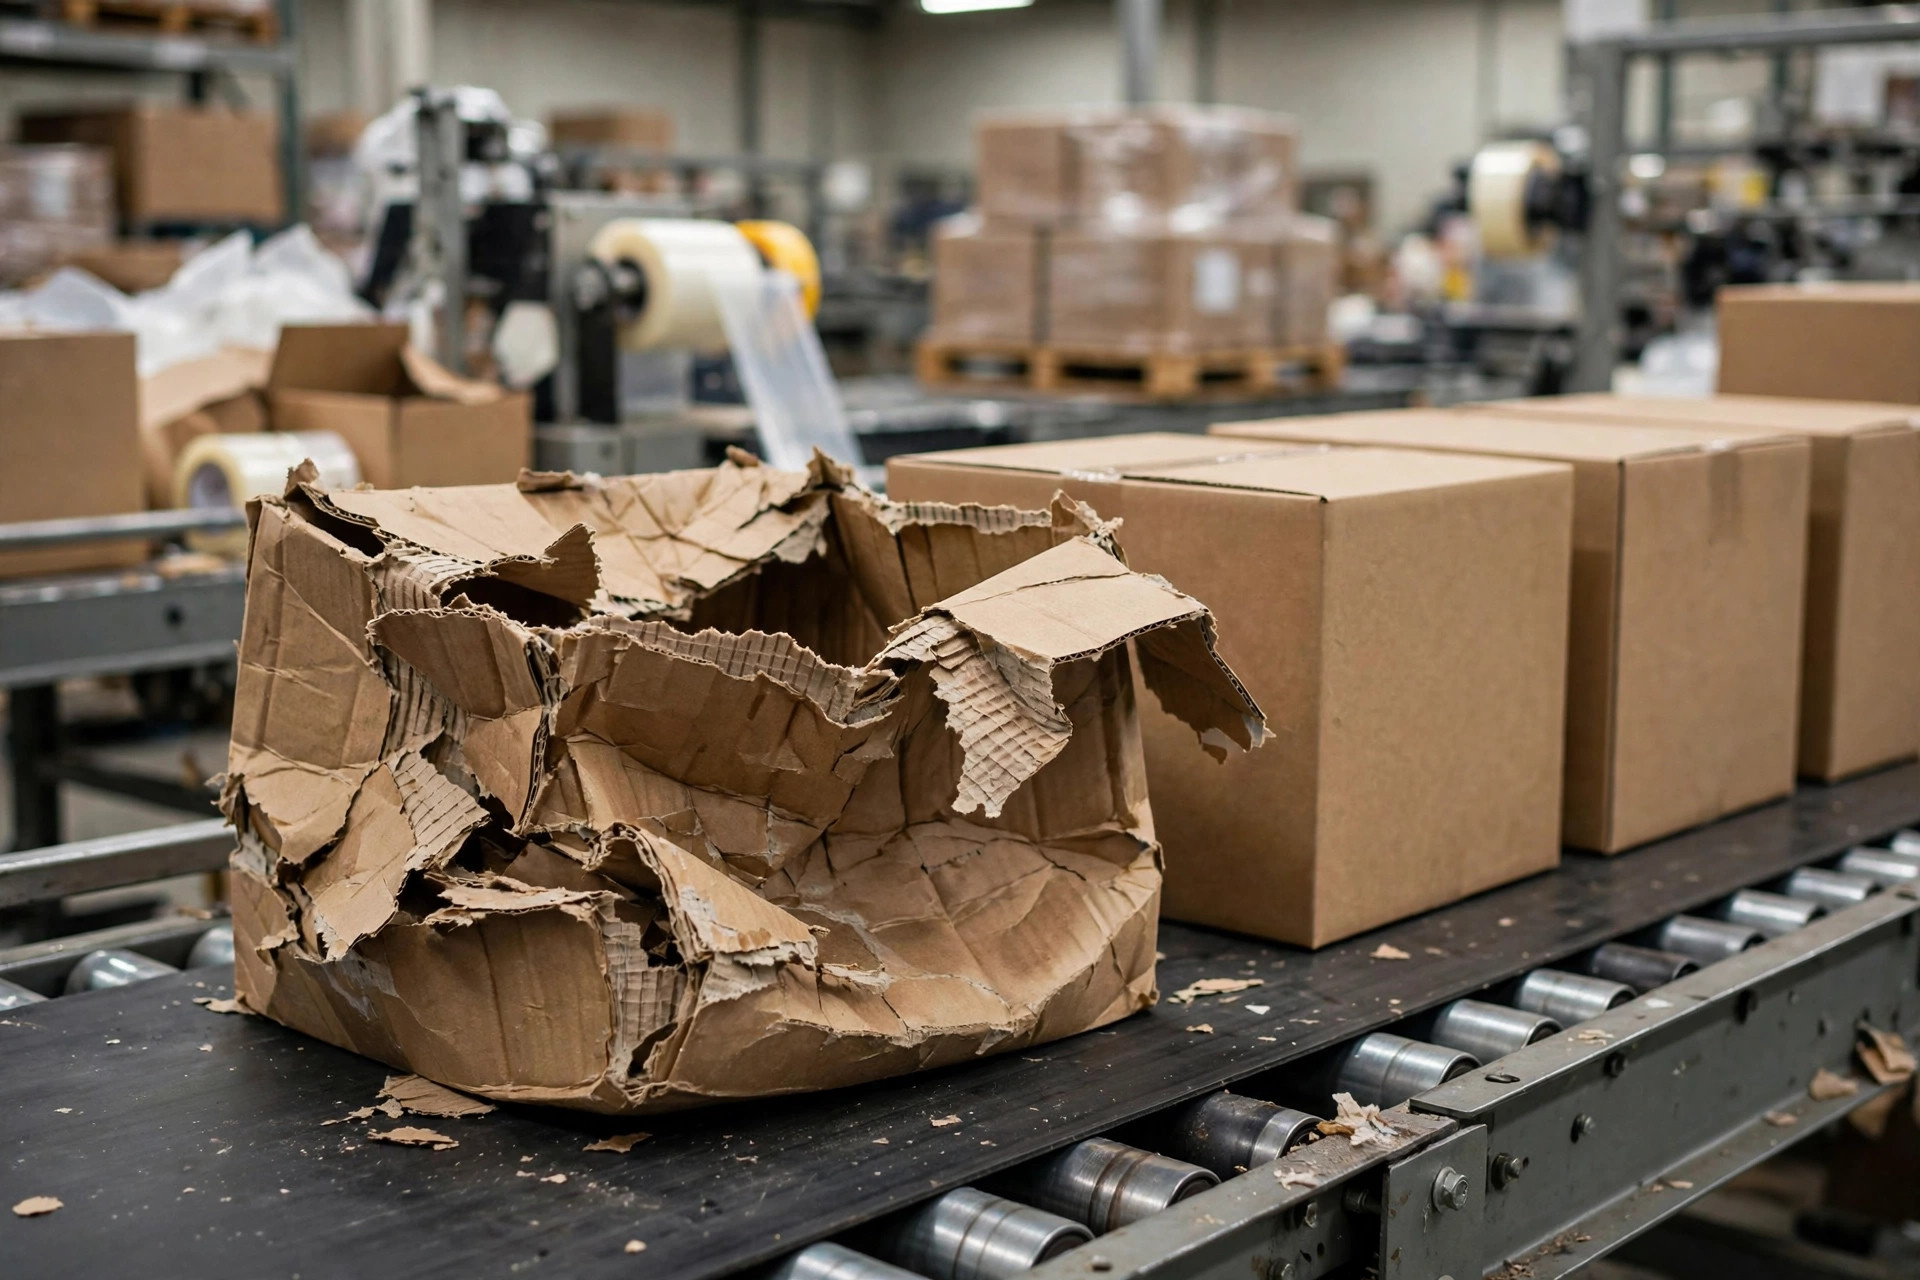
机器查完没问题,箱子还破,那就轮到纸板了。但“纸板不行”也有几种完全不同的死法,对应完全不同的解法,别一概而论。
第一种是规格买错了。重货用了单瓦楞,或者楞型选得不对——B 楞抗压好、C 楞缓冲好,装重货还图便宜用薄的,神仙也救不了。箱舌上印着 ECT 标识,拿来跟采购规格对一下,对不上就去找供应商。这是入库最基本的验货动作,可我见过太多仓库根本不做。
第二种是受潮。纸板一受潮,强度掉得比想象中快得多。靠大门的库位、雨季的集装箱、冷库门口结露的地方,都是重灾区。箱子出仓库时好好的,到客户手里塌了,多半是在运输途中受的潮。这种破损有季节性,一到雨季就冒头,一看时间分布就能猜个大概。前年冬天,一家做家居小件的电商仓破损率突然翻倍,机器、纸板都没问题,最后发现是新租的临时仓靠大门那几排库位夜里结露——把那几排腾出来放周转快的货,问题就没了。受潮这事,隐蔽就隐蔽在“看着都好好的”。
第三种最冤:箱子太大。产品在箱子里晃荡,运输途中来回撞,箱角先破。这种破损跟纸板强度没关系,换再贵的纸板也白搭——得换小一号的箱子,或者加填充。我经手过一个美妆电商仓,用的双瓦楞好箱子照样破,最后发现产品只占箱子一半体积,换了小两号的箱子,破损直接下来了。纸板从头到尾就没错过。
半小时排查清单(按这个顺序查)
- 看破损位置:破在顶部封口、带着压痕,多半是机器;破在侧面、箱角,或整箱塌陷,查纸板、受潮或超载。
- 机器旁边站十分钟:看箱子出来时有没有被“拧”、封口正不正。
- 手摸压痕:出箱口摸箱子顶部两侧,压轮压出的凹痕深不深。
- 查刀片:胶带切口毛糙、带毛边,就是刀片钝了,换。
- 对比试跑:同一批箱子,压轮压力调低一档跑几十箱,看破损有没有少。
- 看箱舌 ECT 标识:对不上采购规格,找纸箱厂。
- 查受潮:破损的箱子是不是都来自靠门的库位,最近有没有下雨。
- 摇一摇:产品在箱内晃动超过一拳,箱子太大,不是纸板弱。
查完这一轮,不管最后是机器问题还是箱子问题,我都建议把两件事写进固定动作:每月一次封箱机点检——刀片、皮带磨损、压轮压力,十分钟就能看完;收货时抽查箱舌 ECT 标识对不对得上采购规格。这两件事都不花钱,但能拦住八成以上的扯皮。很多仓的破损问题反复出现,不是因为问题难,是因为查一次、好一阵、然后没人再查了。
钱到底花在哪:换箱子还是调机器
调机器的成本:停机半天,换片刀片、调调压轮,花的是人工,物料几乎可以忽略。而且见效快,当天调完当天就能对比破损数;换箱子从打样到批量到货少则两三周,这段时间投诉一个不少。换箱子的成本:重新打样、谈规格、起订量压资金,单价涨几美分,乘以一个月几十万只的用量,一年多花几万美金都是少的。
所以我的顺序永远是:先花半天把机器调到不欺负箱子,再谈纸板规格。顺序反了,就是那家 Ontario 3PL 的下场——白换两家供应商,问题原地踏步。
还有个容易被忽略的隐性成本:换箱子要打样、测试、谈起订量,前后拖两三周很正常,这两三周里破损照旧、投诉照收。而调机器可以排在换班间隙或订单低峰,基本不耽误出货。一边是立刻止血,一边是几周后才见分晓,哪个先做,账很好算。
你们仓库的封箱机,上次换刀片是什么时候?要是答不上来,破损率高的答案,很可能就藏在这个没人记得的问题里。