你的货到底适合哪种线?
这个问题我每个月都要被问好几次。来找我的仓库大多已经犯了一个错:线买好了,货上去了,才发现纸箱在滚筒上卡、托盘把皮带压出了沟,或者想加爬坡才发现当初的选型根本爬不上去。输送线是改起来最疼的设备之一——拆一段、改一段,整条线停产。所以选型这一步没有"先凑合",必须一次看准。
我给出的答案从来不是"哪个好",而是"你的货是什么"。皮带机和滚筒线没有高低之分,它们是两套完全不同的逻辑。分界线画清楚了,选型就是一道送分题。
先看货,不看线
选型第一眼永远看货,不看设备彩页。我给你三个硬分界,九成仓库用这三条就能定。
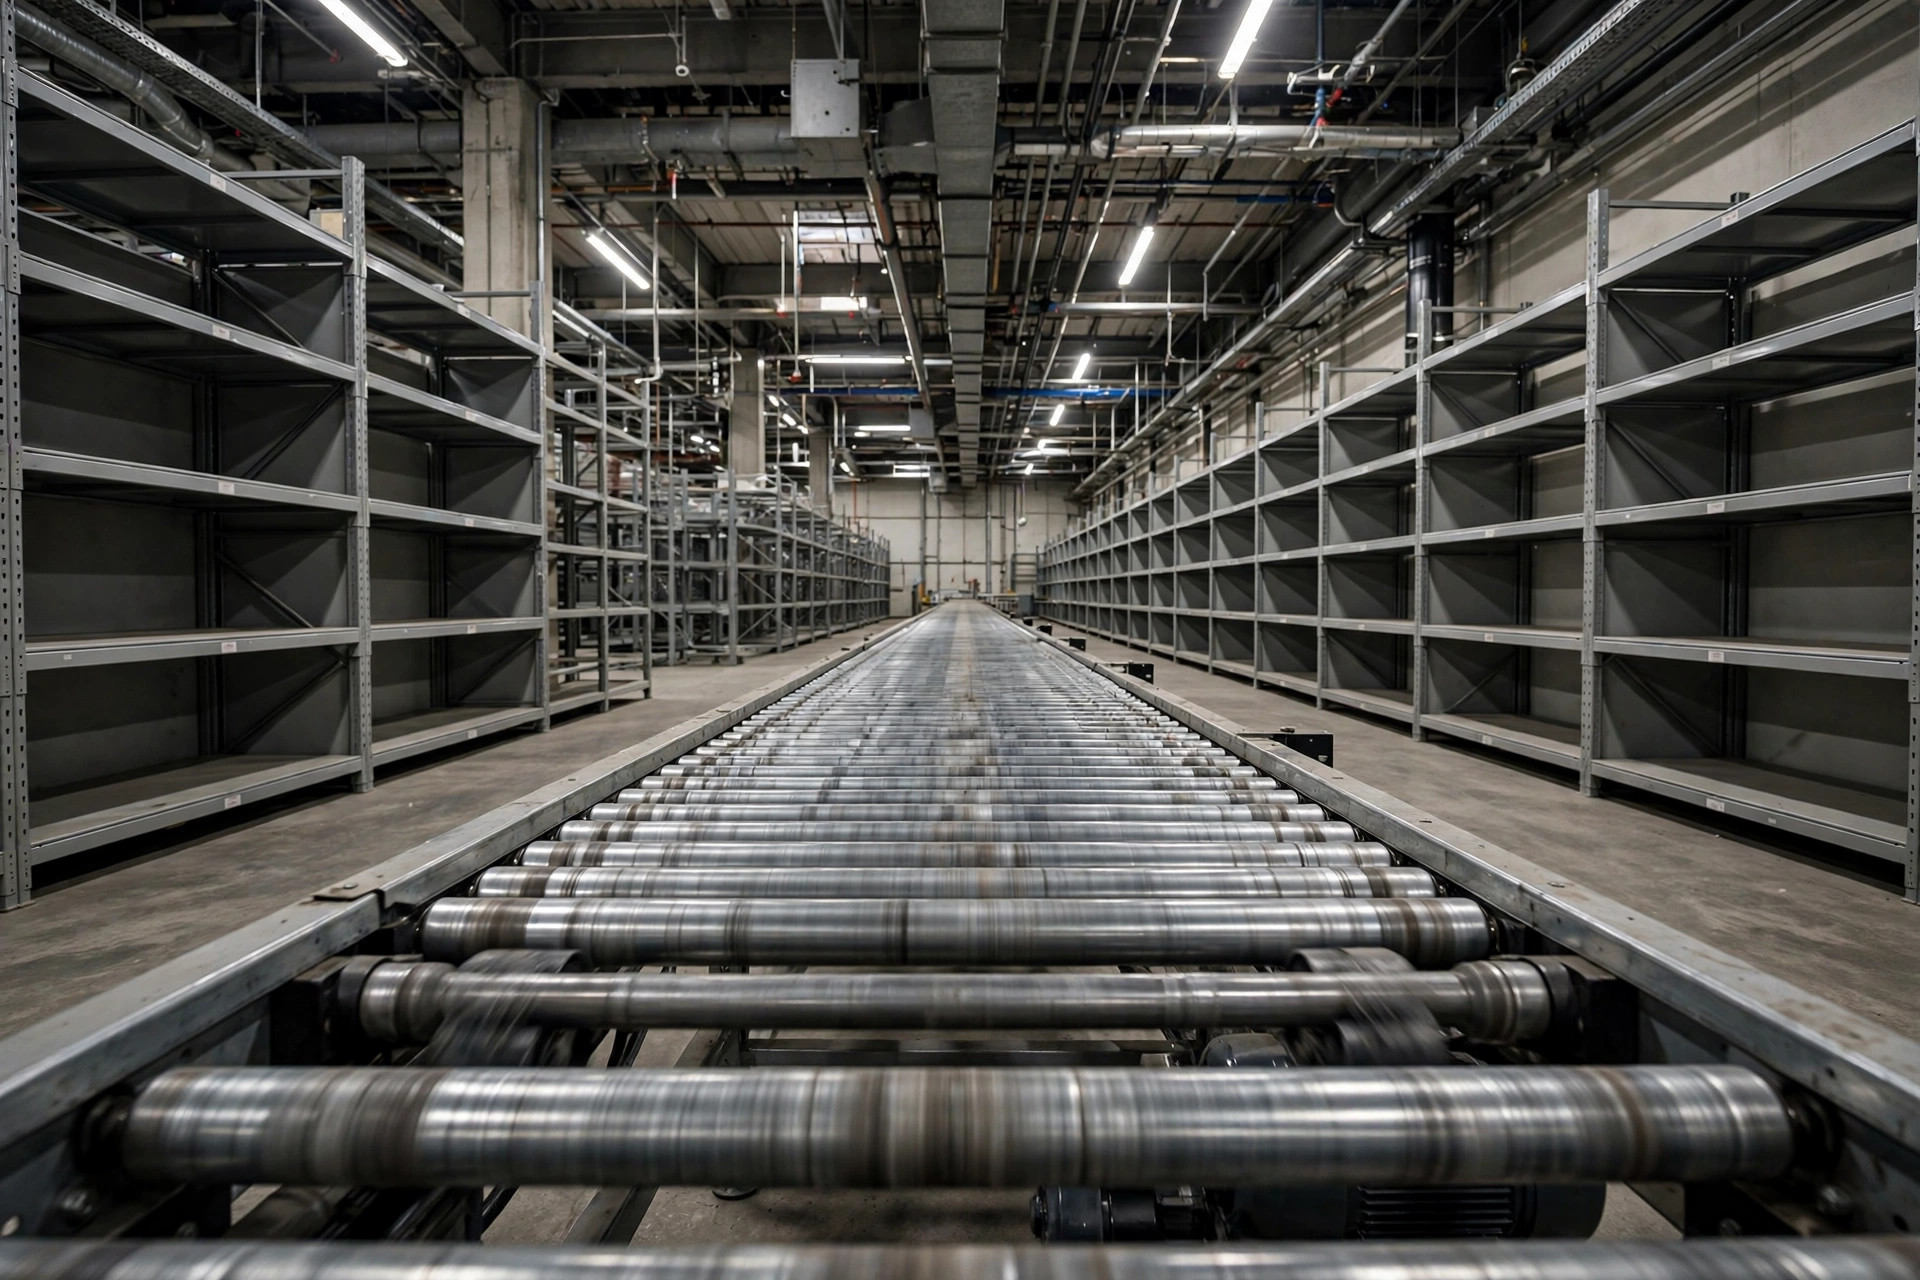
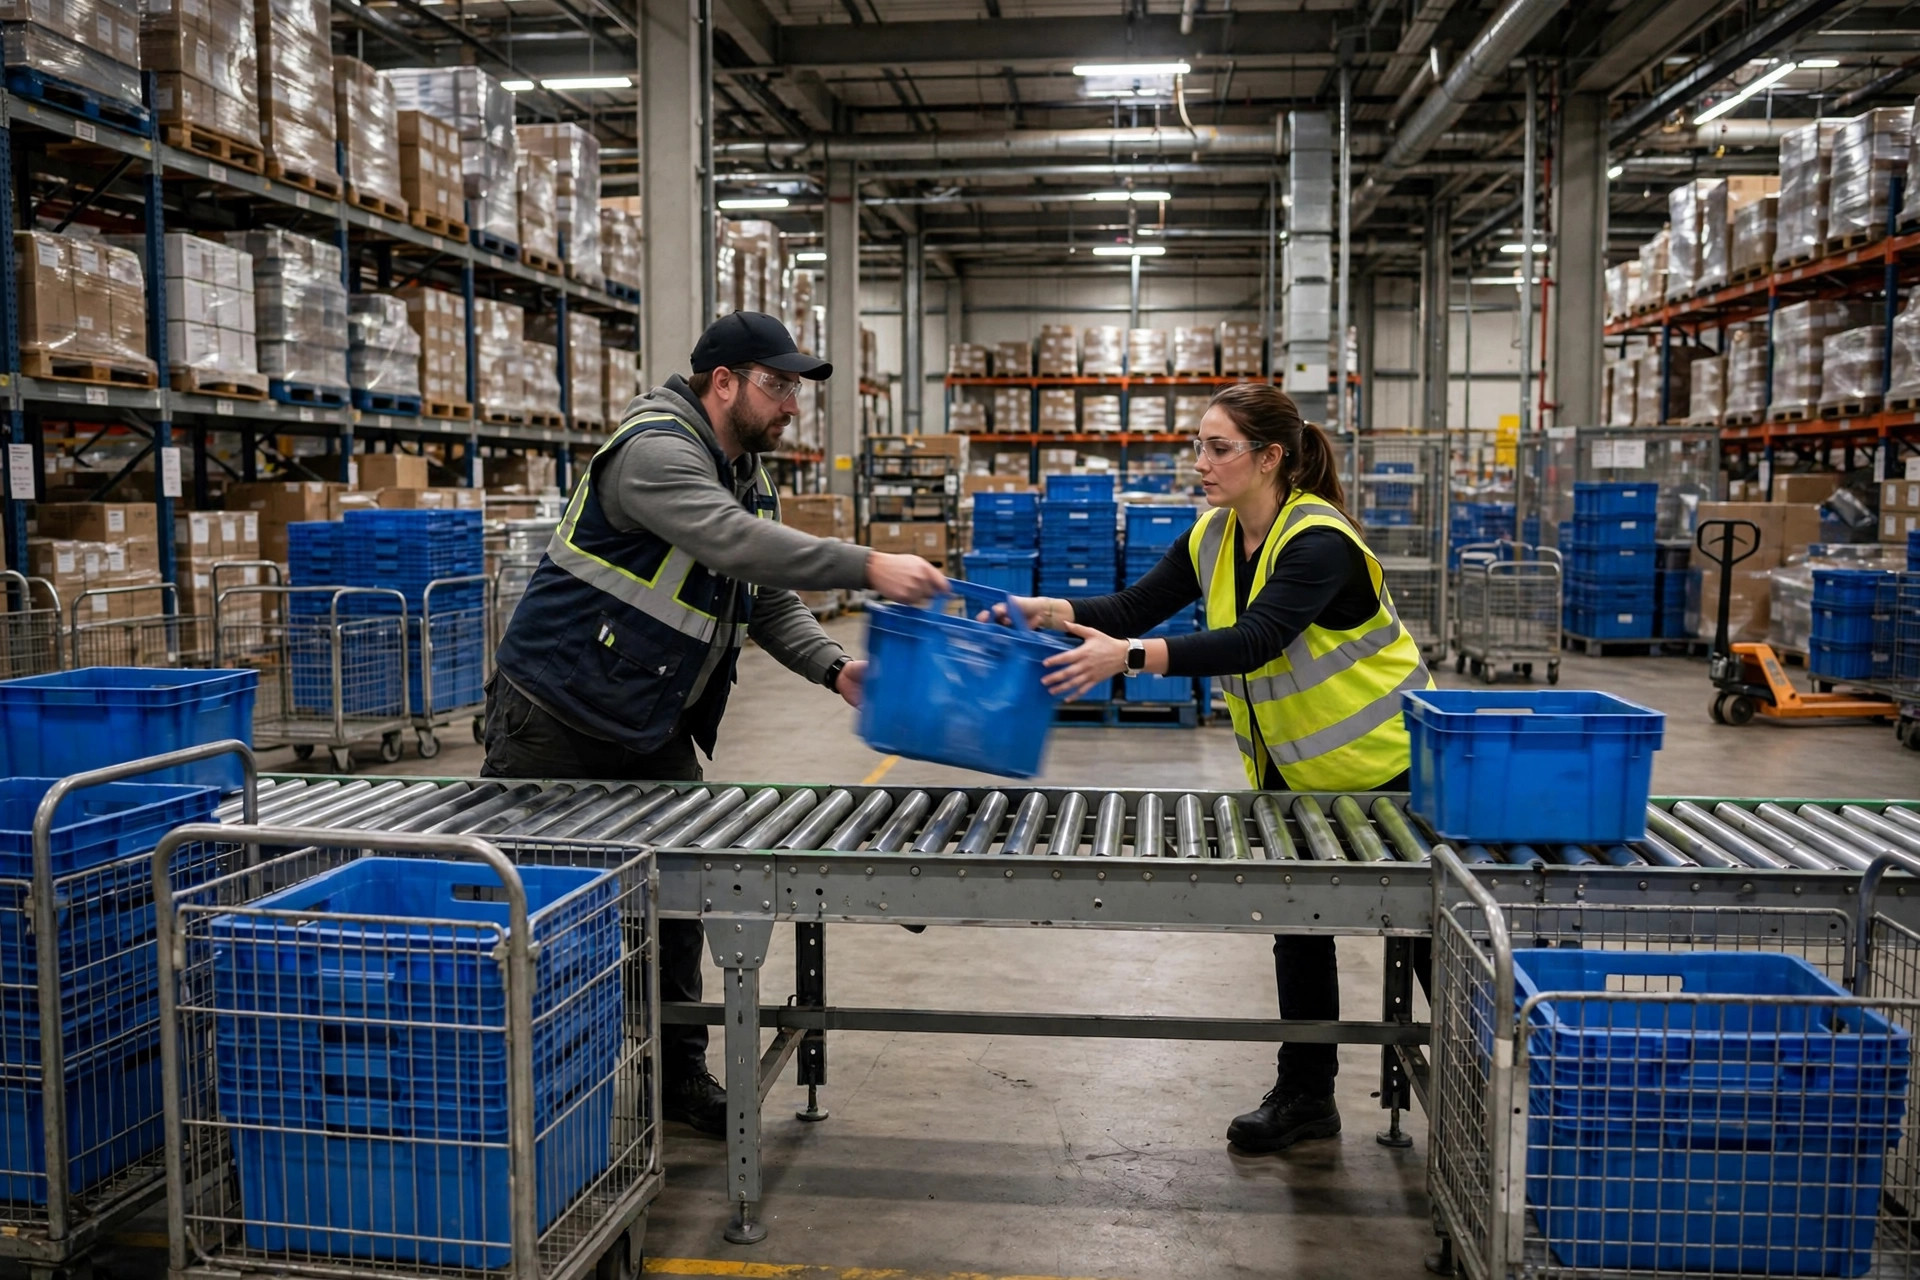
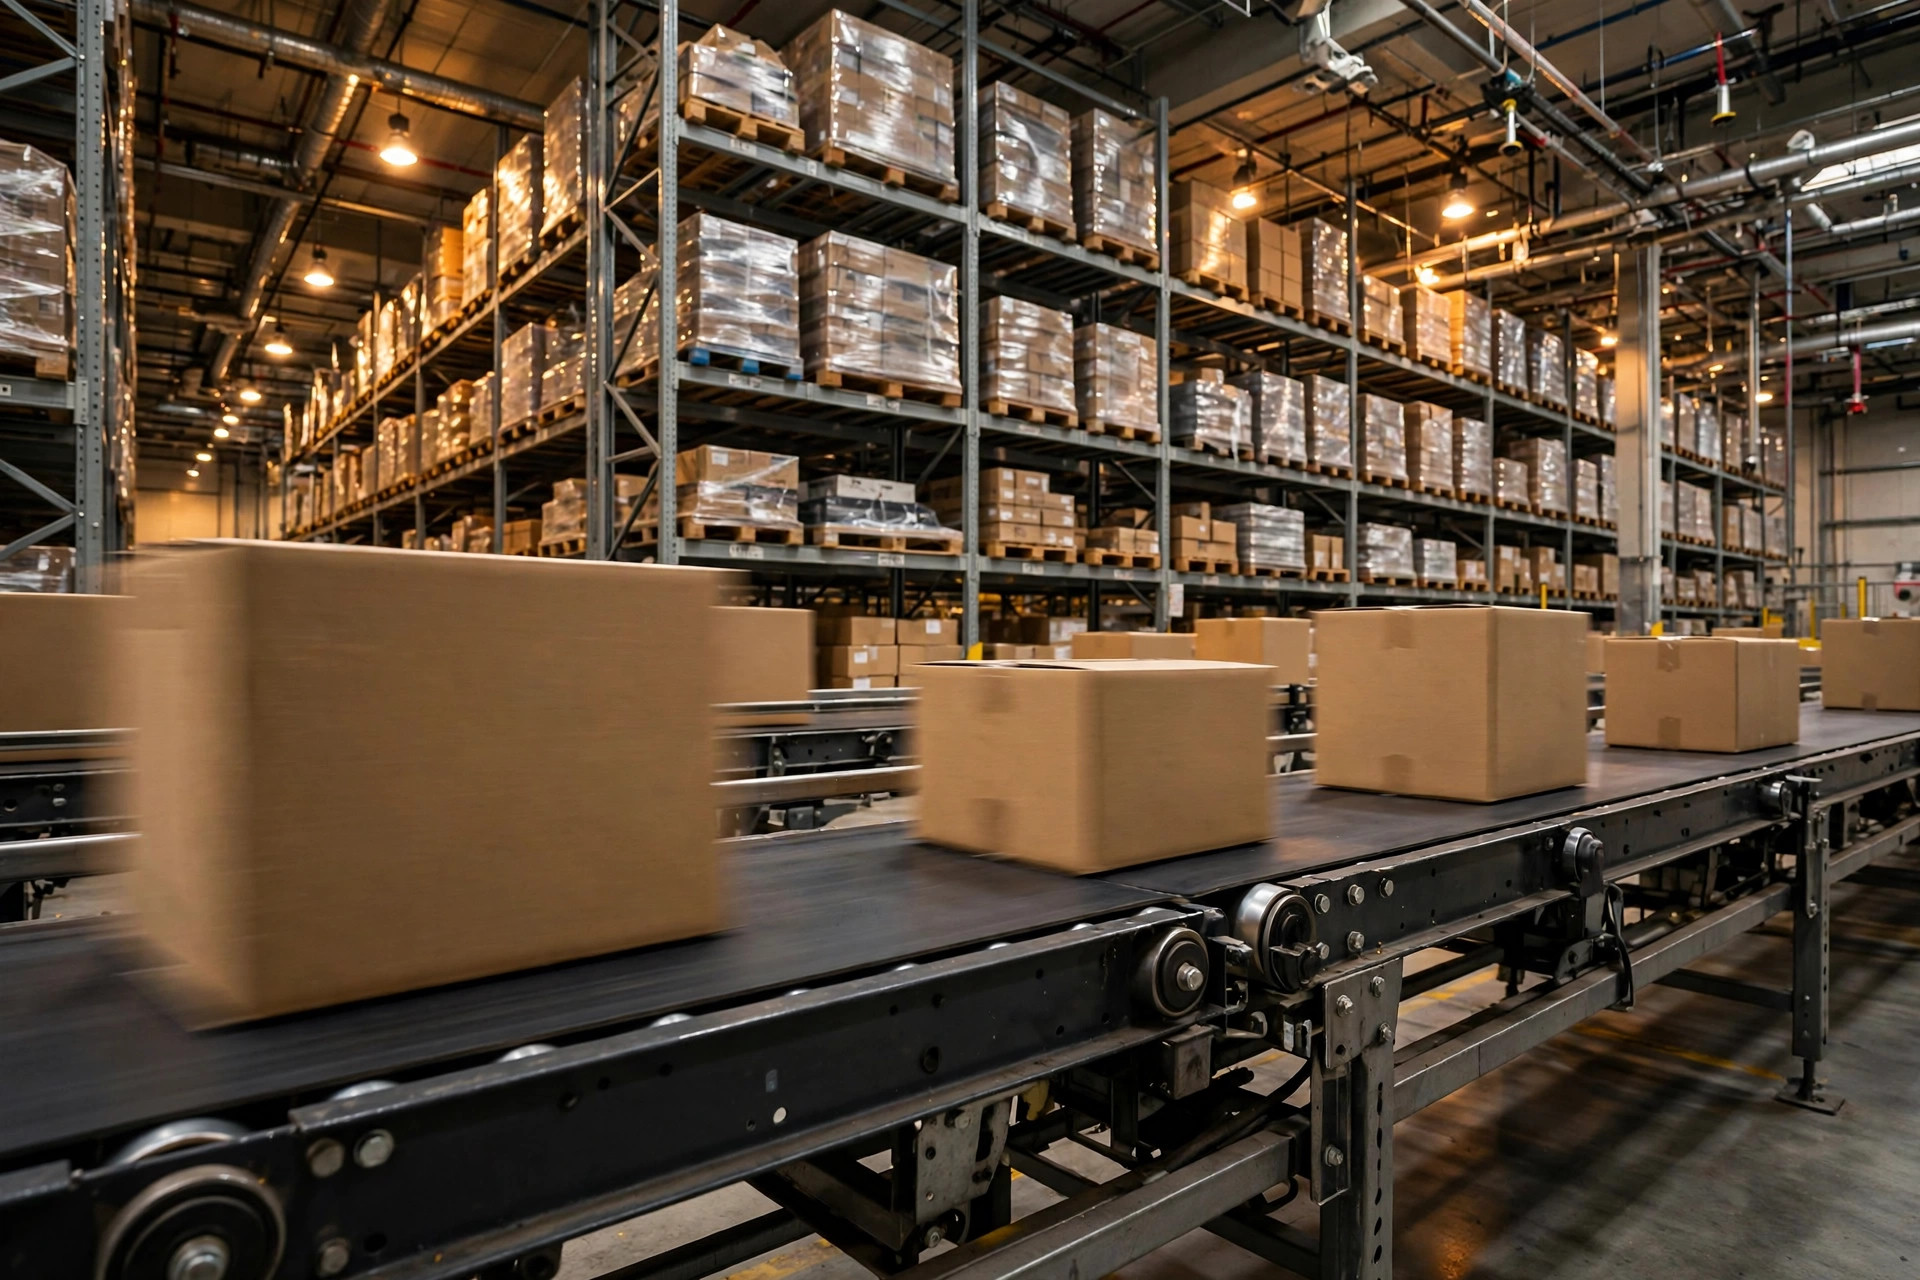
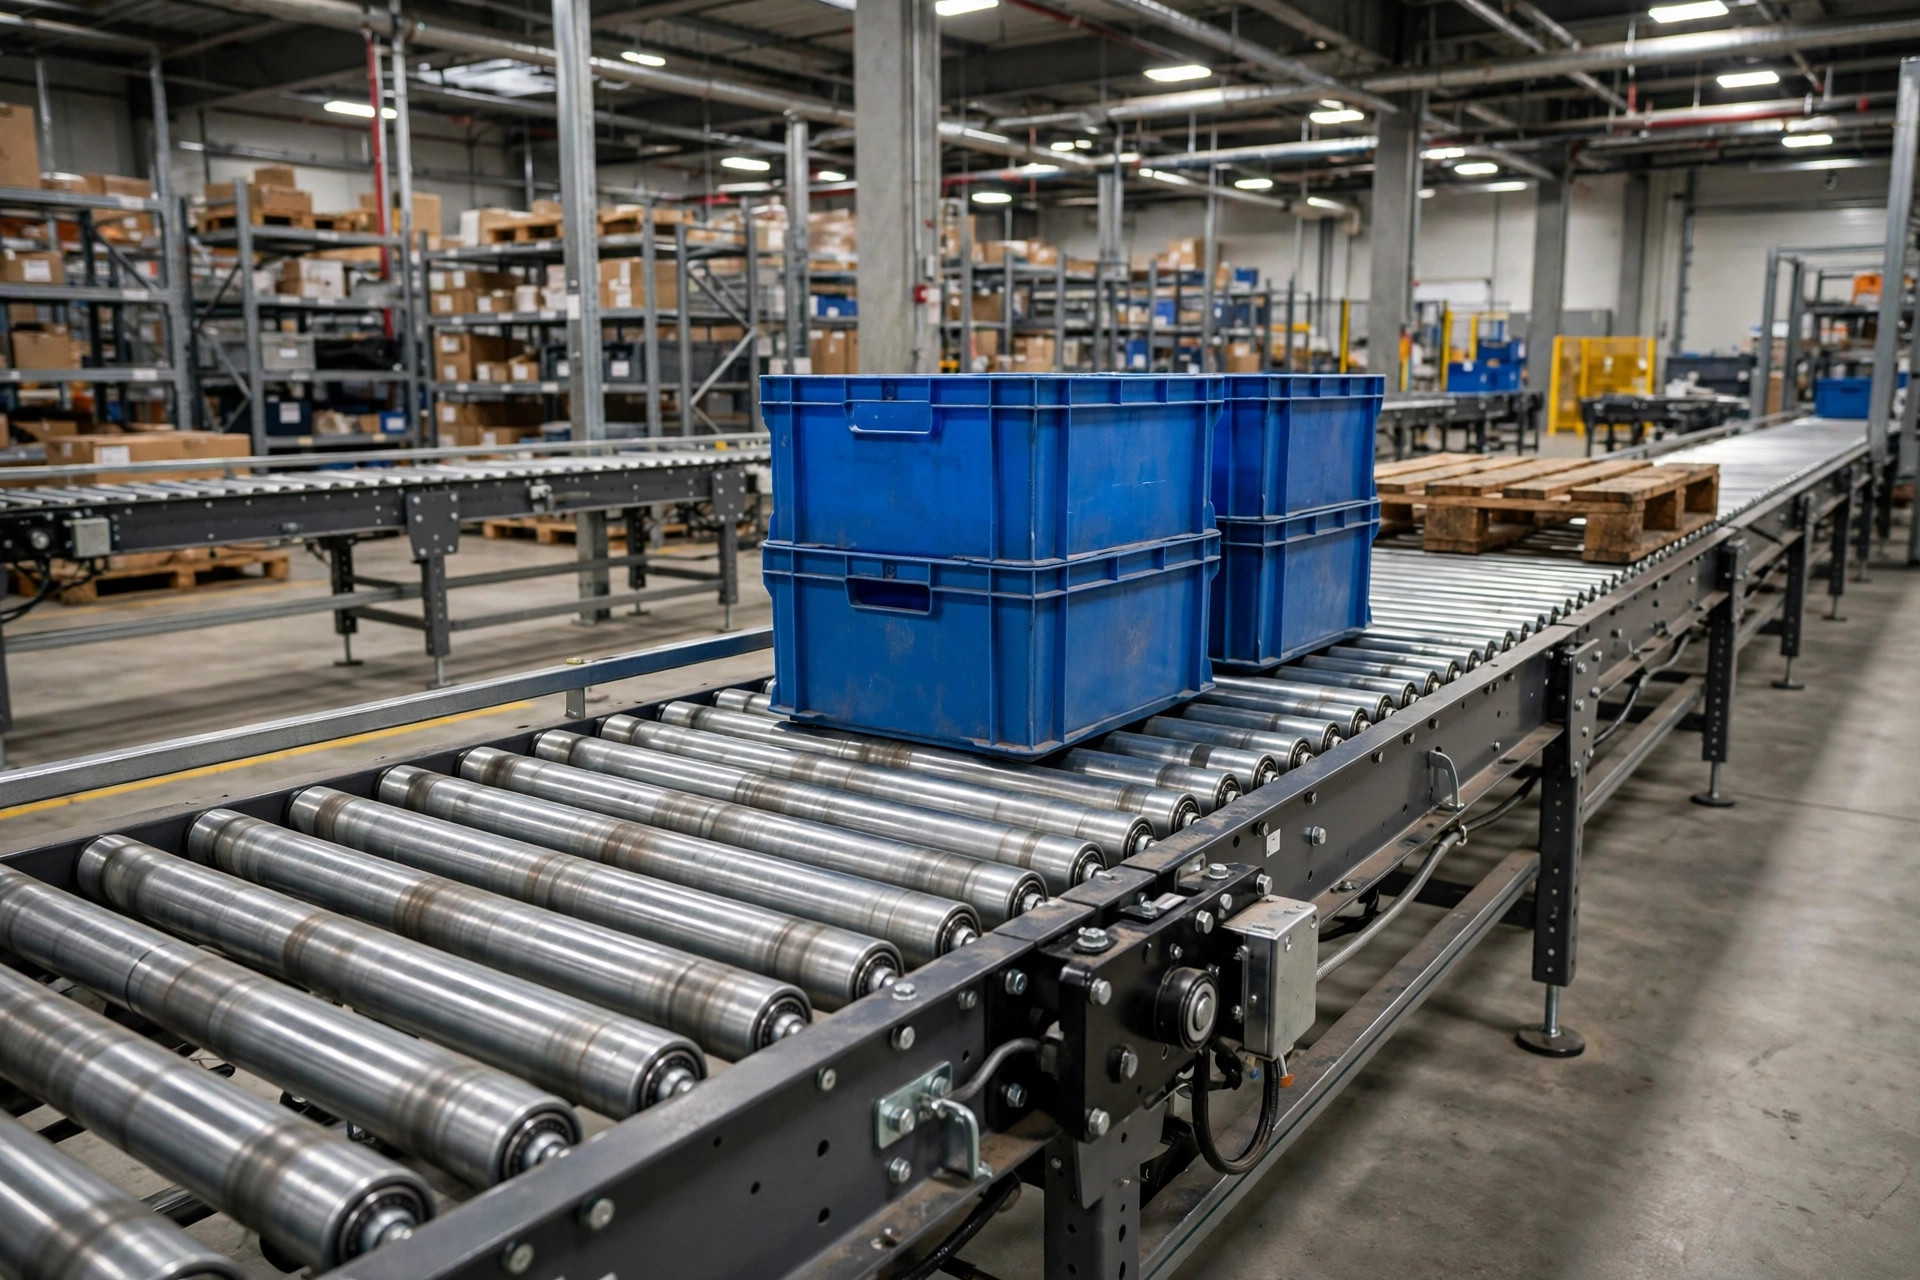
第一,底部平不平。皮带机是面支撑——整条皮带托着货走。纸箱、软包、异形件,只要底部相对平整,皮带都吃得下。滚筒线是点支撑——货压在几根滚筒上走。这就决定了:底部软的、小的、形状怪的货,上滚筒线会陷进滚筒缝里卡住;而周转箱这种底部硬的载具,上滚筒反而走得又快又稳。周转箱配滚筒线,这是自动化仓里最常见的黄金搭档,基本不用纠结。
第二,重不重。滚筒线天生适合重货——托盘、整托的原料、几百磅的箱子,钢滚筒扛得住,而且重载滚筒线的结构本来就是为这个设计的。皮带机怕重货,尤其怕点载荷:一个棱角分明的重件长期压在同一位置,皮带会被顶出凹痕,跑起来就开始跑偏。单件超过一百磅以上的货,我一般建议直接看滚筒或链条输送,皮带机那条路就别想了。
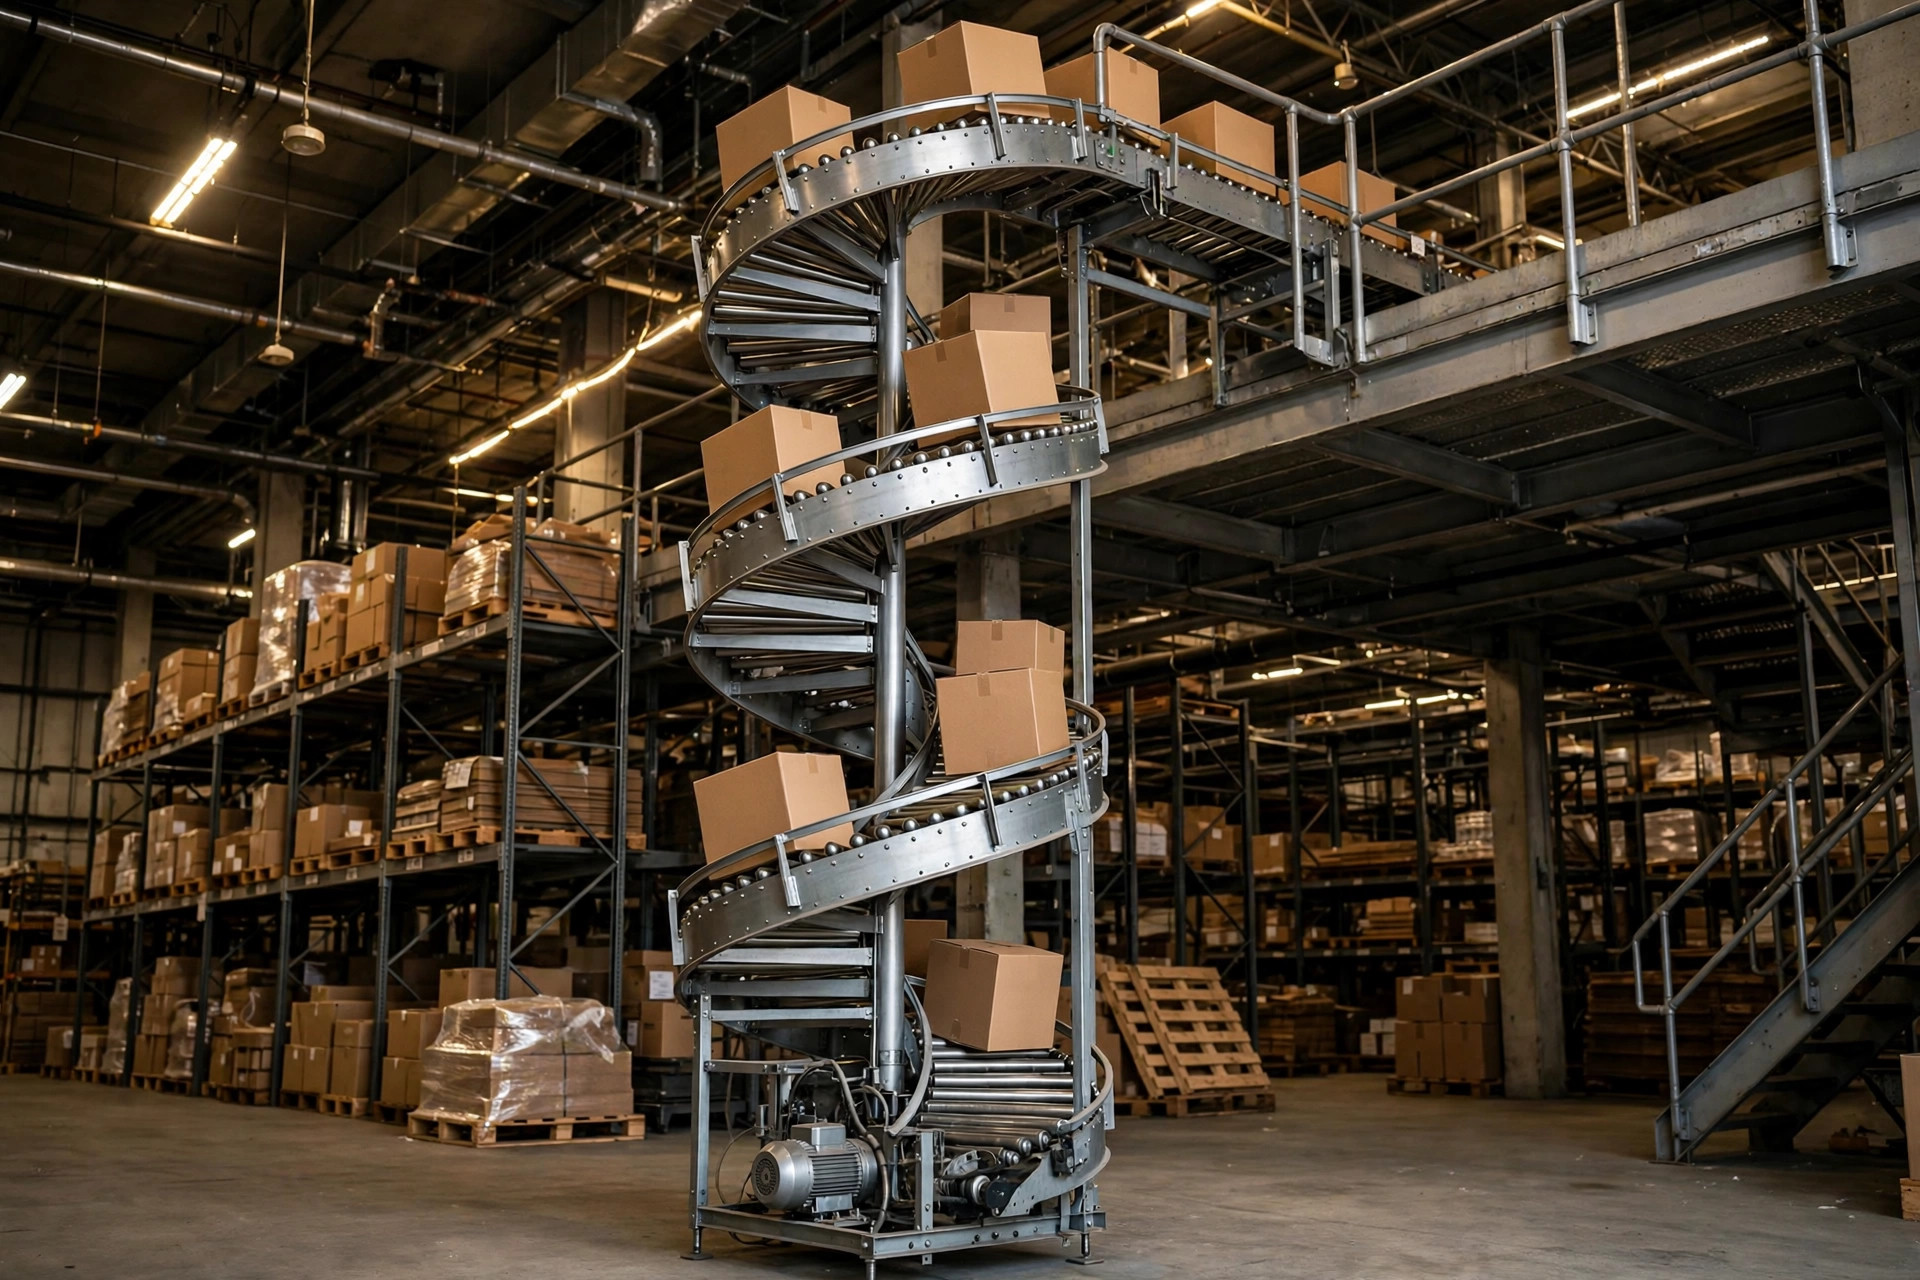
第三,要不要爬坡和分拣对接。皮带机最大的本事是爬坡——平带一般能做到二十度左右,换成花纹皮带角度还能再大,是仓库里爬坡最省心的方案。滚筒线基本只能走水平,所谓"滚筒爬坡"其实是重力段利用下坡,往上是走不动的。另外要做高速分拣、摆轮转向,皮带机的平滑表面对接起来最顺;滚筒线要做分拣,一般是加推出器或顶升移载,结构复杂一档。
还有一个经常被忽略的维度:积放。皮带机是连续跑的,货在上面不能停——一停就是整条线停。滚筒线(尤其是电动滚筒分区控制的)可以做零压力积放:货到工作站前排队等着,前面的走了后面的才跟上,互不挤压。对拣选工作站、打包台这种"人跟不上线"的环节,积放功能几乎是刚需。我见过不少仓为了省这点钱上了皮带机,结果打包员一慢下来,整条主线跟着憋车,最后还得返工加装积放段,花的钱比当初直接选对还多。
各自的坑,我都踩过
两种线都有自己的脾气,厂家彩页不会告诉你,维修工最清楚。
皮带机的头号坑是跑偏。皮带是个软的环,滚筒架只要有一点不正,或者货长期偏一侧上,皮带就开始往一边跑。轻则磨边、掉屑,重则把皮带磨出毛边甚至撕裂。解决办法不神秘:安装时中心线必须对准,定期检查调偏装置,货要尽量居中上。很多仓的跑偏是安装时埋的雷——地面不平、支架没校准,后面怎么调都调不好。前年我在南加州一个电商仓见过一条,皮带边磨得像狗啃过一样,最后只能整条换掉,停产两天。
皮带机的第二个坑是接头。皮带是个环,必然有个接头,这个接头是全线最脆弱的地方。重载、急停急起、长期跑偏,都会让接头先开裂。选皮带机时接头工艺要问清楚,硫化接头比机械接头耐用得多,这笔钱别省。
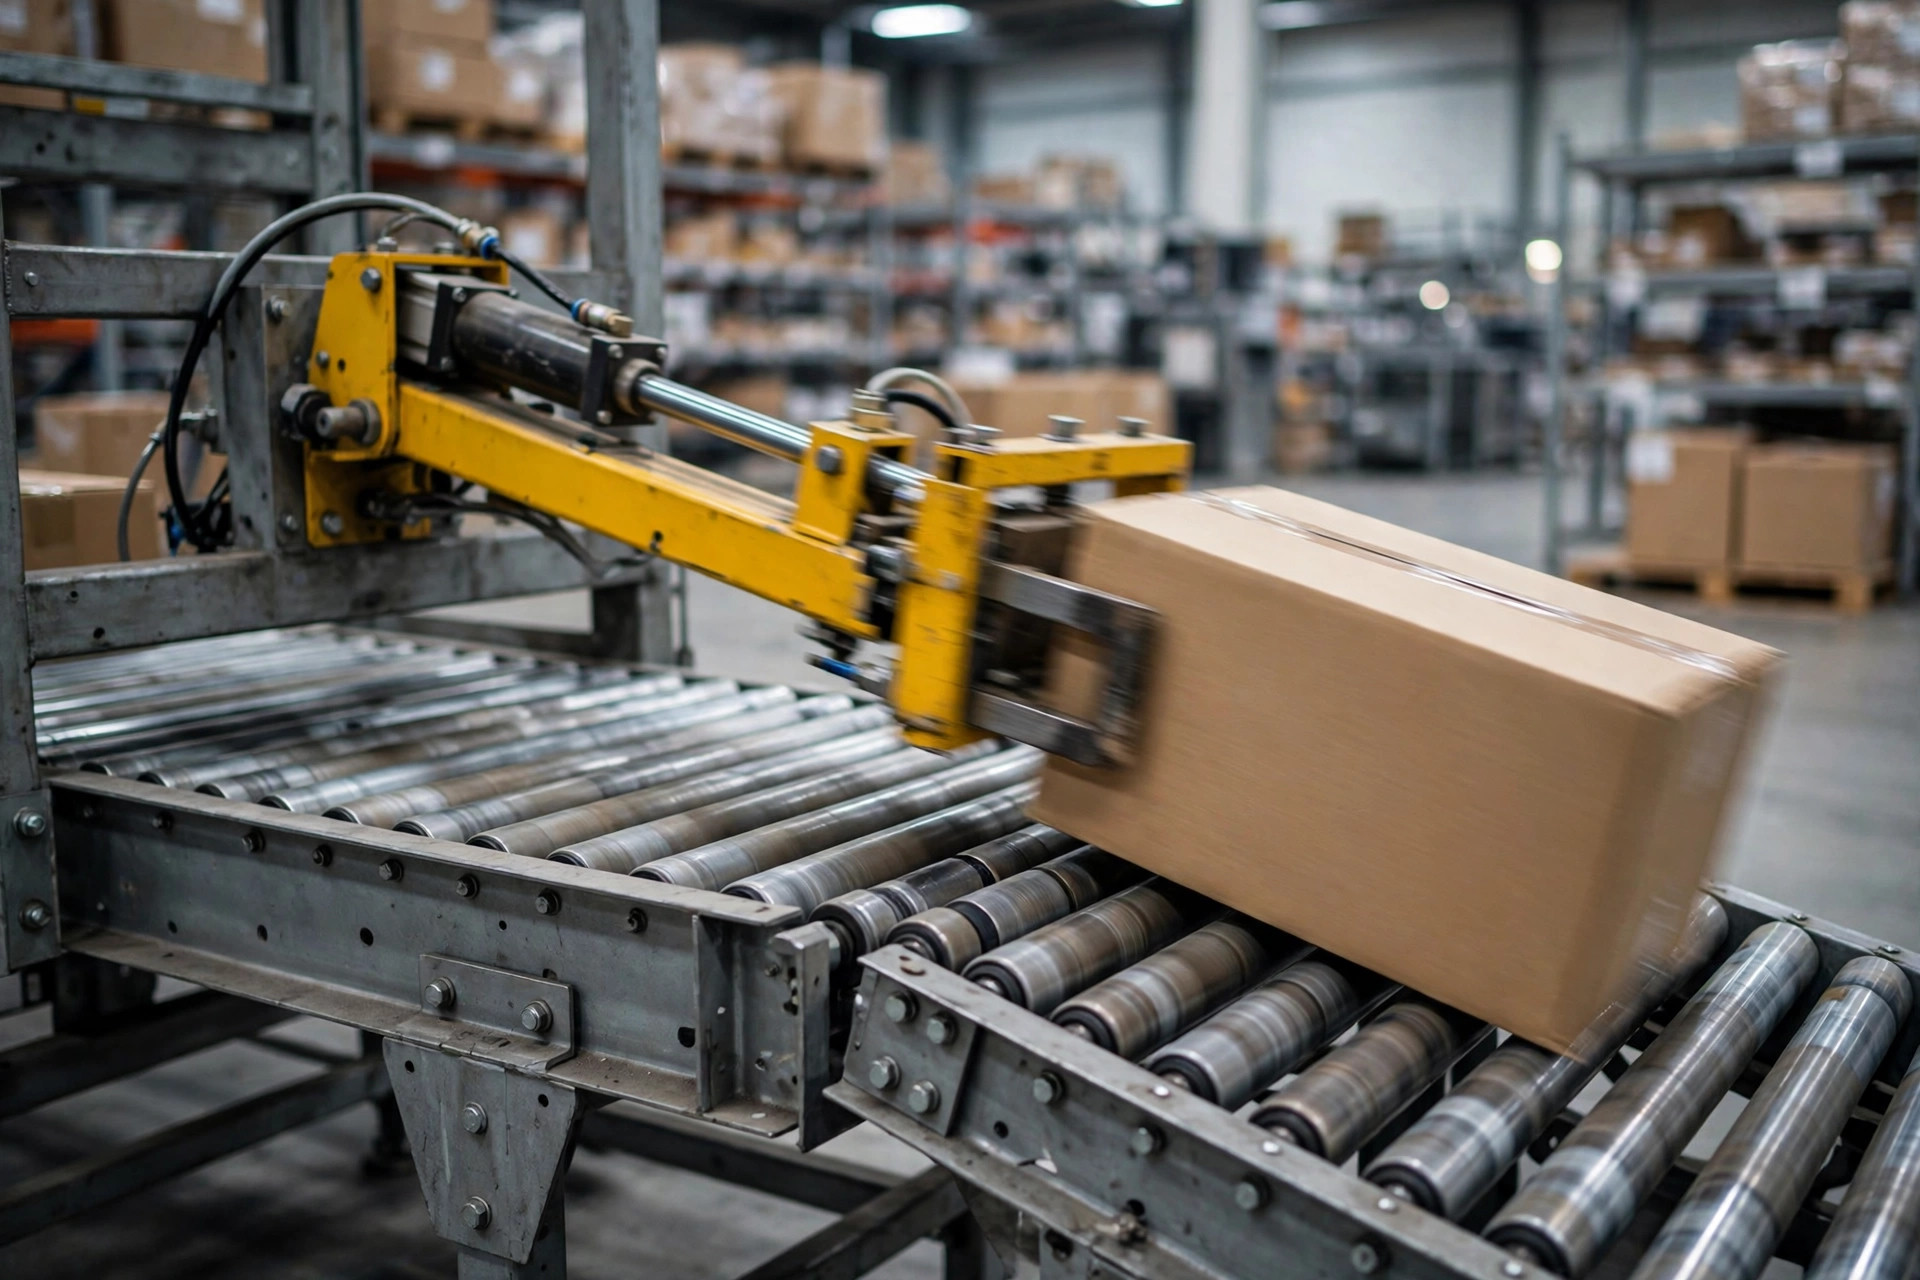
滚筒线的头号坑是卡箱。滚筒之间有缝,货的最小底面如果小于三根滚筒的跨度,货就会陷进去——轻则歪斜,重则彻底卡死整条线。所以滚筒线的第一条铁律是:滚筒间距必须按你最小的货来定,不是按最大的。很多仓选型时只想着大箱子,结果小件一上全卡。
滚筒线的第二个坑是噪音和积灰。钢滚筒跑起来声音不小,夜班仓尤其明显;更麻烦的是灰尘和碎屑会钻进滚筒轴承,时间一长滚筒转不动,变成"死辊",货在上面打滑。滚筒线看着皮实,其实是个需要定期保养的设备,轴承和链条的维护计划必须写进保养制度,不然三年后整条线跑得像拖拉机。
三个最常问的纠结场景
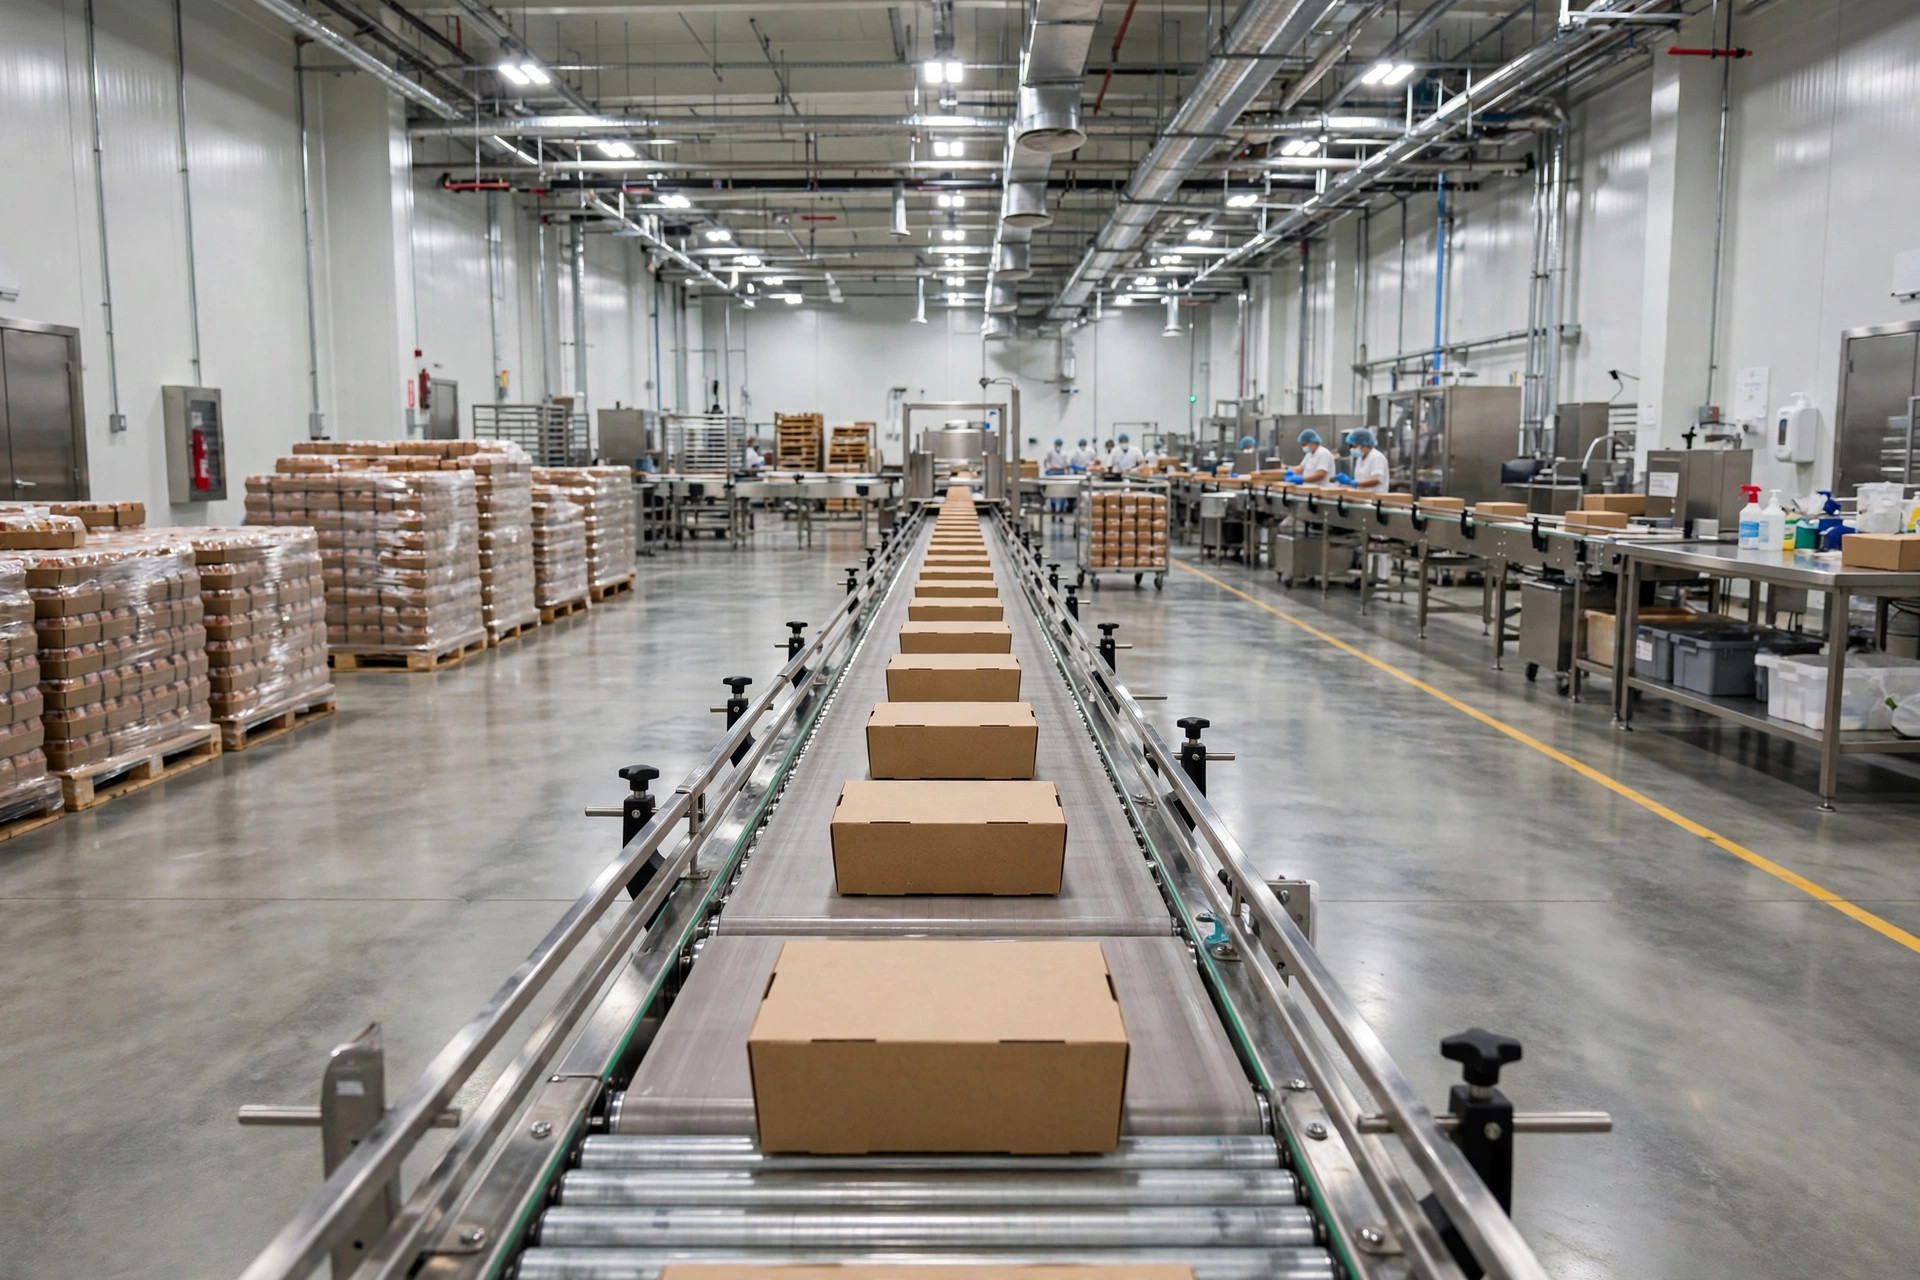
纸箱用什么线?看纸箱底。如果是标准纸箱、底部平整,皮带机最顺,尤其长距离输送和要爬坡进分拣机的场景。但如果你的纸箱大小差异极大、还有很多小件,滚筒线配好间距也能跑,而且造价通常更低。我的判断是:纯纸箱、要爬坡、要对接分拣——皮带机;纸箱混杂、水平输送为主——滚筒线够用。
周转箱用什么线?滚筒线,闭眼选。周转箱底部硬、尺寸统一,在滚筒上跑得稳、噪音也小。皮带机也能跑周转箱,但属于杀鸡用牛刀,还多一个皮带磨损的维护项。
托盘能不能上皮带机?我的答案是:别。美国标准托盘是 48×40 英寸,木托盘底面有板条缝、有钉头,长期在皮带上走会把皮带表面啃坏;而且托盘加货动不动上千磅,皮带张力和电机都吃不消。托盘输送的标准答案是重载滚筒线或链条输送机。非要上皮带也不是不行,但那是特种设计,造价和维护都会让你后悔当初为什么不直接选滚筒。
混合方案:主线皮带,分支滚筒
成熟的仓库很少只用一种线。最常见的混合方案是:主干线用皮带机——长距离、爬坡、高速、对接分拣;分支线和工作站用滚筒线——便宜、结实、好维护,周转箱和重件在分支上走。这种搭配把两种线的长处都用上了,造价也比全线皮带机低一截。
还有一个省钱的思路:先上滚筒线框架,预留皮带机的接口。业务量上来要提速、要加分拣时,再局部换成皮带机。输送线最怕的是一次性定死,留一点扩展余地,三年后你会感谢现在的自己。
最后说个验收的土办法:试运行别拿标准大箱子走一遍就签字,一定要把你最小的货、最软的货、最重的货各跑一遍。最小的货测滚筒间距合不合格,最软的货测皮带托不托得住,最重的货测电机和结构余量。这三样都过了,这条线才算真正交得出去。
一句话选型公式:货软货小要爬坡,皮带机;货重货硬走水平,滚筒线;托盘不上皮带,周转箱不配皮带。