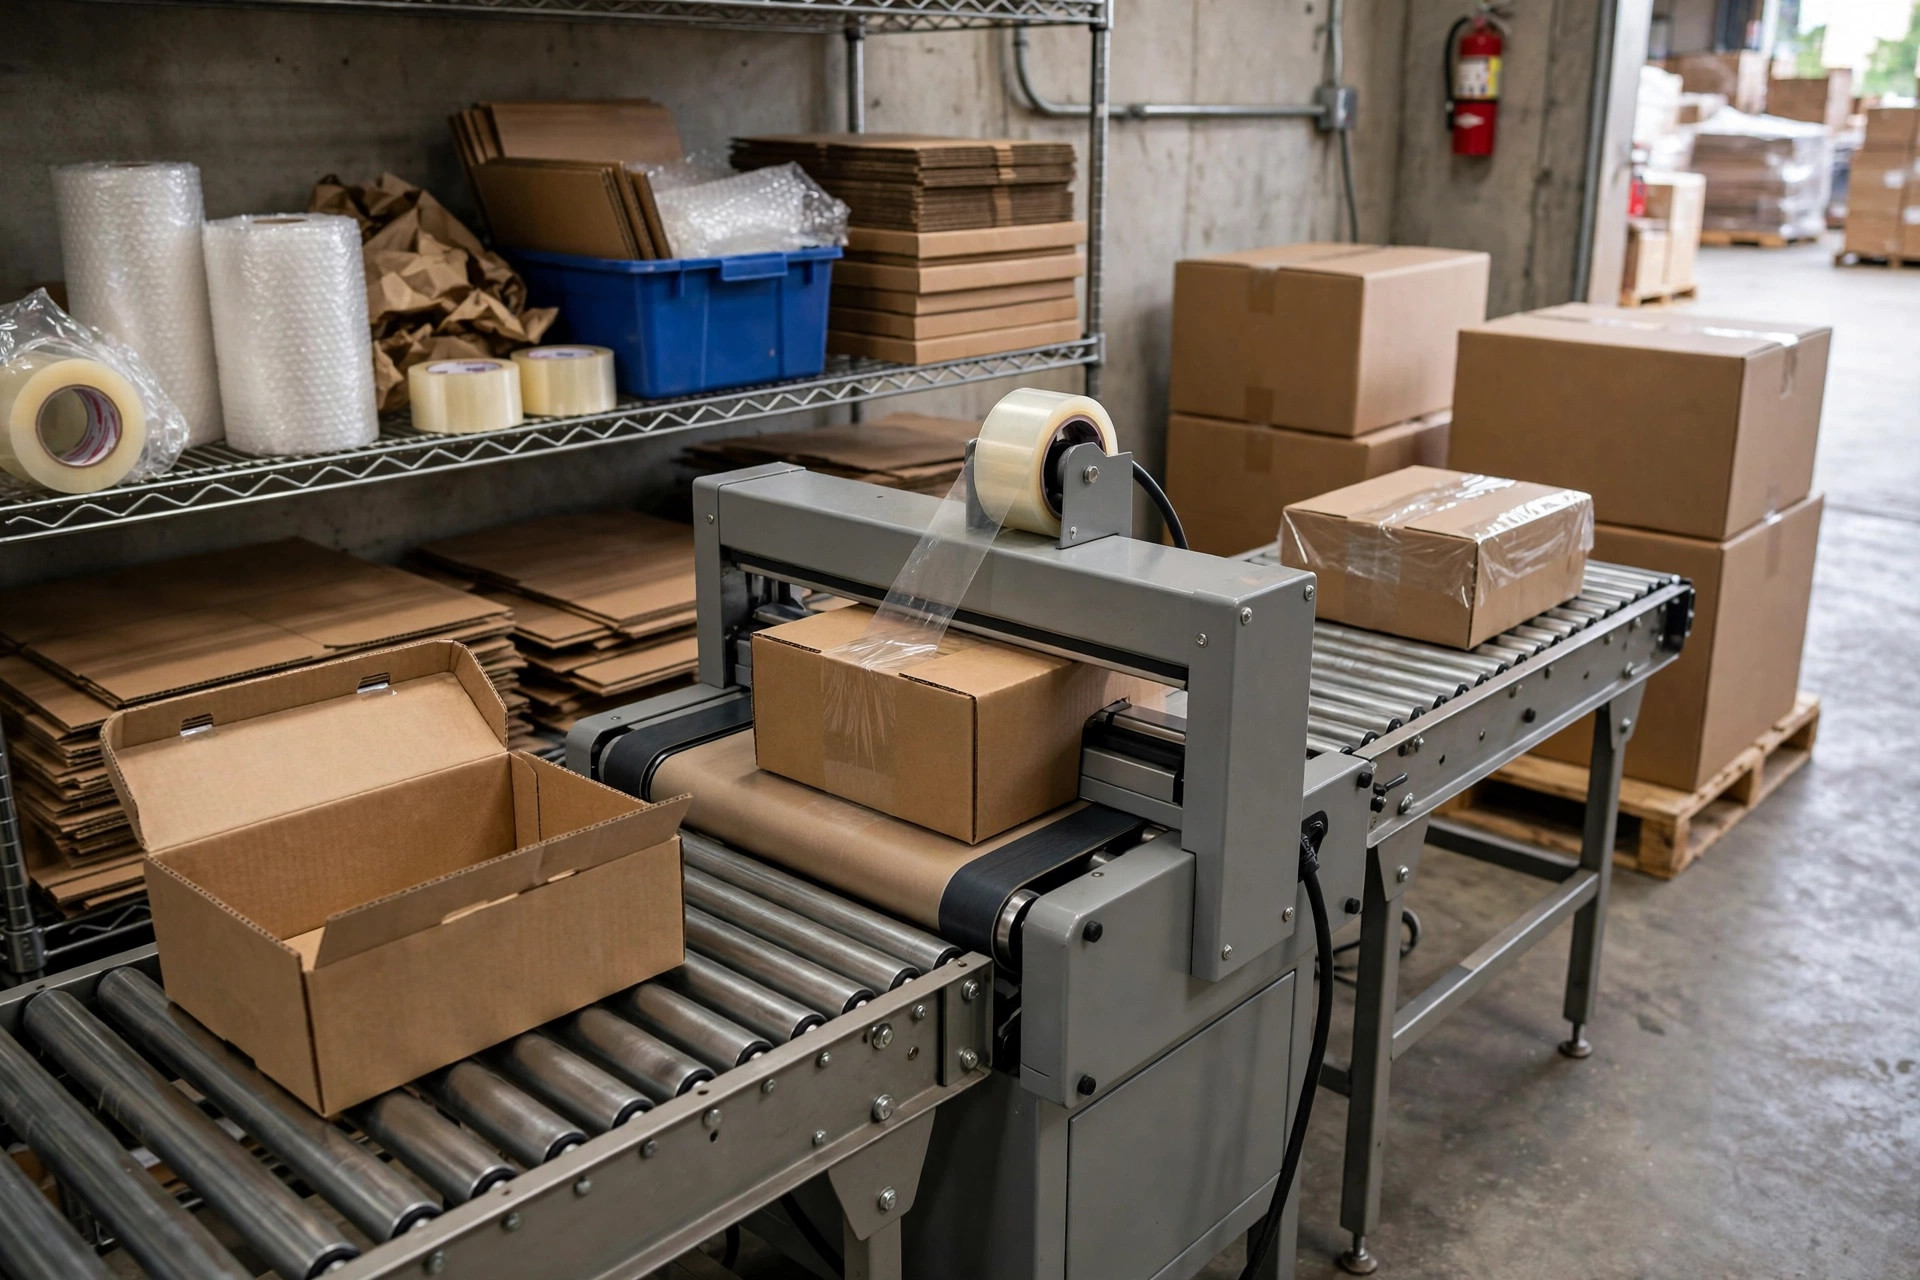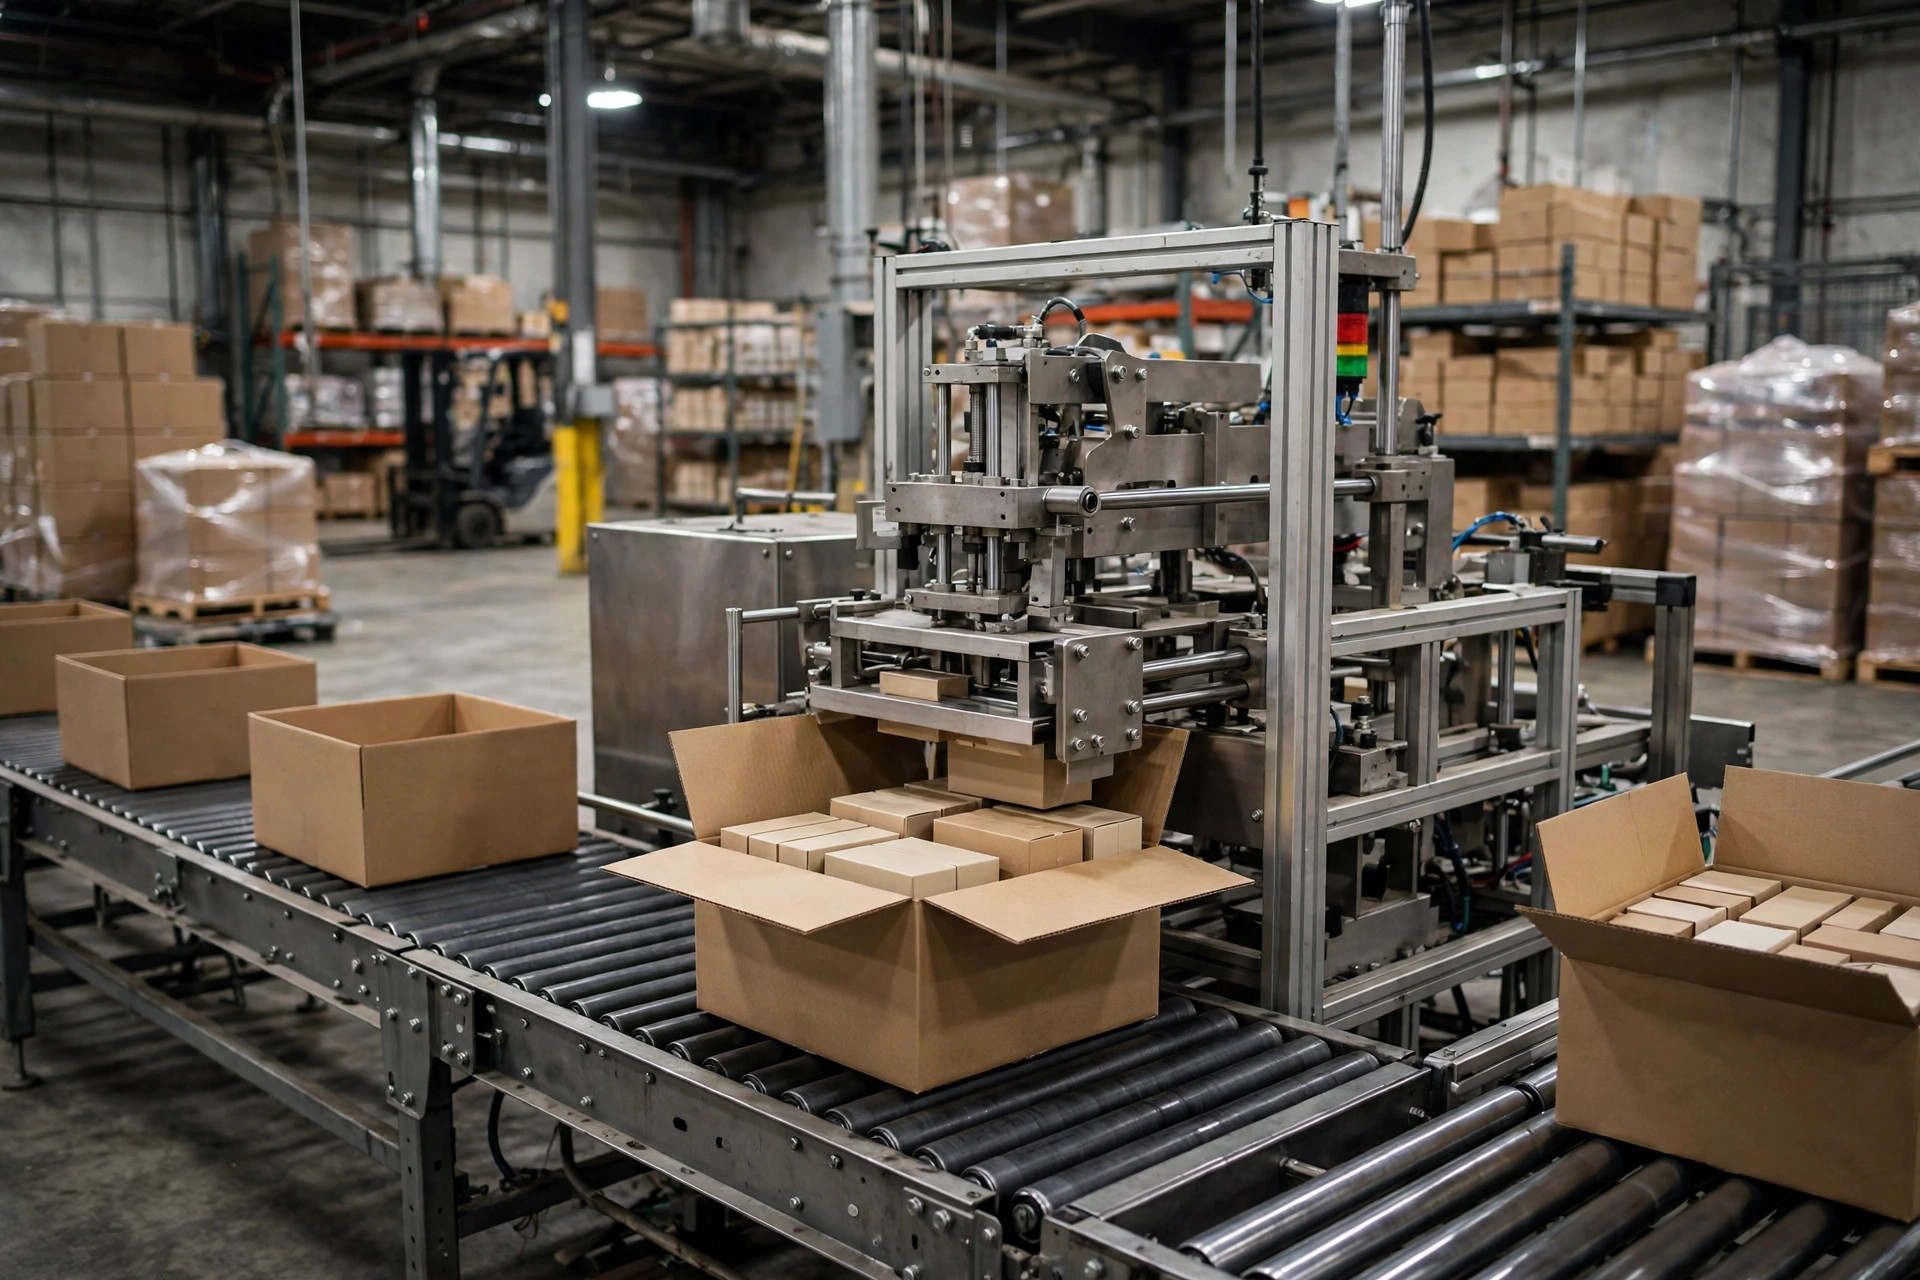
我跟你说,跑了这么多年,仓库门口是我看人看事最多的地方。一辆车到库,门一开,装货快不快、货损多不多,十有八九在装箱那道工序上就已经定下来了。行里把这道工序交给机器干,叫 case packer machine warehouse,一条线把产品装进箱、放好隔板、封上箱口,全包了。
前年秋天,我去 Ontario 一家饮料分销仓提货。那天到得早,赶上他们正往车上装货。装箱是人工干的,几个人围着传送带,瓶子往箱子里塞,隔板有时候放、有时候忘。有一托盘,顶上那层箱子明显瘪了一角,叉车一晃,里头瓶子互相一磕,哗啦一声。收货方验货的时候直接把那托盘挑出来了,退货、重装、重新打托盘,我在门口等了半天,下一趟活全耽误了。那趟活我印象特别深,不是因为等了多久,而是因为问题本来不在路上,出在仓库里那道最不起眼的工序上。
去年春天,我又去一家做调味品的仓提货,情况完全不一样。他们上了自动装箱机,传送带过来一排瓶子,机器把箱子撑开、瓶子装进去、隔板放好、箱口封上,一气呵成。打出来的托盘方方正正,箱子个个一样高,叉车一叉就走。收货方验货,抽了几箱看,没毛病,签字放行。我那趟从进门到出门,比平时快了一大截。两趟活一对比,我心里就明白了:装箱这道活,机器干和人干,差的不只是速度,是整车货到客户手里长什么样。
case packer machine warehouse 一条线到底干了哪几道活
很多人一听自动装箱机,以为就是个装东西的机器。其实它一条线干了三道活,少一道都不叫装箱机。
第一道,开箱。扁平的纸箱送进来,机器把它撑开、立起来,底部封好。这道活单拎出来叫 case erector,开箱机,只负责把箱子立起来。
第二道,装箱。产品按排好的队形进箱,该放隔板的放隔板。隔板这东西别小看,瓶子、罐头、玻璃瓶,路上颠簸全靠隔板隔开,不然瓶碰瓶,破损率一下就上去了。隔板放没放、放正没放正,收货方一开箱就能看出来。
第三道,封箱。箱口折好,用胶水粘上或者用胶带封上。只干这道活的机器叫 case sealer,封箱机。装箱机是把开箱、装箱、封箱三台机器的活串到一条线上,箱子进去是扁的,出来是封好的成品箱。
所以你去仓库看设备,别听名字就下结论。对方说"我们有封箱机",那只是最后一步;说"我们有装箱机",你得问一句,是整条线,还是只有其中一段。问清楚了,才知道这家仓的装箱到底靠不靠谱。
四种 case packer,别买错了型
装箱机不是一种机器,是四种路子,适合的货完全不一样。买错了型,机器再贵也是摆设。
| 类型 | 怎么进箱 | 适合啥货 | 得留意的点 |
|---|---|---|---|
| 侧面进箱 side-load | 产品从侧面横着推进箱子 | 瓶、罐、盒装产品 | 箱子开口得规整,歪箱容易卡 |
| 底部进箱 bottom-load | 产品从下面托进箱子 | 袋装、软包装、轻的产品 | 托举得稳,不然产品容易移位 |
| 顶部抓取 top-load / gripper | 机械手从上面抓着产品放进箱子 | 瓶罐、异形件、需要轻拿轻放的货 | 抓具得跟产品形状配 |
| 机器人装箱 robotic / spider | 机器人按程序抓取摆放 | 多规格、小批量、换型频繁的货 | 编程和换型得有人会调 |
我见过一家仓,产品是袋装调料,图省事买了侧面进箱的机型,结果袋子软,推进去老是歪,隔板也放不正,最后机器闲置,工人又回去手装了。不是机器不好,是型号跟产品不对付。选型之前,先把自己家产品的形状、重量、箱规列出来,拿着这个清单去跟厂商谈,别反过来先看机器再想产品。
速度这事,我也要多说一句。有的厂商样本上会写一小时能装多少箱,那是人家的样本数据,不是你家仓库的实测数据。纸箱质量、产品形状、换型次数,每一样都会影响实际速度。有一家厂商的规格书上写着一例是 8–30 箱/分钟——这只是某一家的规格书例子,千万别当成行业通用数字。买之前,拿自己的箱子、自己的产品去厂商那里试机,跑出来的速度才是你的速度。问厂商要实测数据,这句话你记下来,谈判的时候用得上。
什么时候不配上 case packer machine warehouse
说到这儿,你可能觉得,装箱机这么好,每家仓都该上一台。我跟你说,真不是。跑了这么多年,我见过装箱机帮仓库翻身的,也见过装箱机买回来吃灰的。以下几种情况,你先别急着买。
第一,量小。装箱机是给稳定大批量准备的。你一天就装那么点货,机器开开停停,算下来还不如人工划算。机器的价值在"不停地跑",不是在"摆着好看"。
第二,规格变得太勤。一天换好几次箱规、换好几次产品,每次换型都要停机调整。换型次数一多,机器省下来的时间全让换型吃回去了。规格多变的小批量货,人工反而更灵活。
第三,产品太娇气或者形状太怪。异形件、易碎品、表面怕刮的货,机器抓具配不好,反而比人工更容易出破损。这类货上机器之前,先拿样品去试,试出破损了就别硬上。
第四,纸箱本身质量不行。机器对纸箱的要求比人工高。箱板太薄、裁切不齐、受潮发软,机器一撑就变形,一封就歪。纸箱质量不过关,机器越快,出错越快。先把纸箱供应商管好,再谈机器。
还有一条反常识的:装箱机修不好上游的问题。产品从灌装线出来就歪七扭八,箱子尺寸跟产品对不上,机器只会把错装得更快、更整齐。先把上游理顺了,机器才有意义。
买之前,先算三笔账
我跟仓库和货主打交道多了,发现决定买不买机器的人,最后都是在算账。但这账不能光算"机器多少钱",得算三笔。
第一笔,人工账。拿你现在的装箱工位数,乘上每人每小时的工资,再乘上每天干的小时数,这就是你现在每天花在装箱上的人工成本。机器来了,省下来的是这部分,减去机器运转和维护的开销,剩下的才是真省下来的。别用感觉算,用你自己家的工资单算。
第二笔,返工账。每个月因为装箱问题被收货方拒收、返工的托盘有多少,每个托盘返工要花多少人力、多少时间、耽误多少车次。返工这笔账,很多仓库平时不算,觉得是小钱,加起来才吓人。装箱机最大的价值有时候不在省人工,而在少返工。
第三笔,换型账。一天换几次规格,每次换型停机多久。换型停机是机器的隐性成本,算进去之后,你才知道这台机器在你家仓库一天真正能跑多久。换型少的仓,机器划算;换型多的仓,这笔账要算细。
三笔账算完,如果结论是"现在还不划算",那就不买。等量上来了、规格稳下来了,再买也不迟。设备这东西,买早了是负担,买对了才是帮手。
最后给货主和仓库各留一句话。货主去仓库看货,别只看库容、看价格,多看一眼装箱那道工序——箱子装得齐不齐,隔板放没放,封箱封得牢不牢,这些细节决定了你的货到客户手里是完好的还是破损的。仓库呢,上机器之前先把纸箱、产品规格、上游流程理顺,机器是放大器,好流程放大成好效率,烂流程放大成烂结果。
下回你去仓库提货,多看一眼装箱那道工序。箱子装得齐不齐,路上就少操多少心。
作者:赵师傅|运输老炮