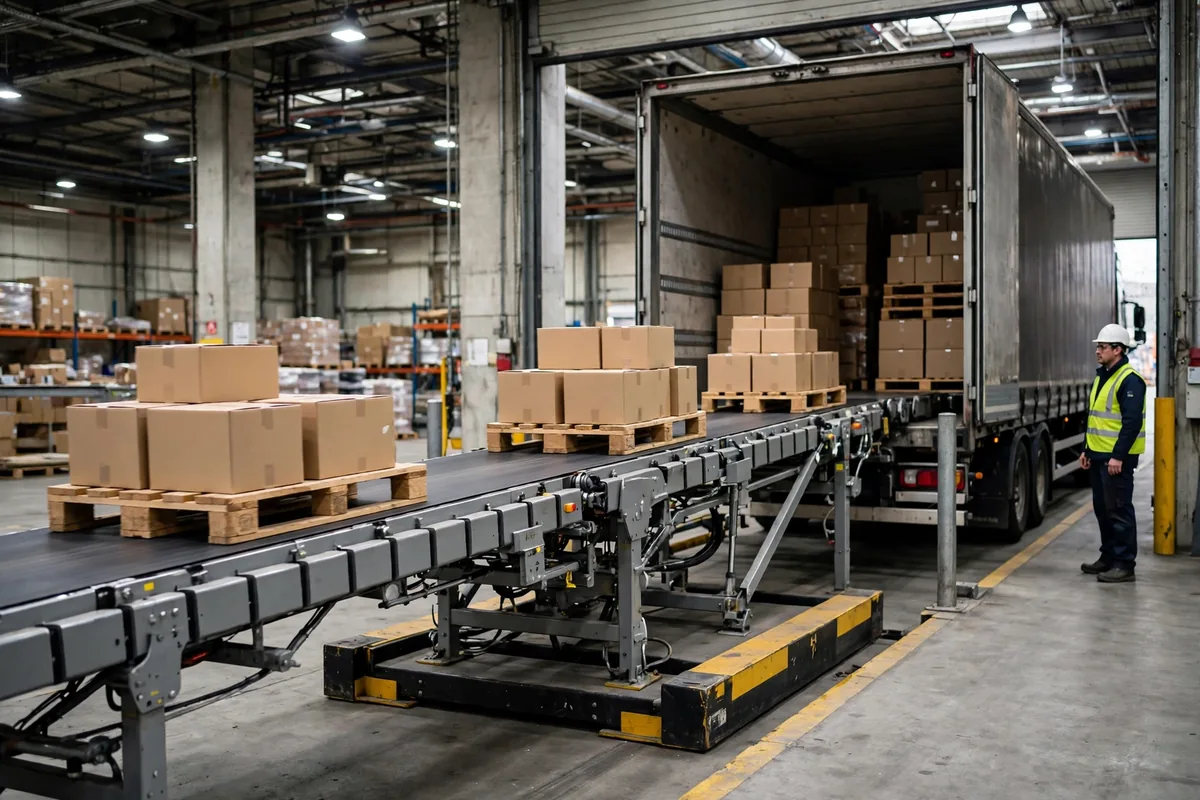
去年 10 月,我去了一家加州内陆帝国的饮料分销仓看现场。他们的自动装车系统刚投用两个月,月台上立着两条伸进车厢的伸缩输送线,操作员站在月台边按了个按钮,一托饮料自己滑进车厢深处,整整齐齐码好。仓库经理站在我旁边,脸上是那种花了大钱之后既得意又心虚的表情,问我一句话:刘工,你说这东西到底值不值?
我没当场回答。这个问题没有标准答案,只有一个算账的方法。而且得先说清楚一件事:它省的从来不是"装车"这个动作本身,省的是动作背后的人、时间和出错。很多人一上来就问设备多快,一小时能装几车,这就像买车只问极速,不问你每天跑什么路。
自动装车系统到底是怎么把货塞进车厢的
现在市面上的这类系统,大体分三条路线。一种是伸缩输送线,皮带一段一段伸进车厢,货一件一件滑进去,你可以理解为一条会自己伸长的手臂,适合箱装货、码垛整齐的品类。另一种是整托推进,一次把一整排托盘推进车厢,适合托盘标准化做得好的仓,速度最快,但对托盘和码垛的要求也最苛刻。还有一种是月台小车配合,货先在月台上码好,再由小车整体送进车厢,灵活,但节拍最慢。
三条路线原理不同,命门是同一个:对齐。车厢底板、月台面、输送线三者的高度和中心线必须对得上,差个几厘米,货不是卡住就是歪一边。装车自动化真正的技术含量不在"动起来",在"每次都对得准"。这就像射击,扣扳机谁都会,难的是每一枪都上靶。
所以选型的时候别先看宣传册上的速度,先看你家月台。月台高度不统一、地面有坡度、车厢底板高低差大,这三样里占一样,自动装车的效果先打个对折。我见过一家仓,设备本身没问题,月台是二十年前按老式挂车修的,新车一来底板高出几厘米,伸缩线每次都要人工垫调,所谓自动化到头来变成了"半自动",操作员比以前还忙。
什么样的仓,自动装车系统才是刚需
选型有没有分界线?有,而且很硬。我画过一张表,后来每次给客户讲方案都直接拿出来:
| 仓的情况 | 我的建议 |
|---|---|
| 日均出车不到 10 车 | 别碰,先把月台调度和备货节奏理顺 |
| 日均 10~25 车,货型杂、托盘不统一 | 先做标准化,设备的事往后放 |
| 日均 25 车以上,货型单一、托盘统一 | 可以认真谈,自动化大概率划得来 |
| 日均 40 车以上,三班倒 | 不上自动化,月台早晚会成为瓶颈 |
拿我开头那家饮料仓算一笔账。他们一车 26 托,人工装要两个人干一个半小时,自动装车之后一个人 35 分钟左右看完。按每天 30 车算,省下来的人时一天就是七十多个小时。这笔账听着很美,但别急着下结论——省下来的人时能不能真的省下来,要看这些人有没有地方去。装车省出两个人,拣选和备货那边如果本来就缺人,这钱才算真省下来了;如果人只是从月台挪到仓库里站着,那账面上的节省就是自欺欺人。
2023 年春天,达拉斯附近一家纸品仓找到我们,他们的自动装车线才上线三个月就想拆了重做。问题不在设备,在托盘。他们家三种托盘混着用,尺寸差个两三厘米,码垛高度也不统一,推进式装车十次里有两三次卡在车厢口。解决办法不是调设备,是全仓换统一托盘,旧托盘折价处理,码垛规则重写。设备商没骗他们,方案本身也没错,错的是上自动化之前没人去量一量托盘。自动装车系统有个脾气:它会把上游所有的不标准原样放大,人工装车能将就的地方,它一个都将就不了。
还有一个反常识的判断:装车越快,月台可能越堵。自动装车把装车时间压下来之后,瓶颈会立刻移到上游——备货跟不上,车在月台门口排队,司机等得不耐烦,月台调度反倒比以前更乱。我见过一家 3PL,2022 年在俄亥俄的仓上了自动装车,装车时间压下来一半,结果月台门口的车队排到了大门口,原因是备货区一次只能备两车的货。设备商的验收报告漂漂亮亮,仓库经理的头发掉了一半。自动化从来不是单点提速,是整条链一起提速,链上最慢的那一环决定了你最终能快多少。
维护的坑:买得起,不一定用得起
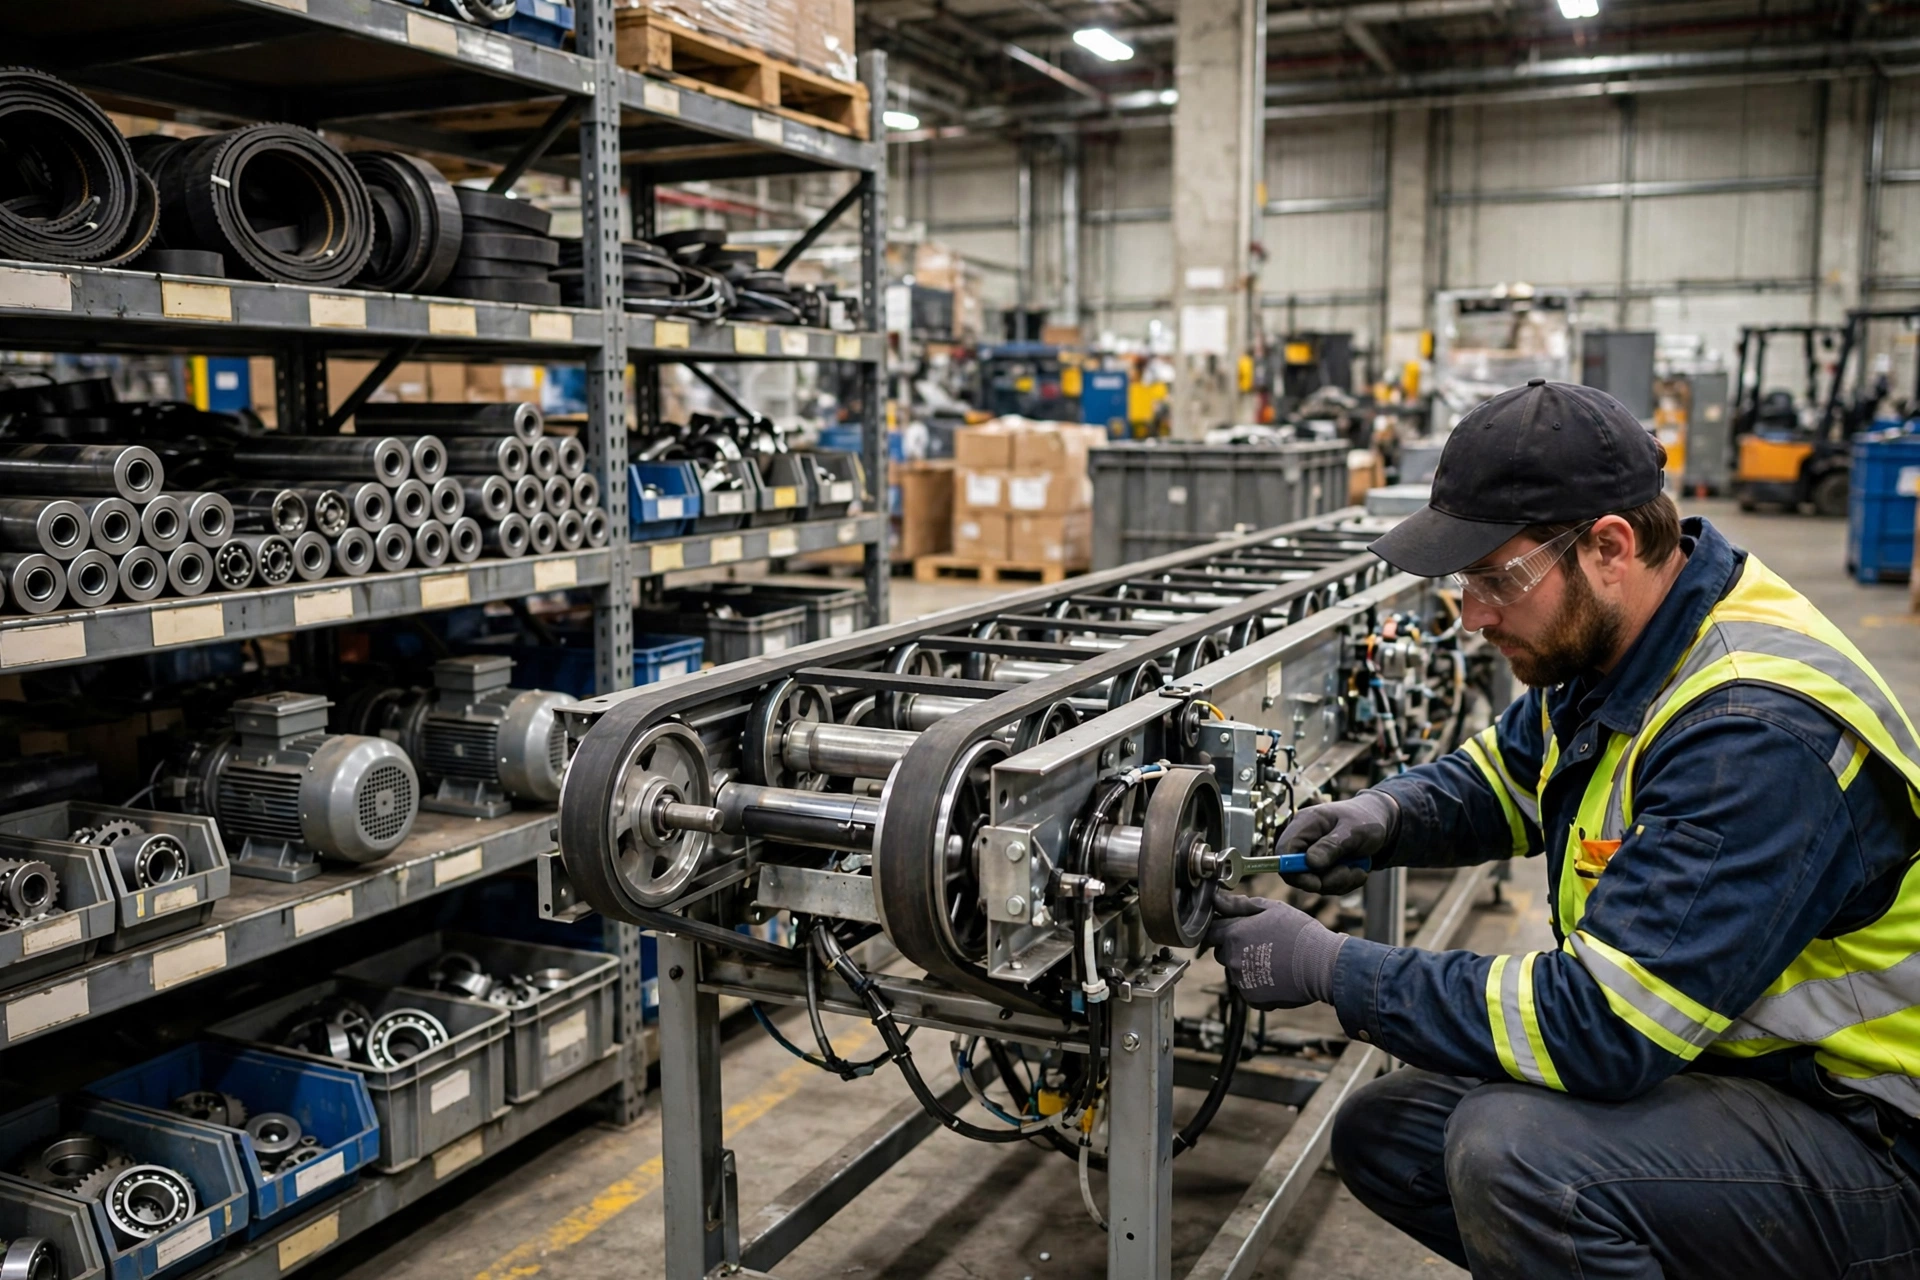
设备进场那天是最高兴的,真正的考验在之后。这类设备最常见的毛病就三类:传感器沾灰误报、输送带跑偏、链条和滚轮磨损。传感器这东西娇气,月台灰尘大,一层灰盖住,系统就以为车厢里有障碍物,整条线停下来等你擦。你可以理解为它是个洁癖,仓库越脏,它越闹脾气。
备件是第二个坑。伸缩线的专用件交货周期不短,关键备件仓里没有现货,停机一次,月台就得回到人工装车。我的建议是:合同里把备件清单和到货时间写死,常用易损件按三个月用量备在现场,别信"随时能调货"这种口头承诺。停机成本这笔账,销售不会替你算,签合同的时候你自己得算。
皮带和托盘尺寸差导致的卡货,是维护现场最常见的急活。伸缩机的皮带用久了会跑偏,货在皮带上走着走着就往一边歪,歪到车厢口就卡住;托盘尺寸差个两三厘米,推进式装车一样会在车厢口别住。处理办法就三步:先停机、把卡住的托盘退出来,别硬推,硬推能把皮带和挡板一起顶坏;再量一遍出问题的托盘尺寸,确认是不是混进了非标托盘;最后调皮带张紧轮、清一遍滚轮上的灰,再把这批托盘单独码放、下一车换统一托盘进。这三步看着土,但能把一次卡货的停机时间压到半小时以内。最怕的是现场没人会调皮带,卡一次就等厂家派人,一等就是半天,月台的车队能从门口排到大街上。
还有可用率这笔账。厂家标的数字看看就好,现场灰尘、温差、操作习惯都会往下拽。真正该问的是你们自己的数:过去三个月,系统实际能用的时间占多少?每周因为设备原因停了几次?每次停多久?这三个数跑三个月,比任何宣传册都诚实。
对伪需求我一向不客气:日均不到 10 车的仓,非要上自动装车,十有八九是为了参观的时候好看。自动化是给量大、标准、稳定的场景准备的,量不够,设备大部分时间在那儿晾着,维护成本一分不少,这叫花钱买焦虑。先把出车量、托盘标准、备货节奏这三件事做到位,自动化自然会来找你。
回到开头那个问题。这钱花得值不值,看这一个数:你们每天雷打不动的出车数。不是旺季峰值,不是销售目标,是过去三个月里最平常那天的出车数。拿这个数乘以每车省下来的人时,再对照设备和维护的实际开销,答案自己会跳出来。如果这个数还不够,那就先别买设备,先把托盘统一了、把备货理顺了——这些活不花大钱,但能决定你将来买的设备是帮手还是摆设。
作者:大刘|自动化设备工程师