自动打包带机选型(automatic strapping machine selection)这事,仓库里打包带机几乎人手一台,但十个仓库有九个选不对、用不对。
我先扔个数字:同样一台半自动打包带机,熟练工打一根带子 6 秒,新手能打到 15 秒,差出两倍半。同一条打包线,全自动拱门机一根带子 2 秒出头。设备没变,人才是变量——但很多人的第一反应是"换台更好的机器"。这就是典型的把选型问题当成了采购问题。
先讲原理:自动打包带机就三个动作,卡带断带全是这三个动作没配合好
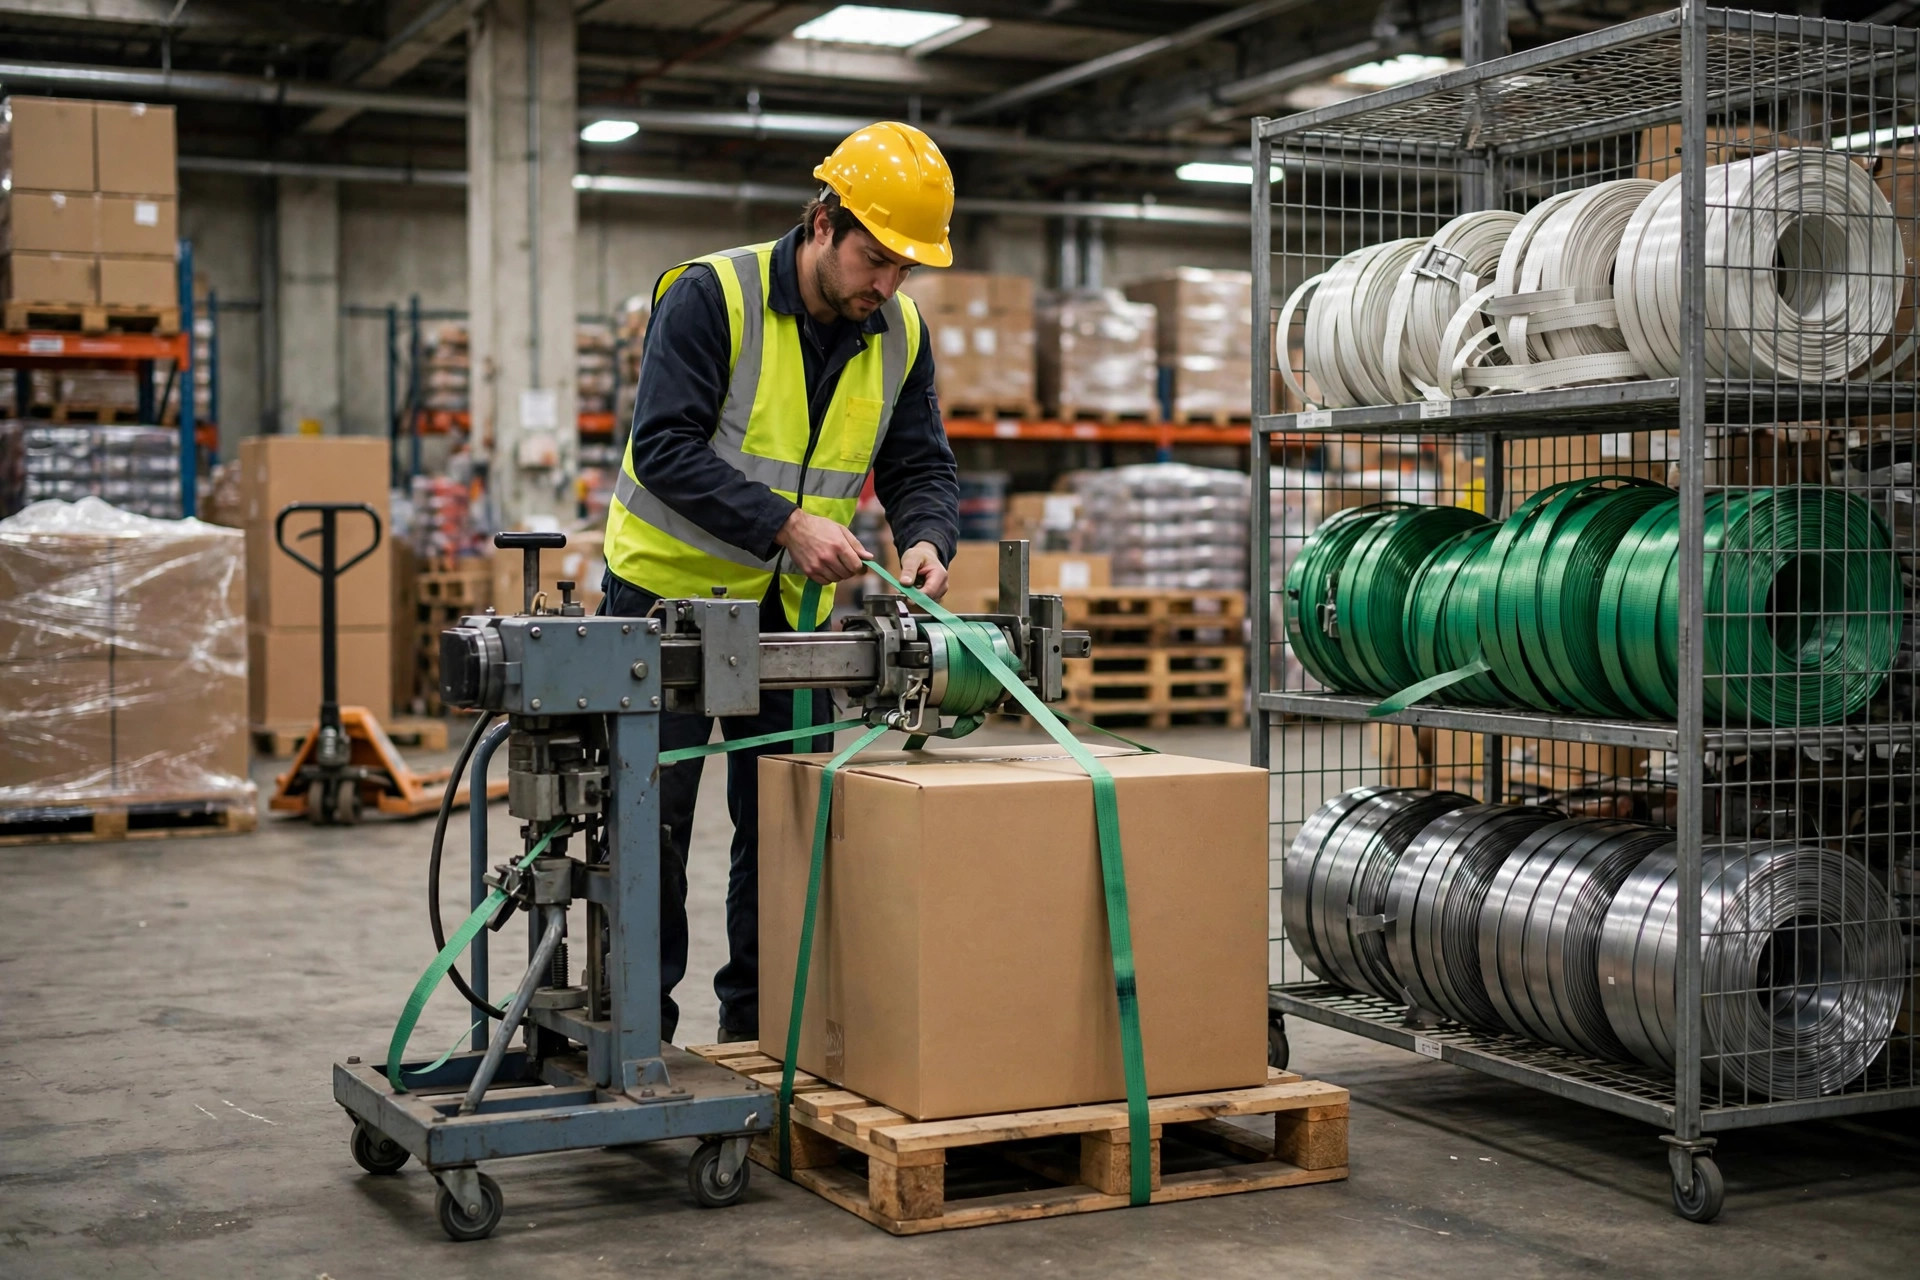
一台打包带机,不管半自动还是全自动,干的活就三件:送带、束紧、熔接。你可以理解为给纸箱"系鞋带":先把带子绕一圈(送带),再拉紧(束紧),最后打个死结(熔接)。
送带靠送带轮把带子送进带道。带道你可以理解为一条预设好的轨道,带子沿着轨道绕包裹一圈再回到机头。束紧时电机反转,回收多余的带子,把带子勒紧——束紧力就是在这里调的,单位一般是公斤,常见机型可调范围大概在 5~70kg,具体以厂家最新规格为准。熔接靠加热片(或摩擦头)把重叠的带子烫化压合,然后切刀切断。这一步有三个要素:温度、压力、时间,缺一个熔接就不牢。
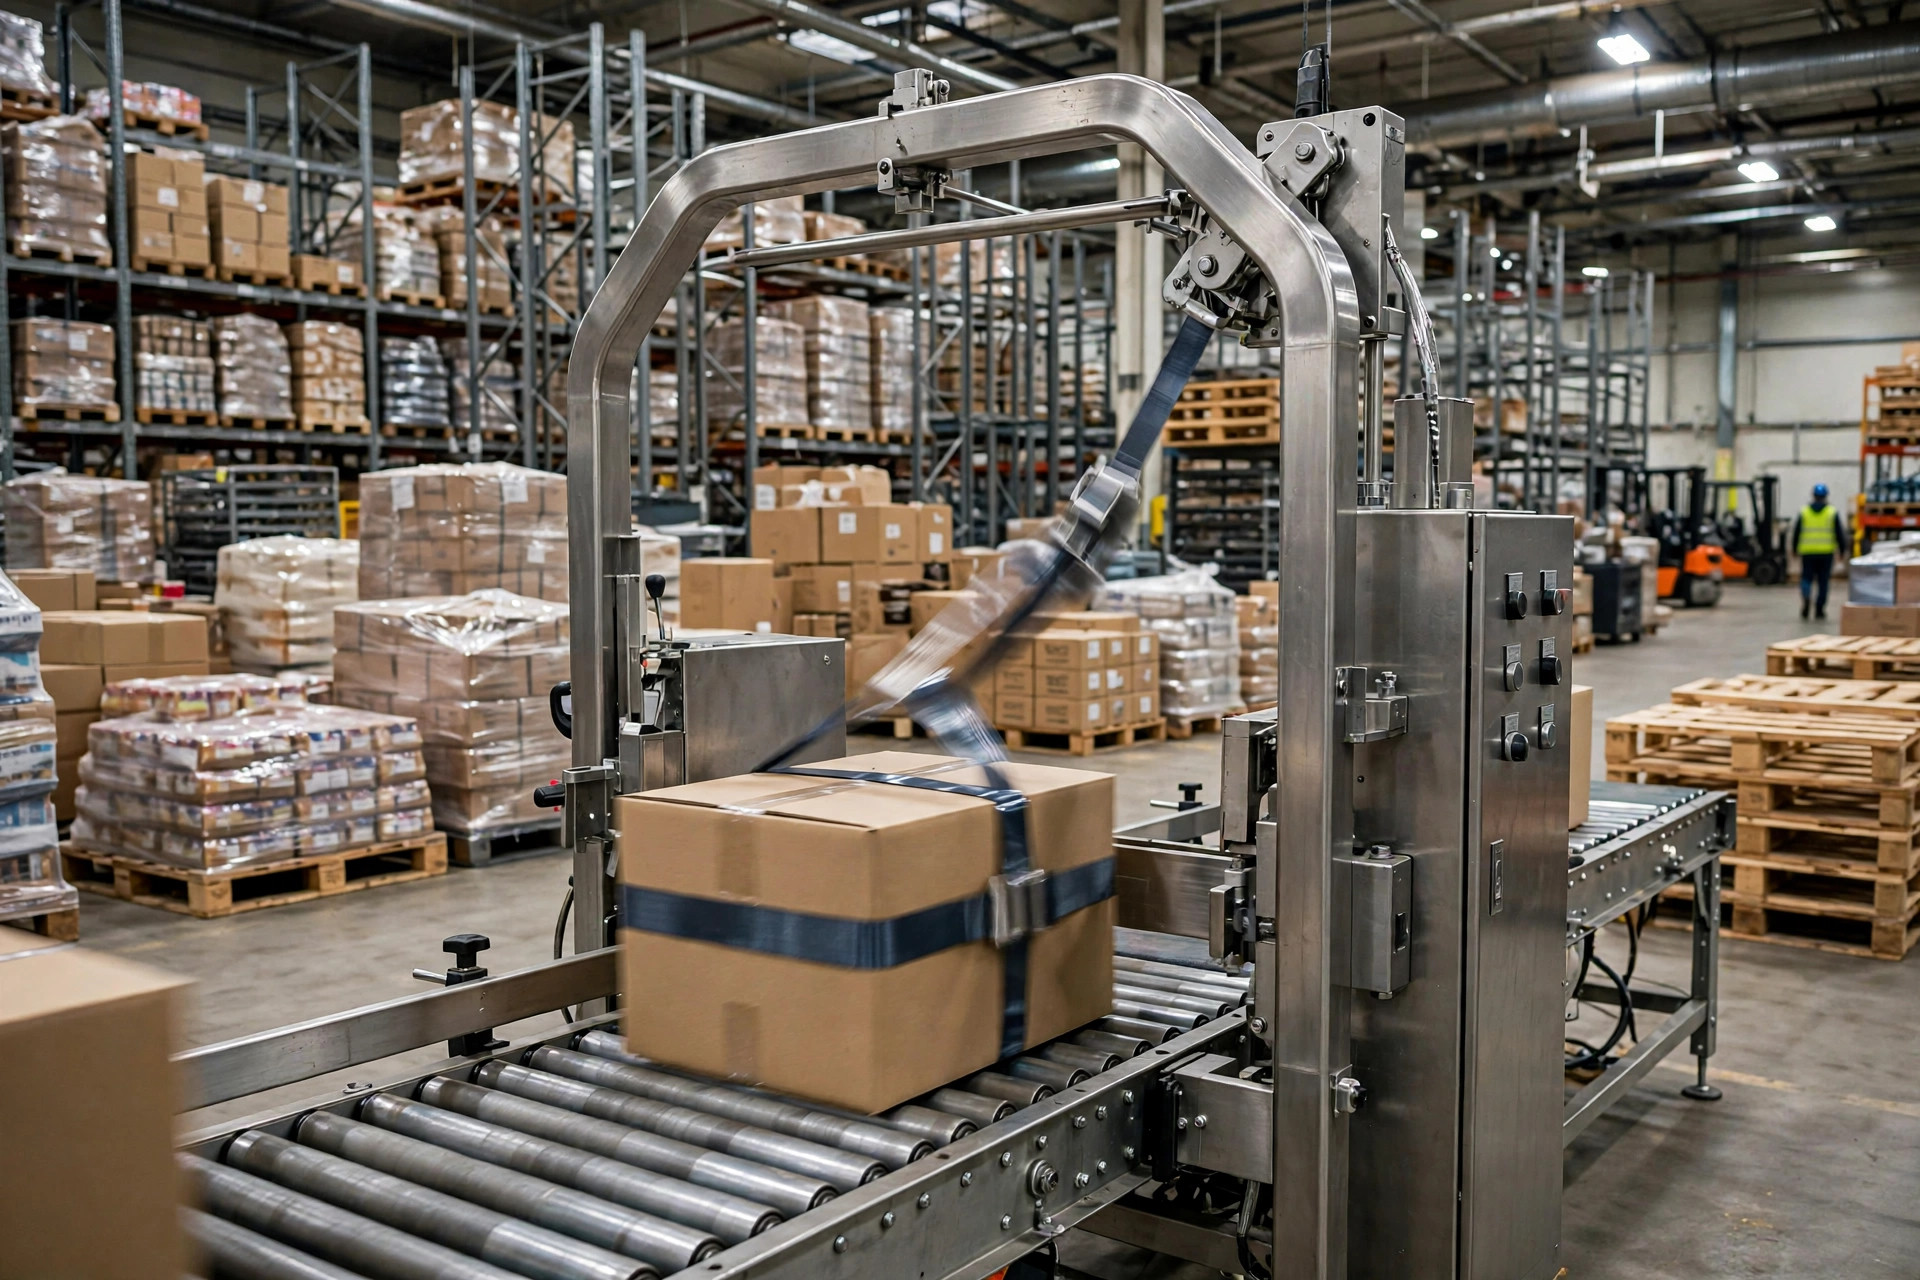
半自动和全自动的区别,其实就差在"送带绕圈"这一步要不要人工。半自动:人把带头绕过包裹、插回机头,机器只负责束紧和熔接。全自动(拱门机):带子预存在拱门带道里,包裹一到位,带道打开,带子自动收紧绕圈,全程不用手碰。
选型分水岭:automatic strapping machine selection,日打 300 箱是道坎
这就像买车:代步还是跑滴滴,用途决定配置,不是预算决定配置。
先说结论,我的分水岭:单班日打包量 300 箱以下,半自动足够;300~800 箱,看班次和人力排布;800 箱以上,全自动是刚需。这不是拍脑袋,是算出来的。做 automatic strapping machine selection,第一步永远是数箱子,不是比参数。
算笔账(按每箱打 2 根带子,数字为行业常见量级估算):半自动机,人工绕带加机器束紧熔接,一根带子约 6~10 秒,一箱 2 根约 15~20 秒,一个人一小时打 180~240 箱。全自动拱门机,放箱、踩开关(或光电自动触发),一根带子约 2~2.5 秒,一箱 2 根约 5 秒,一小时 700 箱以上。
日打包 1000 箱、每箱 2 根带:半自动纯打带工时约 1000×2×8 秒 ÷ 3600 ≈ 4.4 小时;全自动约 1000×2×2.2 秒 ÷ 3600 ≈ 1.2 小时。一天省出 3 个多小时的人工。按一个打带工位一年人力成本 6~8 万元估(各地有差异),全自动比半自动贵出来的 1~2 万元,几个月就回来了。
| 半自动打包带机 | 全自动拱门机 | |
|---|---|---|
| 单根带子节拍 | 6~10 秒(含人工绕带) | 约 2~2.5 秒 |
| 单人一小时产能 | 180~240 箱 | 700 箱以上 |
| 设备价格量级 | 几千元 | 1~3 万元(国产常规机型) |
| 占地与安装 | 一台桌子大小,即插即用 | 需配输送线或滚筒台,拱门尺寸要选 |
| 适合场景 | 日 300 箱以下、多规格混打 | 日 800 箱以上、规格相对固定 |
三个反常识的判断:束紧力越大越好?错
第一个,束紧力不是越大越好。十个断带九个是束紧力拧太大。很多人怕带子松,旋钮直接拧到顶。结果呢:纸箱勒出凹痕、带子被拉出毛边、熔接处成了整根带子最薄弱的一点,路上颠两下就断。正确做法:从中间档开始试,带子勒紧后用手指能轻微拨动 1~2mm 为宜。记住,带子的作用是"固定",不是"捆猪"。
第二个,拱门买大一圈是浪费钱。拱门尺寸 = 包裹最大对角线 + 10~15cm 富余,够了。买大一圈,带子行程变长,每根带子多耗 0.3~0.5 秒,一天几千根就是几十分钟,带子用量也多一截。选型时拿你最大的箱子量一下,别拍脑袋。
第三个,带子贪便宜是最贵的省钱。劣质带的宽度公差大、厚薄不均,是卡带的第一元凶。你省下的带子钱,全赔进停机清卡带的时间里。选宽度均匀、边缘整齐的带子,比选便宜 10% 的划算得多。
案例:昆山 3PL 仓的断带,一个月从天天断到基本不断
2023 年秋,昆山一家给小家电品牌做代发的 3PL 仓,日均 800~1200 箱。打包台两台半自动机,三个人轮班打带。班长跟我抱怨:带子天天断,一天清卡带七八次,每次停 5~8 分钟,一天下来光折腾这个就丢了一个多小时产能。
我去现场看了一圈,三个问题全中:束紧力旋钮拧到了最大档("怕松");加热片温度太高,熔接处烫得发黑发脆;带子图便宜买的,宽度忽宽忽窄。
调了三件事:束紧力降到中间档偏下;加热片温度降一档,熔接时间不变;换了一批宽度均匀的带子。一周后回访:断带从一天七八次降到一周两三次。后来他们上了全自动,断带基本绝迹——不是全自动不坏,是参数调对了之后,机器比人稳定。
维护的坑:卡带断带,90% 是这五个原因
按我修机器的经验排个序:
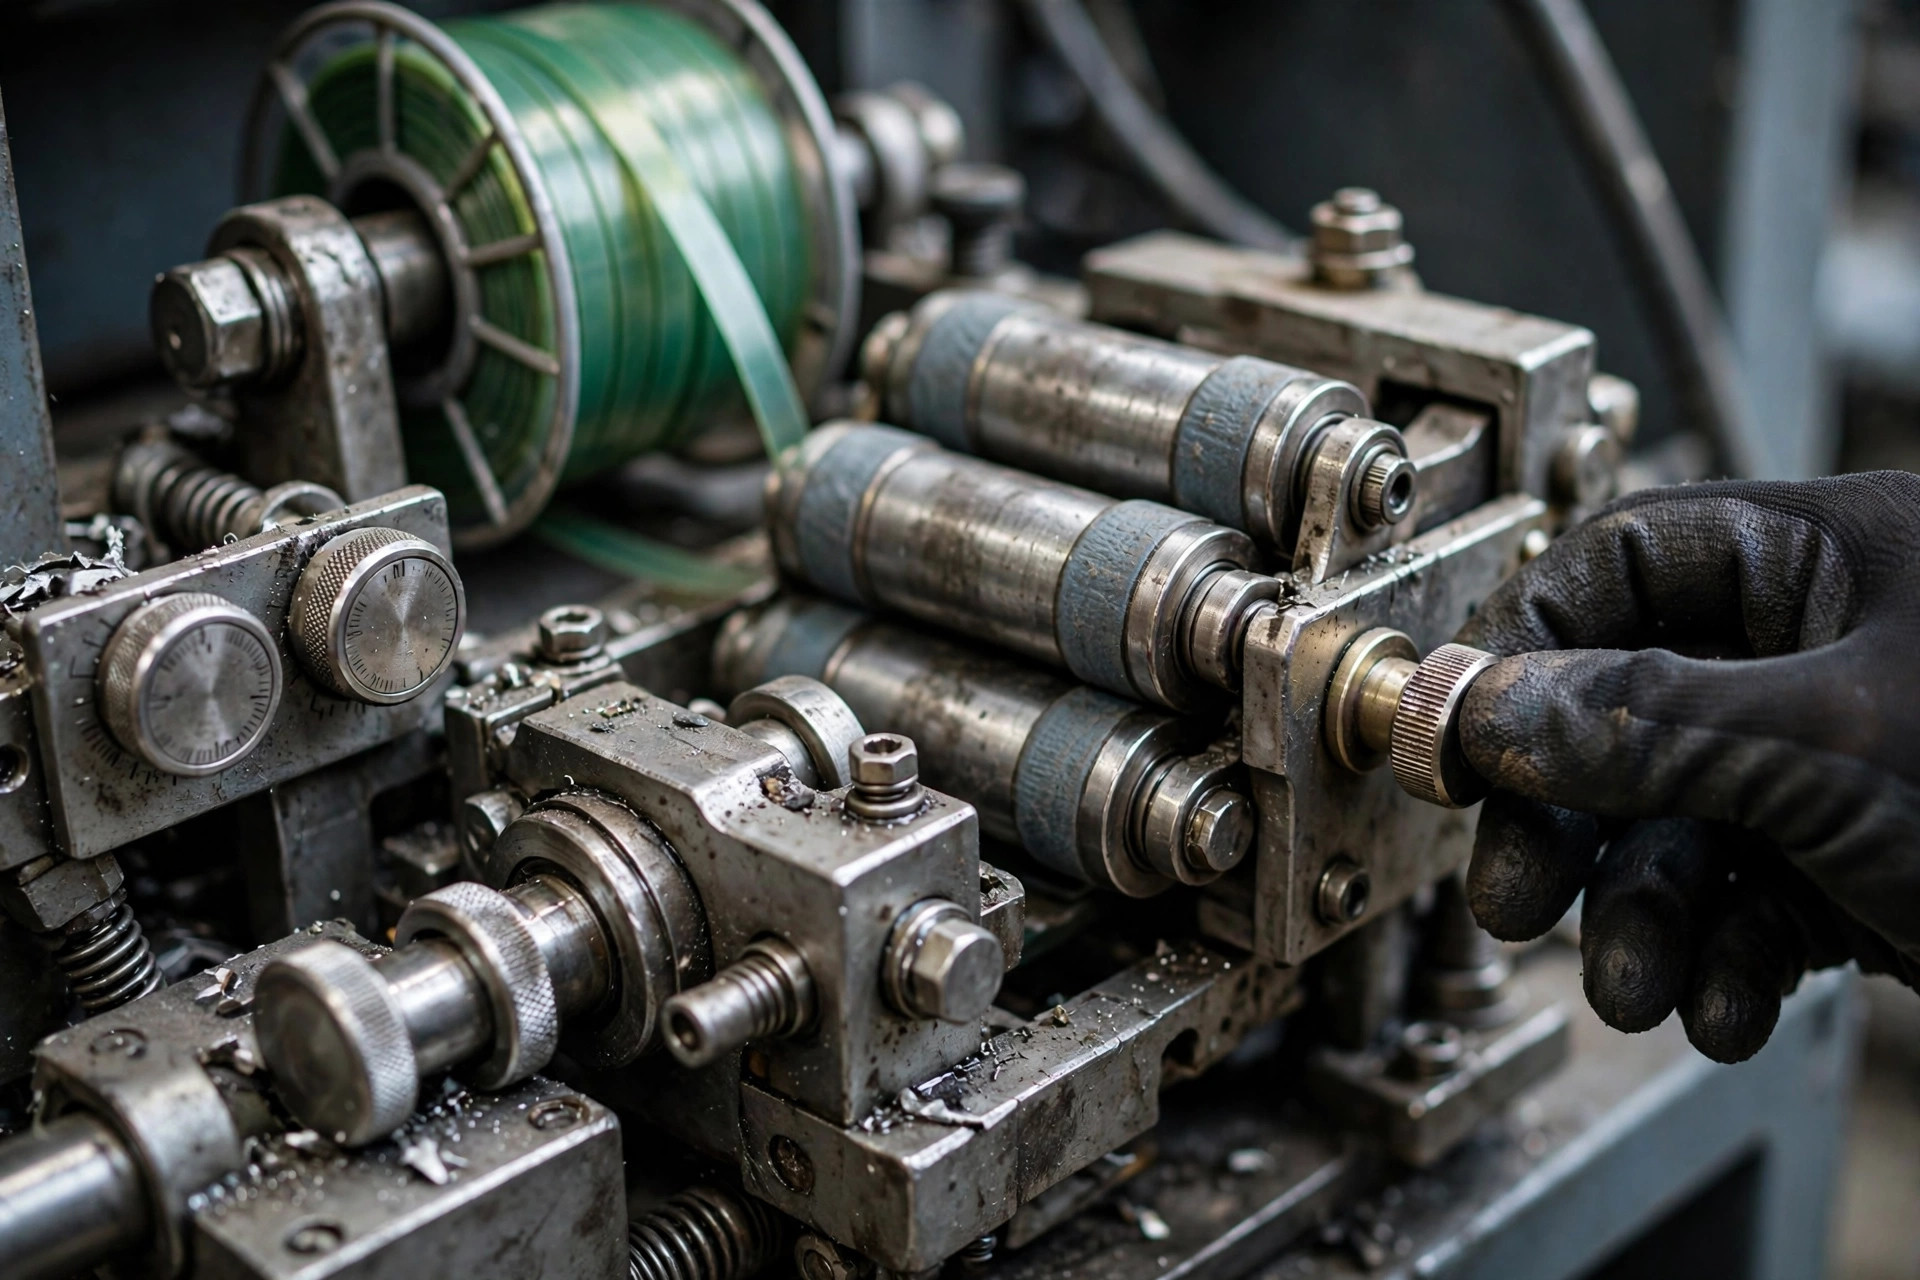
- 带道积屑(最常见)。纸箱碎屑、带子碎末掉进带道,越积越厚,带子就送不过去。对策:每周用气枪吹一次带道,比换什么零件都管用。
- 带子质量差。宽度公差大、边缘毛糙的带子,送带轮一打滑就卡。买带子先看边缘整不整齐。
- 送带轮磨损。送带轮是耗材,表面花纹磨平了就打滑。症状:带子送不到位、时有时无。换一对轮,几十块钱的事,别拖成大修。
- 熔接三要素失衡。温度太高烫脆、太低粘不牢,压力不够、时间不对都会脱焊。调的时候一次只动一个变量,别三个一起拧。
- 带盘装反。带子有内外卷方向,装反了送带就别扭,新手最容易栽在这里。换带时看一眼说明书上的绕向图,30 秒的事。
还有一个容易被忽略的:PET 带怕潮。受潮的带子发软,束紧时拉伸率变化,熔接强度直线下降。带子别堆在仓库门口,开封后尽量当月用完。
伪需求开炮:一天 200 箱上全自动,是给销售冲业绩
2024 年初,义乌一个电商小仓,日均 200 来单,老板非要上全自动拱门机,理由是"显得专业"。一台小全自动一万多,加上输送线改造两万出头。结果每天就上午忙两小时,机器大部分时间待机,一年后送带轮积了灰,皮带放老化开裂。
我给他算:200 箱,半自动一个人两小时打完,机器几千块用五年。全自动省下来的人工,一年都覆盖不了设备折旧。这叫给设备商冲业绩,不叫升级。
反过来,日 1000 箱还坚持用半自动"省钱"的,也是伪节约——省的是设备钱,赔的是三个人的工资和天天断带的停机。选型只看一个公式,别看感觉。
这钱花得值不值,看这一个数:单箱打带成本
前面讲原理、讲分水岭、讲维护的坑,都是为 automatic strapping machine selection 的最后一问服务的:这钱花得值不值?
别听销售讲"效率提升 300%",自己算:单箱打带成本 =(设备折旧 + 带子耗材 + 人工分摊 + 停机损失)÷ 总箱数。
把你现在的半自动方案和拟上的全自动方案,各按这个公式算一遍。算出来全自动的单箱成本比现在低 20% 以上,就上;低 10% 以内,先调参数、换好带子,把现有设备榨干再说。设备是拿来降成本的,不是拿来充门面的。
作者:大刘|自动化设备工程师