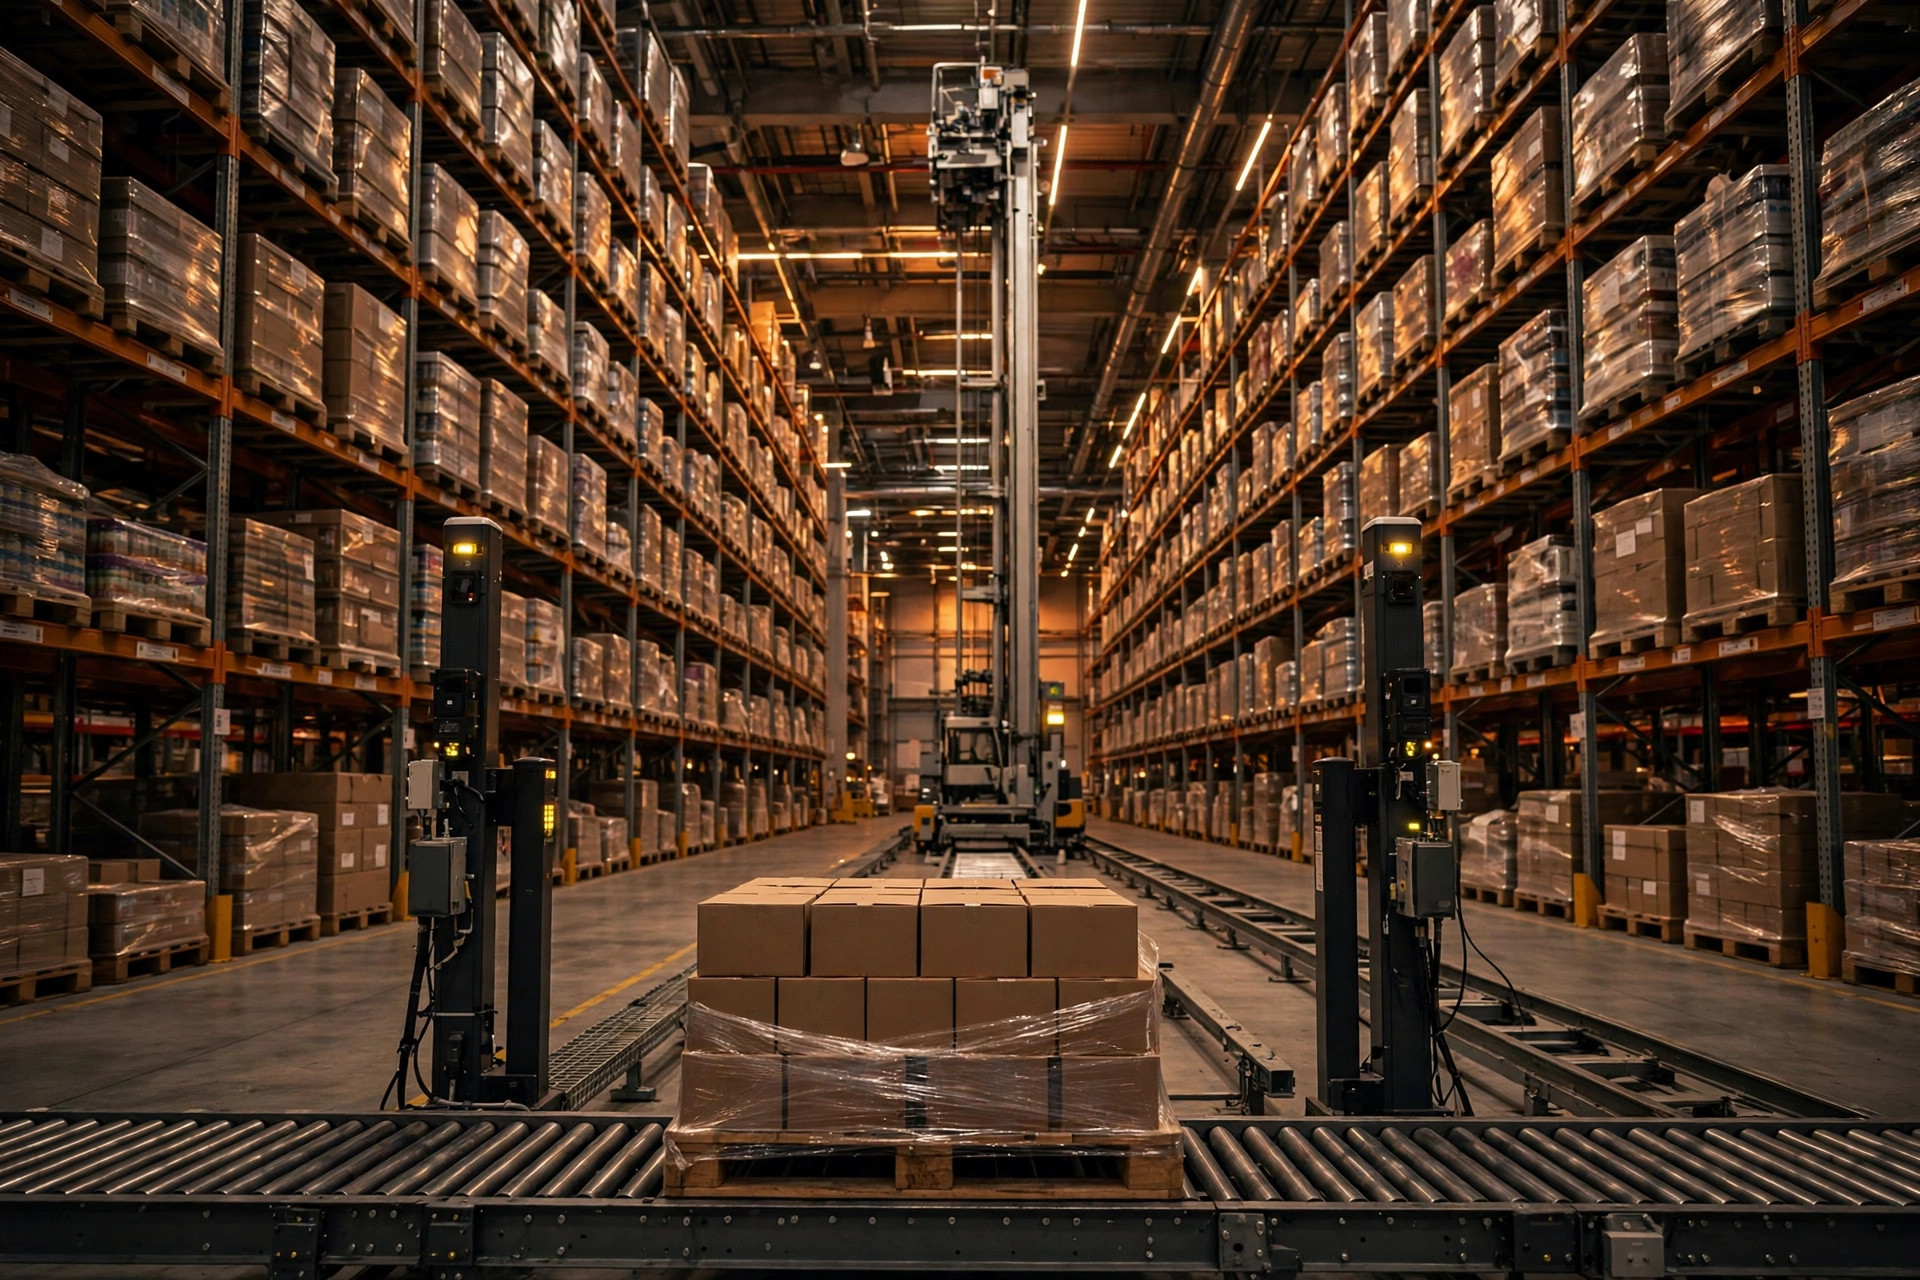
一托盘货在 ASRS 入库口检测门前被红灯拦下,从报警到整形完重新上线,只用了 25 分钟。你觉得这 25 分钟值多少钱?我直接给答案:明账三四十美元,暗账可能是它的好几倍。这就是为什么我说,ASRS 项目里最被低估的设备,恰恰是入库口那道不起眼的检测门——托盘超差拒收这件事,所有人都觉得是小事,直到旺季那天它把整条输送线堵死。
检测门到底在检什么
先讲原理。入库口的检测门,你可以理解为机场安检门口那个行李尺寸框:塞不进去,就别想登机。只不过这里是机器说了算,没有人工通融的余地。
托盘上输送机后,会穿过一道由光幕和激光轮廓扫描组成的门。机器在几秒钟内给整托货画出一幅三维包络图,检的东西就五样:长、宽、高三个方向的外形尺寸,货物相对托盘的外伸(overhang),顶部轮廓是否平整,托盘本体有没有破损缺板,再加一个称重看超没超载。任何一项超差,WCS 直接判拒收,托盘被分流到返工区,巷道里的堆垛机连它的面都见不着。
每个检测项都有公差,具体数值写在设备技术规格书里,以厂家规范为准。这里的关键逻辑是:公差不是拍脑袋定的,它是被下游设备"卡死"的。货架横梁之间的净空、堆垛机货叉的进出间隙,都是毫米级配合。检测门放宽 1 厘米,巷道里就可能卡死一台几十万美元的堆垛机。这笔账,搞过集成的人都算得清。
再说托盘本身。美国最常见的 GMA 托盘是 48×40 英寸(1219×1016 毫米),但"常见"不等于"一致"。木托盘受潮会变形,钉子会外露,底板断一根肉眼都不一定看得出来。同一批采购的托盘,用三个月和用三年,尺寸分布完全是两回事。检测门每天面对的,就是这么一群"名义上标准、实际上漂移"的托盘。
两个真实的坑:被拒收的,和漏过去的
2024 年秋天,加州 Inland Empire 一家 3PL 仓,旺季前采购换了托盘供应商,图的是单价便宜一块多。新托盘宽度普遍超 2~3 厘米,入库口检测门第一天就拒了 40 多托。返工区堆满,叉车来回跑,夜班整形干到凌晨两点。但这还不是最惨的——最惨的是拒收托盘把检测位和输送线堵住,后面几十托合格的货进不来,当天的出库波次被整体拖后,差点触发客户 SLA 的罚款条款。复盘时发现,采购换托盘只看了单价,没人通知自动化团队,连公差标定都没重做。一块多钱的单价,换来的是整个旺季入库节奏被打乱。
第二个坑更贵,而且是漏过去的。某食品 DC,一托木托盘底部断了一根板,长宽高检测全合格,检测门放行了。结果堆垛机把它送进十几米高的货位时,托盘在货叉上垮掉,半托货卡在巷道里。清障花了大半天,那条巷道直接停摆,当天入库计划全乱。记住这个结论:被拒收是好消息,漏过去的才是灾难。检测门拦得住尺寸,拦不住结构强度——这是它的能力边界,也是很多人误以为"过了检测门就万事大吉"的原因。
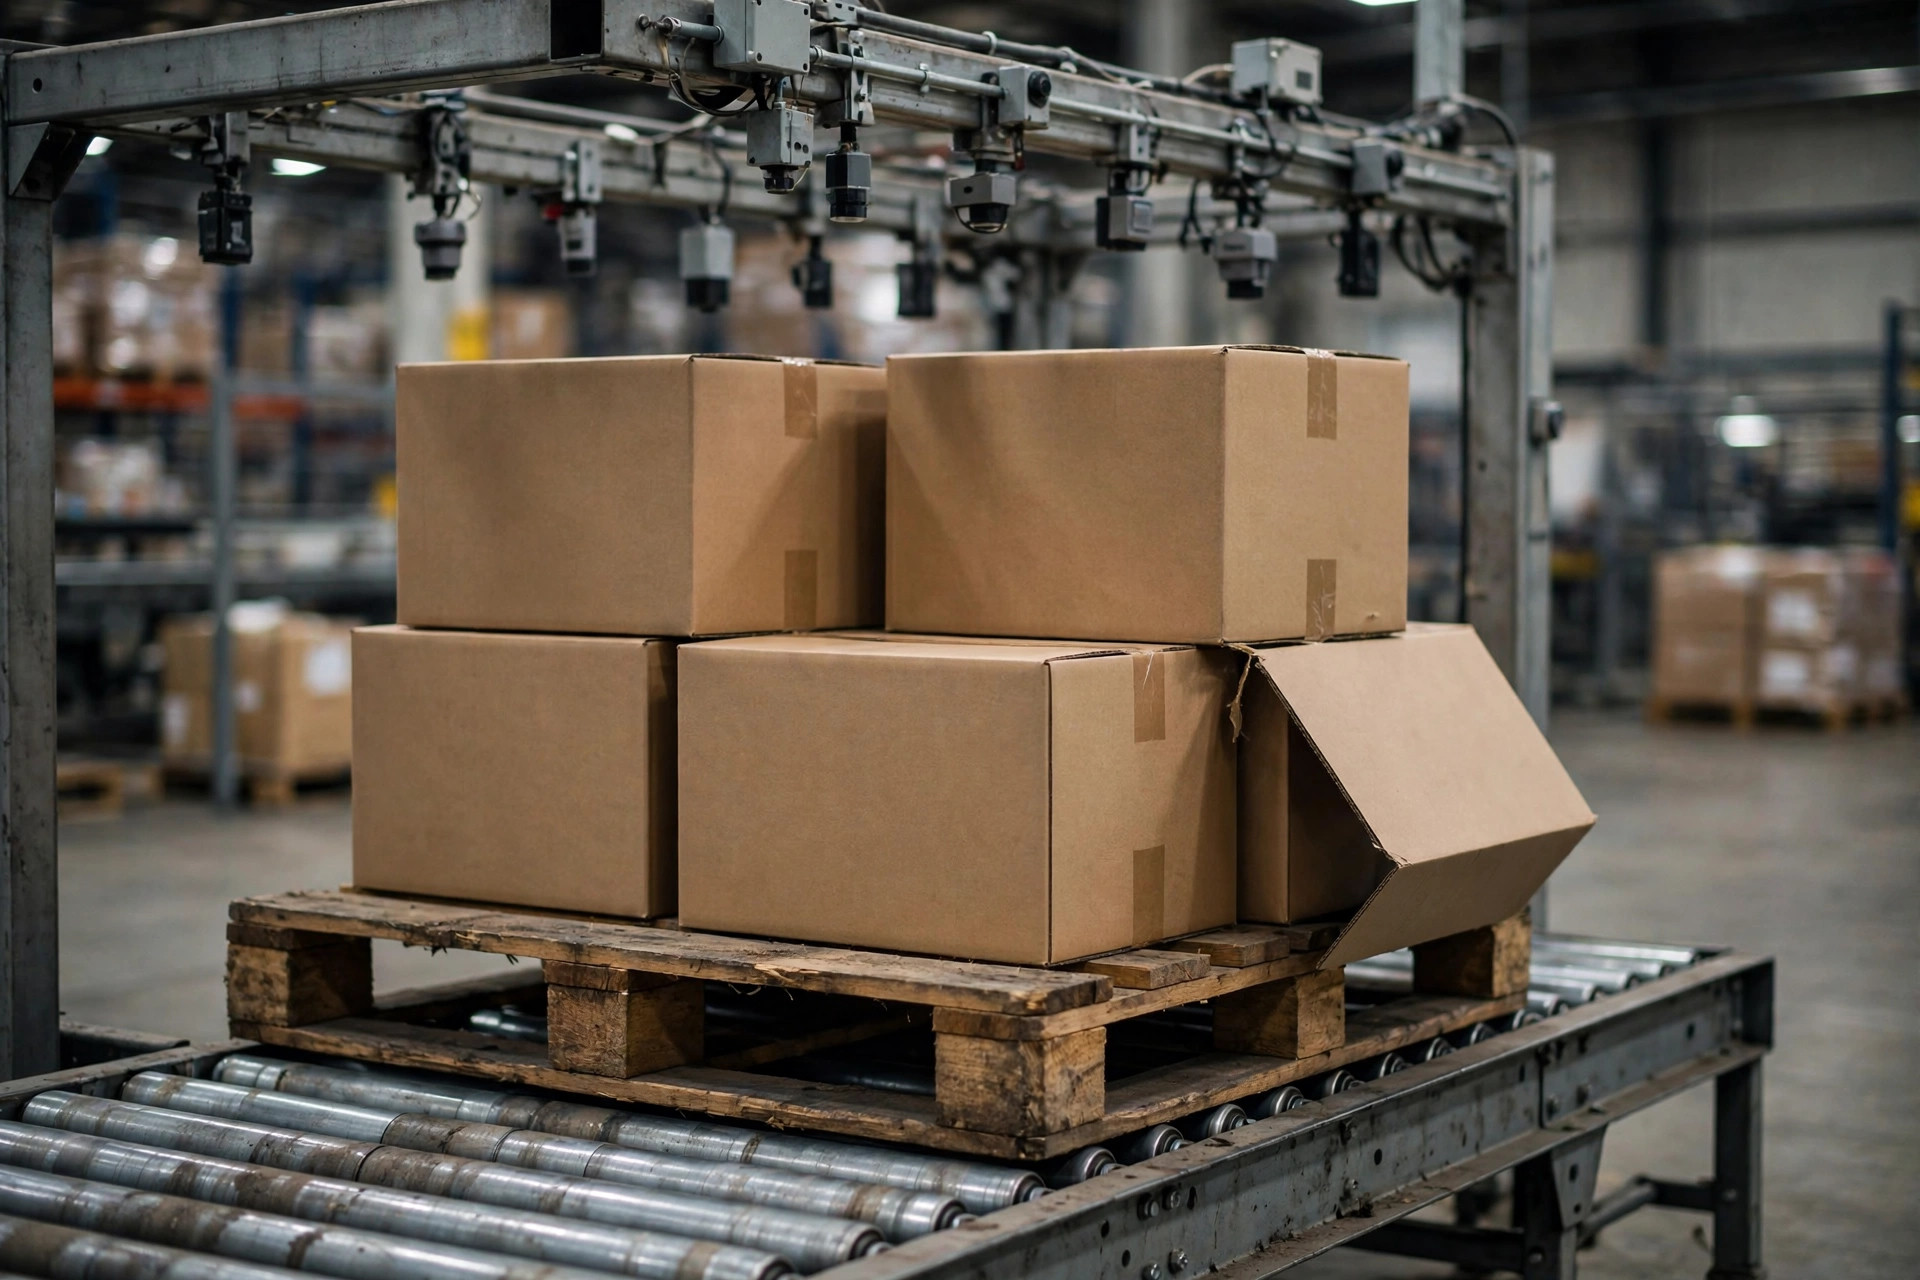
一次拒收的钱账:明账和暗账
下面这笔账,我按一家南加 3PL 的旺季水平做示例测算,具体数字以你自己的费率和设备节拍为准,量级不会差太多:
| 成本项 | 内容 | 示例金额 |
|---|---|---|
| 人工整形 | 2 人 × 约 20 分钟,重新码放、加固缠绕 | 约 20 美元 |
| 叉车搬运 | 检测口到返工区往返,含等待 | 约 8 美元 |
| 异常处理 | WCS 报警确认、重新贴标、数据回写 | 约 5 美元 |
| 节拍损失 | 拒收托盘占用检测位,后续托盘排队;按堆垛机每巷道每小时 30~60 托的节拍,堵 10 分钟约损失 5~10 托吞吐机会 | 折算约 15~30 美元 |
| 旺季连带 | 出库波次延误、夜班加班、SLA 风险 | 难以估量,旺季翻倍 |
明账加起来,一次拒收的直接成本在 30~50 美元。但真正的反常识判断在这里:别只盯着"一次拒收多少钱",要盯"拒收率"。千分之五的拒收率和百分之三的拒收率,是两种完全不同的运营。前者是正常的质量 gate 成本,后者说明你的来料已经失控,暗账(节拍损失和排队连带)会把明账放大好几倍。一天拒 40 托和一天拒 4 托,差的不只是 10 倍人工,是整个入库节奏还保不保得住。
公差该收紧还是放宽:先说分界线
每次拒收率高了,总有人提议"把检测门公差放宽一点"。我对这个提议毫不客气:这是典型的头痛医头。门放宽 2 厘米,巷道里卡一次堆垛机,清障加停机的损失,顶得上全年的拒收返工费。公差是下游设备的物理极限给你的,不是给人讨价还价的。
另一个伪需求是"买台自动整形机就一劳永逸"。自动整形机只能整形——它整不了断板,整不了超重,更整不了供应商天天换托盘规格。设备解决的是执行问题,解决不了来料质量问题。分界线很清楚:去拉 WCS 的拒收记录,如果 70% 以上是"可整形"类(外伸、缠绕松、顶部不平),上自动整形加二次检测,回报算得出来;如果一半以上是托盘本体问题(变形、断板、规格混乱),这笔钱应该花在供应商托盘标准上,而不是买设备。
打个比方:检测门就像体检,指标异常说明身体有问题。你不能靠"调体检标准"来治病,体检越严,你越早知道该去管供应商。
还有一个设计细节:拒收之后的分流闭环。规范的做法是,拒收托盘进返工区,整形完必须重新过一遍检测门,WCS 按"二次检测"任务放行。我见过有仓图省事,整形完人工在 WCS 里点一下放行,等于检测门白装了——旁路一开,前面所有的公差设计全部作废。这就像考试作弊通过的学生,你不能指望他真会了。凡是允许人工旁路的检测门,拒收率数据都是失真的,前面那"一个数"也就没意义了。
把拒收率打下来的三个动作
第一,把托盘标准写进供应商合同。规格、破损率上限、受潮变形的验收办法,白纸黑字。拒收数据 WCS 里都有,每月拿出来对账一次,比吵架管用。
第二,检测门的数据别只看红灯。每周拉一次拒收原因分布:外伸多还是超高多,集中在哪个供应商、哪个班次。数据会自己说话,拍脑袋的整改都是浪费钱。
第三,旺季前做一次"托盘体检"。抽测在库托盘的尺寸分布,提前发现漂移。托盘是耗材,不是固定资产,这个心态先摆正。
这钱花得值不值,看这一个数:每千托的拒收数。降到 5 以下,检测门就是你最忠诚的守门员;长期在 20 以上晃,别调设备了,去调你的供应商。自动化最怕的从来不是机器太严,是来料太随意。
作者:大刘|自动化设备工程师