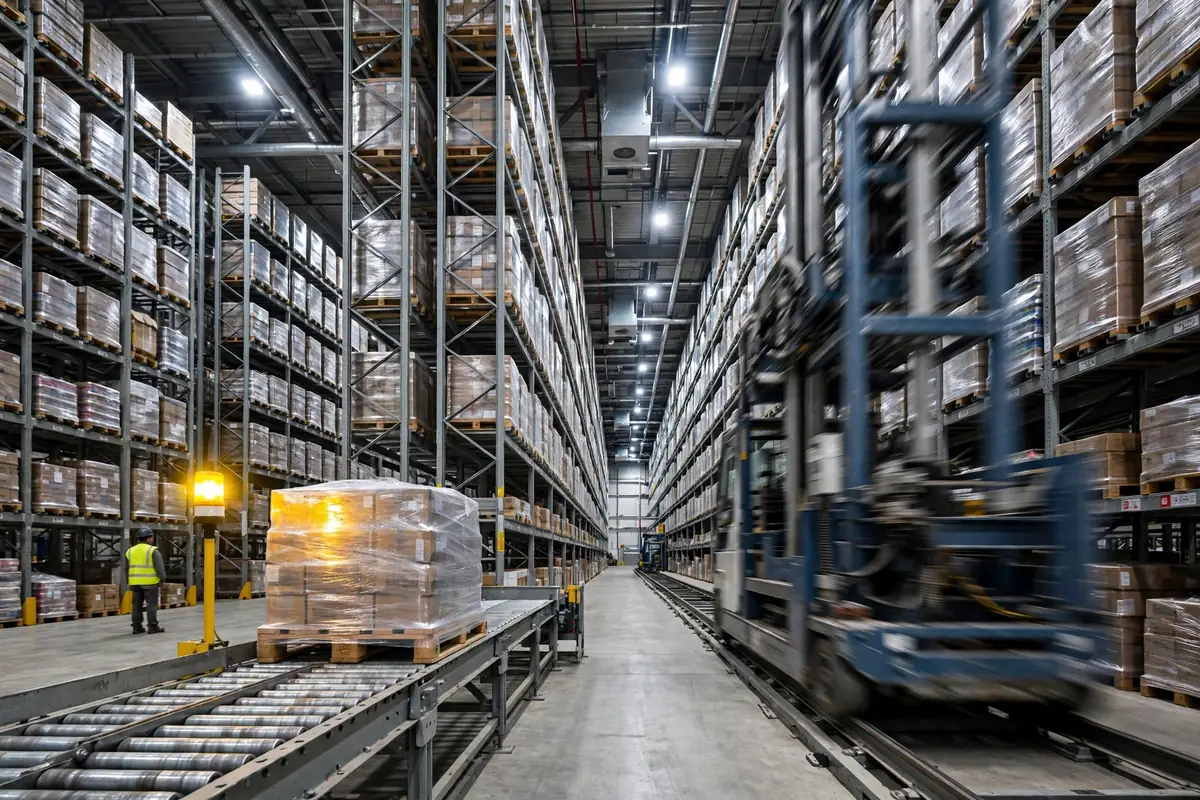
凌晨两点,立库巷道口的黄灯亮了,一托异常托盘卡在下线口,整条入库线跟着停摆。值班员跑过去一看,托盘一角翘起来三厘米,尺寸检测直接把它判了死刑。这就是自动化立库里最常见的夜班剧情:被拦下的那托货本身不是大事,真正要命的是你没有一套现成的下线账——托盘下来了放哪、谁处理、多久必须清掉、清不掉怎么办。没有这套账,一托异常货能拖垮一整晚的入库节拍。
这就像机场安检:你不能因为偶尔有人带了超规行李,就把整个安检通道拆了;你得在旁边留一条复检通道,让异常的人和货有地方去,还不能堵住正常队伍。立库也一样,处理这些被拦下的托盘,拼的不是设备多贵,而是下线逻辑清不清楚。
异常托盘分三类,处理办法完全不同
先把概念掰开。入库口拦下来的货,大体分三类,混在一起处理就是给自己找麻烦。
第一类是超限。托盘超高、超宽、超重,或者货物冒出托盘边缘。尺寸检测门一扫就知道,这类托盘连巷道都不该进——进去就是撞货架、卡堆垛机。处理办法只有一个:下线,人工整形或换托盘,重新过检。别想着"就超一点点"放它进去,堆垛机货叉的间隙是按毫米算的,你眼里的"一点点",在二十多米高的货架上就是一次撞击。
第二类是读码失败。托盘条码脏了、破了、贴歪了,或者标签被缠绕膜盖住一半。系统认不出这托货是谁,就不敢入库。这类最常见,也最冤——货本身没问题,败在一张标签上。
第三类是托盘本体不合格。木托盘断板、塑料托盘开裂、托盘底脚磨损导致输送线打滑。这类最容易被忽视,因为它在入库口看着好好的,进了巷道才出事。我见过一个仓,连续三周每周掉一托货,最后查下来是同一批旧托盘底脚磨薄了,输送辊道一加速就移位。
三类问题的处理成本差得很大,下面的账按一托算,数字是场景示意的假设算例,不是行业标准值:
| 异常类型 | 现场处理动作 | 耗时(假设算例) | 是否需二次过检 |
|---|---|---|---|
| 超限 | 人工拆垛整形或换托盘 | 15~25 分钟 | 是 |
| 读码失败 | 清洁或重贴标签 | 3~5 分钟 | 是 |
| 托盘本体不合格 | 换托盘、倒垛 | 20~30 分钟 | 是 |
看出来了吧,读码失败最便宜,托盘本体问题最贵。所以管住异常的第一杠杆不是买更贵的检测设备,而是把读码失败率先打下来——标签怎么贴、贴在哪、缠绕膜怎么绕,这三件事写进作业指导书,比升级一台读码器管用得多。
检测门和人工眼检的取舍,打个比方:人工眼检像用肉眼挑豆子,便宜,但眼睛一花就漏;检测门像过安检仪,贵一点,但每托必检,一托不漏。我们仓的算法很简单:检测门拦下来的永远是少数,放进去的才是大多数,入库口严一点,巷道里就稳得多。这笔账不能只算检测门花了多少钱,要算它替你挡住了多少次撞货架、卡堆垛机。一台检测门的价格,跟一次巷道停摆的损失比,根本不是一个量级。
读码失败:先查码,再查光,最后才怪设备
读码失败一多,很多人第一反应是换读码器。这个思路一半是对的,一半是冤枉钱。
我亲历过一个案例。2024 年秋天,华东一家电商仓的立库刚上线两个月,读码失败率居高不下,现场天天骂设备。集成商去查了三天,最后发现问题出在入库口那盏新装的灯上——灯光的角度正好在条码表面打出反光,读码器在特定时段根本读不到。挪一盏灯,失败率当天就掉下来了。这就像你拍照总糊,先别怪相机,先看看是不是逆光。
排查读码失败,我的顺序是固定的:先查码本身。标签打印是否清晰、碳带是不是快用完了、标签贴的位置是不是每次都一样。再查环境光和遮挡。缠绕膜是不是盖住了标签下沿,叉车经过时扬起的灰是不是糊住了镜头。最后才查设备:读码器角度、焦距、触发方式。
还有一个坑是标签位置不统一。人工贴标这件事,你不规定"贴在托盘短边、离地 30 厘米处"这种死规矩,十个人能贴出十个位置,读码器再贵也追不上人的随意。固定工位、固定高度、固定朝向,这三件事做到位,读码失败率至少砍掉一半。数据密集一点说:一个每天入库 800 托的仓,读码失败率从 3% 降到 1%,每天就少了 16 托异常处理,按每托 5 分钟算,一天省出一个多小时的人工。
异常托盘下线账怎么算:这钱花得值不值,看这一个数
反常识的判断来了:异常托盘处理得越快,不一定越好;拦得越严,反而可能越省钱。
很多人觉得,入库口多拦一托就是多一份麻烦,不如放宽一点让系统"容忍"过去。账不是这么算的。一托超限托盘进了巷道,轻则卡住堆垛机、整条巷道停半小时,重则撞坏货架横梁、掉货砸坏下层货物,修一次的钱够你处理几百托异常。入库口的"严",买的是巷道里的"稳"。这笔账你要算总账,不能只算入库口那几分钟。
那这钱花得值不值,看这一个数:被判异常到复检的闭环时长。从托盘被判异常、滑到下线口,到处理完重新过检入库,整个闭环超过 30 分钟,下线口就会开始积压;积压超过三托,入库线就得降速。你可以理解为,下线口是立库的"急诊室",床位只有那么几张,病人住久了,新病人就进不来。
所以我的建议很具体:第一,下线口至少留两个工位,一个处理、一个待检,别让处理中的托盘堵住新下来的托盘。第二,异常托盘处理设 30 分钟的升级线,超时没处理完就升级到班长,班长有权叫停上游来货,先清库存再接新货。第三,每周拉一次异常托盘的原因分布,超限多就去管供应商的打托标准,读码失败多就去管标签和灯光,托盘本体问题多就去管托盘采购——被拦下的托盘是面镜子,照出来的是上游的毛病。
下线口这个急诊室,还得有个分诊牌:读码失败是门诊,三五分钟现场处理;超限是留观,要拆垛整形慢慢来;托盘本体不合格是住院,换托盘倒垛最费时间。牌子上写清三类异常各归谁处理、几分钟内必须清掉,超时就亮红灯升级到班长。分诊不清,下线口就会乱:小毛病占着工位,大毛病在后面排队,急诊室自己先堵死了。分诊牌不花钱,管的是秩序,秩序就是入库线的节拍。
明天上班你就能做的一件事:去入库口站半小时,数一数下来多少托,每托是什么原因,处理了多久。三个数字记下来,你就知道你们仓的下线账到底亏在哪了。
作者:大刘|自动化设备工程师