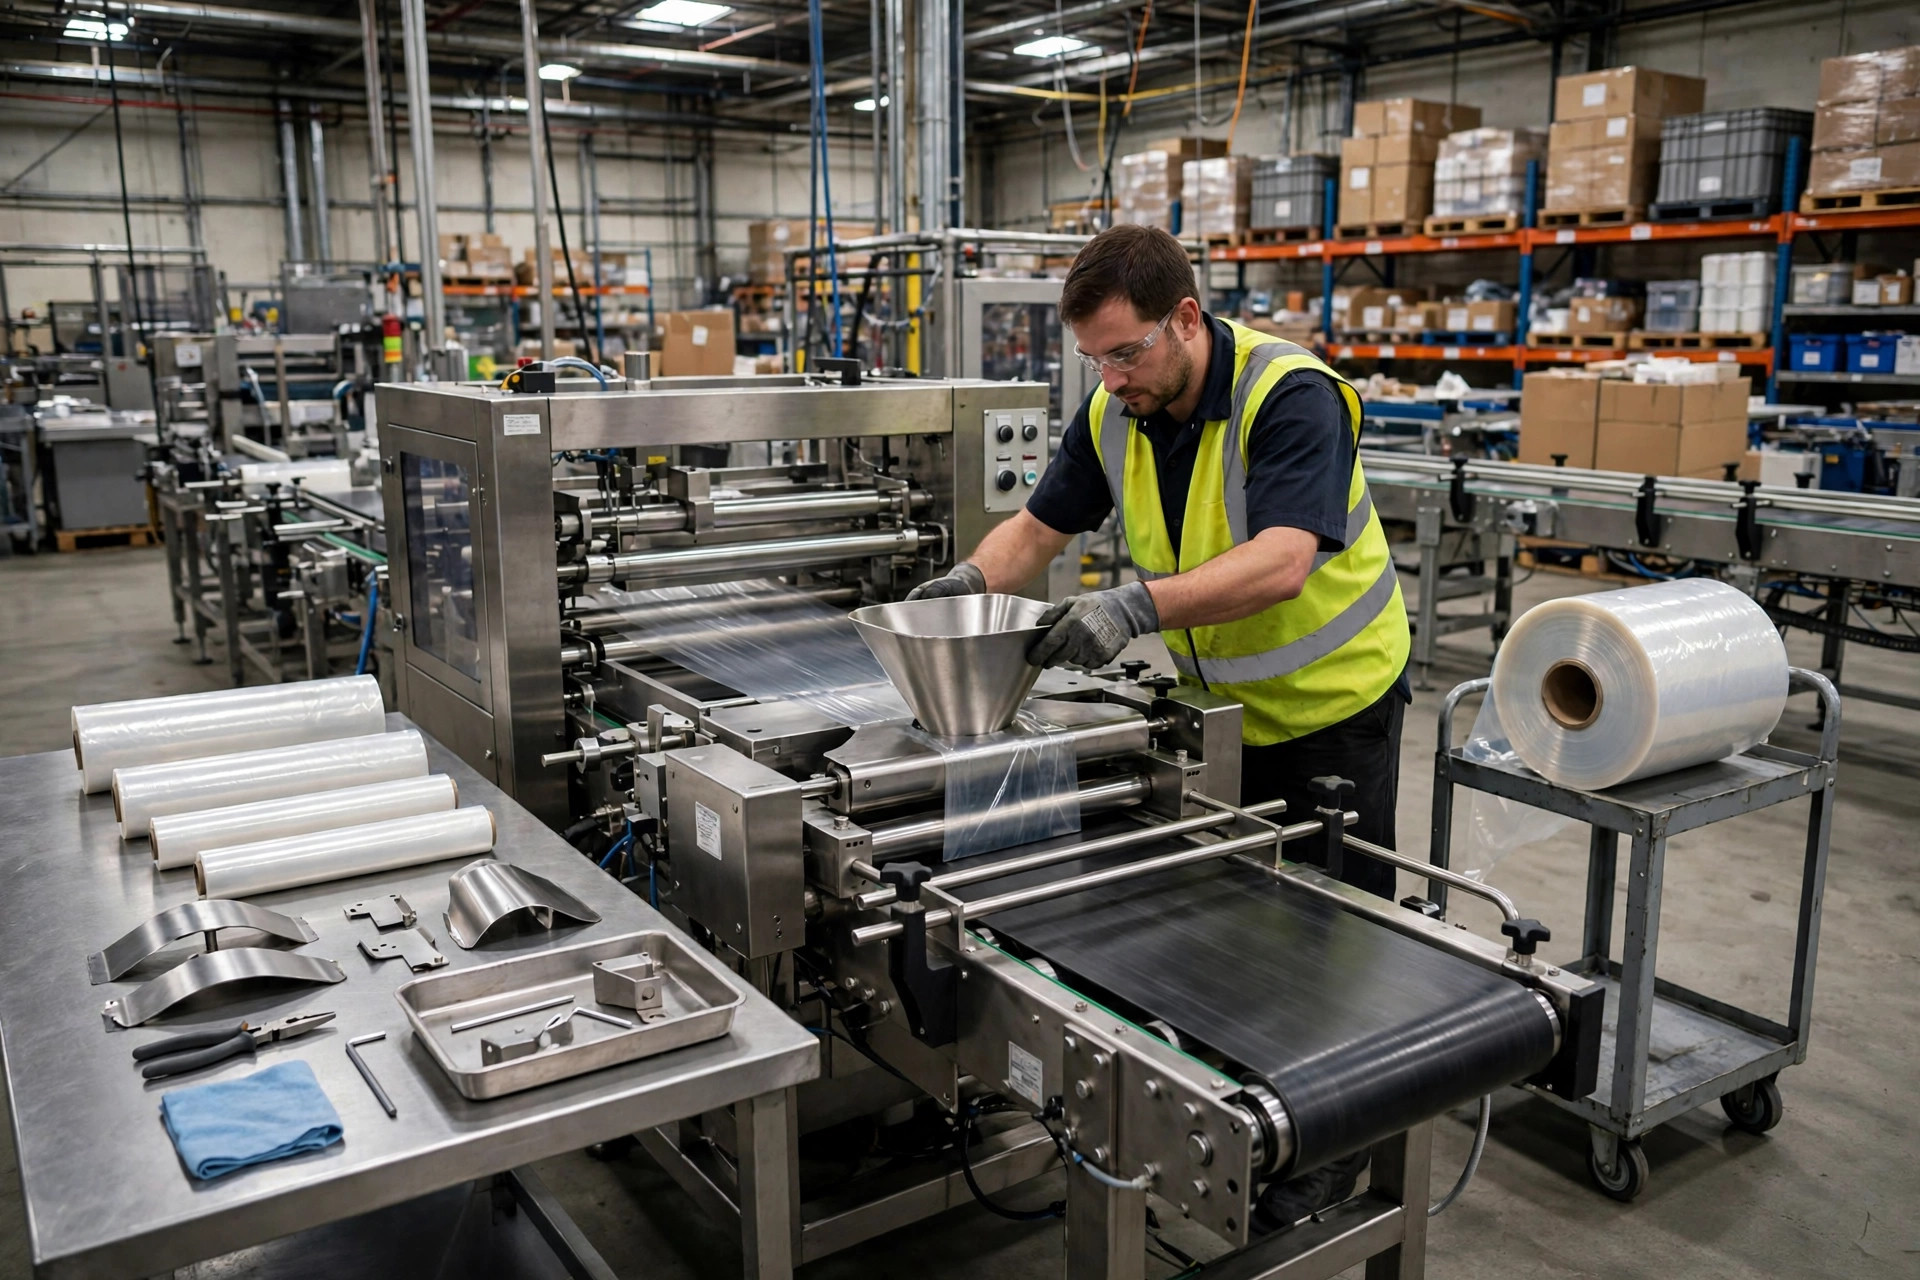
지난 가을 나는 조미료 공장에서 새로운 자동 포장 라인을 보며 한 교대 시간을 보냈다. 사장은 그것을 자랑스러워했다. 분당 120개 봉지라고, 그는 두 번이나 말했다. 그 교대에서 나는 세 번의 교체를 봤다. 200그램 봉지에서 500그램 봉지로 바꾸는 작업이었다. 필름을 교체하고, 포머 숄더를 교체하고, 실링 온도를 조정하고, 계량기를 재설정하고, 열두 개 남짓의 시험 봉지를 돌리고, 무게를 재고, 조정하고, 더 돌렸다. 평균 시간은 68분——전형적인 창고 포장 라인 교체(소량 배치) 문제였다. 라인은 빨리 돌릴 수 있지만, 그 68분 동안은 정확히 아무것도 생산하지 않는다.
이렇게 생각해 보자. 라인 속도는 당신의 단거리 달리기 기록이고, 교체 시간은 출발 신호 전에 신발 끈을 묶는 데 쓰는 시간이다. 주문이 다품종 소량일 때는 달리는 시간보다 신발 끈을 묶는 시간이 더 길어진다. 그것이 창고 포장 라인 교체(소량 배치) 작업 뒤에 있는 진짜 질문이다. 교체가 얼마나 빠른지가 소량 주문이 돈을 벌지 잃을지를 결정한다.
교체 시간은 실제로 어디로 가는가
원칙부터 시작하자. 한 번의 완전한 교체는 작업 A의 마지막 양품 봉지부터 작업 B의 첫 양품 봉지까지 이어진다. 그 사이의 모든 작업은 두 가지로 나뉜다. 기계가 멈춘 상태에서만 할 수 있는 내부 준비와, 기계가 이전 작업을 계속 돌리는 동안 할 수 있는 외부 준비다. Shigeo Shingo는 1950년대와 1960년대에 Toyota에서 SMED——Single-Minute Exchange of Die(한 자릿수 분 교체)——를 하나의 아이디어 위에 세웠다. 먼저 외부 작업을 가동 중단 시간 창에서 빼낸 뒤, 남은 것을 압축하는 것이다. SMED 목표는 한 자릿수 분, 10분 미만이다.
SMED를 한 번도 거치지 않은 포장 라인은 보통 교체 한 번에 45분에서 120분이 걸린다. 같은 라인을 SMED로 제대로 거치면 10분에서 25분이 되며, 대략 50%에서 80%의 감소다. 이런 범위는 공개 자료에서 반복해서 나타난다. 어느 한 벤더의 브로슈어 숫자가 아니다. 교체에서는 실제로 무슨 일이 일어나는가? 수직 제대충전실링 라인을 예로 들어보자. 멈추고, 호퍼와 접촉 부품을 청소하고, 필름 롤과 포머 칼라를 교체하고, 실링 조를 교체하거나 조정하고, 충전기 툴링을 바꾸고, 새 레시피를 불러오고, 필름을 다시 끼우고, 시험 봉지를 돌리고, 실링, 중량, 절단 위치가 사양에 맞을 때까지 조정한다. 세어 보면 열두 단계가 넘는다. 대부분의 공장에는 너무 느린 한 단계가 있는 것이 아니다. 가동 중단 시간 창 안에 열두 단계가 모두 욱여넣어져 차례로 진행될 뿐이다.
내가 가장 자주 보는 장면은 이렇다. 작업자가 라인을 멈추고 다음 필름 롤을 가지러 가다가, 폭이 잘못된 것을 알고 다시 걸어 돌아온다. 필름은 줄곧 라인에서 3미터 떨어진 랙에 있었다. 그 왕복으로 아무것도 얻지 못하고 10분이 타버린다. 또 다른 단골 장면은 한 작업자가 교체 전체를 하는 동안 두 번째 작업자가 지켜보고, 레시피를 저장한 사람이 없어서 실링 온도 페이지를 찾느라 HMI 메뉴를 뒤지다 5분이 사라지는 것이다.
창고 포장 라인 교체(소량 배치) 경계선: 15분, 30분, 60분
경계선은 감이 아니라 수학에서 나와야 한다. 아래 표는 가상의 계산 예시다——분당 60개 봉지를 돌리고 봉지당 0.30달러의 기여도를 내는 라인이다. 숫자는 시나리오 예시일 뿐 어느 공장의 실제 장부가 아니지만, 방법은 당신 라인에 그대로 적용된다.
| 교체 시간 | 교체당 손실 생산량 | 교체당 손실 기여도(가상) | 하루 4회 교체 시 일 손실 | | 60분 | 3,600개 봉지 | $1,080 | $4,320 | | 30분 | 1,800개 봉지 | $540 | $2,160 | | 15분 | 900개 봉지 | $270 | $1,080 | | 10분 | 600개 봉지 | $180 | $720 |
같은 라인, 같은 주문인데 교체 시간을 60분에서 15분으로 줄이면 하루 4회 교체 기준으로 하루 $3,240의 기여도가 풀린다——시험 봉지 낭비와 초과근무를 세기 전이다. 이제 경계선이 분명히 읽힌다.
60분을 넘는 것은 대량 배치와 적은 교체 횟수에만 통한다. 하루 3회를 넘는 교체에서는 라인이 아무리 빨리 돌아도 소량 주문은 기본적으로 손해다. 30분 안팎은 소량 배치의 합격선이다. 하루 4회에서 6회 교체가 관리 가능한 수준으로 유지되고, 스케줄링이 교체에 휘둘리지 않게 된다. 15분 미만은 다품종 소량 작업의 안심 구간이다——공개된 벤더 자료에 따르면 필름 교체에 다른 팩 높이까지 포함한 완전한 포맷 변경이 약 15분 만에 이뤄진다. 10분 미만은 SMED 목표다. 음료 라인의 자동 교체 시스템은 제품 변경 약 10분, 포맷 변경 약 30분으로 공개돼 있다.
여기 직관에 반하는 부분이 있다. 가장 빠른 교체 라인이 반드시 가장 비싼 라인은 아니다. 많은 공장은 완전 자동 교체를 사야 한다고 생각하지만, 외부 준비를 빼내고, 포맷 부품을 미리 배치하고, 레시피를 저장하면 보통 먼저 시간이 절반으로 줄어든다——비용은 그 일부에 불과하다. 반대도 똑같이 사실이다. 자동 교체 기능이 있는 프리미엄 라인을 사고 교체 관리를 건너뛰면, 그래도 40분 만에 교체하게 된다. 기계가 아끼는 것은 동작 시간이지, 아무도 준비하지 않은 작업의 대기 시간이 아니다. 대부분의 교체 시간 중 3분의 1가량은 대기다——사람, 자재, 파라미터를 기다리는 시간——그것은 기계가 얼마나 비싼지와는 아무 상관이 없다.
소량 배치 교체가 계속 느린 이유: 세 가지 함정
첫 번째 함정은 누군가의 머릿속에만 있는 레시피다. 한 라인에 열두 개 남짓의 SKU가 있고, 실링 온도, 충전 중량, 절단 위치가 모두 숙련 작업자의 기억에 달려 있다. 그가 하루 쉬면 라인은 시행착오로 모든 것을 다시 배워야 한다. 해결책은 레시피 관리다. 모든 SKU의 파라미터를 HMI에 저장하고, 교체 때 불러오고, 한 번 검증한 뒤 돌리는 것이다. 저장할 수 있는 파라미터는 아무도 외울 필요가 없다.
두 번째 함정은 미리 배치되지 않은 포맷 부품이다. 포머 숄더, 실링 조, 체인 플라이트——교체가 시작될 때까지 캐비닛에 있다가, 그다음에도 조정이 필요하다. 빠른 방법은 SKU별로 키트로 준비하는 것이다. 작업 A가 아직 돌아가는 동안 작업 B의 포맷 부품은 이미 라인에 있고, 색상별로 구분돼 일대일로 짝지어져 조정 없이 장착된다. 일부 벤더는 포머 숄더를 조정 없이 교체할 수 있는 2피스 세트로 만들고, 필름 롤은 스스로 정렬된다. 그런 설계가 아끼는 것은 노력이 아니라 시행착오 시간이다.
세 번째 함정은 아무도 세지 않는 시험 낭비다. 교체당 열두 개에서 스무 개 남짓의 시험 봉지, 필름과 제품 포함, 기록 없음——월말에 합산하면 실제 돈이다. 시험 봉지 개수는 교체 기록에 속한다. 몇 개의 봉지를 시험했고, 얼마나 많은 필름을 버렸는지. 다음 교체에서는 그 숫자를 낮춰라. 시험은 공짜가 아니다. 시험 봉지를 절반으로 줄이는 것은 교체당 몇 분을 더 아끼는 것과 같다.
보통 놓치는 것이 하나 더 있다. 교체를 병렬로 실행할 수 있는가? 한 사람이 모든 것을 순서대로 하면 60분이 걸린다. 두 사람이 작업을 나누면——한 사람은 필름, 한 사람은 포머 세트——직렬 작업이 병렬 작업이 되고 시간은 대략 절반이 된다. SMED는 이를 병렬 작업이라 부른다. 장비 비용은 들지 않고 작업표만 있으면 된다. 누가 어떤 단계를, 어떤 순서로, 언제부터 시작하는지. 많은 공장이 느린 것은 고집스러운 습관 하나 때문이다. 교체를 한 사람 작업으로 취급하는 것이다. 하루에 여러 번 교체가 일어나는 창고 포장 라인 교체(소량 배치) 작업에서는 병렬 작업으로 아낀 분이 거의 한 교대 분량으로 쌓인다.
스케줄러도 이 표를 읽어야 한다. 60분 교체에서는 라인이 하루에 약 3개 SKU를 처리한다. 15분 교체에서는 초과근무 없이 8개다. 소량 주문을 받을지, 어떤 가격으로 견적할지는 이 표로 귀결된다. 교체를 세지 않고 단가로 견적하는 영업, 빈도를 세지 않고 납기로 짜는 생산 일정, 그 간격은 교체 시간으로 지불된다.
그리고 한 가지 성역에는 직접 타격을 가할 만하다. 큰 예산을 들여 다른 무엇보다 먼저 "원터치 교체"를 요구하는 공장이다. 첫 번째 질문은 이렇다. 하루에 실제로 몇 번 교체하는가? 하루에 한 번 교체하는 라인에서는 교체를 60분에서 15분으로 줄여도 1년에 아낀 가동 중단 시간이 자동 교체 모듈 비용을 충당하지 못할 수 있다. 먼저 측정하고, 다음에 계산하고, 마지막에 지출하라. 휴대폰으로 한 번의 전체 교체를 촬영하고 매분을 분류하라——내부인지 외부인지, 행동인지 대기인지——그리고 돈이 어디로 가는지 결정하기 전에 그 표를 만들어라.
그 돈이 가치가 있는지는 하나의 숫자로 귀결된다. 한 번의 교체 총비용——가동 중단으로 잃은 기여도, 시험으로 낭비한 필름과 제품, 그리고 추가 노동 시간의 합이다. 그 숫자를 계산한 뒤 "퀵 체인지오버"를 내세우는 기계를 보라. 가치가 있는지 없는지는 한눈에 알 수 있다.
Da Liu, 자동화 엔지니어 지음 영어판 번역본입니다. 내용이 다를 경우 영어판을 우선합니다.