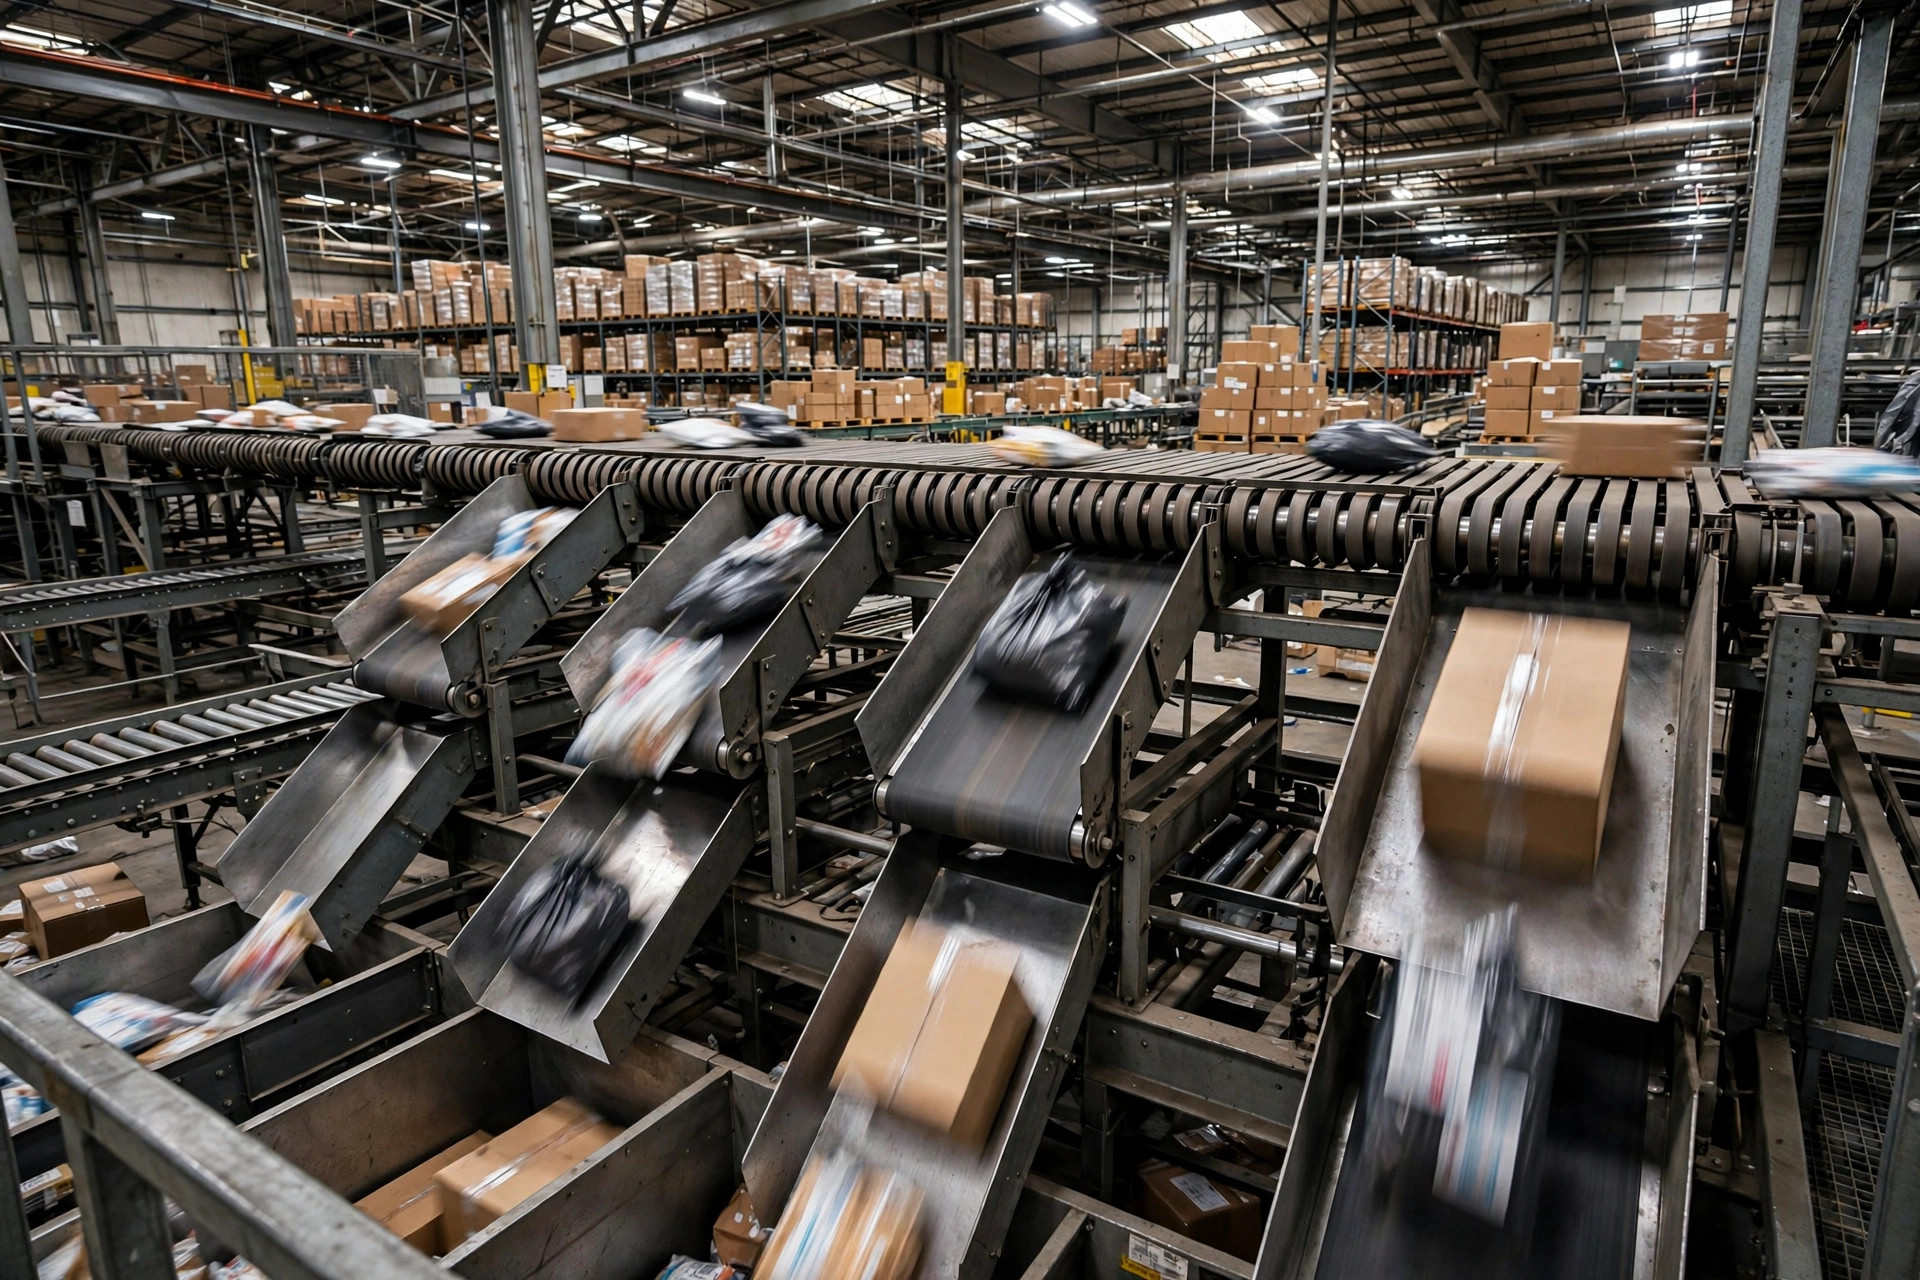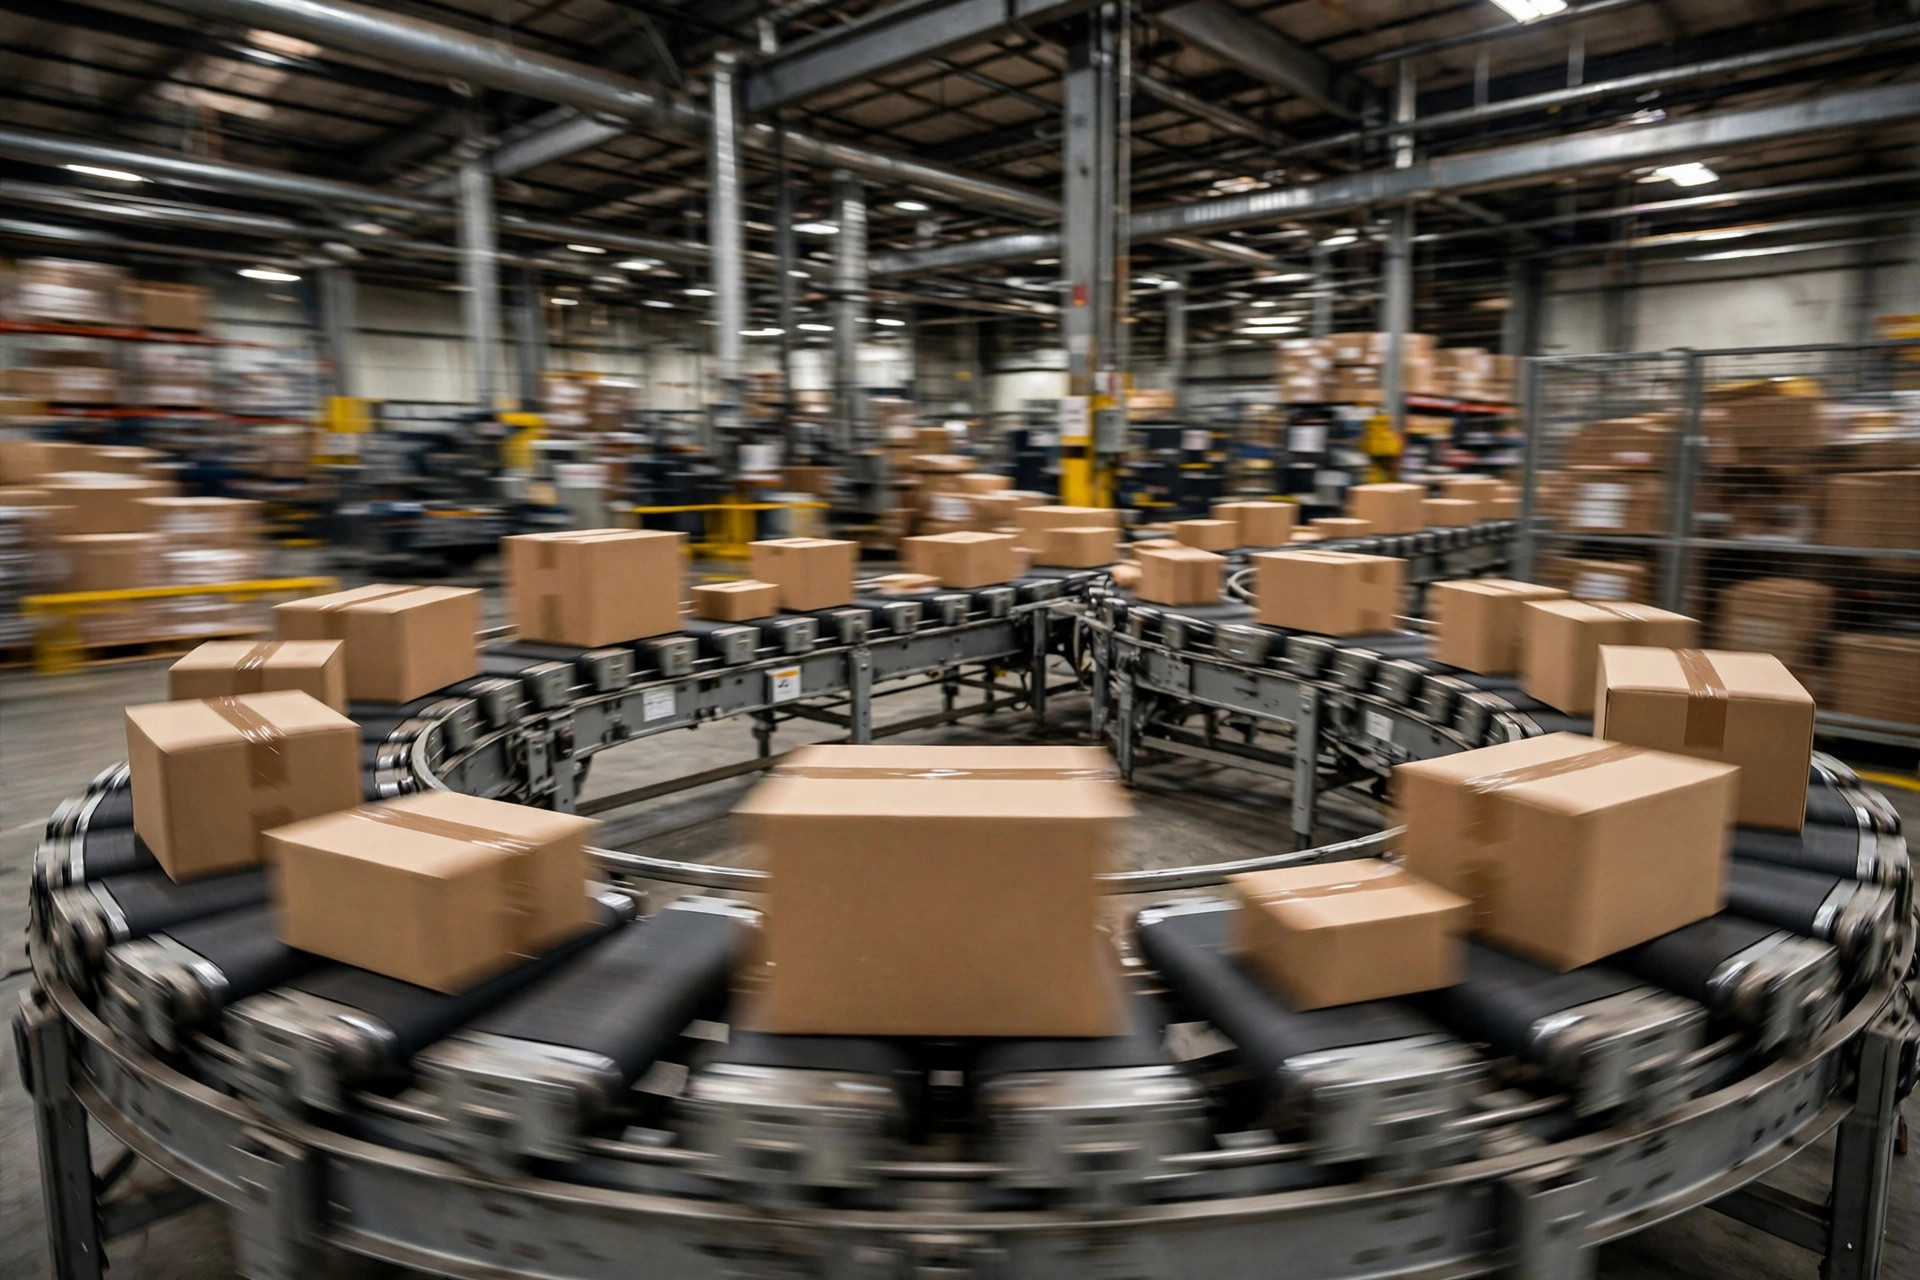
소터가 매시간 40분씩 놀고 있는데 — 소터를 탓하고 계신가요?
2023년 가을. 저는 캘리포니아 리버사이드의 국경 간 전자상거래 반품 창고를 둘러보고 있었습니다. 180,000제곱피트, 시간당 12,000개 정격의 새 크로스벨트 소터 루프가 돌아가고 있었습니다. 운영 매니저의 첫마디는 이랬습니다. "미 씨, 이 장비에 돈을 태운 건가요? 최고 기록이 시간당 7,000개예요. 캐리어의 3분의 1은 대부분의 시간 비어 돌아갑니다."
저는 판단을 보류해 달라고 하고 그를 인덕션 구역으로 데려갔습니다. 인덕션 스테이션 4기 중 가동 중인 것은 3기. 가동 중인 곳에서는 페이스가 들쭉날쭉했습니다 — 화물이 쌓이면 작업자가 박스 2~3개를 한꺼번에 벨트에 밀어 넣고, 화물이 줄면 휴대폰을 들여다보며 서 있었습니다. 미터링 벨트는 분명 있었지만 — 파라미터는 인수인계 때 인테그레이터가 설정한 그대로였고, 그 이후 아무도 건드리지 않았습니다.
결론은 자명했습니다. 문제는 소터가 아니었습니다. 굶주리고 있었던 겁니다.
기아도 오분류도, 출발점은 인덕션
많은 사람들이 잊는 기본 사실이 있습니다. 크로스벨트 루프는 캐리어에 화물이 있든 없든 풀스피드로 돕니다. 여러분을 기다려주지 않습니다. 본선의 표준 속도는 초당 1.5~2.5미터이며, 인덕션이 뒤처지는 순간 빈 캐리어가 계속 돌게 됩니다 — 이게 바로 기아 현상이고, 순수한 설비 낭비입니다.
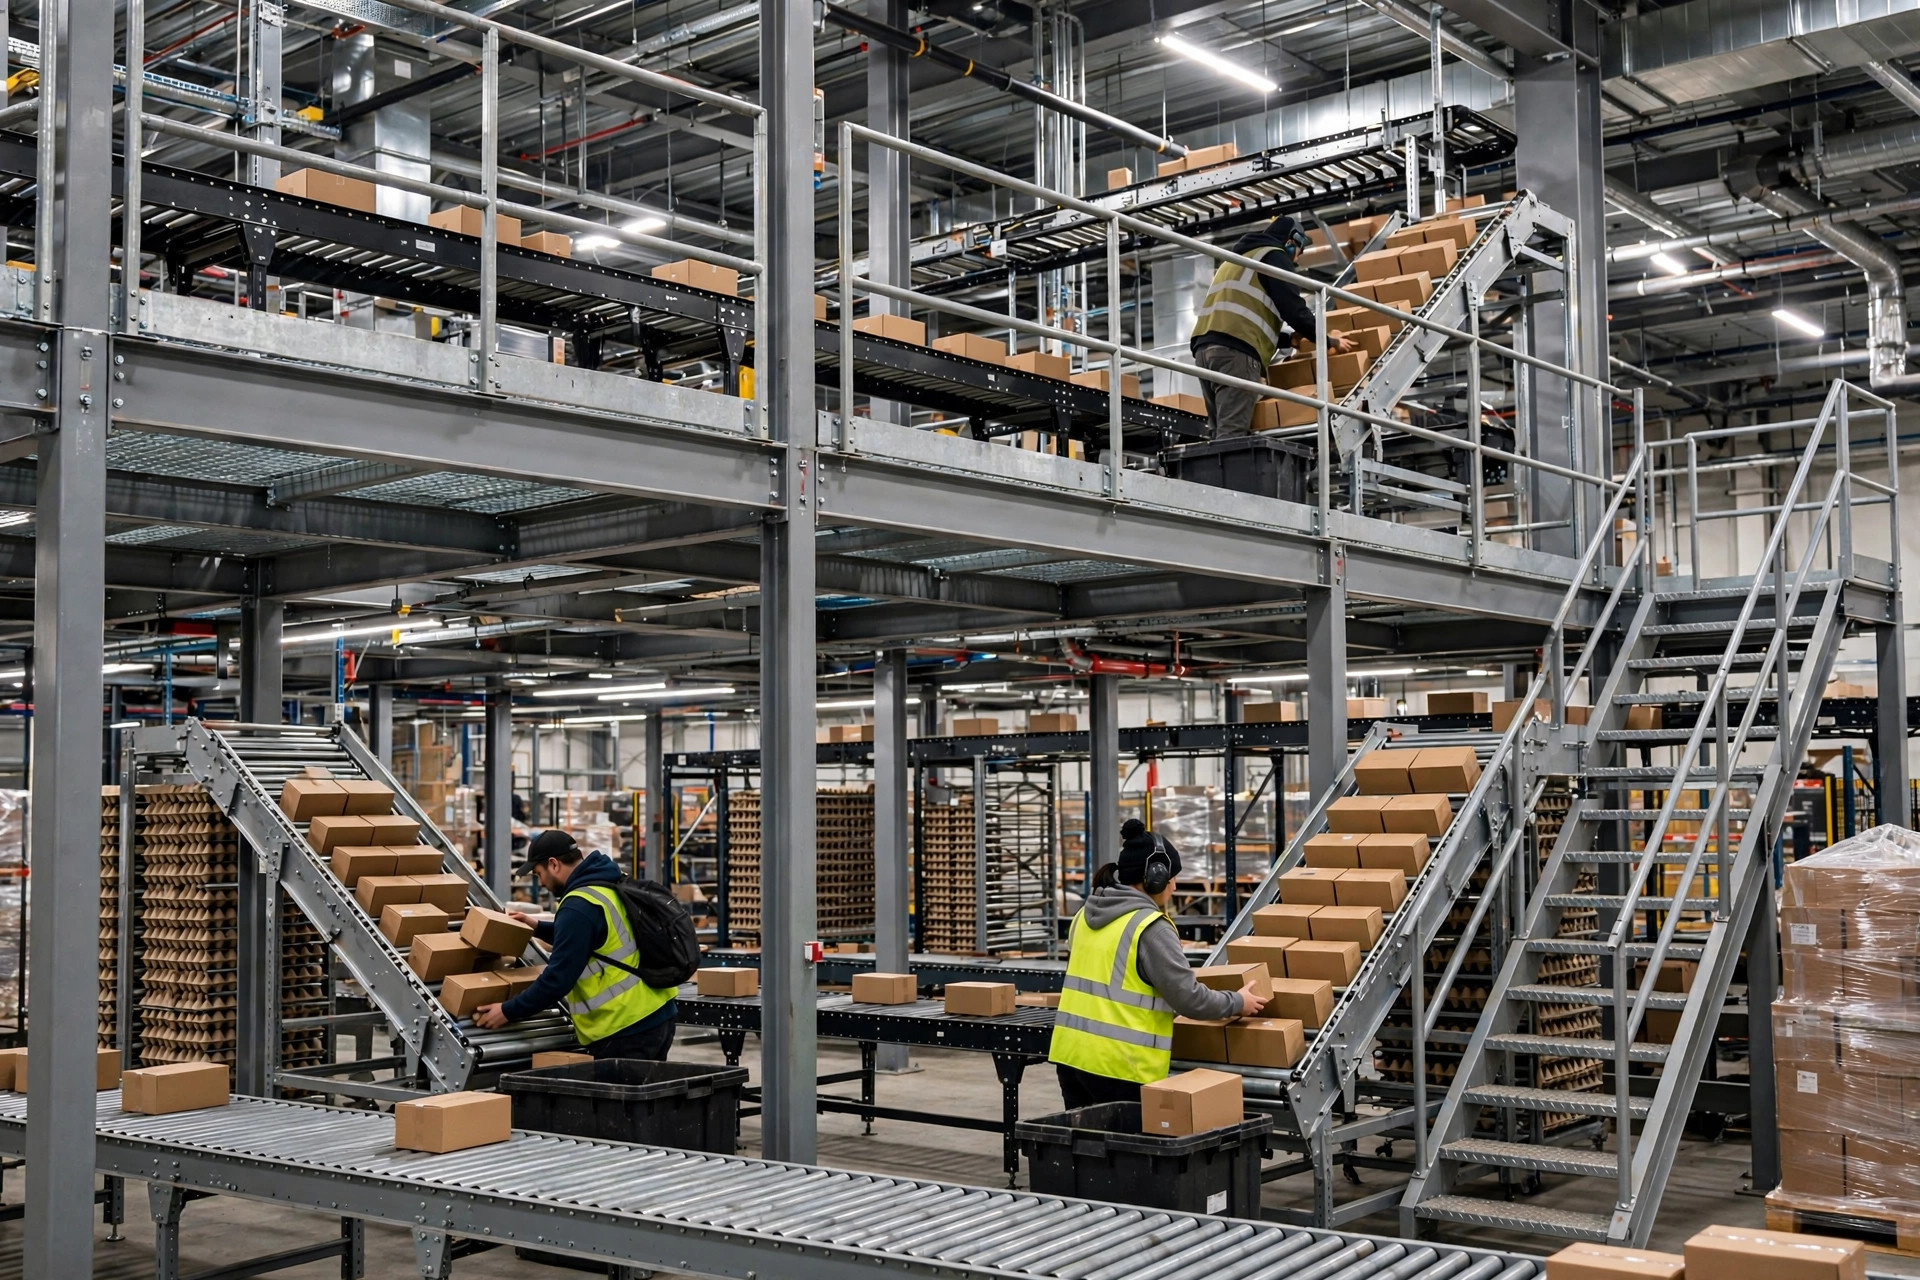
수동 인덕션은 본질적으로 기복이 심합니다. 사람은 기계가 아닙니다. 피곤하면 느려지고, 수다를 떨면 더 느려지며, 화물 웨이브가 지나가면 스테이션은 텅 비게 됩니다. 제 경험상 수동 인덕션 스테이션 1기당 평균 시간당 600~700개를 처리하는데, 편차가 큽니다. 4기면 충분해 보이겠죠 — 하지만 루프가 시간당 12,000개를 '먹고 싶어 한다'는 걸 잊지 마세요. 시간당 7,000개를 안정적으로 유지했다는 것 자체가 그 팀이 열심히 일했다는 뜻입니다. 그래서 제 경험칙은 이렇습니다. 소터 성능이 안 나올 때, 병목은 열 번 중 아홉 번 소터에 있다 — 아니, 잠깐, 인덕션에 있습니다. 소터 자체가 문제인 경우는 거의 없습니다.
또 하나의 조용한 살인자는 갭 제어입니다. 화물이 루프에 오른 뒤에는 일정한 피치 — 연속 화물 간의 간격 — 가 필요합니다. 너무 빡빡하면 스캐너가 박스 2개를 1개로 읽어버리거나, 두 번째 화물이 첫 번째가 슈트에서 빠져나가기 전에 도착해 충돌합니다. 너무 넓으면 본선 설비를 그냥 낭비하는 겁니다. 올바른 피치는 가장 긴 화물 길이에 안전 마진을 더한 뒤, 미터링 벨트 컨트롤러의 배출 간격으로 환산한 값입니다. 많은 창고에서는 이 파라미터가 커미셔닝 당일 이후로 건드려지지 않았습니다 — 제품 믹스는 바뀌고, 화물 규격도 바뀌었는데 설정은 PLC 안에서 잠자고 있습니다. 당연히 문제가 터지죠.
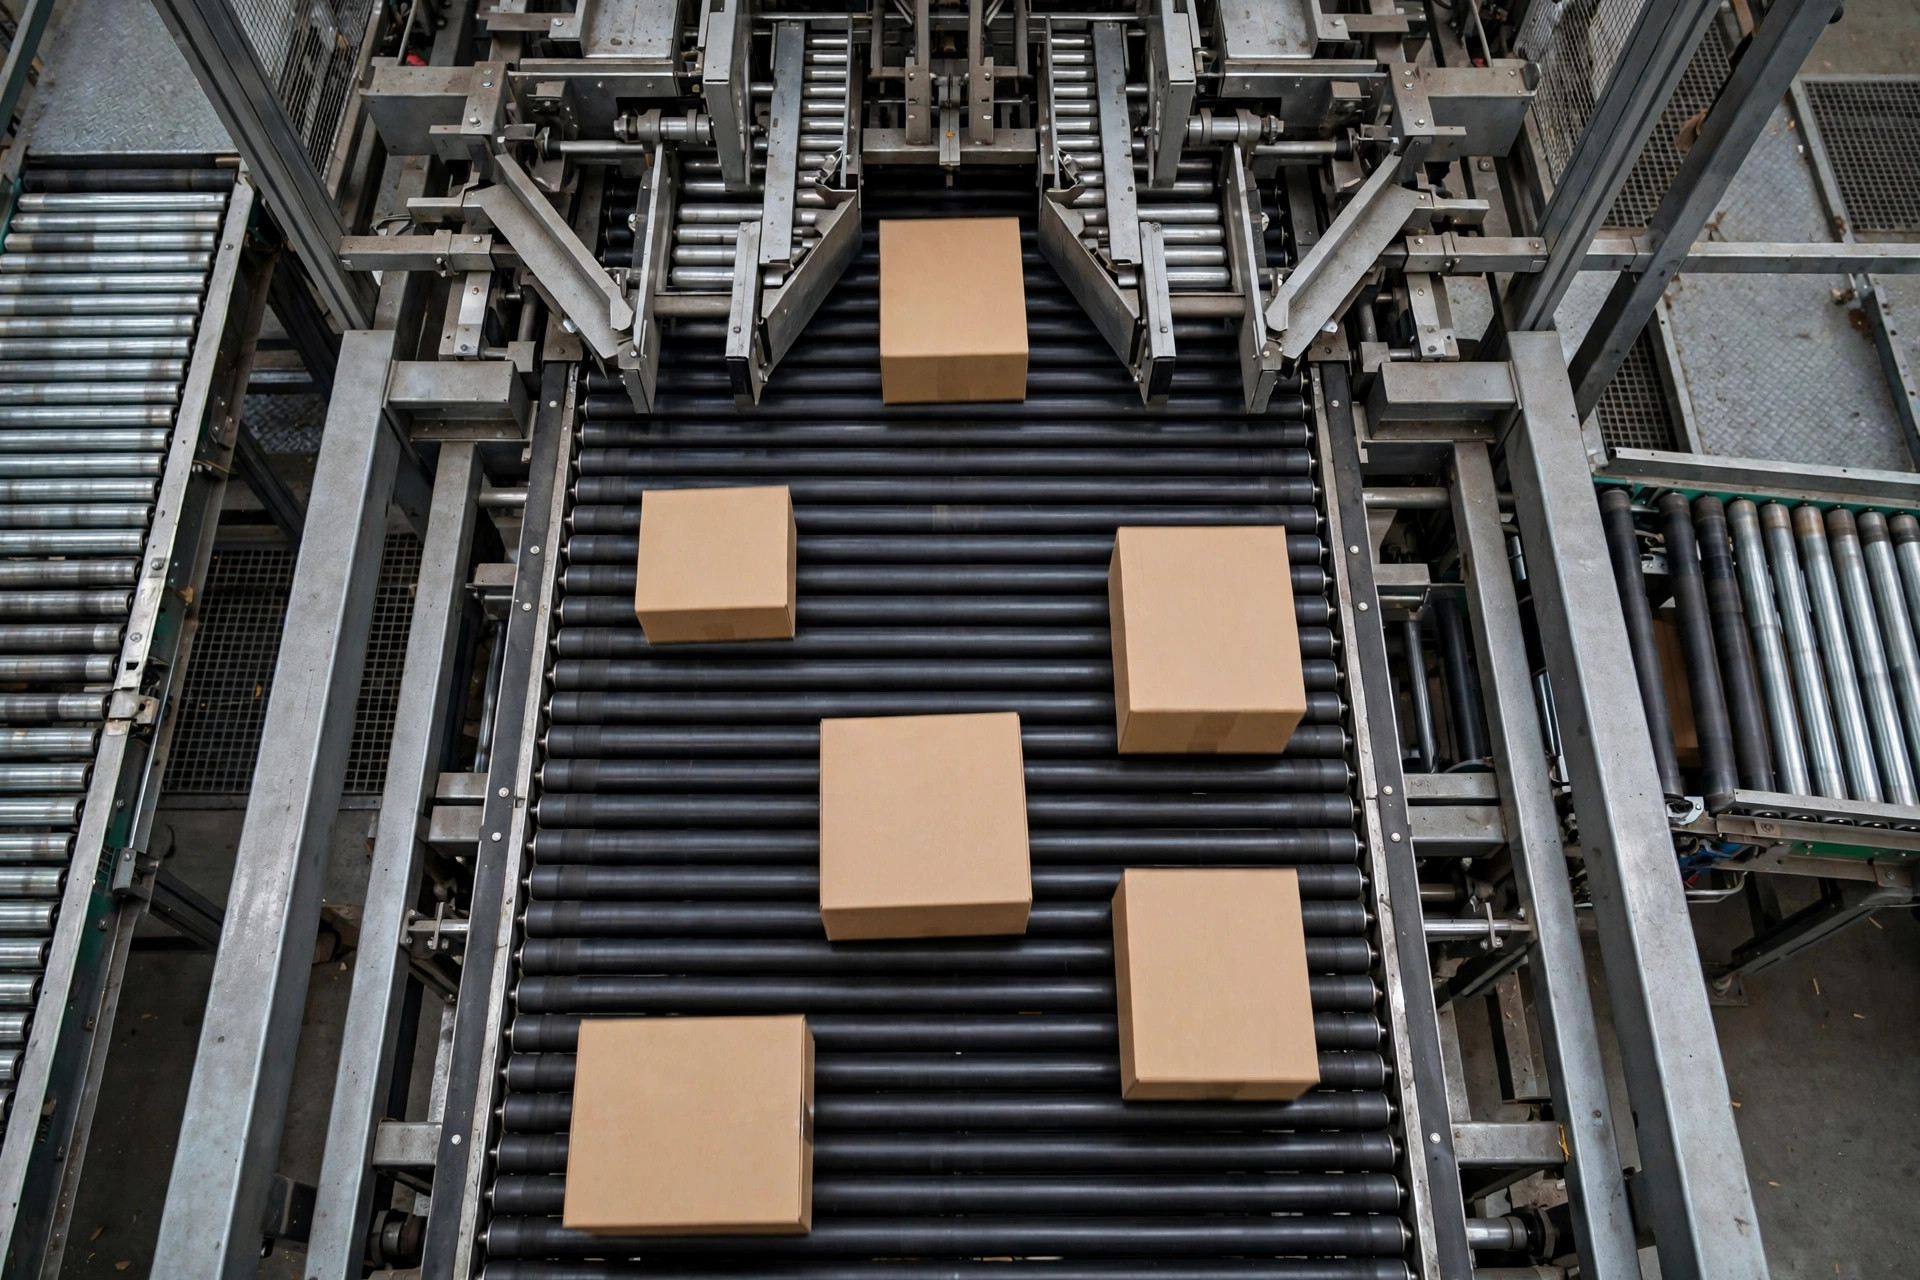
제가 리버사이드 창고에 가장 먼저 시킨 일은 실제 화물 기준으로 피치를 재계산하는 것이었습니다. 지난 한 달간 출고한 화물 중 상위 5%의 최장 규격을 취해 평균 길이를 재고, 30센티미터 마진을 더한 뒤 미터링 벨트 배출 간격으로 환산합니다. 이 변경 하나로 일주일 만에 오분류 불만이 극적으로 줄었습니다. 30센티미터는 표준값이 아닙니다 — 출발점입니다. 핵심은 이것입니다. 피치는 인테그레이터의 공장 기본값이 아니라 여러분의 화물을 따라가야 합니다.
대부분의 사람이 놓치는 디테일 하나: 미터링 배출 로직은 광전 센서에 의존하는데, 광전 센서는 먼지를 끔찍이 싫어합니다. 리버사이드 창고에서는 인덕션이 독 도어 바로 옆에 있었습니다 — 먼지가 쌓이고, 센서가 오작동했으며, 미터링 벨트는 배출하면 안 될 때 배출하고, 배출해야 할 때 멈췄습니다. 이런 상태에서는 피치 설정이 살아남을 수 없습니다. 결국 월요일 아침 의식을 만들었습니다. 조장이 에어건으로 인덕션의 모든 광전 센서를 불어 청소, 10분이면 끝. 오작동은 바로 줄었습니다. 자동화란 70%가 튜닝이고 30%가 닦아내는 일입니다.
인덕션 스테이션은 몇 기가 필요하고 — 자동 인덕션은 살 만한가
루프에 맞는 인덕션 산정은 단순한 산수입니다. 루프가 시간당 N개를 필요로 하고, 수동 스테이션 1기가 안정적으로 M개를 처리하면, N÷M 기에 예비 1기를 더한 수가 필요합니다. 예비는 낭비가 아닙니다 — 사람은 휴식을 취하고, 교대를 돌며, 걸린 이상 화물을 치웁니다. 여유가 없으면 한 사람이 자리를 비운 것만으로 라인 전체가 멈춥니다.
시간당 12,000개 루프로 계산해 봅시다. 수동 1기당 700개라면 17기가 필요합니다. 불가능하죠. 그래서 실무상의 답은 두 가지입니다.
첫째: 루프가 풀가동되지 않는 것을 받아들이는 것. 정격에 맞는 물량이 애초에 없었던 창고도 많습니다. 수동 6~8기로 시간당 5,000~7,000개를 돌리는 것도 괜찮습니다. '루프를 채운다'며 스테이션을 늘리지 마세요 — 인건비를 계산해 보면 손해 보는 건 여러분입니다.
둘째: 자동 인덕션을 사는 것. 자동 인덕션 1기는 안정적인 리듬과 일정한 간격으로 시간당 1,500~2,000개를 확실히 처리하며, 미터링과 갭 제어를 한 번에 해결합니다. 하지만 싸지 않습니다. 본체에 토목 공사와 제어 통합을 더하면 수십만 달러부터 시작합니다. 제 판단 기준은 한 줄입니다. 연간 내내 물량 곡선이 수동 인덕션의 상한선에 붙어 있고, 성수기마다 임시 인력과 잔업이 상시화된다면 자동 인덕션은 투자비를 회수합니다. 물량 편차가 심해 — 비수기가 성수기의 3분의 1 — 라면 그 기계는 비싼 장식품이 됩니다. 사람의 유연성은 기계가 줄 수 없는 것입니다. 비수기에는 4기, 성수기에는 6기, 인력이 물결에 맞춰 늘었다 줄었다 하는 것 — 이것이 제가 수동 인덕션을 선호하는 또 다른 이유입니다. 유연성 자체가 진짜 가치가 있습니다.
리버사이드 창고는 자동 인덕션을 사지 않았습니다. 스테이션을 4기에서 6기로 늘리고, 피치를 재조정해 성수기 내내 시간당 9,000개를 유지했습니다. 적은 돈, 큰 결과입니다.
인덕션 설정 체크리스트
인쇄해서 인덕션 벽에 붙이세요.
- 정격 대비 실제 물량: 정격의 70%를 만성적으로 밑돌면 장비를 늘리지 마세요
- 피치 설정: 현재 화물 규격 기준으로 재계산하고 분기마다 검토
- 미터링 벨트 광전 센서 및 센서류: 주 1회 청소 — 먼지는 오작동의 원인 1위
- 스테이션 여유분: N+1, 항상 예비 스테이션 1기를 유지
- 수동 인덕션 리듬: 매시간 10분씩 스폿 체크, 개수 세기 — 편차가 30%를 넘으면 개입
- 이상 화물 레인: 초대형·초경량·원통형 화물 전용으로 1기 할당 — 본선 공급에서 제외
- 기아 알람: 빈 캐리어율이 10분 연속 40%를 넘으면 시스템이 누군가를 호출해야 함 — 육안에 의존하지 말 것
내일 당장 할 수 있는 일 하나: 스톱워치를 들고 1시간 동안 인덕션에 서 보세요. 10분마다 개수를 기록해 곡선을 그립니다. 봉우리와 골짜기가 기아가 어디에 사는지를 정확히 알려줄 겁니다 — 인력 부족, 들쭉날쭉한 입고, 아니면 잘못된 피치 설정. 데이터는 거짓말하지 않습니다. 촉은 거짓말합니다.
영어판 번역본입니다. 내용이 다를 경우 영어판을 우선합니다.