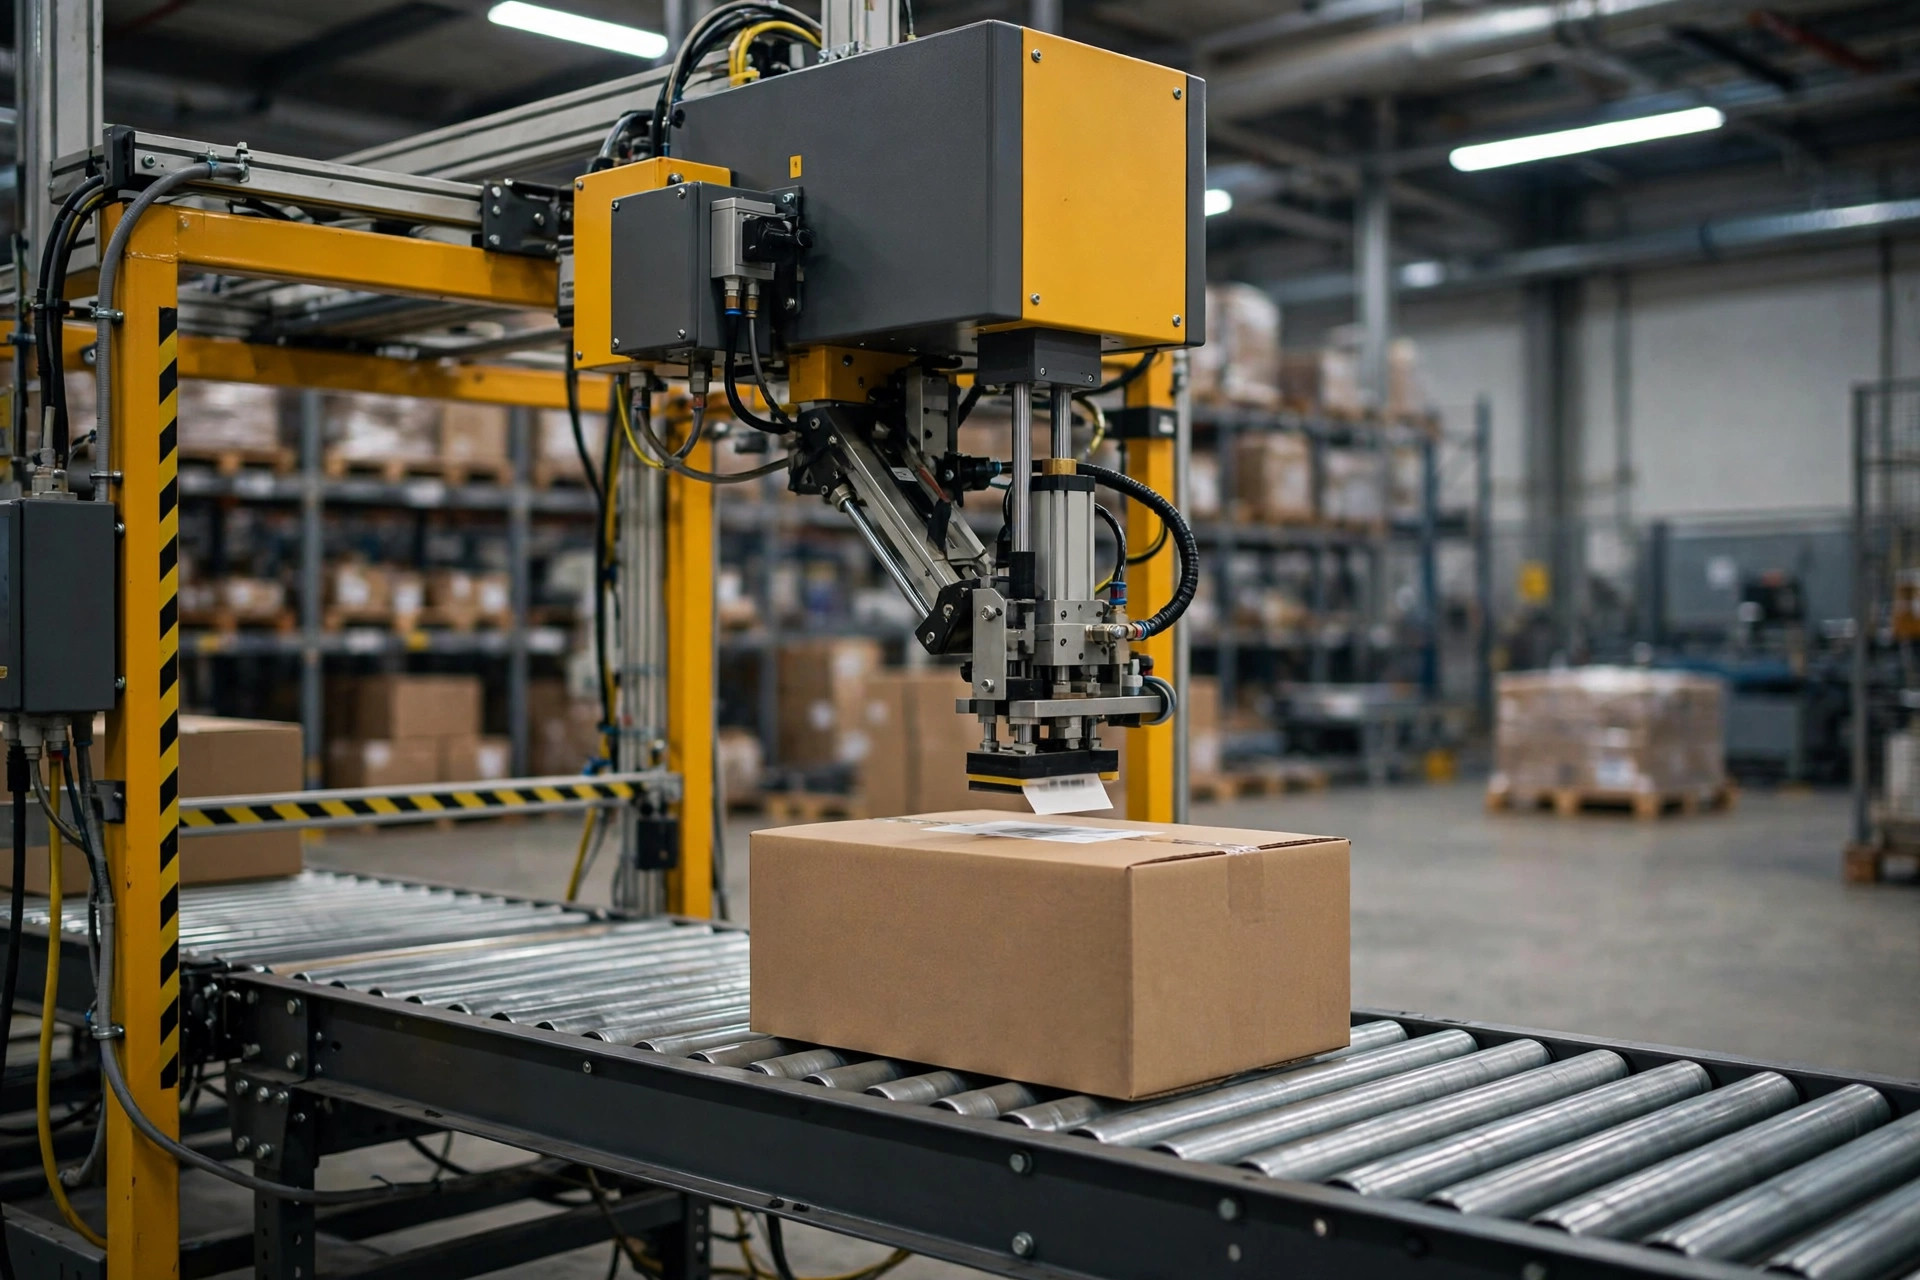
화요일 오후 4시 40분, 캘리포니아 폰태나의 한 3PL 창고에서 출고 수퍼바이저는 아무도 하고 싶어 하지 않는 계산을 하고 있습니다. 400개의 카톤이 준비되어 밀봉되어 있습니다. 소형 택배 운송사의 트레일러는 오후 5시 30분에 정확히 출발합니다. 라인 끝에서는 4명이 송장을 손으로 붙이고 있습니다. 빠르게 움직이고 있지만 그래도 충분히 빠르지 않습니다. 그리고 몇 분마다 바코드가 스캔되지 않는다며 누군가 라벨을 떼어내 다시 붙입니다. 저는 이 장면을 그동안 수많은 창고에서 목격했습니다. 라벨은 카톤이 건물을 나가기 전 마지막으로 닿는 것이며, 대부분의 현장이 가장 소홀히 다루는 것이기도 합니다.
20년간 출고 라인을 지켜본 제 결론은 이렇습니다. 라벨러를 사기 전에 라벨을 먼저 고치세요. 잘못된 라벨 공정에 프린트 앤드 어플라이 기계를 붙이면, 나쁜 라벨을 더 빨리 만드는 것뿐입니다.
분당 라벨 수를 믿지 않게 된 이유
모든 프린트 앤드 어플라이 브로슈어는 속도로 시작합니다. '최대 분당 120개'라는 숫자가 굵게 적혀 있습니다. 이 숫자가 실제로 통하는 상황은 하나뿐입니다. 가변 데이터 없는 작은 라벨을 실험실에서 붙이는 경우 말입니다. 실제 출고 라인에서는 표준 150 x 100 mm 측면 라벨에 추적 번호를 하나씩 다르게 인쇄할 때, 분당 30개 정도가 편안하고 지속 가능한 리듬입니다. 그 이상을 밀어붙이면 부착 오류율이 올라갑니다. 비뚤게 붙고, 박스 이음선에 걸치고, 가장자리로 삐져나옵니다.
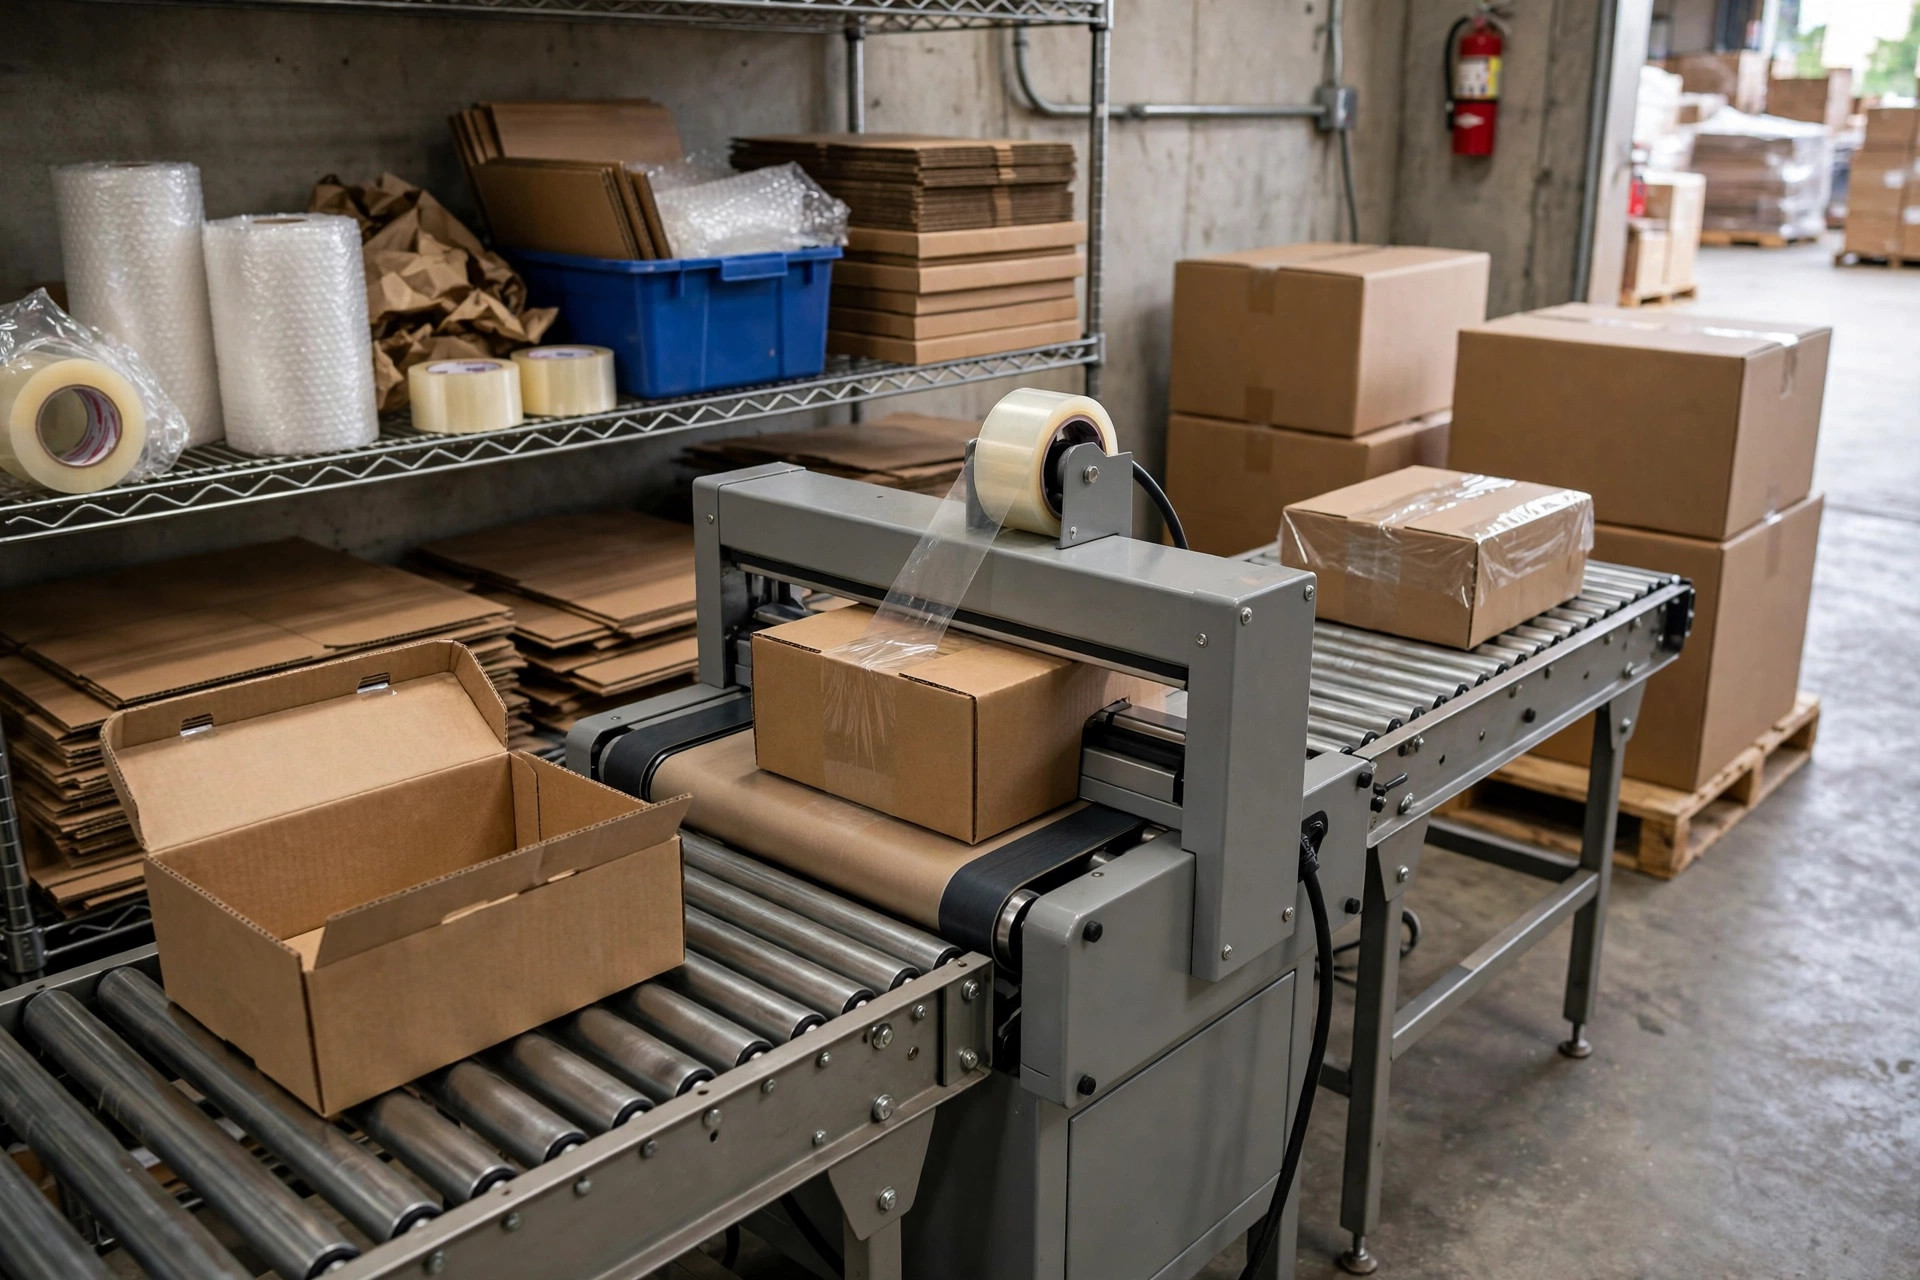
브로슈어 속도와 라인 속도의 격차가 중요한 이유는 투자 타당성이 바뀌기 때문입니다. 표준 4인치 폭 케이스 라벨러는 구성에 따라 $10,000에서 $20,000 정도입니다. 더 넓은 6인치 기계, 열전사 방식, 파렛트 라벨링 설비는 더 비쌉니다. 이 지출을 인건비 절감으로 정당화하려면 120개가 아니라 분당 30개로 계산하세요. 브로슈어 숫자만 보고 기계를 샀다가 예상 생산량의 절반으로 돌리는 창고를 두 곳이나 봤습니다. 카톤 높이가 제각각이라 탬프 헤드가 일정하게 닿지 않았던 겁니다. 기계가 고장 난 게 아니었습니다. 카톤이 문제였습니다.
탬프, 블로우, 와이프: 평생 함께할 어플리케이터 선택
이 기계들이 라벨을 박스에 붙이는 방법은 세 가지입니다. 이 선택이 운영자가 기계를 사랑하게 될지, 매일 싸우게 될지를 결정합니다.
블로우온은 공기 분사로 인쇄된 라벨을 카톤 표면까지 날려 보냅니다. 박스가 멈추지 않으니 가장 빠른 방식이지만, 깨끗하고 안정적인 압축 공기가 필요하고 평평하고 예측 가능한 면에서만 됩니다. 공기 공급이 불안정하면 라벨이 비뚤게 붙습니다.
탬프블로우는 실린더를 뻗어 라벨을 물리적으로 눌러 붙입니다. 가장 확실한 부착이자 가장 정확한 위치 선정이지만, 카톤 높이 변화에 민감합니다. 같은 시프트에 신발 상자부터 옷장 상자까지 높이가 제각각인 카톤이 흐르면, 탬프 헤드는 낮은 상자에 닿지 못합니다.
와이프온은 움직이는 카톤이 어플리케이터 헤드에 스치며 라벨을 받아 가는 방식입니다. 가장 단순한 구조에 가장 저렴하지만, 평평한 카톤 면이 필수이며 세 가지 중 가장 느립니다.
사인하기 전에 브로슈어에는 절대 나오지 않는 네 가지를 확인하겠습니다. 라벨 너비와 롤 코어 지름이 지금 사 쓰고 있는 용지와 맞는지. 블로우온을 검토한다면 현장에 안정적인 압축 공기가 있는지. 롤 교체에 얼마나 걸리는지(피크 시즌에 2분과 10분은 다른 기계입니다). 그리고 기계가 WMS 라벨 템플릿 형식(ZPL 등)을 템플릿 재구축 프로젝트 없이 읽을 수 있는지.
라벨 자체가 승부의 절반
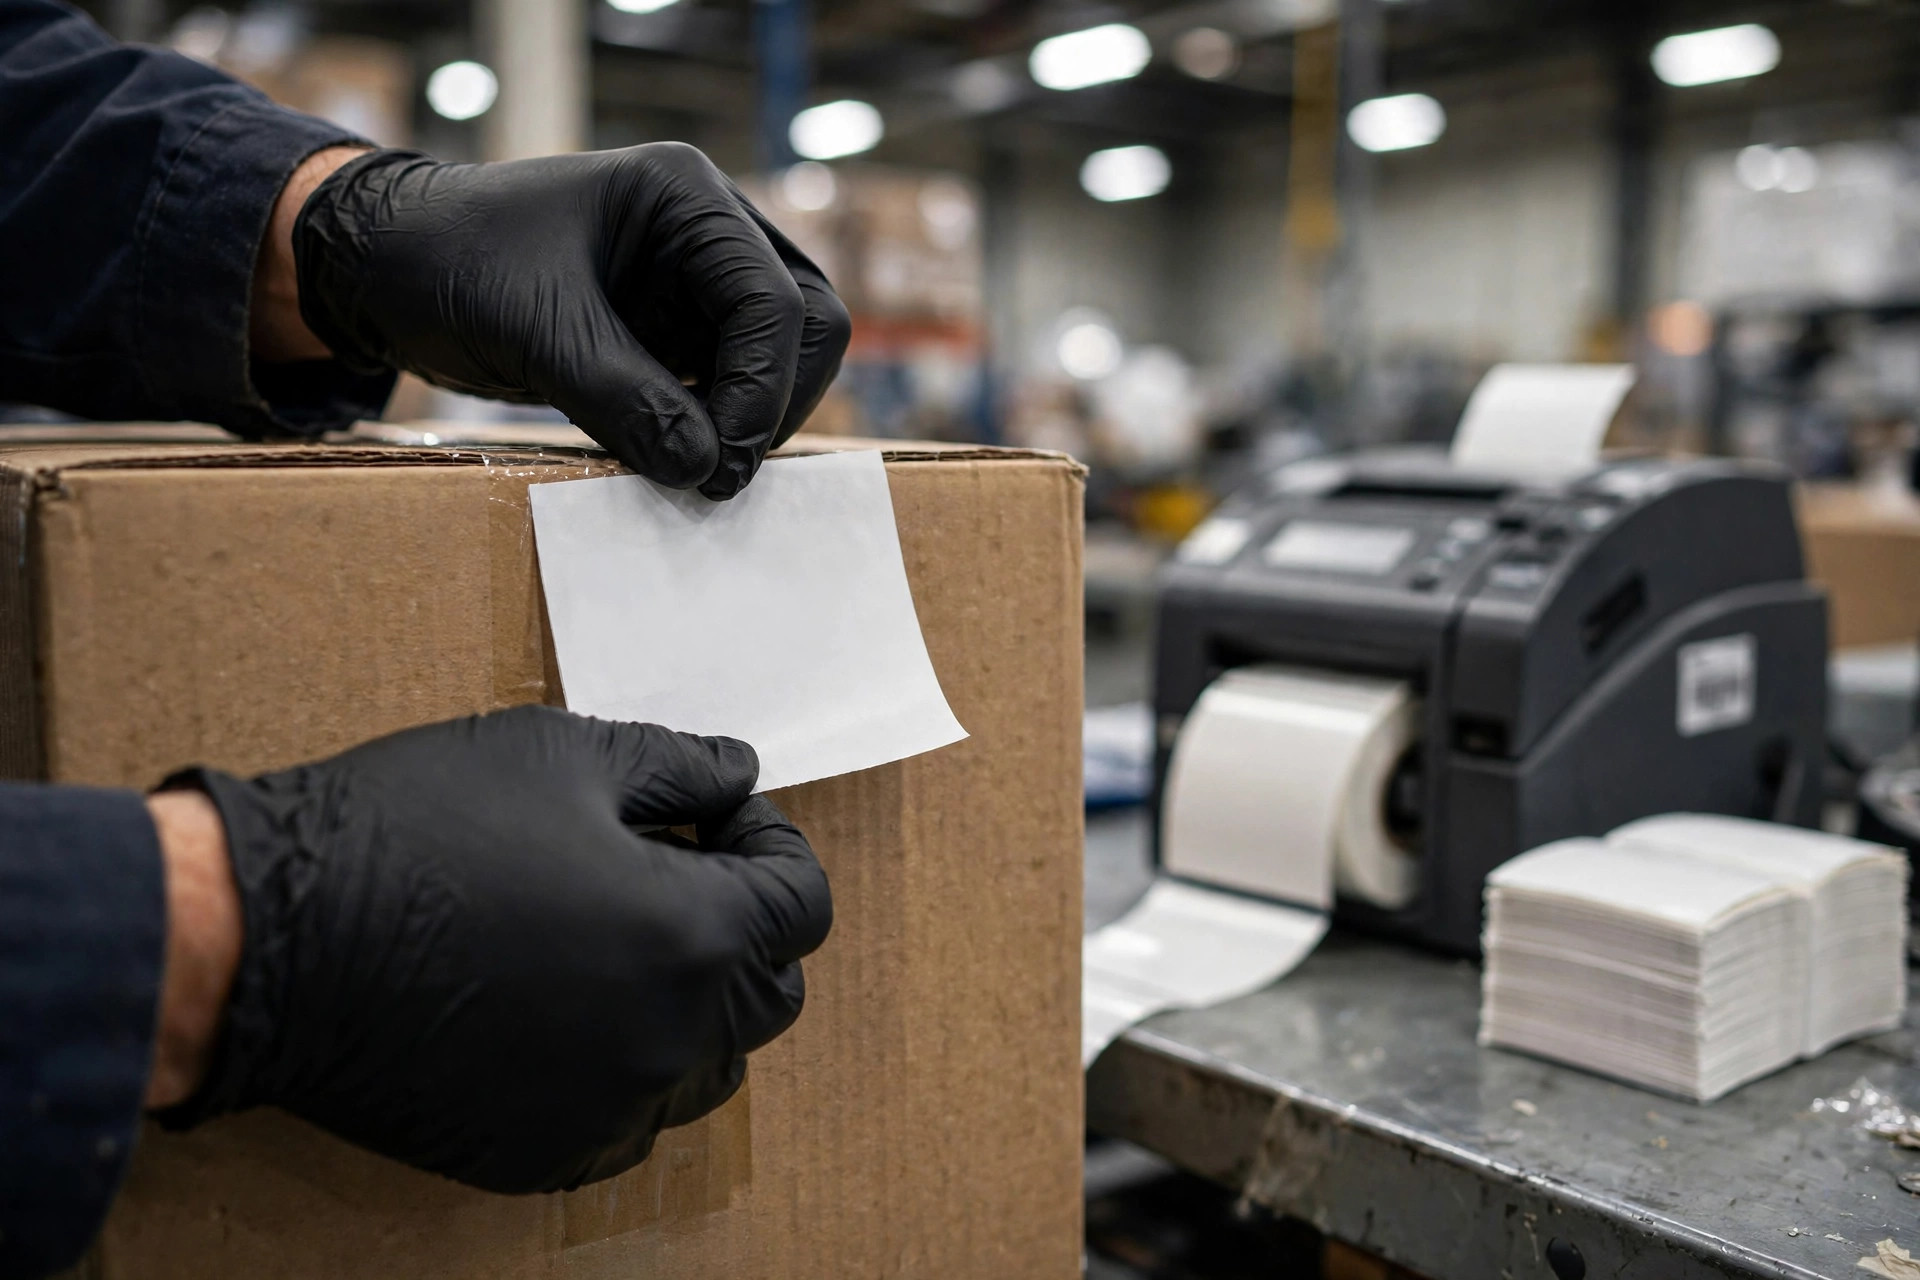
여기가 돈 들이지 않고 고칠 수 있는 부분입니다. 그 폰태나 창고에서는 일주일치 불량 라벨을 모아서 분류했습니다. 3분의 1은 바코드가 포장 테이프에 일부 가려져 있었습니다. 3분의 1은 카톤 이음선 위에 붙어 있어 골판 골이 바코드를 왜곡시켰습니다. 나머지는 열에 손상된 감열지에 인쇄되어 회색으로 바랜 것이었습니다. 라벨 작업 팀이 문제가 아니었습니다. 라벨이라는 '제품'이 문제였습니다.
먼저 용지입니다. 4 x 6인치(약 102 x 152 mm) 라벨은 UPS, FedEx, USPS 공통의 표준 송장 라벨 규격입니다. 이들의 스캐너와 분류 장비가 이 규격에 맞춰져 있으니 독자적인 치수를 만들지 마세요. 직접 감열지는 저렴하고 리본이 필요 없어 회전이 빠른 택배 라벨에는 충분합니다. 하지만 직접 감열지는 열, 햇빛, 기름 오염에 바랩니다. 햇빛 드는 도크 문 근처에 롤을 두면 유령 같은 인쇄물이 나옵니다. 장기 보관하거나 콜드체인을 거치거나 운송 중 야외에 방치되는 것에는 리본을 쓰는 열전사가 정직한 선택입니다.
다음은 점착제입니다. 골판 표면은 울퉁불퉁하고 먼지가 많습니다. 약한 점착제는 컨베이어 50피트를 가는 동안 라벨이 반쯤 떨어지게 만듭니다. 새 라벨 공급사와 계약하기 전에 샘플 롤을 실제 카톤으로 한 시프트 내내 돌려 보세요. 수백 장을 붙여서 가장자리 들뜸을 확인하는 겁니다. '강력한 점착제'라는 말은 인정하지 않습니다.
세 번째는 부착 위치입니다. 대부분의 창고가 여기서 피를 흘립니다. 바코드 주변에는 깨끗한 여백(quiet zone)이 필요합니다. 모서리 하나에 테이프가 겹치면 스캔이 안 됩니다. 바코드가 휘는 이음선, 골, 상자 모서리에는 라벨을 붙이지 마세요. 그리고 Amazon으로 출고한다면 FNSKU 부착 규정이 세세하게 정해져 있습니다. 기억에 의존하지 말고 Seller Central의 최신 정책을 확인하세요.
돈을 쓰기 전에 제가 확인할 것들
내일 당신의 출고 구역에 들어간다면, 장비 이야기에 앞서 다음 순서대로 확인하겠습니다.
지난주 불량 라벨을 모아 세 더미로 나누세요. 용지 문제, 점착제 문제, 부착 위치 문제. 가장 큰 더미부터 고치세요. 대개는 부착 위치이고, 공짜입니다.
갓 인쇄한 라벨 50장을 핸드 스캐너로 연속 스캔하세요. 2회를 초과해 실패하면 용지가 잘못됐거나 인쇄 농도 조정이 필요한 것이지, 기계가 필요한 게 아닙니다.
라벨이 붙은 카톤 20개를 뽑아 부착 위치를 감사하세요. 이음선에 걸리거나 테이프 아래, 모서리에 붙은 것은 전부 다시 작업하고, 라벨 팀에게는 사진 기준을 줘서 맞추게 합니다.
라벨 롤 보관 장소를 확인하세요. 햇빛 드는 문 옆이나 습한 구석에 있는 직접 감열지는 선반 한 번 옮기면 해결되는 문제입니다.
그리고 인건비 계산은 정직하게 하세요. 하루 총 라벨 수를 숙련된 손 라벨러 기준 분당 6~8개로 나눕니다. 그게 라벨링이 실제로 잡아먹는 노동 시간입니다. 그 다음에야 $10,000에서 $20,000의 기계 견적이 의미를 가집니다.
라벨은 출고 운영에서 가장 저렴한 부품이면서 트레일러를 정시에 출발하지 못하게 만들 수 있는 부품입니다. 용지, 점착제, 부착 위치를 제대로 맞추면 손 라벨링도 완벽하게 안정됩니다. 이를 틀리면, 시장에서 가장 비싼 프린트 앤드 어플라이 기계도 불량 라벨을 분당 30개 카톤 속도로 붙일 뿐입니다.
영어판 번역본입니다. 내용이 다를 경우 영어판을 우선합니다.