핵심은 이렇다. 포장 스테이션에서 박스나 테이프가 떨어져 라인이 10분 멈추면, 20명 포장 라인은 그날 80건 이상의 주문을 잃는다. 계산은 간단하다. 포장자 1인당 시간당 25건, 20명이면 시간당 500건을 처리하니 10분의 정지는 83건의 소멸이다. 그리고 그건 눈에 보이는 부분에 불과하다. 안 보이는 건 재가동 후 30분이다. 리듬이 깨지고, 압박 속에서 실수가 스며들고, 뒤따르는 재작업·재출고·고객 불만이 진짜 보이지 않는 청구서다.
내가 본 최악의 경우는 2024년 말, 캘리포니아 온타리오의 3PL 창고였다. 약 80,000평방피트, 성수기엔 하루 10,000건 이상을 출고한다. 박스 공급은 포장 스테이션에서 40미터 이상 떨어진 벽에 쌓여 있었다. 테이프가 떨어지면 포장 작업자가 스테이션을 떠나 직접 가져와야 했다. 재보니 왕복 4~5분. 하루가 끝나면 작업자마다 자재 가지러 걷는 데만 30분 이상을 썼다. 그 건물에선 아무도 그걸 손실로 세지 않았다. 라인이 공식적으로 멈춘 적은 없었으니까. 하지만 그게 가장 비싼 보이지 않는 비용이었다. 20명 인건비를 내면서, 1명분 통째를 심부름꾼으로 쓰고 있던 셈이다.
여기가 포인트다. 품절이 나면 창고의 99%가 엉뚱한 것을 탓한다. 감독자는 비축을 충분히 안 했다고 소리치고, 작업자는 더 빨리 말하지 않았다고 혼난다. 하지만 진실은 보충 자체가 처음부터 설계된 적이 없다는 것이다. 박스는 어디에 두는지, 테이프가 얼마나 줄면 누가 채우는지, 보충은 누가 하는지, 몇 시에 하는지 — 전부 베테랑의 기억과 목소리 큰 사람의 외침으로 돌아간다. 그 베테랑이 병가 내는 날, 라인이 선다.
공급 문제가 아니라 흐름 문제다
결론부터 말하겠다. 포장 스테이션 소모품에서 흐름 설계는 재고량보다 10배 중요하다. 박스 산이 있어도 멀고 보충이 느리면 없는 것과 같다.
고객을 위해 보충 흐름을 설계할 때 나는 딱 3가지만 본다.
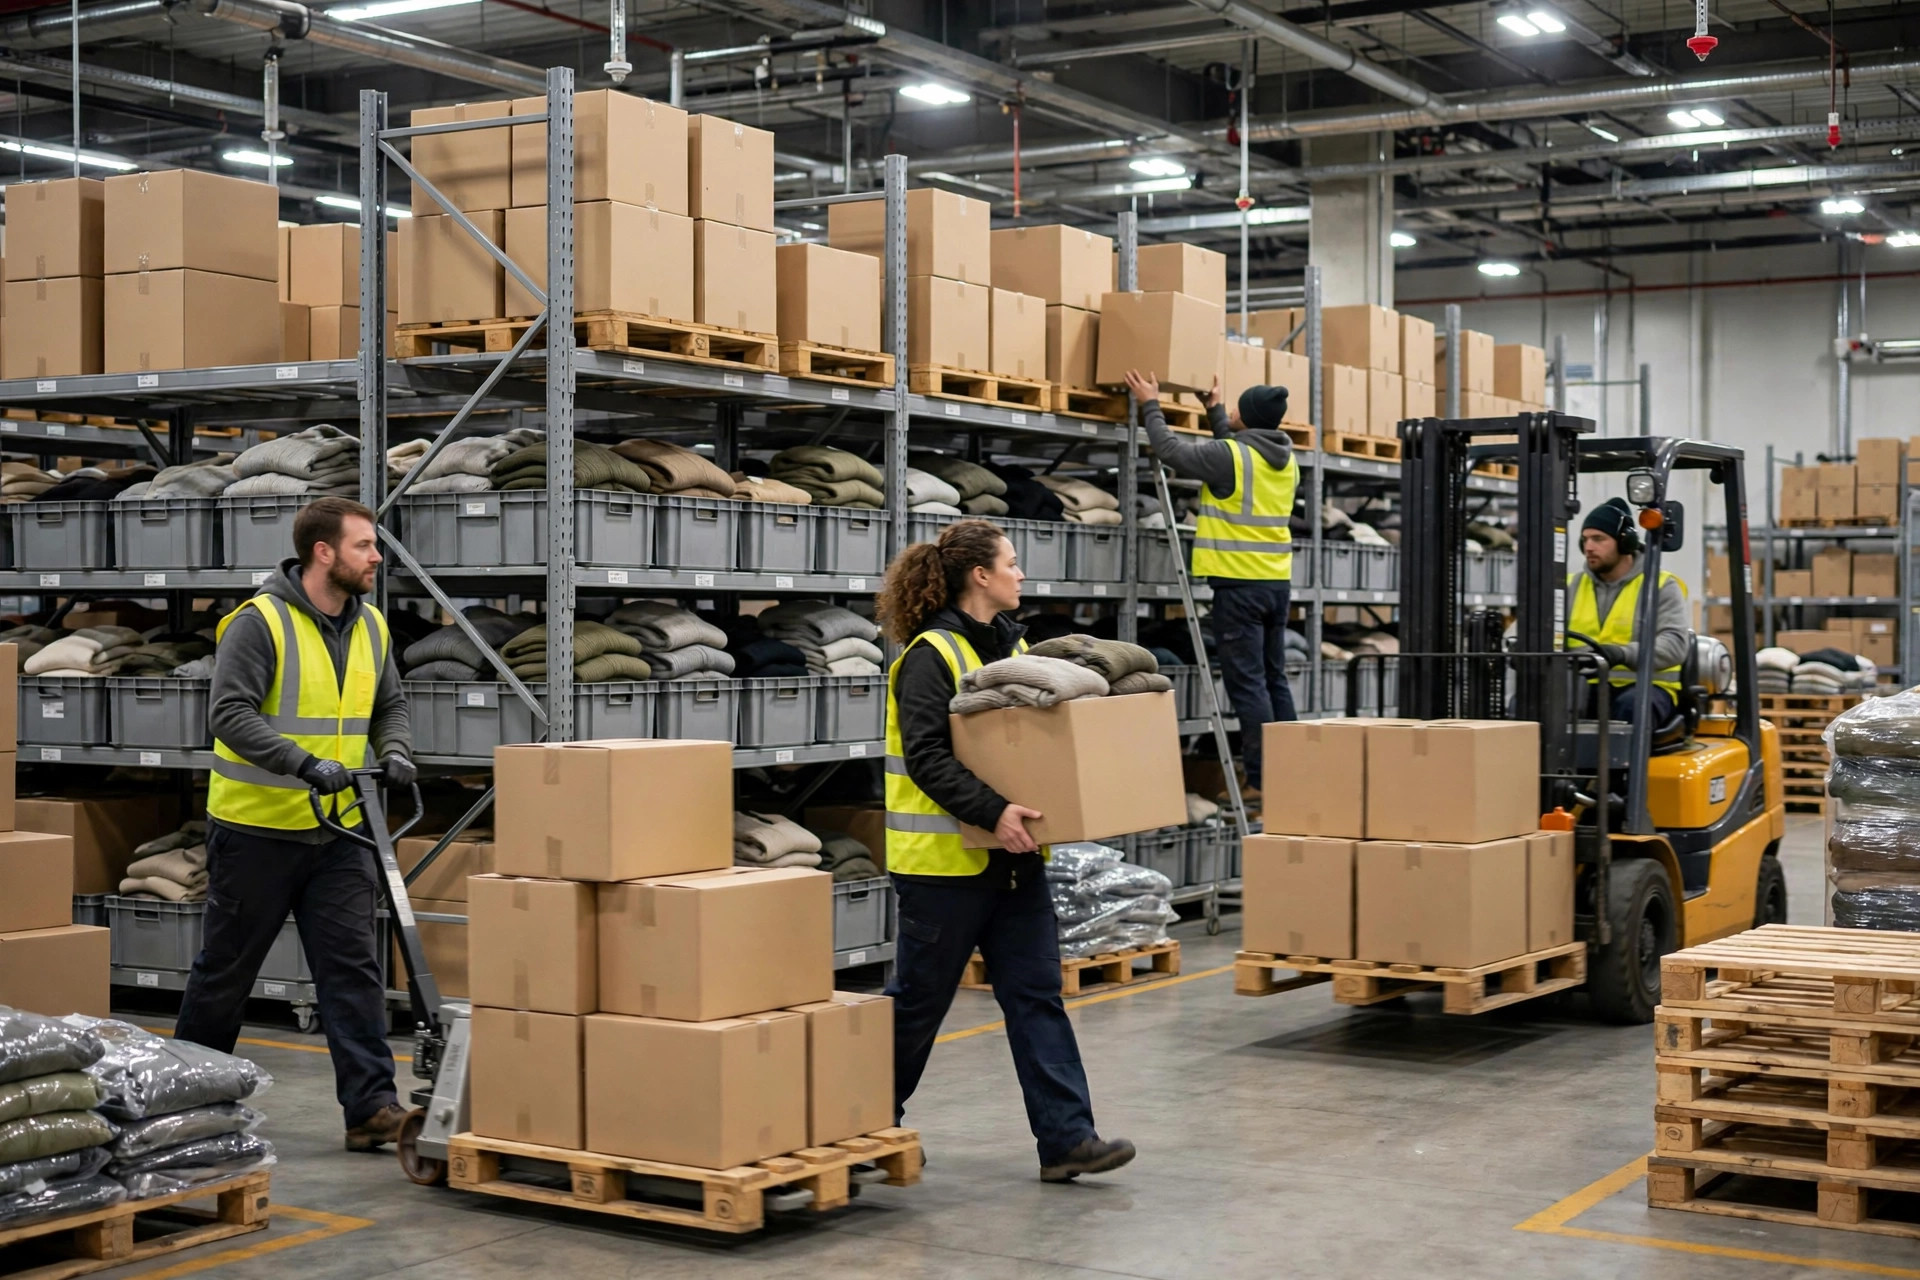
첫째, 소모품 스테이징 지점이 포장 스테이션에서 얼마나 떨어져 있는가. 합격선은 10미터 미만. 이상은 스테이션 뒤쪽 손이 닿는 거리 — 골든존이다. 리버사이드의 생활용품 이커머스 창고(약 30,000평방피트)는 예전에 박스 파렛을 입고 구역 옆에 뒀다. 포장 작업자가 박스를 가지러 갈 때마다 30미터를 걸어야 했다. 재배치 때 포장 구역 뒤쪽에 플로우랙 2기를 비워 소모품 슈퍼마켓으로 만들었다. 박스·테이프·완충재·라벨 재고를 스테이션별로 배치하고, 러너가 2시간마다 카트로 보충한다. 이 하나의 변경으로 1인당 포장 처리량이 12% 올랐다. 포인트는 인원을 늘리지 않았다는 것이다. 걷는 시간을 포장에 돌려준 것뿐이다.
둘째, 보충 카트의 동선이 피커의 동선과 싸우지 않는가. 이건 거의 모두가 놓치는 함정이다. 보충은 낮에 이뤄지고, 피커는 바닥을 카트로 뛰어다니고, 러너도 바닥을 카트로 뛰어다닌다 — 본 통로에서 두 흐름이 정면충돌해 어느 쪽도 양보할 수 없다. 내가 보고 효과적이었던 방법은 소박하지만 확실하다. 포장 구역 뒤쪽 보조 통로로 돌리거나, 단순히 시간을 어긋나게 하는 것. 피킹 피크가 10시~15시면 보충은 9시 30분과 15시 30분에 잡는다. 통로는 고정이지만 사람은 스케줄할 수 있다. 두 팀을 같은 길에서 싸우게 하지 마라.
셋째, 실제로 보충을 촉발하는 것은 무엇인가. 많은 창고의 답은 "작업자가 소리친다"이다. 소리쳤다는 건 이미 바닥났다는 뜻이다. 믿을 만한 촉발점은 수치화되어야 한다. 디스펜서의 테이프가 마지막 2바퀴 남으면 새 롤로 교체한다. 파렛이 2층까지 줄면 박스를 보충한다. 각 프린터 옆에 감열 라벨 예비 롤을 1개 둔다. 400~500매짜리 롤은 성수일엔 몇 번씩 다 쓰기 때문이다. 이 숫자들을 낱개 단위로 정확할 필요는 없다. 하지만 누군가의 머릿속이 아니라 벽에 적혀 있어야 한다.
칸반이냐 고정 스케줄이냐. 둘 다 된다. 그러나 엉뚱한 곳에선 둘 다 안 된다
보충 모드는 실질적으로 2개뿐이다. 칸반(떨어지면 채우기)과 고정 스케줄(시간 맞춰 스테이션을 돌며 전부 채우기). 솔직히 말하겠다. SKU가 적고 물량이 크고 소모품 소진이 안정적이면 고정 스케줄. SKU가 복잡하고 웨이브가 많고 소모품 종류가 넓으면 칸반. 잘못 고르면 어느 쪽도 겉치레가 된다.
고정 스케줄은 마음이 편하다. 러너가 9시, 11시, 14시, 16시에 돌고, 한 바퀴 15분, 생각할 필요 없다. 트레이드오프는 분명하다. 약간의 인력 중복으로 품절 제로를 산다. 비용은 낭비다. 비수기엔 박스가 거의 안 움직이는데도 카트는 하루 4번 돈다. 하루 수천 건을 출고하고 주요 박스 규격이 3~4종인 이커머스 창고에 맞는다.
칸반은 인력을 아끼지만 관리를 잡아먹는다. 각 소모품 슬롯에 칸반 카드를 두고, 재고가 알림선에 닿으면 카드를 뒤집는다. 러너는 1시간에 1번 보드를 확인하고, 플래그가 붙은 슬롯만 돈다. 종이 위에선 아름답다. 현실에서 가장 큰 실패는 규율이다. 바빠지면 아무도 카드를 뒤집지 않고, 카드는 분실되고 아무도 채우지 않으며, 한 달이면 외침으로 돌아간다. 그러니 칸반으로 가기 전에 솔직한 질문 하나를 자문하라. 현장이 도구를 제자리에 둘 수 있는가. 못하면 칸반에 손대지 마라. 지루한 고정 스케줄을 돌려라.
내가 자주 권하는 하이브리드도 있다. 고정 스케줄을 뼈대로, 칸반을 백업으로. 하루 3번 정기 순찰로 라인이 굶지 않음을 보장하고, 라인 정지와 직결되는 소모품 — 테이프, 라벨 재고 — 에는 이중 안전망으로 칸반 카드를 붙인다. 비용은 인쇄한 카드 몇 장과 10분 교육이다.
마지막으로 하나, 가장 과소평가된 것. 보충하는 사람은 포장 작업자여서는 안 된다. 보충 일이 포장 작업자의 시간을 갉아먹기 시작하는 순간, 흐름 설계는 실패한 것이다. 보충은 전담 역할이거나 라인 러너의 순찰에 합쳐져야 한다. 그 "전담"이 하루 2시간 다른 업무에서 차출된 사람이라도 된다. 포장 작업자의 시간은 주문으로 지불된다. 그들에게 박스를 나르게 하는 건 이동 노동을 포장 단가로 사는 것이다. 끔찍한 거래다.
내일 아침 조회에서 포장 리더에게 질문 하나만 하라. "지난주에 자재 없어서 몇 번 멈췄고, 한 번에 몇 분이었나?" 답 못하면 화내지 마라. 종이 한 장을 건네고 오늘부터 세기 시작하라고 해라. 숫자 없이는 흐름 설계 이야기는 전부 그냥 이야기다.
영어판 번역본입니다. 내용이 다를 경우 영어판을 우선합니다.