몇 년 전 65,000제곱피트 규모의 자동차 부품 창고를 걸어본 적이 있다. 수만 개의 SKU, 대부분 소형 부품 피킹. 처음 5분 만에 뭔가 이상하다는 느낌이 들었다. 지게차와 포장 작업자가 같은 메인 통로를 공유하며, 교대할 때마다 서로를 피해 다녔다. 안전 관리자는 아슬아슬했던 사고 보고서 더미를 계속 쌓아가고 있었다. 근본 원인은 평면도에 훤히 그려져 있었다. 포장·검수 구역이 건물 한가운데 떡하니 자리 잡고 있었던 것이다. 설계 회사는 '피킹과 도크에서 등거리'라며 자랑스럽게 말했었다.
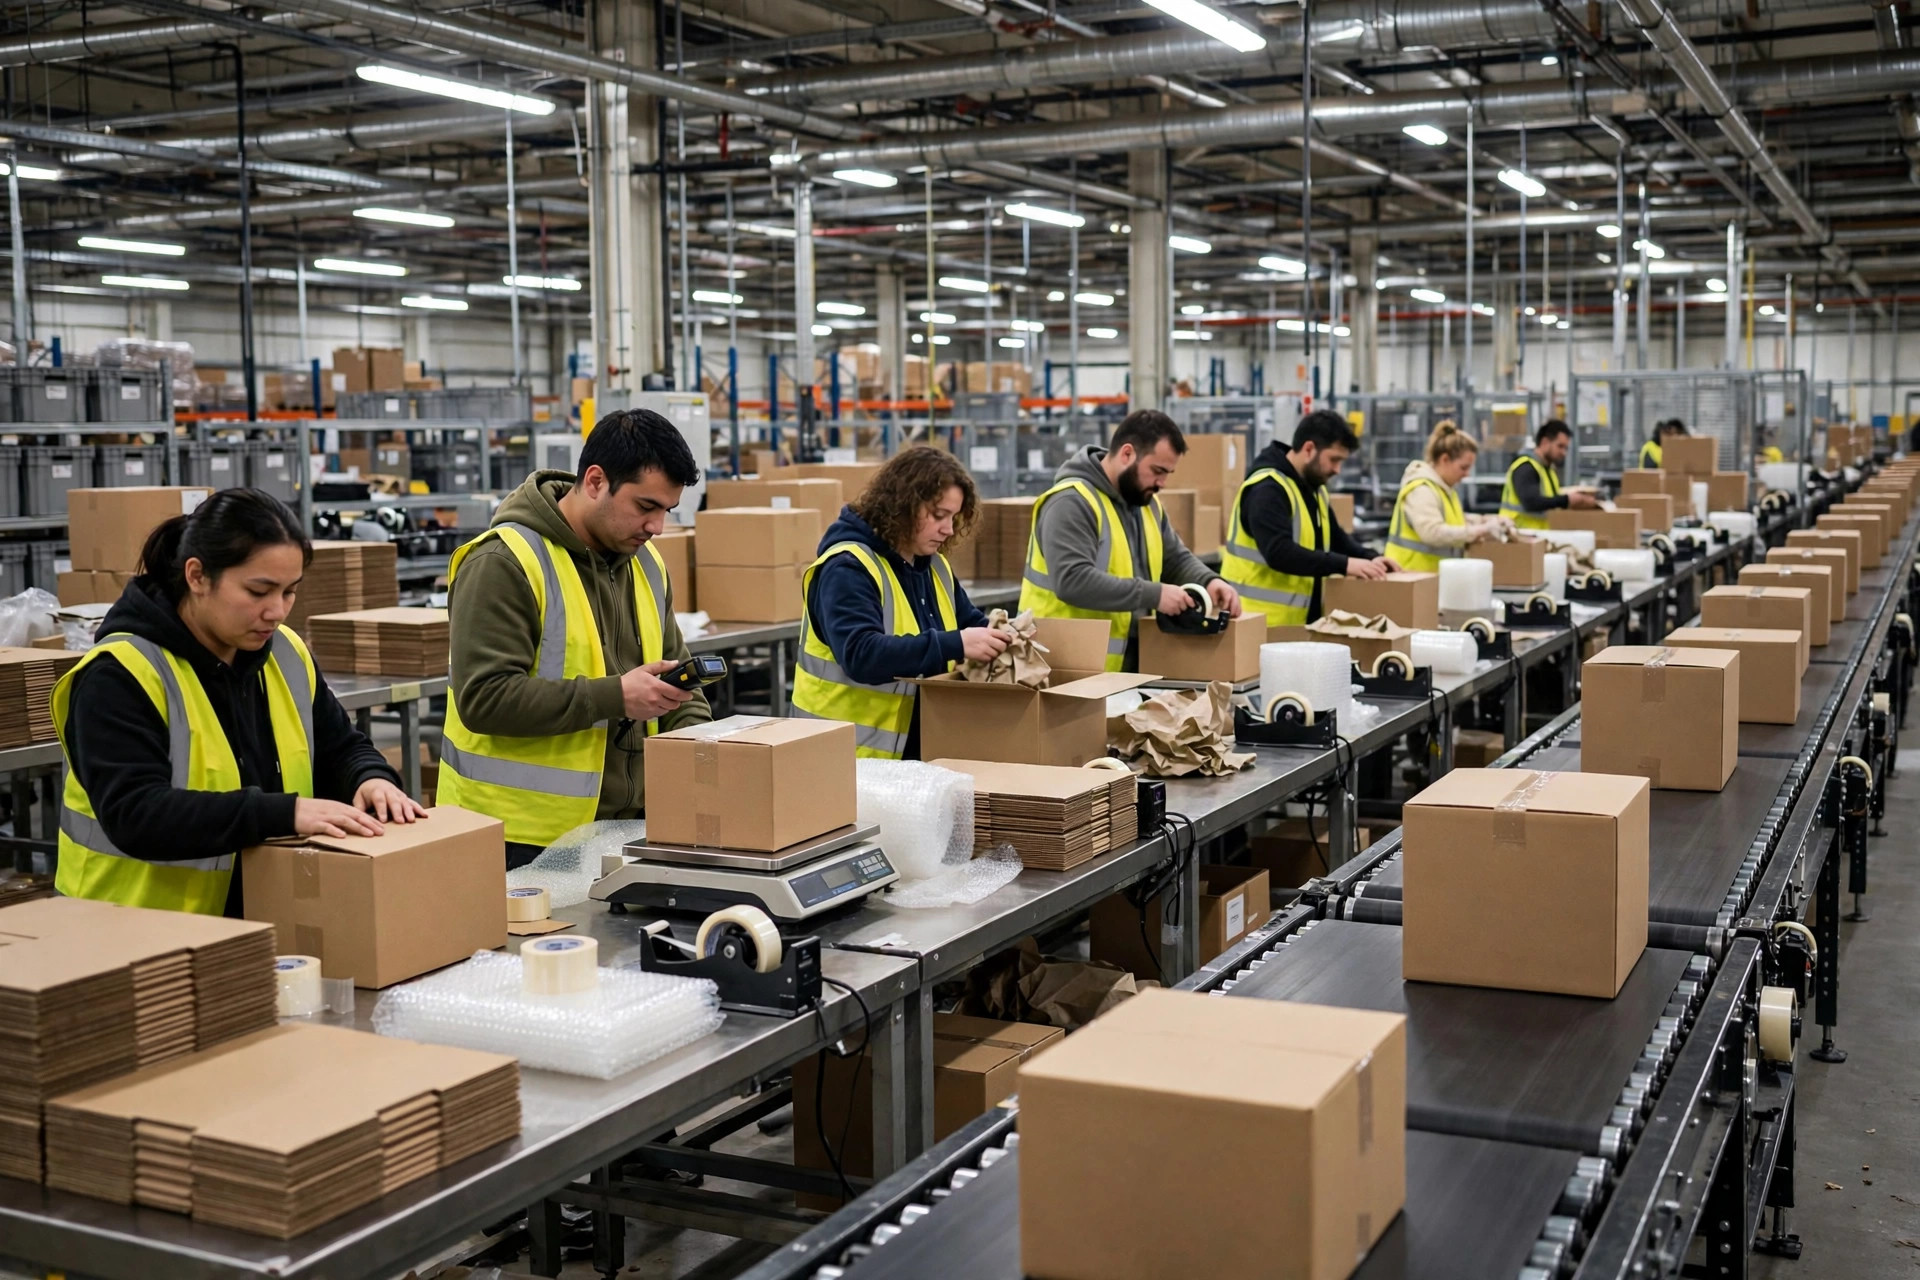
이 창고는 모든 레이아웃 프로젝트가 적어도 한 번은 틀리는 질문을 완벽하게 보여준다. 포장 스테이션은 어디에 있어야 하는가. 화물은 피킹에서 포장·검수(검수·박스 포장·라벨 부착)를 거쳐 출하 도크로 흐른다. 포장 구역은 그 사이의 중계소다. 피킹 근처에 두면 피커가 덜 걷는다. 도크 근처에 두면 완제품이 덜 이동한다. 총 거리는 절대 변하지 않는다. 변하는 것은 누가 걷느냐, 그리고 비용이 얼마냐이다. 계산을 제대로 하면 답은 저절로 정해진다.
피킹 존에 바짝 붙여야 하는 이유
이유는 간단하다. 피킹은 건물에서 가장 많이 걷는 일이기 때문이다. 피커는 한 교대조에 일상적으로 수만 걸음을 걷고, 피킹 라운드를 마칠 때마다 화물 카트를 포장 구역까지 밀고 간 뒤 다음 라운드를 시작한다. 포장 스테이션을 피킹 존에 바짝 붙이면 인수인계 거리가 거의 0이 된다.
이 논리는 한 종류의 운영에서 압도적으로 이긴다. 고물량 소형 부품 이커머스다. 하루 3,000건 주문, 주문당 3개 유닛으로 계산해보자. 주문 1건은 피킹 존과 포장 사이의 왕복 1회다. 포장 구역을 피킹 쪽으로 10미터 옮기면 하루에 수만 미터의 걷기가 사라진다. 절약한 걷기는 곧바로 피킹 능력으로 전환된다. 같은 인원이 같은 8시간에 수백 건의 주문을 더 피킹할 수 있다.
하지만 사람들이 모델링하기를 잊는 비용이 있다. 완제품 구간이 길어진다는 것이다. 포장·라벨이 끝난 박스는 지게차나 파렛 잭으로 도크 스테이징 구역까지 옮겨야 한다. 거리가 길어지면 지게차 사이클이 늘고, 포장된 박스는 건물에서 파손에 가장 취약한 화물이다. 그 구간을 늘리면 파손율도 함께 올라간다.
규칙 하나: 주문량이 많고 주문당 유닛 수가 많을수록 포장은 피킹에 가까워야 한다. 병목이 피킹 인력이라면 피커 이동을 아끼는 것이 돈을 아끼는 것이다.
도크에 바짝 붙여야 하는 이유
반대 진영의 말도 일리가 있다. 포장된 박스는 완제품이고, 완제품을 옮기는 비용은 피킹된 부품을 옮기는 비용보다 크다. 낱개로 피킹된 품목은 카트와 토트에 실려 유연하게 이동한다. 밀봉·라벨이 끝난 박스는 조심스럽게 다뤄야 하고 운송사·노선별로 스테이징해야 한다.
'도크 근처'가 정답인 경우는 두 가지다. 첫째, 파렛 출하 비중이 큰 운영: 포장된 화물은 바로 파렛에 올라가고, 지게차가 집어가면 끝. 포장에서 도크까지의 거리가 짧을수록 지게차 빈 주행이 줄어든다. 둘째, 무겁고 부피가 큰 화물: 평균 유닛 무게가 20~30킬로라면 피킹은 이미 지게차나 전동 파렛 잭으로 이뤄지므로 '피커 걷기 거리'는 애초에 병목이 아니었다. 병목은 완제품 파렛 이동이다.
조용한 공간 보너스도 있다. 도크 옆 포장 구역은 완제품용으로 도크 스테이징 존을 공유할 수 있어 바닥 면적을 꽤 아낄 수 있다. 제곱피트마다 임대료 숫자가 붙는 창고에서는, 되찾은 공간에 수십 개의 파렛 포지션을 추가로 둘 수 있다.
대가는 역시 현실적이다. 피커는 주문마다 화물을 포장까지 가져가느라 더 걷는다. 순수 수동 도보 피킹 운영에서는 그 추가 구간이 피킹 생산성을 직접 갉아먹는다.
규칙 둘: 파렛 출하 비중이 높고 화물이 무거울수록 포장은 도크에 가까워야 한다. 병목이 완제품 이동이라면 지게차 주행을 아끼는 것이 돈을 아끼는 것이다.
한가운데에 둔 창고
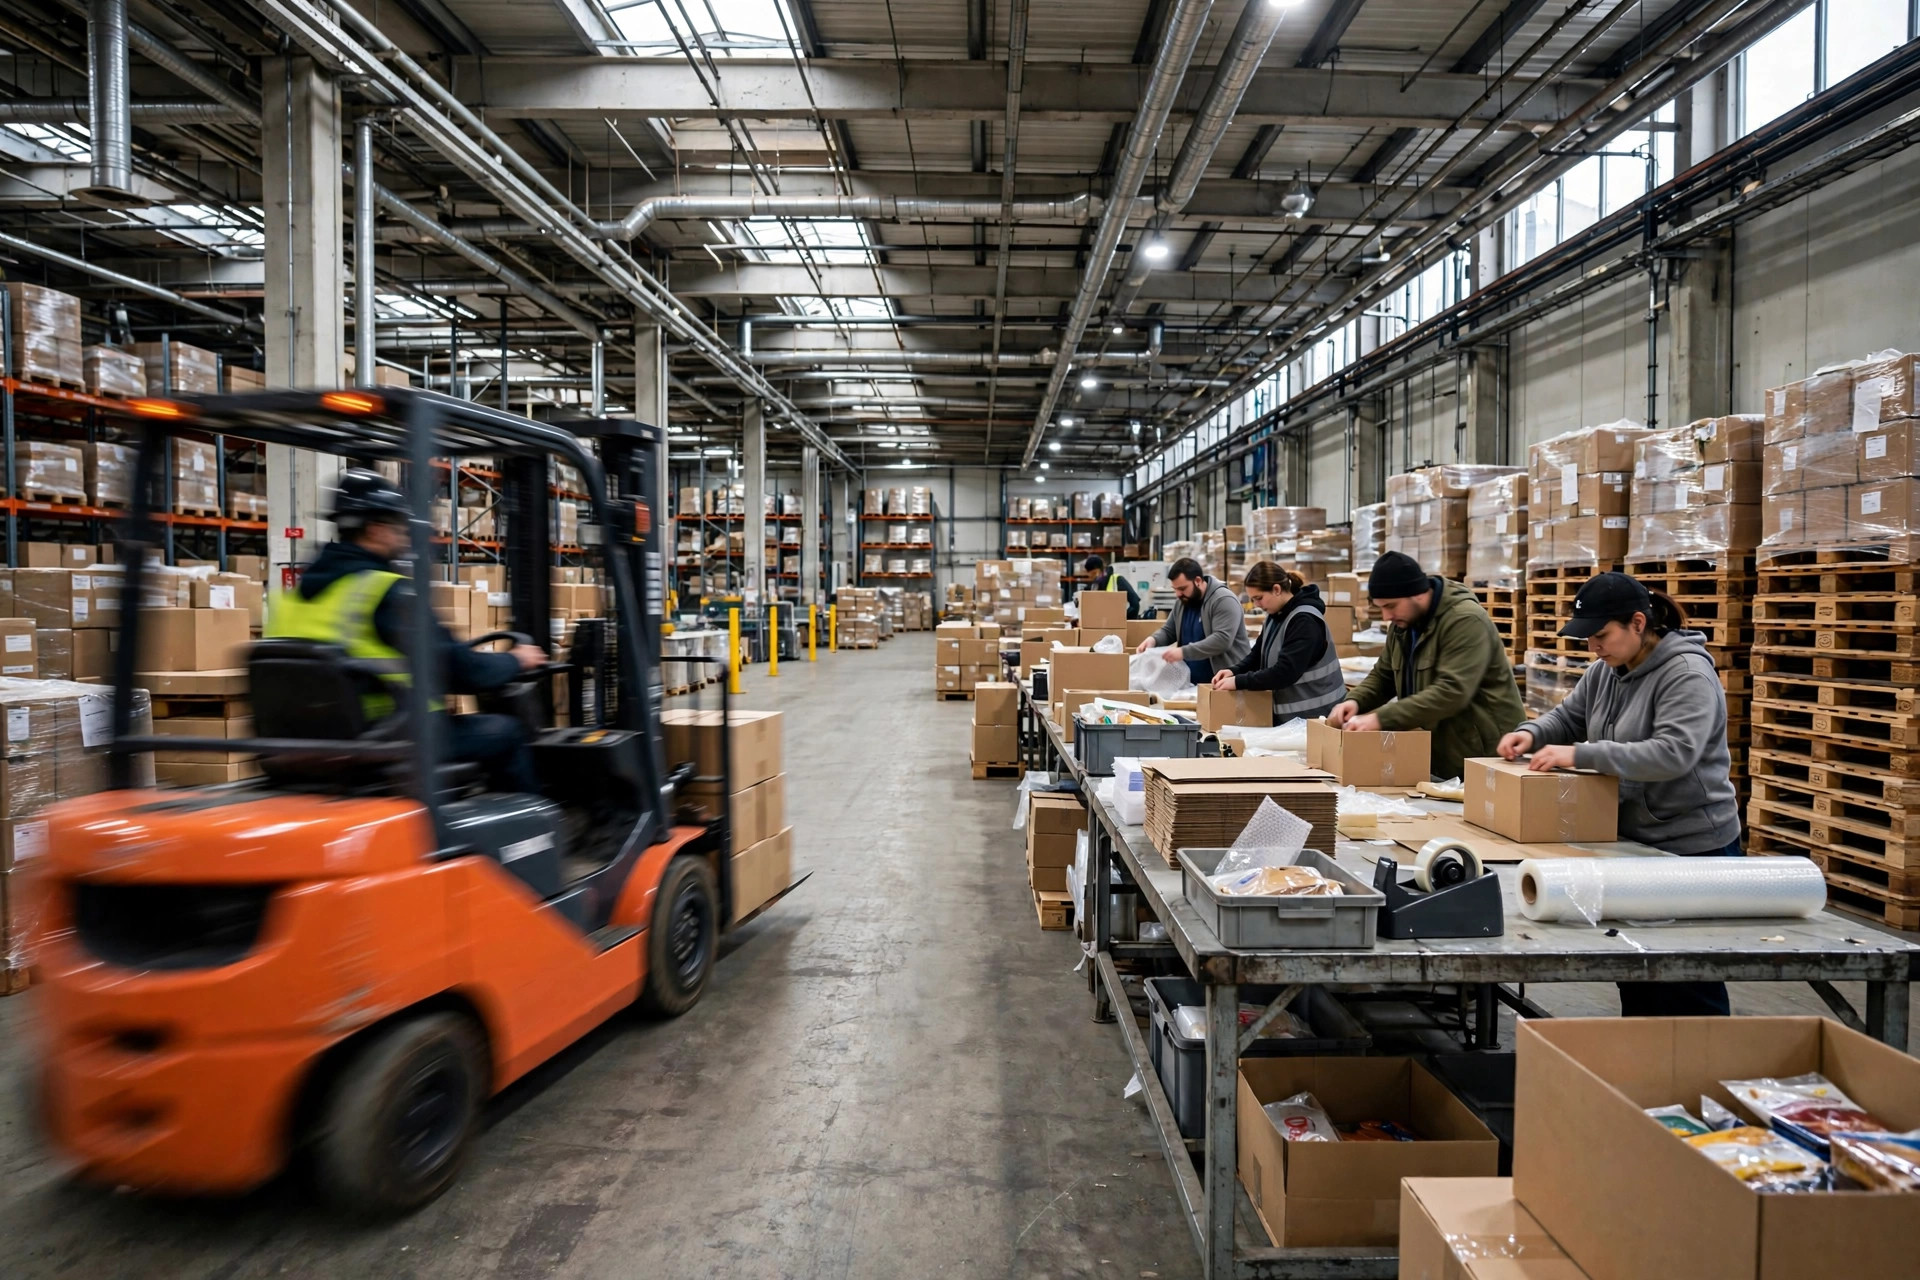
그 자동차 부품 창고 이야기로 돌아가자. 중앙 배치는 포장 구역이 어느 존에도 닿지 않는다는 뜻이라 양쪽 이동 구간이 다 어중간해졌다. 게다가 더 나쁜 것은, 지게차 주 동선이 양쪽 끝의 도크로 향하는 길에 포장대 바로 앞을 지나갔다는 점이다. 토트 카트를 미는 포장 작업자와 파렛을 싣고 가는 지게차가 같은 통로를 두고 다퉜다. 피크 때는 하루에 2건의 경미한 접촉 사고. 완성 파렛은 전부 동쪽으로든 서쪽으로든 보내야 했고, 운전자는 매번 '동쪽 도크인가요, 서쪽 도크인가요?'라고 물어야 했다. 출하 스케줄은 엉망이었다.
수정은 2주간의 개조 공사로 끝났다. 포장 구역 전체를 동쪽 도크 옆으로 옮기고, 피킹과 포장 사이를 전용 토트 컨베이어로 이었다. 피커는 토트를 컨베이어에 내려놓고, 화물은 자동으로 포장으로 흐른다. 그 구간을 걷는 사람은 이제 아무도 없다. 피킹 능력은 회복됐고, 통로 충돌은 사라졌다. 대가는 2주간의 혼잡과 컨베이어 투자금. 평면도 단계에서 끝냈으면 통째로 아낄 수 있었던 돈이다.
이 프로젝트에서 세 가지 엄격한 규칙이 나왔다. 첫째, 포장을 한가운데에 두지 마라. 등거리란 양쪽 구간에 똑같이 나쁘다는 뜻이다. 둘째, 보행자 동선과 지게차 동선은 물리적으로 분리하라. 칠해진 선이 아니라 가드레일로. 셋째, 레이아웃은 피크일 물량으로 스트레스 테스트하라. 일평균으로 하지 마라.
배치 공식: 양쪽 구간을 비용으로 계산해 더 큰 쪽이 이긴다
실제로 쓸 수 있는 공식이 있다. 두 이동을 비용으로 계산하자.
구간 하나 — 피킹 쪽: 하루 주문 수 × 피커 평균 왕복 거리 × 인건비 계수. 피킹 존 중심에서 포장 구역까지의 직선 거리를 1.3배 하라. 실제 걷기 경로는 반드시 우회하기 때문이다.
구간 둘 — 완제품 쪽: 하루 완성 파렛 수 × 포장에서 도크까지 거리 × 지게차 비용 계수 + 파손율 상승 비용. 지게차 1회 주행 가격은 연료만이 아니라 인건비와 장비 감가상각으로 매겨라.
어느 구간 비용이 더 크냐에 따라 포장 구역이 그쪽으로 기운다. 구간 하나가 구간 둘을 압도하면 피킹 쪽에 붙여라. 구간 둘이 구간 하나를 압도하면 도크 쪽에 붙여라. 대략 비슷하면 포장을 피킹에서 도크 쪽으로 3분의 1 지점에 두고, 중간은 컨베이어나 터거 카트로 이어라. 걷는 것은 사람이 아니라 기계가 하게 하라.
직관을 기르기 위한 계산 예제. 이커머스 사이트를 보자. 하루 2,000건 주문. 후보지 A(피킹 근처)는 피킹 존 중심에서 15미터, 후보지 B(도크 근처)는 60미터다. A를 선택하면 주문당 약 60미터의 피커 걷기를 아낄 수 있다(왕복 45미터 × 우회 계수 1.3). 운영 전체로 하루 약 120,000미터다. 걷기 속도 시속 4km라면 하루 30노동시간을 아끼는 셈이다. B를 선택하면 하루 80개 완성 파렛에 대해 파렛당 약 45미터의 지게차 주행을 아낄 수 있다. 지게차 속도 시속 8km로는 1노동시간에도 못 미친다. 비교가 안 된다. 피킹 근처가 압승이다. 피킹 능력 향상으로 줄어드는 초과근무를 세기도 전에 말이다.
무거운 부품 창고로 뒤집어보자. 하루 300건 주문에 평균 40킬로, 피킹은 이미 기계화돼 걷기가 제약이 아니고, 하루 120개 완성 파렛. 이제는 완제품 구간이 지배적이니 도크 근처가 이긴다.
시공 시 마무리 세 가지. 포장 구역 위에는 넉넉한 클리어 하이트를 확보해 향후 컨베이어나 로봇 암이 들어갈 수 있게 하라. 포장 옆에는 약 20%의 플렉스 공간을 확보해 피크 시즌에 철거 없이 작업대를 늘릴 수 있게 하라. 그리고 포장 구역은 독립적으로 조명을 달아라. 검수 단계의 조명이 나쁘면 오출하율이 조용히 올라간다. 한 가지 더. 컨베이어가 들어가면 배치 민감도는 급격히 떨어진다. 기계는 걷기를 싫어하지 않는다. 사람은 싫어한다.
한 문장 결론: 주문량 많고, 주문당 유닛 수 많고, 수동 피킹이면 포장은 피킹 옆에. 파렛 출하, 무거운 화물, 완제품 핸들링이 병목이면 포장은 도크 옆에. 확신이 안 서면 양쪽 구간을 비용으로 계산해 비싼 쪽으로 기울이고, 한가운데에 두는 일은 절대 하지 마라.
영어판 번역본입니다. 내용이 다를 경우 영어판을 우선합니다.