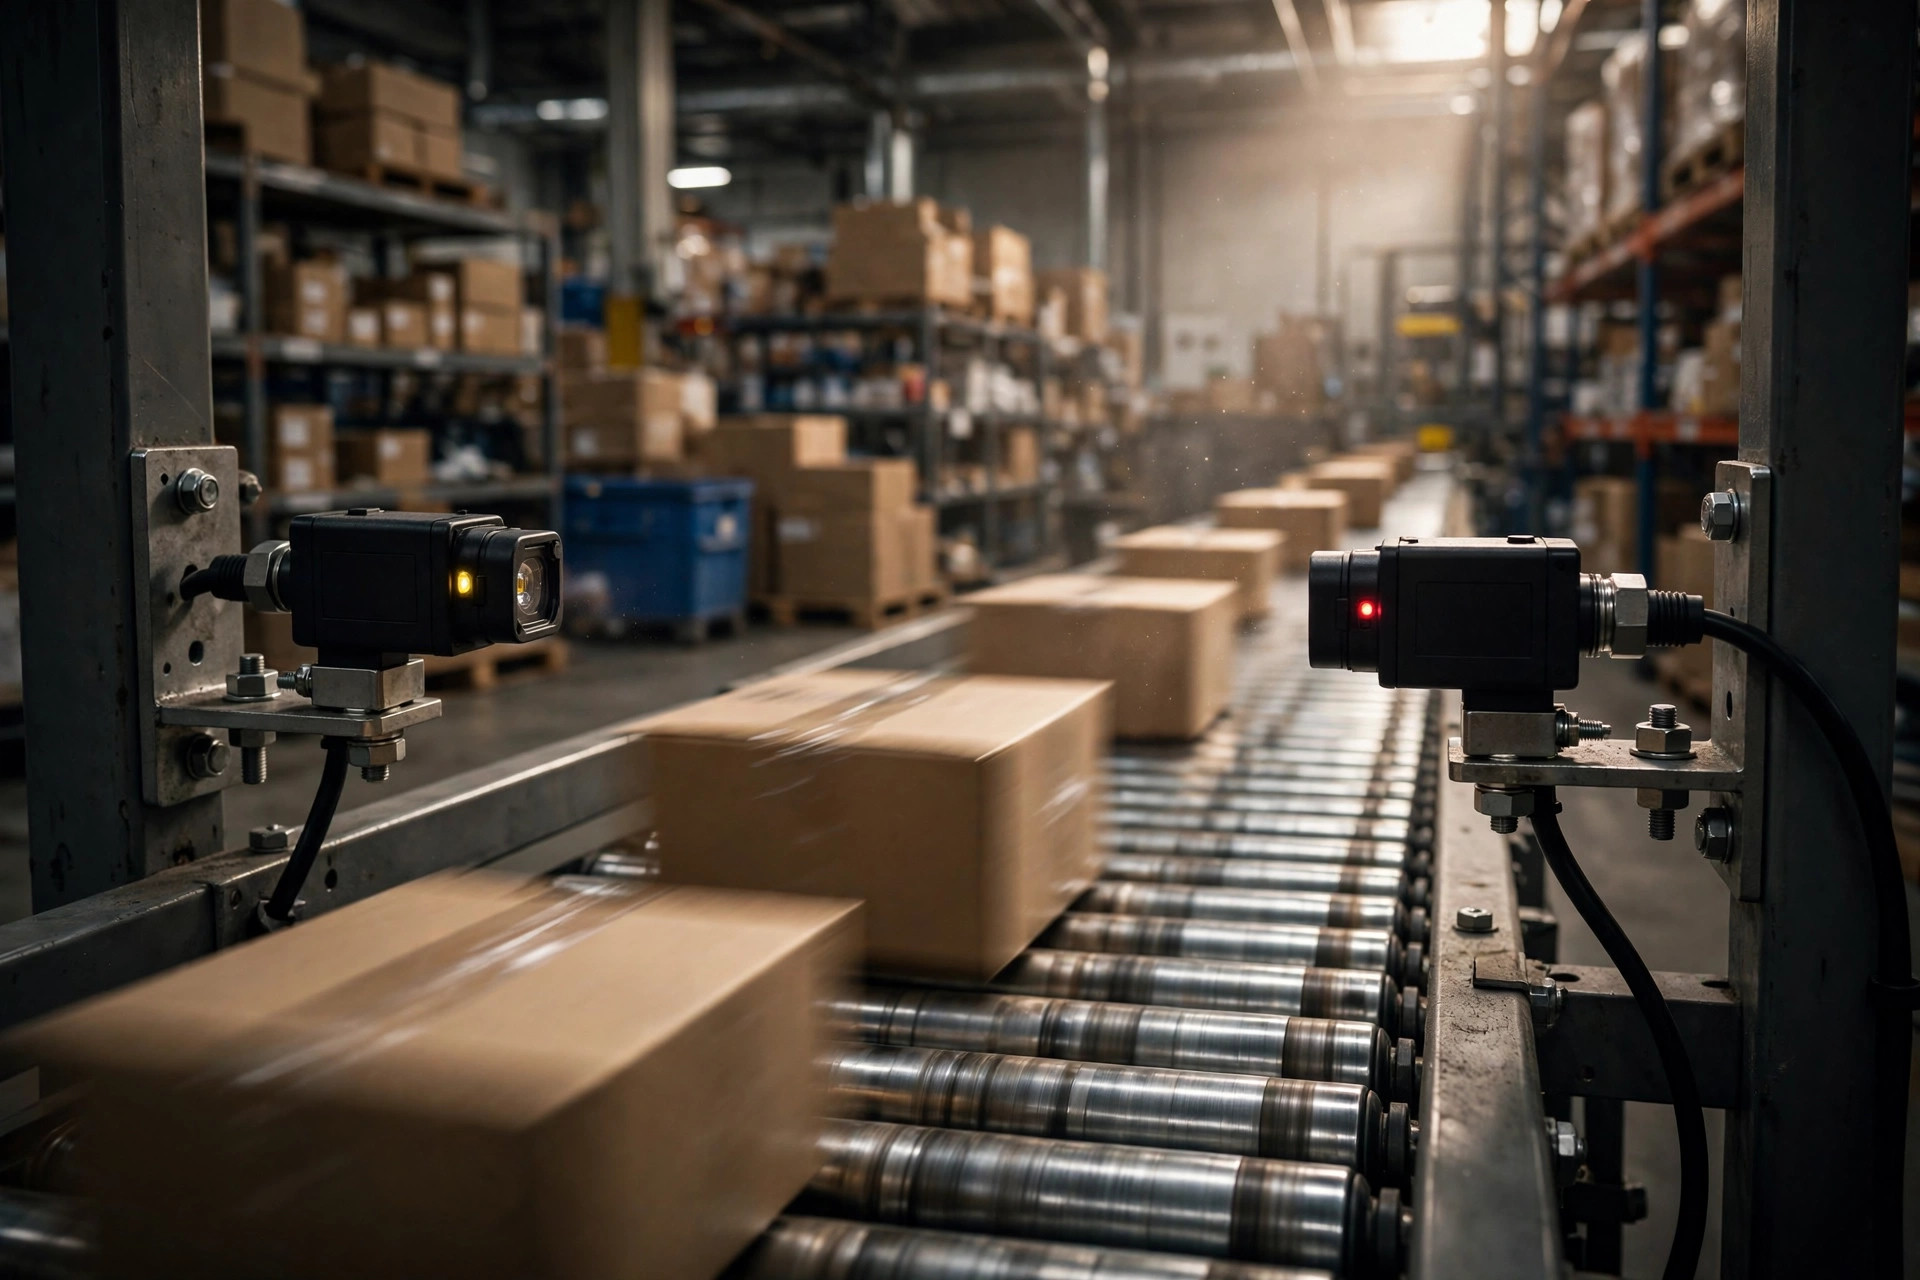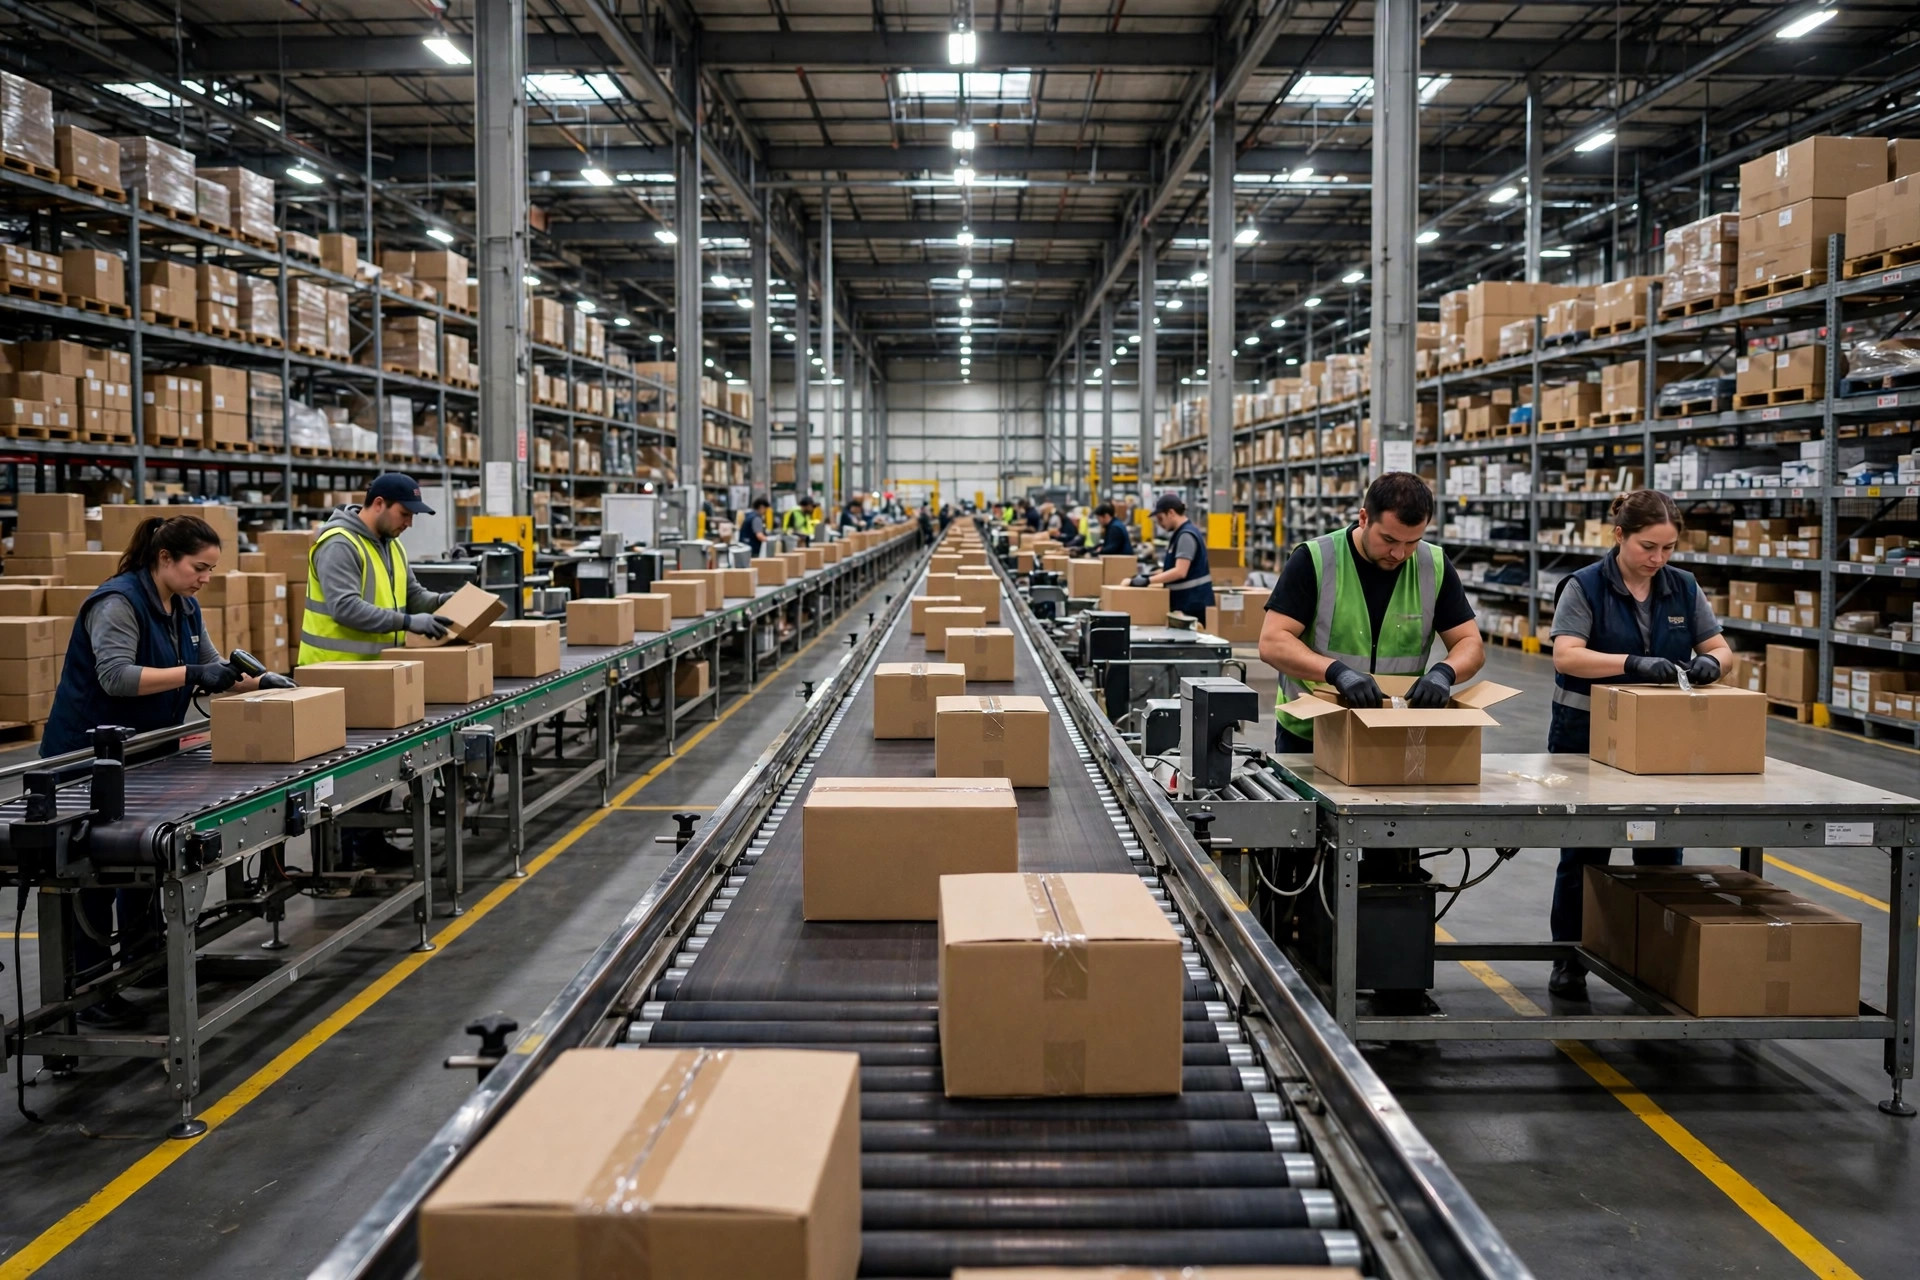
컨베이어는 메트로놈이지 레이싱카가 아닙니다. 라인 속도를 피커들의 실제 속도에 맞추십시오. 그렇지 않으면 분당 미터를 올릴 때마다 더 큰 정체를 사게 됩니다.
지난 가을 오하이오주 콜럼버스에 있는 120,000제곱피트 규모의 자동차 애프터마켓 부품 3PL을 방문했습니다. 운영 매니저가 300미터가 넘는 컨베이어를 따라 안내하며, 박스들이 견고한 벽처럼 쌓여 있는 구간을 가리키고 말했습니다. "이 라인을 분당 18미터에서 24미터로 올렸습니다. 처리량은 떨어졌습니다."
문제는 한눈에 알 수 있었습니다. 벨트는 빨라졌지만, 피킹 스테이션은 그렇지 않았습니다. 각 작업대에 아무도 처리할 수 없는 속도로 박스가 도착했습니다. 상류 박스들은 계속 밀고 들어오고, 하류는 치우지 못해, 누군가 정지 버튼을 누를 때까지 전체 구간이 막혀 있었습니다.
이는 제가 반복해서 보는 함정입니다. 컨베이어를 '빠르면 빠를수록 좋은 고속도로'처럼 취급하는 것입니다. 컨베이어의 진짜 역할은 박스를 빨리 옮기는 것이 아니라, 일정한 리듬을 유지하는 것입니다. 라인 속도는 세 가지와 맞아야 합니다. 피커들의 실제 속도, 투입 공급의 리듬, 하류 포장 구간의 처리 능력입니다. 그 중 하나라도 어긋나면, 속도를 올리는 것은 혼잡을 더 빨리 불러올 뿐입니다.
병목이 실제로 있는 곳
컨베이어 속도는 보통 분당 미터로 측정합니다. 같은 라인도 이송 구간에서는 20–30 m/min으로 문제없이 돌릴 수 있지만, 피킹 스테이션에서는 속도를 크게 낮춰야 합니다. 모터가 버티지 못해서가 아니라, 사람이 버티지 못하기 때문입니다.
숙련된 피커가 스테이션에서 일하는 모습을 보십시오. 스캔으로 확인, 피킹 대상 찾기, 집기, 박스에 넣기, 밀어내기. 저는 이 동작을 수십 번 타이밍 측정해 봤습니다. 단품 피킹은 박스당 35–50초에 안정되고, 포장·검수 스테이션은 40–60초가 걸립니다. 계산하면 피커 1인당 시간당 70–100박스입니다.
이제 스테이션 간격이 보통 1.5미터인 라인을 24 m/min으로 돌리면 어떻게 되는지 계산해 보십시오. 각 스테이션에 3.75초마다 새 박스가 들이박힙니다. 시간당 약 960박스입니다. 피커가 처리하는 것은 80박스입니다. 이것은 효율이 아니라 슬로모션 충돌 현장입니다. 제약은 언제나 사람이며, 모터가 아닙니다.
그래서 첫 단계는 이렇습니다. 모터 사양서 읽기를 멈추고 사람을 읽기 시작하십시오. 먼저 각 스테이션의 실제 속도를 측정한 뒤, 거꾸로 거슬러 올라가 라인 속도를 정합니다.
속도 측정 후 라인 속도 설정
측정 방법은 원시적이지만 효과가 있습니다. 스톱워치를 들고, 피크 시즌 정상 교대 시간 중에 한 스테이션에서 연속 30개 주문을 측정합니다. 가장 빠른 5개와 가장 느린 5개를 제외하고 나머지를 평균 냅니다. 그것이 그 스테이션의 정상 상태 택트입니다. 비수기 측정은 무용합니다. 급한 일이 없으면 사람은 실제보다 빠르게 보이기 때문입니다.
라인 속도 공식은 단순합니다. 라인 속도 = 스테이션 간격 ÷ 스테이션 택트. 스테이션이 2미터 간격이고 정상 상태 택트가 박스당 45초라면, 2 ÷ 45 ≈ 0.044 m/s, 약 2.7 m/min입니다. 터무니없이 느리게 들리죠? 하지만 이것이 피킹 구간의 올바른 속도입니다. 피커가 이전 박스를 처리하자마자 다음 박스가 도착합니다. 쌓임도, 기다림도 없습니다.
여기가 핵심입니다. 이송 구간과 피킹 구간은 서로 다른 속도로 돕니다. 이송은 A 지점에서 B 지점으로 박스를 옮기기만 하면 되므로 20–30 m/min이면 충분합니다. 피킹 구간은 공식을 적용해 보통 3–6 m/min에 안착합니다. 그 사이에 완충 장치로 제로 프레셔 적재 구간을 두십시오. 박스들이 서로 밀지 않고 줄을 서고, 각 스테이션은 항상 손이 닿는 곳에 일을 확보합니다.
가변 주파수 드라이브(VFD)는 바로 이를 위해 있습니다. 같은 라인, 다른 모터, 구간별 다른 속도. 제가 쓰는 조정 루틴은 다음과 같습니다.
각 구간을 보수적인 속도로 시작해 1주일 동안 돌리면서, 박스가 어디에 쌓이고 스테이션이 어디에서 굶주리는지 기록합니다. 그런 다음 피킹 구간만 0.5 m/min 단위로 조정하고, 변경 후 이틀씩 지켜봅니다. 이송 구간은 마지막에 조정하며, 적재 구간에 항상 2–3박스의 대기열이 유지되도록 합니다. 이 2–3박스가 완충재입니다. 그보다 많으면 상류가 너무 빠른 것이고, 적으면 하류가 너무 느린 것입니다.
사람들이 항상 놓치는 디테일이 하나 있습니다. 드라이브의 가속 시간입니다. 구간 인계 지점에서 박스가 고속에서 저속으로 급격히 바뀌면, 가벼운 박스는 미끄러져 위치가 틀어지고 무거운 박스는 앞 박스를 강타합니다. 가속 시간을 3–5초로 설정하십시오. 빠름보다 부드러움이 항상 이깁니다.
피크 시즌: 속도를 조정해야 할까?
그렇습니다. 하지만 무작정 해서는 안 됩니다.
피크 시즌은 주문 프로필을 바꿉니다. 주문당 단위 수가 늘어나 피커들은 자연히 느려집니다. 라인 속도를 그대로 두면 정체가 피킹 구간에서 상류로 번져 나갑니다. 올바른 대응은 피크 약 2주 전에 예측 주문 프로필로 정상 상태 택트를 재측정하고, 이를 바탕으로 라인 속도를 재계산하는 것입니다.
고전적인 실수도 있습니다. 피크에 임시 인력을 마구 투입하는 것입니다. 인원이 늘면 총처리량은 늘지만, 신입의 속도는 불안정합니다. 한 시간은 빠르고, 다음 시간은 느립니다. 역설적으로, 신입이 들어온 첫 몇 주간은 라인 속도를 보수적으로 운영해 그 편차를 흡수해야 합니다. 속도가 안정되면(보통 2–3주) 속도를 다시 올립니다.
콜럼버스 현장은 어떻게 고쳤을까요? 피킹 구간을 24에서 5 m/min으로 낮추고, 이송 구간은 22 m/min 그대로 두었으며, 12미터짜리 제로 프레셔 적재 구간을 추가했습니다. 개조 비용은 $20,000 미만으로, 대부분 VFD와 롤러 컨베이어 한 구간의 비용이었습니다. 피크 시즌 처리량은 하루 16,000건을 유지했고, 라인 정지는 하루 4–5회에서 사실상 0이 되었습니다. 라인을 늦췄더니 처리량이 올랐습니다.
교대 전 점검 체크리스트
- 모든 피킹·포장 스테이션의 정상 상태 택트를 측정했습니까(피크 강도로 연속 30개 주문, 트림 평균)?
- 이송 구간과 피킹 구간이 별도 속도 제어입니까(구간별 VFD)?
- 적재 구간이 안정적으로 2–3박스의 대기열을 유지합니까?
- 드라이브 가속 시간이 3–5초로 설정되어 있습니까?
- 피크 시즌 2주 전에 택트를 재측정하고 라인 속도를 재계산했습니까?
- 신입의 첫 2주간 라인 속도를 보수적으로 운영하고 있습니까?
기억할 한 문장: 컨베이어는 메트로놈이지 가속 페달이 아닙니다. 리듬을 맞추면 라인 전체가 보조를 맞춥니다.
영어판 번역본입니다. 내용이 다를 경우 영어판을 우선합니다.