"단순한 벨트"가 세 개의 프로젝트를 망친 이야기
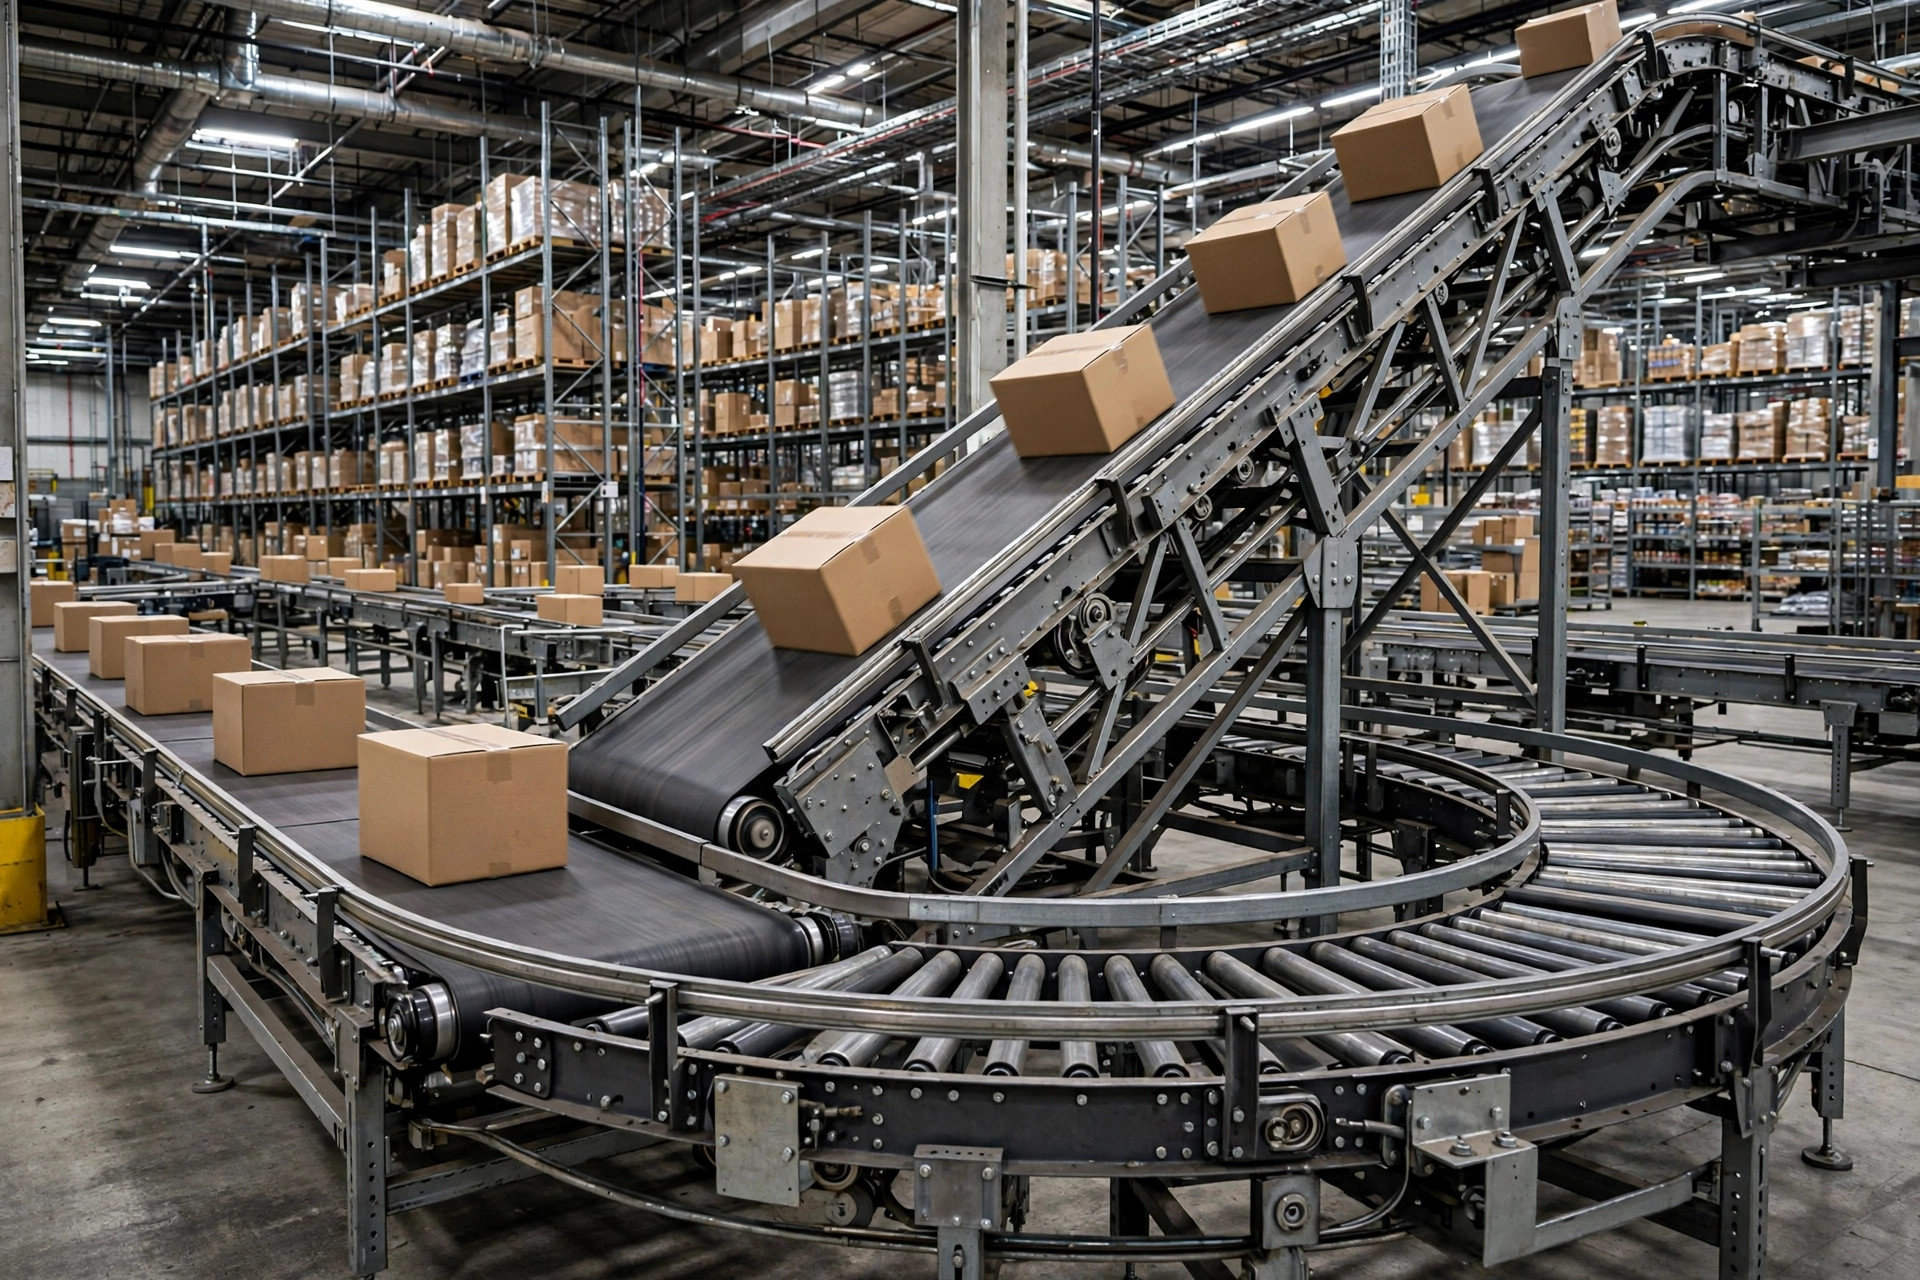
제가 본 가장 비싼 컨베이어 교훈: 한 고객의 새 DC는 분류에서 포장까지 12미터 오르막이 있었습니다. 비용을 아끼려 표준 평벨트 컨베이어를 22도 경사로 설계했죠. 첫날부터 카톤이 줄줄이 미끄러져 내려오며 구간 전체가 막혔습니다. 수정 작업 — 클리트 벨트와 상부 홀드다운으로 교체 — 에 추가로 $90K와 한 달 지연이 들었죠.
컨베이어는 자동화 창고의 동맥입니다. 단순해 보이지만, 파라미터 하나만 잘못 잡아도 라인 전체의 처리량과 신뢰성이 무너집니다. 속도·경사·커브는 설계에서 가장 자주 틀리는 세 지점입니다.
세 가지 엔지니어링 핵심 해부
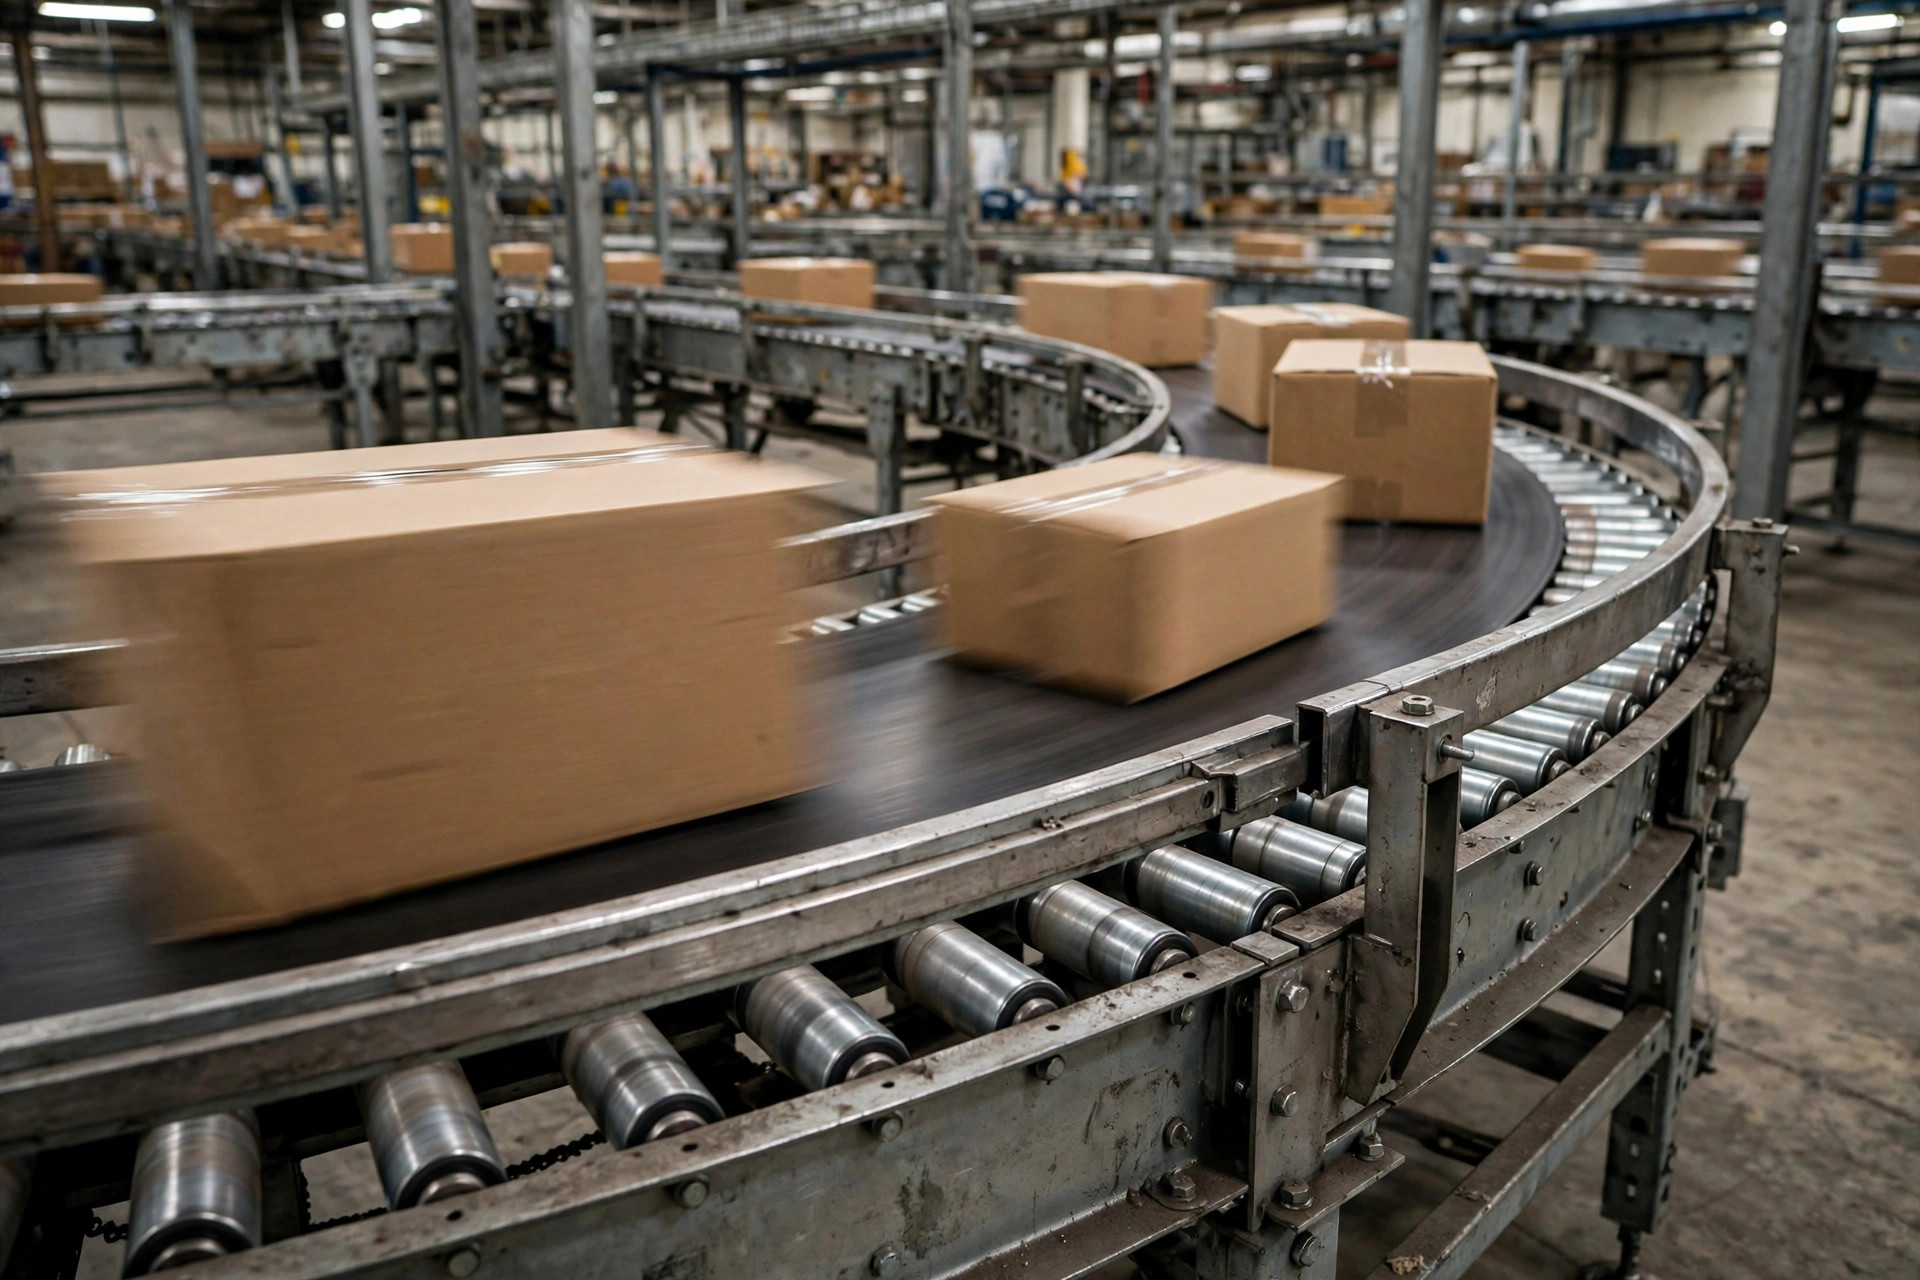
1. 속도: 빠를수록 좋은 게 아니다 — 1.2–2.0 m/s가 최적점
라인 속도는 시간당 처리량을 직접 결정합니다: 처리량 = 3,600 × 속도 ÷ 품목 간격. 1.5 m/s·간격 0.6 m 라인은 이론상 시간당 9,000개를 처리합니다.
하지만 속도에는 대가가 따릅니다:
- 분류 정확도 하락: 광전센서에는 응답 시간이, 다이버터 기구에는 작동 시간이 필요합니다 — 2.0 m/s를 넘으면 휠 다이버터 정확도가 99.5%에서 98% 미만으로 떨어집니다.
- 소음과 마모: 0.5 m/s 빨라질 때마다 롤러와 벨트 마모가 약 40% 증가합니다.
- 비상정지 거리 증가: 안전 기준은 정지 거리를 규정합니다 — 고속 라인은 안전 라이트커튼을 더 뒤로 설치해야 해 바닥 면적을 먹습니다.
제 선정 원칙: 간선 라인은 1.5–2.0 m/s, 분류 구간은 1.2–1.5 m/s, 수작업 구역(투입·품질검사)은 0.8–1.2 m/s. 구간별 속도가 단일 속도보다 에너지와 안정성 모두에서 낫습니다.
2. 경사: 15도를 넘기면 장비를 바꿔라
등판 능력은 컨베이어 종류에 따라 천지 차이입니다 — 선정의 철칙이죠:
| 종류 | 안전 경사 한계 | 비고 |
|---|---|---|
| 표준 평벨트 | 12–15° | 이 이상은 미끄러짐. 특히 밑면이 미끄러운 카톤에서 |
| 클리트/패턴 벨트 | 25–30° | 사이드 스커트가 흘림 방지. 소형 품목에 적합 |
| 구동 롤러 | 5–8° | 마찰 구동. 경사에서 금방 미끄러짐 |
| 체인 컨베이어 | 30°+ | 파렛트용. 체인 도그가 일을 함 |
| 나선형 리프트 | 수직 | 좁은 설치 면적. 메자닌 이송에 이상적 |
아픈 교훈: 카톤과 벨트 사이의 마찰계수는 건조 시 ~0.4지만, 습하거나 필름 포장이면 ~0.25까지 떨어집니다. 0.25에서 arctan(0.25) ≈ 14° — 15도 상한선은 여기서 나옵니다. 다습한 기후나 결로가 있는 냉장실에서는 2–3도 더 보수적으로 잡으세요.
15도를 넘는 오르막은 세 가지 선택지: 클리트 벨트로 바꾸거나, 제품을 위로 "샌드위치"하는 상부 홀드다운 벨트를 추가하거나, 리프트를 쓰는 것. "모터만 키우면 된다"는 말은 믿지 마세요 — 모터는 동력을 해결할 뿐 미끄러짐은 해결하지 못합니다.
3. 커브: 라인에서 가장 비싼 10%
직선 구간은 싸고, 커브는 비쌉니다. 일반적인 라인에서 고장의 80%와 시운전 시간의 50%는 커브에서 나옵니다.
- 벨트 커브: 테이퍼 롤러가 회전을 담당, 반경은 보통 600–1,000 mm, 소형 화물에 적합 — 속도는 1.5 m/s 미만으로 유지하세요. 원심력으로 제품이 날아갑니다.
- 롤러 커브: 테이퍼 롤러 차동 방식, 더 큰 반경, 더 많은 바닥 면적, 하지만 더 큰 하중 용량.
- 리프트 앤 트랜스퍼: 직각 전문 — 들어 올리고 90° 회전해 내려놓습니다. 사이클당 ~8–12초. 병목에 주의: 라인 처리량은 이 사이클 속도와 같습니다. 직렬로 2–3대까지만.
커브 계획의 철칙 세 가지: 커브 반경 ≥ 제품 최장 치수의 1.5배. 각 커브 전후에 흐름 안정화를 위한 직선 컨베이어 2 m 확보. 모든 커브의 양쪽을 가드로 보호(제품 높이의 3분의 2 이상).
돌지 않고 오를 수 있으면 오르세요. U자·L자 배치에서 90° 벨트 커브 하나는 직선 벨트 8–10 m와 같은 비용입니다. 천장 높이가 허락하면 클리트 벨트 오르막 2개와 고가 직선 구간으로 지면 커브를 대체하세요 — 양정 높이는 늘지만 고장 잦은 커브가 사라지고, 장기 유지보수 비용은 내려갑니다.
보너스: 전기가 기계에 뒤처지지 않게
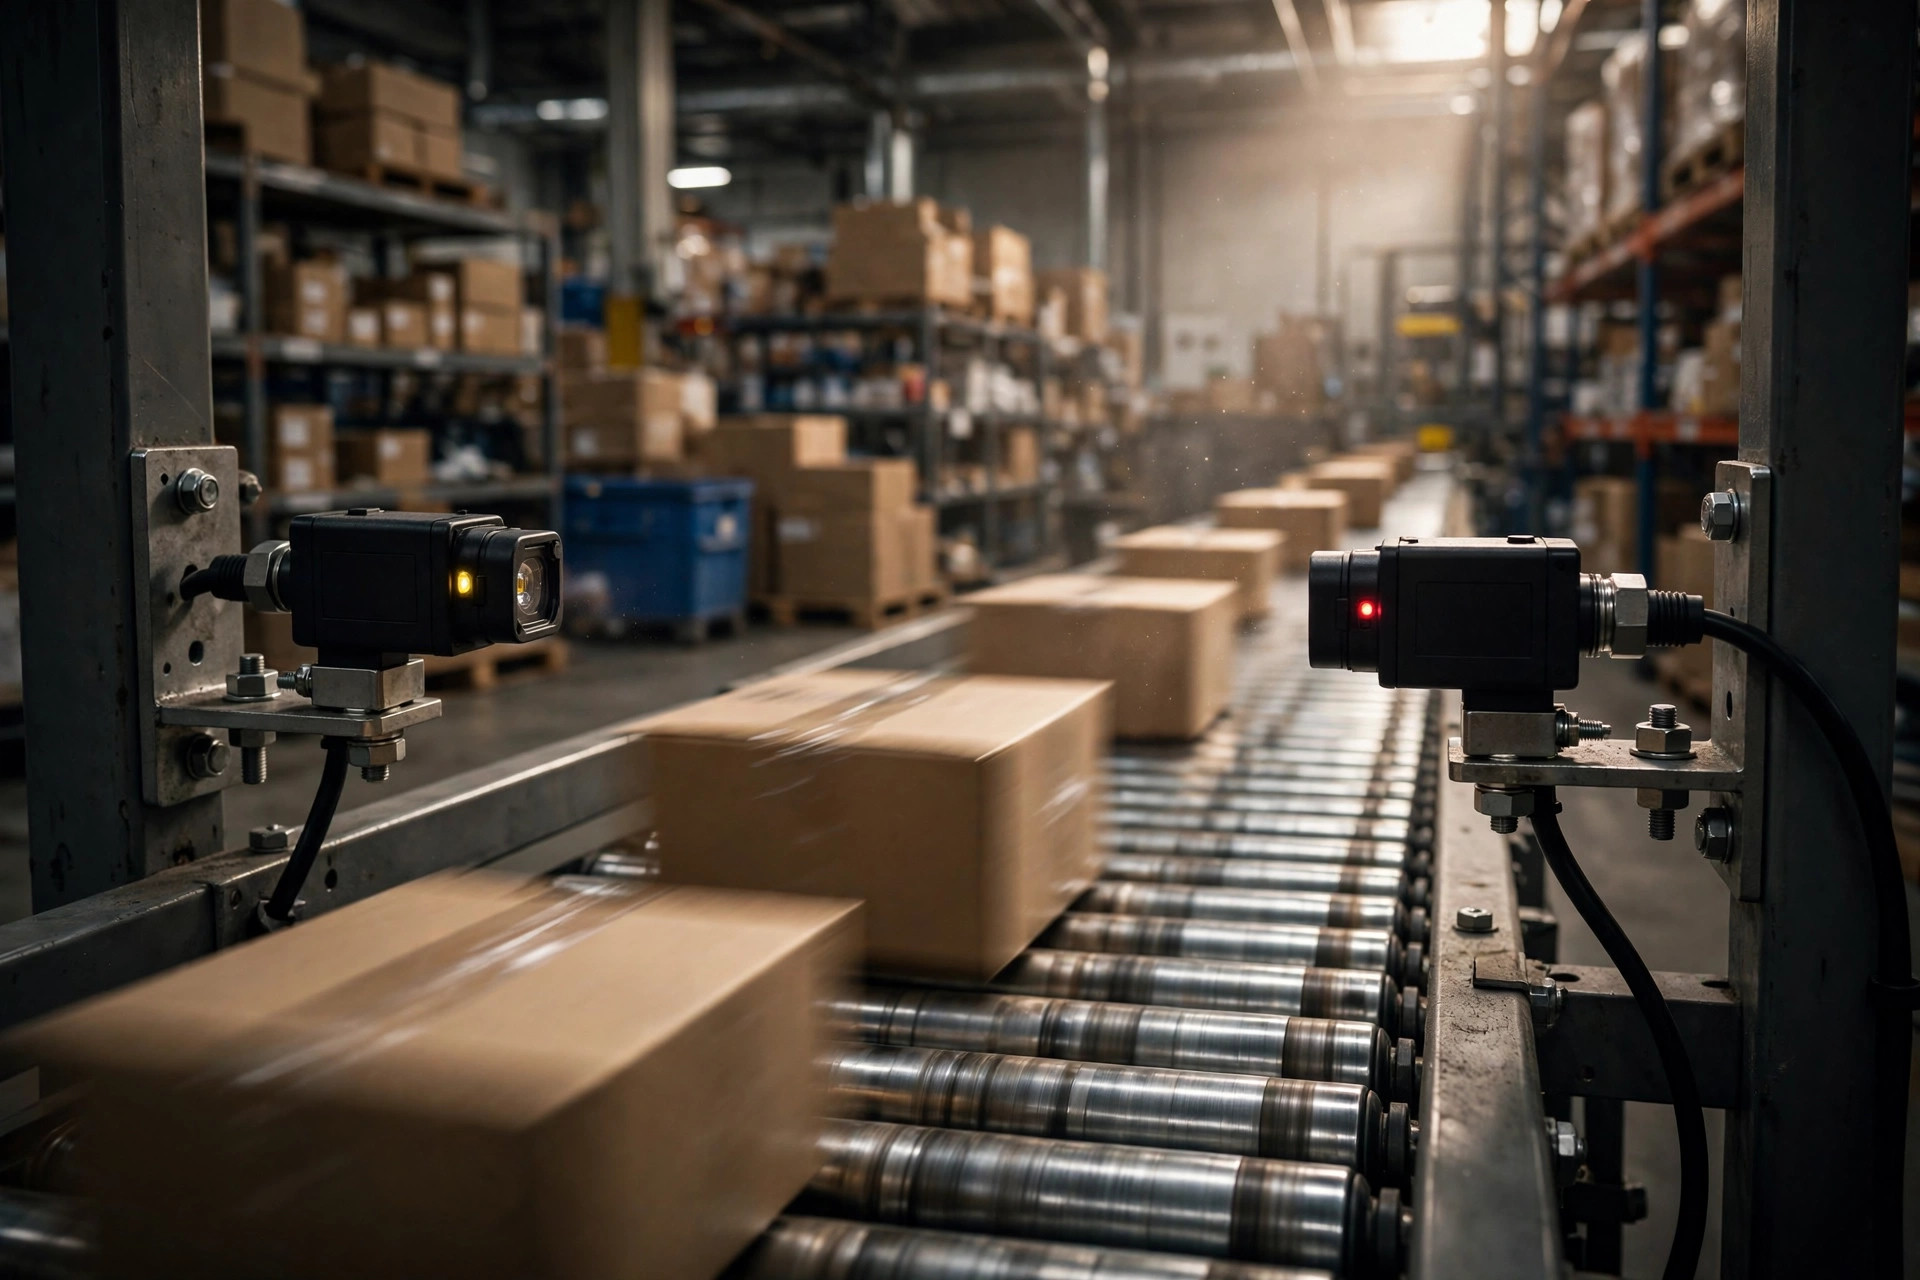
컨베이어는 전기기계 장치입니다 — 기계가 정해지면 전기가 따라와야 합니다: 라인당 인버터 1대(아끼려 여러 모터를 한 드라이브에 공유하지 마세요 — 기동·정지 충격이 벨트를 늘립니다). 광전센서는 확산 반사형이 아닌 투과형으로(먼지 많은 창고에서 확산형은 몇 달 안에 오작동합니다). 제어 캐비닛에는 20%의 I/O 여유를 남겨 향후 증설 때 캐비닛째 교체하지 않게. 각 세부사항은 저렴합니다 — 전체의 5% 미만 — 하지만 한 번에 시운전을 끝낼지 석 달 디버깅할지를 가릅니다.
실제 사례: 한 커브 결정이 $400K를 절약했다
U자 배치의 텍사스 3PL은 분류 라인에 180° 회전이 필요했습니다. 원래 설계는 90° 벨트 커브 4개에 $520K였죠. 현장을 둘러보니 천장 높이가 12 m라 "오르막 + 고가 직선 + 내리막"을 제안했습니다: 18 m 클리트 벨트 오르막 2개로 6 m 높이까지 올리고, 40 m 공중 직선 구간, 그리고 다시 내려오기. 총 $380K — $140K 절약, 그리고 더 중요한 것은 고장 지점 4개 제거; 2년째 커브 구간 다운타임 제로. 최고의 커브는 커브가 없는 것 — 위로 가세요.
함정: 고빈도 고장 네 가지
- 커브 안의 광전센서: 커브에서 제품 자세가 바뀌며 오작동합니다. 광전센서는 직선 구간에만, 커브에서 2 m 이상 떨어져 설치.
- 평지 주행 기준으로 선정된 모터: 경사 모터는 양정 작업과 마찰을 커버해야 합니다 — 30% 여유를 두지 않으면 여름철 열로 출력이 떨어져 과부하로 트립됩니다.
- 신축 이음 없음: 직선 구간이 30 m를 넘으면 열팽창으로 지지 구조가 좌굴합니다 — 20–30 m마다 5 cm 신축 간격을.
- 라인 전체 하나의 버튼: 하류가 막혀도 상류가 계속 공급합니다. 체류 감지 기능이 있는 구간 제어는 필수 — 막히면 상류가 자동 정지되어야 합니다.
요약
컨베이어 계획은 세 숫자로 요약됩니다: 속도는 구간별로 1.2–2.0 m/s, 경사 레드라인은 15°, 커브 반경은 제품 길이의 1.5배. 그리고 한 가지 마음가짐: 가능한 곳에서는 커브를 최소화 — 천장이 허락하면 돌아가지 말고 위로 넘기세요. 컨베이어는 24/7 돌아갑니다. 설계 단계에서 10%의 정성을 더 들이면, 가동 후 한밤중 긴급 호출을 50% 줄일 수 있습니다.
영어판 번역본입니다. 내용이 다를 경우 영어판을 우선합니다.