숫자부터 시작하자. 시간당 6,000개 처리 능력의 컨베이어 라인도 접합부 설계가 잘못되면 피크 시간에 간신히 시간당 3,000개까지 막힐 수 있다—나머지 절반은 접합부 앞에 쌓인 채 누군가 들어가 손으로 막힌 것을 뚫어주기를 기다린다. 지어낸 이야기가 아니다. 두 해 전, 중국 동부의 한 전자상거래 창고가 Singles' Day에 이를 직접 겪었다. 합류부가 네 번 막혔고, 멈출 때마다 20분 이상, 400명이 한 라인 옆에 서서 기다렸다(수치는 예시이다). 이렇게 생각해보자. 세상에서 가장 넓은 고속도로를 지어도 합류 규칙이 잘못되면 결국 주차장이 된다.
창고에서 컨베이어 합류 및 분기 설계는 고질적인 환상에 시달린다. 라인을 더 빠르게 하고 벨트를 더 넓게 하면 문제가 해결된다는 환상이다. 합류 및 분기 작업이라고 불러도 좋다. 명칭보다 리듬이 중요하다. 흐름을 합치고 나누는 것은 속도의 문제가 아니다. 리듬의 문제이다.
합류부가 막힐 때, 열 번 중 아홉 번은 라인이 너무 느려서가 아니다
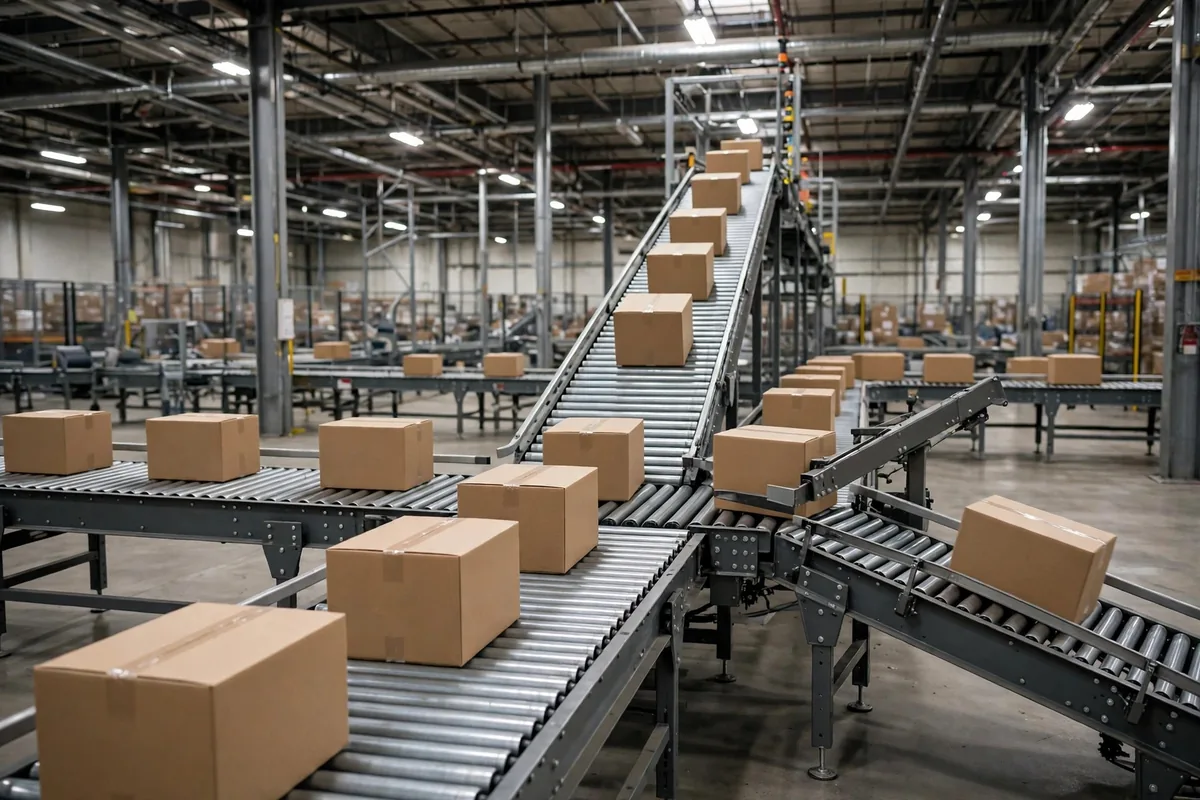
먼저 원리부터. 접합부는 두세 개의 공급 라인을 받아 그 화물을 하나의 본선으로 밀어 넣는다. 핵심 갈등은 단순하다. 한 지점을 한 번에 통과할 수 있는 화물은 하나뿐인데, 두 라인이 동시에 공급하고 있다. 누군가는 먼저 가야 하고, 누군가는 기다려야 한다. 규칙이 없으면 두 화물이 접합부에서 정면으로 만나고, 하나가 옆으로 밀려나고, 라인이 긴급 정지하고, 뒤에 있는 모든 것이 연쇄 추돌처럼 쌓인다.
내가 가장 흔히 듣는 가짜 요구는 '접합부에서 감속은 없다'는 고객의 요구이다. 대담하게 들린다. 아마추어의 말이다. 접합부에는 간격을 벌릴 여유가 있어야 한다—상류에 축적 구간을 두어 화물 간격을 벌리고, 본선은 빈 슬롯을 유지하고, 공급 라인은 슬롯을 확인한 뒤 삽입한다. 고속도로에 진입하는 것과 정확히 같다. 먼저 진입로에서 교통 속도에 맞춘 뒤 간격을 찾아 미끄러지듯 들어간다. 접합부에서 가속 페달을 밟고 억지로 밀고 들어가는 것이 아니다.
그 중국 동부 창고에는 전형적인 실패가 있었다. 세 개의 공급 라인이 거의 90도 각도로 본선에 곧장 들어가고, 축적 구간도 없고, 광전 센서 시퀀싱도 없어 화물이 '끼어들며' 들어가도록 방치되어 있었다. 한가한 날에는 끼어들기가 통한다. 피크 날에는 화물 사이에 간격이 전혀 없어 충돌하고, 넘어지고, 막혔다—같은 세 가지 실패가 반복되었다. 해결책은 거의 모욕적으로 들린다. 본선 속도를 10퍼센트 낮추고, 6미터 축적 구간을 추가하고, 접합부 각도를 약 30도로 바꾸는 것이다. 막힘은 제로가 되었다. 라인은 10퍼센트 느리게 돌아갔고 처리량은 두 배가 되었다. 이것이 트레이드오프이다. 국소적으로 가장 빠른 구간이 가장 빠른 시스템을 만드는 것은 아니다.
선정의 분기점은 바로 여기이다. 하루 5,000개 미만이면 수동 합류로 충분하다—자동 공급 시스템을 사지 말라. 하루 20,000개를 넘으면 합류부에는 축적과 시퀀싱 제어가 필요하며, 논쟁의 여지가 없다. 그 사이라면 피크 배율을 보라. 피크 물량이 평소의 세 배를 넘으면 접합부 제어를 건너뛰지 말라. 건너뛰는 것은 창고 전체의 가동률을 하나의 접합부에 거는 것이다.
합류와 분기: 다이버터는 앞의 간격만큼만 좋다
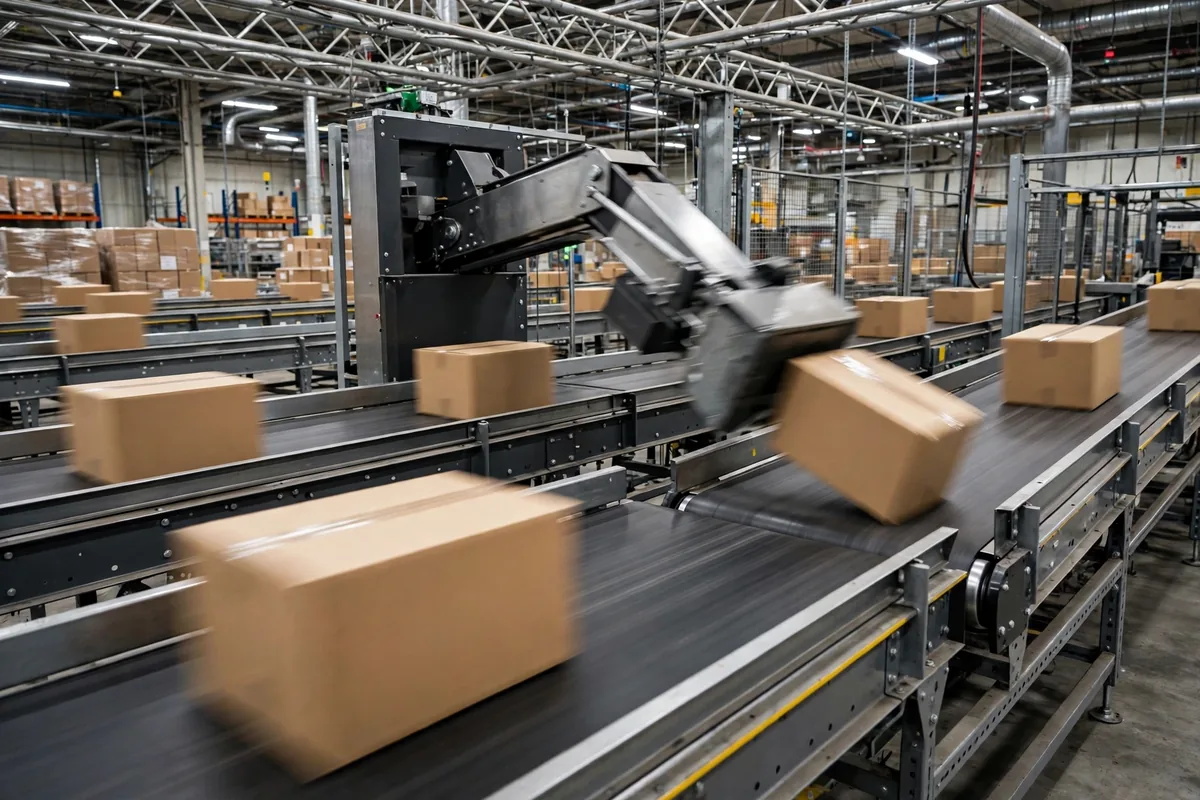
분기란 합류의 역방향이다. 한 라인의 화물이 목적지별로 다른 레인으로 나뉜다. 하드웨어는 여러 종류가 있으며 각각 기질이 다르다. 피벗 휠은 빠르지만 불규칙한 형태나 가벼운 화물에는 까다롭다. 푸셔는 안정적이지만 속도에 한계가 있다. 팝업 트랜스퍼가 가장 부드럽다—그리고 가장 비싸다.
지난해 신발·의류 고객 한 곳이 전화했다. 오분류율이 내려가지 않았고, 매일 수십 개의 화물이 잘못된 레인으로 가고, 고객 서비스는 끊임없이 사과하고 있었다. 라인을 걸어보니 문제는 다이버터가 전혀 아니었다. 그 앞의 벨트 구간이었다. 화물이 간격 없이 도착했고, 앞 화물이 분기를 마치기도 전에 다음 화물이 부딪쳐 들어왔다. 아무리 빠른 다이버터라도 달라붙어 도착하는 두 화물을 이길 수는 없다. 임시방편은 속도를 늦추는 것이다. 근본 치료는 상류의 간격 벌리기 구간—간격을 가장 긴 화물보다 넓게 벌려 다이버터가 식별하고, 동작하고, 리셋할 시간을 주는 것이다.
여기가 직관에 반하는 부분이다. 대부분의 오분류는 다이버터 정확도의 문제가 아니다. 상류의 간격 문제이다. 더 빠른 다이버터에 큰돈을 쓰는 것은 값싼 간격 벌리기 벨트를 추가하는 것보다 얻는 것이 적은 경우가 많다. 많은 인테그레이터는 이를 자발적으로 말해주지 않는다. 비싼 하드웨어를 파는 것이 벨트 한 구간을 파는 것보다 돈이 되기 때문이다.
합류·분기 유지보수: 모두가 잊는 세 가지 지점
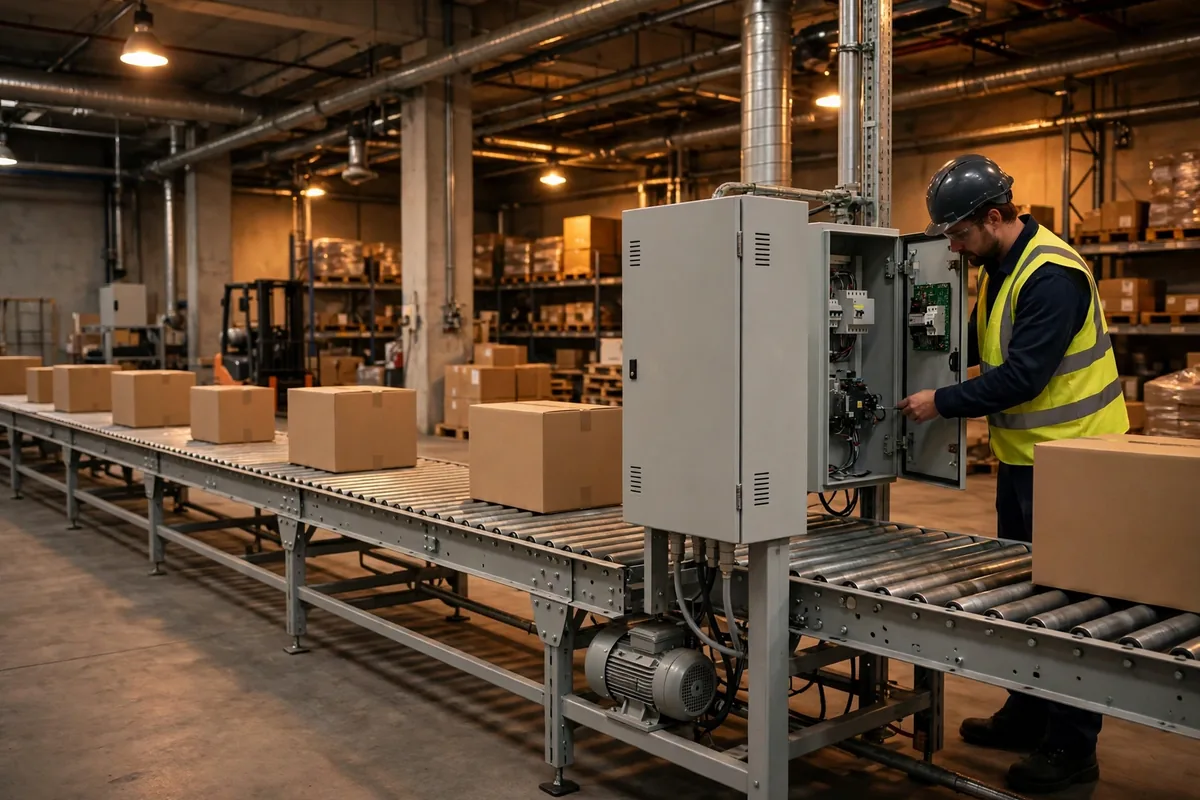
합류·분기 구간에서 가장 자주 무시되는 것이 세 가지 있다. 첫째, 접합부의 광전 센서이다. 먼지가 쌓이고, 정렬이 틀어지고, 시스템은 빈 슬롯을 '보는' 것을 멈춘다—화물 방출을 거부하거나 충돌로 곧장 방출한다. 매달 닦고 교정하라. 막힐 때까지 기다렸다가 보러 가지 말라. 둘째, 휠과 푸셔의 마모 부품이다. 마모되어 매끈해진 휠 표면은 가벼운 화물을 밀지 못하고 무거운 화물을 지나쳐 밀어내며, 오분류율은 아무도 눈치채지 못하는 사이에 한 달에 걸쳐 서서히 올라간다. 셋째, 축적 구간의 공압 밸브와 롤러이다. 축적 구간은 고장 날 때까지 조용하다가, 고장 나면 구간 전체가 멈춘다—그런데도 라인의 가장 화려하지 않은 부분이며 점검표에서 아예 빠져 있는 경우도 많다.
세 가지의 공통된 특징은 하나이다. 고장 나도 아무 경보도 울리지 않는다. 그저 조용히 악화될 뿐이다. 알아챘을 때는 이미 손실이 발생했다. 그래서 나의 조언은 접합부와 분기 구간에 본선과 별도의 자체 점검표를 주는 것이다.
그 돈이 가치 있었나? 하나의 숫자를 보라. 접합부의 실제 처리량 비율이다. 실제 피크일 데이터를 가져오라—실제로 통과한 화물을 설계 처리 능력으로 나눈 값이다. 그 숫자가 오랫동안 85퍼센트 아래에 머무르면 설계에 진짜 결함이 있다. 70퍼센트 아래이면 수리를 멈추고 다시 지으라. 숫자는 거짓말하지 않는다. 영업 멘트는 거짓말한다.
Da Liu, 자동화 엔지니어 지음 영어판 번역본입니다. 내용이 다를 경우 영어판을 우선합니다.