원리부터 시작하자. 컨베이어 벨트 테이크업 장력은 기타 줄을 조율하는 것과 같다. 너무 느슨하면 구동 풀리만 헛돌고 벨트는 가만히 있고, 너무 팽팽하면 이음매와 베어링이 그 대가를 치른다. 테이크업의 일은 단 하나다. 벨트의 늘어남을 흡수해서 구동 풀리의 이완측——업계 용어로 T2——의 장력을 항상 충분하게 유지하는 것이다.
벨트는 탄성체다. 새 벨트는 늘어나고, 가황 이음매도 늘어나고, 수년간 잡아당기면 더 늘어난다. 갈 곳 없는 늘어남은 T2를 떨어뜨리고, 구동 풀리는 마찰로 동력을 전달한다——즉 풀리는 도는데 벨트는 돌지 않는다. 현장에서는 슬립이라고 부른다. 테이크업이란 한마디로, 늘어남을 자동으로 "먹어 치우는" 장치다. 컨베이어에서 가장 볼품없는 부품이자, 가장 소홀히 해서는 안 되는 부품이다.
세 가지 테이크업 유형: 먼저 경계선부터 알자
스크류식 테이크업: 정직하고 싼 녀석
두 개의 나사봉이 테일 풀리의 베어링 하우징을 밀어준다. 손으로 돌린다. 철저히 단순하다. 싸고, 단순하고, 누구나 고칠 수 있다.
경계선은 짧은 라인이다. 흔한 경험칙은 50 meters 미만 컨베이어(150 feet로 보는 사람도 있다). 저 장력, 작은 늘어남, 손으로 감당 가능한 범위다. 그 이상이면 벨트의 늘어남이 나사봉 몇 바퀴로 흡수할 수 있는 양을 넘어선다.
조정 절차, 순서대로:
- 컨베이어를 정지하고, 잠그고 태그를 달 것——협상의 여지 없음.
- 양쪽 나사봉을 동기 맞춰 돌릴 것——한쪽당 반 바퀴. 한쪽만 돌리면 고장의 원인이 된다.
- 이동량 눈금을 읽을 것——양쪽이 일치해야 하며, 한 눈금의 어긋남도 안 된다.
- 공회전으로 한 바퀴 돌릴 것——소리를 듣고, 모터 전류를 본다.
- 길들이기 후 재조정. 새 장력은 몇 시간 만에 풀린다. 두 번째 손질을 빼먹으면 첫 번째는 헛수고다.
약점도 똑같이 정직하다. 사람이 기억하는 데 의존한다. 그리스 없는 나사봉은 반년이면 굳어버리고, 누군가 기억해냈을 때는 이미 몇 달 전부터 벨트가 느슨했다. 내가 본 최악의 경우: 나사봉이 녹으로 굳어서 파이프 렌치로도 안 돌아갔고——앵글 그라인더로 잘라냈다. 그리스에서 아낀 1센트는 10배로 돌아왔다.
한마디로, 짧고, 가볍고, 손이 닿는 범위——스크류식 테이크업은 가성비의 왕이다.
중력식 테이크업: 장거리 라인의 기본 안전 선택
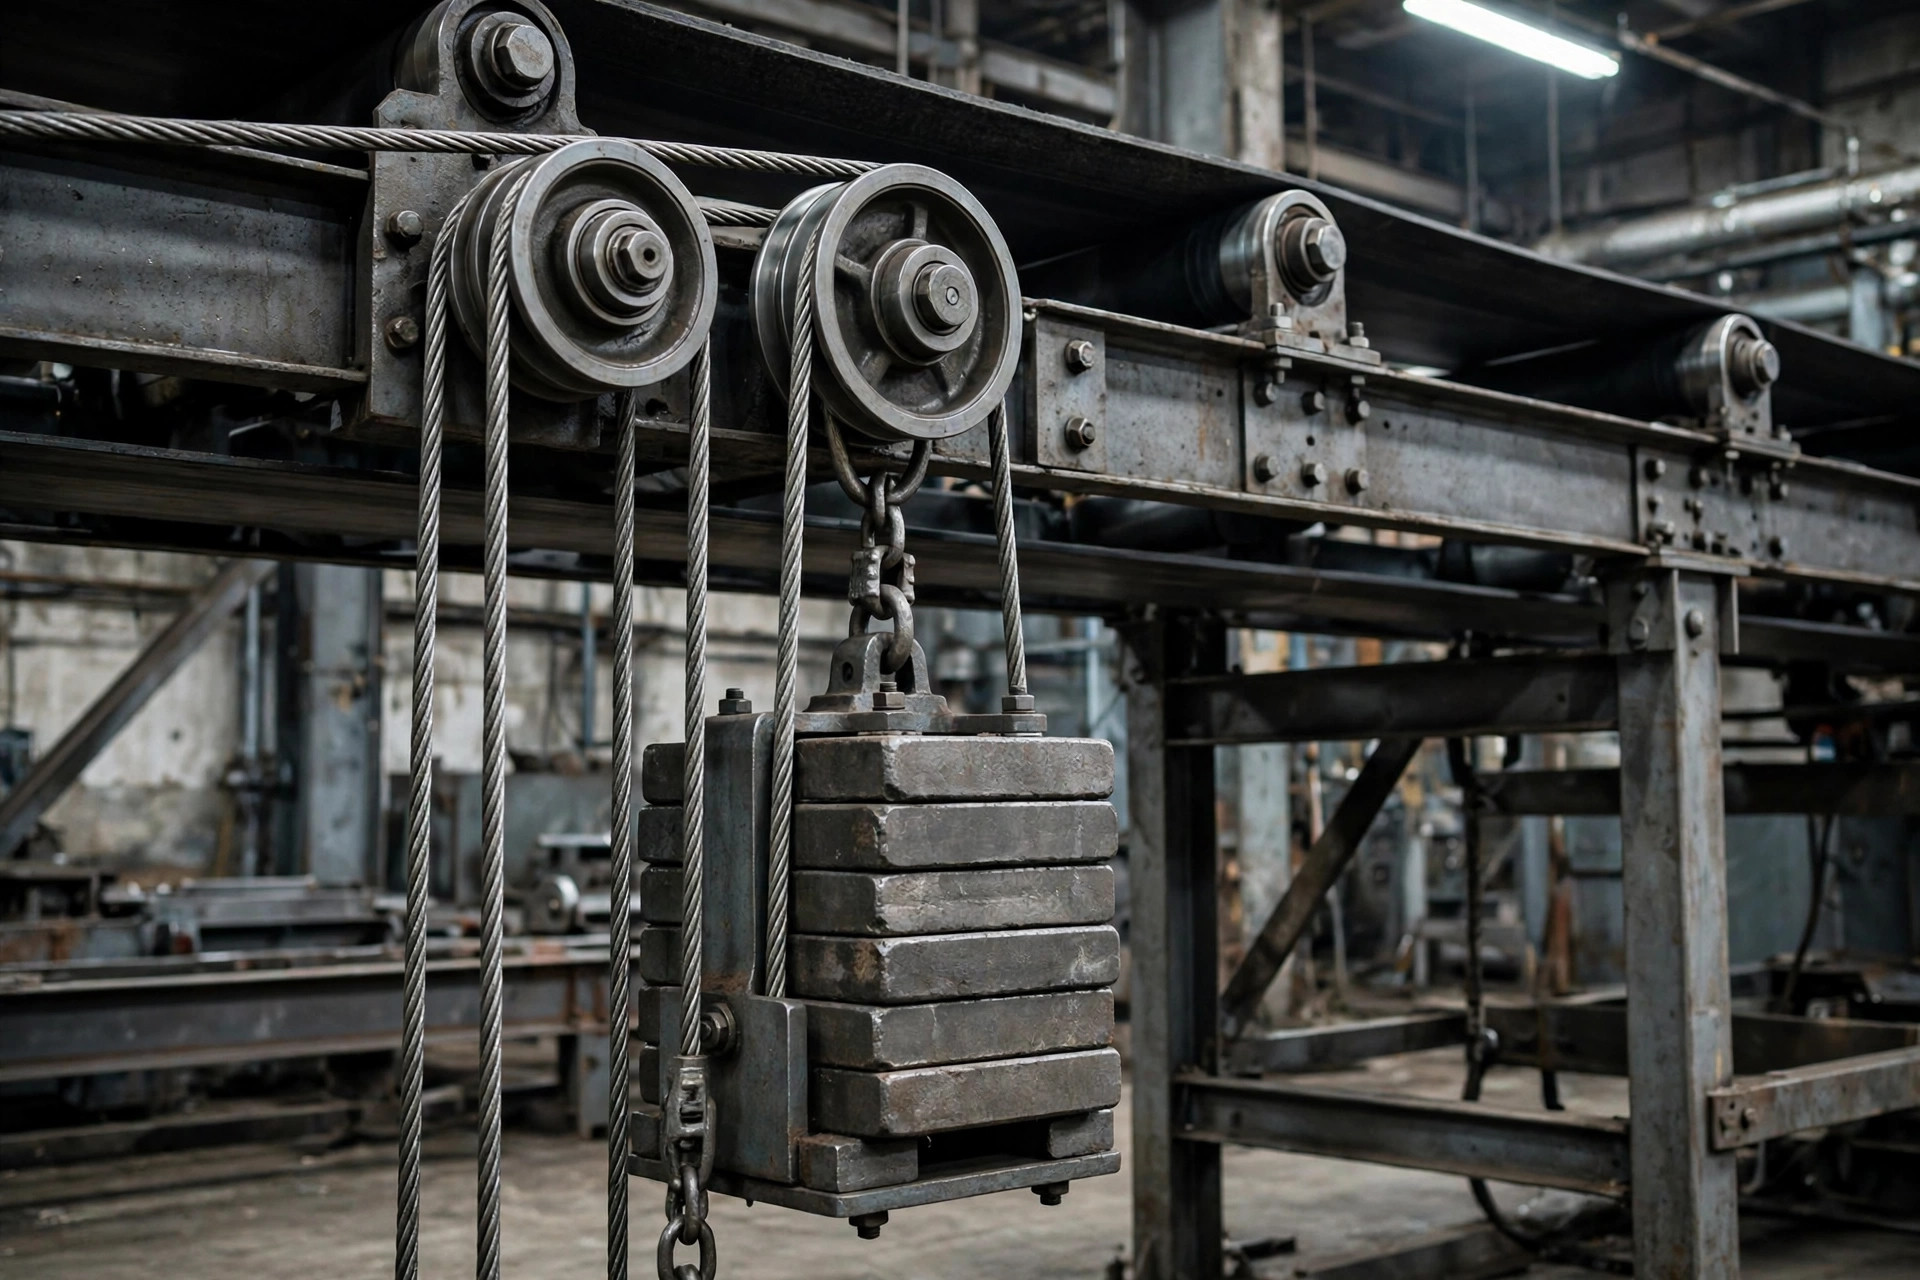
추(카운터웨이트)가 테이크업 풀리에 매달려 중력으로 당겨서 거의 일정한 자동 장력을 준다. 벨트가 늘어나면 추가 아래로 내려가고, 장력은 거의 변하지 않는다——이 "거의 변하지 않는다"라는 두 단어가 금값이다.
숫자는 솔직하게:
- 추 ≈ 2 × T2. 교과서 예: T2 = 1,000 lbs이면 추는 2,000-lb. 왜 두 배인가. 추가 벨트의 양쪽 가닥——반송측과 리턴측——을 지탱하고, 각각이 절반씩 맡기 때문이다.
- 벨트 길이의 1.5%–2%를 이동량으로 확보할 것. 100-meter 라인이면 1.5–2 meters, 1킬로미터 라인이면 십여 meters 이상이 필요하다——그래서 테이크업 타워가 있다. 이동량을 다 써버리면 테이크업은 장식품이 된다.
- 추의 위치는 벨트의 연료 게이지다. 내려갈수록 벨트는 늘어난 것이다. 한눈에 벨트가 전성기인지 은퇴 직전인지 알 수 있다——어떤 센서보다 직관적이다.
약점은 헤드룸이다. 테이크업 구덩이에 빠진 렌치, 가이드에 들어간 돌멩이, 그것으로 추가 끼인다——자동 장력 조정은 자동 "비"장력 조정이 된다. 그리고 실제로, 추 블록이 조용히 "빌려져" 나간 것을 본 적이 있다. 웃지 마시라. 현장에서는 무슨 일이든 일어난다. 점검표에 "테이크업 구덩이 이물질 확인"을 추가할 것.
유압 자동 테이크업: 정밀하지만 섬세하다
유압 실린더가 테이크업 대차를 구동한다. 장력 F0 = p × A. 릴리프 밸브 압력을 설정하면 장력이 정해진다. 압력 센서가 실시간으로 감시하고, PLC와 연동해 자동 제어한다. 가변 부하, 장거리, 장력 정밀도가 중요한 라인용으로 만들어졌다.
장점: 장력 조정 가능, 빠른 응답, 중앙제어실에서의 원격 감시.
단점은 솔직히 말하자. 첫째, 비용——유압 파워유닛 1대와 제어계로 중력식 테이크업 몇 세트를 살 수 있다. 둘째, 섬세하다——기름이 새면 즉시 벨트가 느슨해진다. 중력은 중력이라는 백업이라도 있지만, 유압이 압력을 잃으면 장력은 0이 되고 그간의 조정은 모두 헛수고가 된다. 셋째, 유지보수가 까다롭다. 오일, 실, 센서——어느 것도 방치를 용납하지 않는다. 살 수 있다는 것과 유지할 수 있다는 것은 다르다.
올바른 테이크업 장력은? 세 가지 확인 방법
테이크업 장력은 감으로 정하지 않는다. 세 가지 방법, 뒤로 갈수록 더 믿을 만하다.
첫째, 새그법——주역이다. 아이들러 사이 벨트의 처짐을 잰다. CEMA 제6판은 35° 트로프 아이들러에서 아이들러 간격의 2%, 20°에서 3%를 경계로 둔다. 주의: 이것은 흘림 방지 상한이지 목표가 아니다. 정확히 2%에 맞추는 것은 레드라인 위에 서는 것——목표는 여유를 둔다.
둘째, 주파수법——베테랑의 비기, 놀랍도록 정확하다. 리턴측 벨트를 튕겨 진동 주파수를 잰다. 장력, 단위 길이당 질량, 스팬, 주파수 사이에는 일정한 관계가 있다: T = 4·m·L²·f². 스마트폰 앱이 요즘 주파수를 재는데 휴대용 장력계에 버금간다. 계기 없는 베테랑도 튕기고, 듣고, 안다——수천 본을 튕겨 본 자라면.
셋째, 모터 전류 크로스체크. 같은 부하에서 전류가 만성적으로 높으면, 거의 확실히 과장력이다. 과잉 장력은 사라지지 않는다——베어링, 아이들러, 벨트의 내부 손실이 되어 전기 요금에 나타난다.
과장력 vs 저 장력: 각각의 대가
저 장력: T2 부족으로 구동 풀리가 슬립——가벼우면 처리량이 떨어지고 흘리고, 심하면 풀리 라이닝이 탄다. 새그가 한계를 넘고, 흘린 자재가 리턴 벨트를 파묻는다. 삽으로 퍼낼 때 울게 될 것이다.
과장력: 이음매가 첫 번째 희생자다. 만성 과장력의 가황 이음매는 파단까지 멀지 않다——그리고 이음매는 벨트에서 가장 비싼 부품이다. 다음은 아이들러와 풀리의 베어링, 과부하로 돌다 베어링을 교체하며 인생의 선택을 의심하게 된다. 모터 전류는 오르고, 전기 요금이 판결을 내린다.
직관에 반하는 결론: 장력이 높을수록 안전하다는 것은 아니다. "팽팽할수록 보험"은 틀렸다. 장력이 충분한 것은 두 조건이 충족될 때다. 구동 풀리가 슬립하지 않을 것, 새그가 한계 안에 있을 것. 그걸 넘는 분량은 전부 이음매와 베어링에 청구된다. 그것은 보험 드는 방법이 아니다.
가짜 요건에 돈을 쓰지 마라
"저희 40-meter 라인인데, PLC 연동 유압 자동 테이크업을 써야 할까요?" 몇 달에 한 번씩은 누군가 묻는다. 내 답은 변하지 않는다. 마감 못에 대형 망치다.
50 meters 미만이면 스크류식으로 충분하다. 아낀 돈은 나사봉 그리스와 제대로 된 점검 체제에 써라——그것이 어떤 "스마트" 테이크업에도 이긴다. 테이크업에 위신의 위계는 없다, 있는 것은 목적 적합성뿐이다. 벨트는 "스마트"라는 단어에 얼마를 냈는지 신경 쓰지 않는다.
두 가지 현장 이야기
이야기 하나. 2년 전, 캘리포니아 전자상거래 DC에서, 분류 라인의 스크류식 테이크업이 반년 동안 손대지 않았다. 성수기 전 테스트에서 구동 풀리가 헛돌고 벨트가 슬립하며 연기를 냈다. 나사봉은 굳었고, 벨트는 심하게 느슨했다. 처방: 녹슨 나사봉을 잘라내고 새것으로 교체, 눈금에 맞춰 재조정, 길들이기 후 재조정. 그 라인은 그 뒤로 월간 점검표에 올라 있다——다시는 고장 나지 않았다. 교훈: 스크류식 테이크업은 싸다는 것을 신경 쓰지 않는다. 무시당하는 것을 신경 쓴다.
이야기 둘. 어느 제조 공장, 장거리 라인, 중력식 테이크업. 점검에서 추가 이동량 하한까지 가라앉은 것이 발견됐다——늘어남이 스트로크를 다 먹어치운 것이다. 2주 후 정지를 계획하고, 벨트를 줄이고 이음매를 재가황했다. 그 한눈이 없었다면, 벨트는 완전히 느슨해져 멈추는 것은 2시간의 유지보수가 아니라 생산 라인 전체였을 것이다. 교훈: 추의 "연료 게이지"는 금값이다. 매일 볼 것.
세 종류를 나란히:
| | 스크류식 | 중력식 | 유압 자동식 | | 장력 제어 | 수동, 설정 후 고정 | 자동, 거의 일정 | 자동, 조정 가능, PLC 대응 | | 이동량 | 작다 | 크다(벨트 길이의 1.5%–2%) | 크다, 제어 가능 | | 최적 | 짧은 라인(50 m 미만), 저 장력 | 중·장거리 라인, 고 장력, 중요 라인 | 가변 부하, 장거리, 고정밀 | | 비용 | 가장 저렴 | 중간 | 가장 비쌈 | | 유지보수 | 사람 의존, 나사봉 굳음 | 추 위치 확인, 손이 적게 듦 | 유압 유닛+센서, 섬세 | | 최대 함정 | 잊힌 조정 | 추 구덩이의 이물질 | 압력 상실=즉시 이완 |
테이크업 장력에 쓴 돈이 헛되지 않았는지는 하나의 숫자로 귀결된다. 구동 풀리 이완측의 장력 여유, T2다. T2 안정——돈은 헛되지 않았다. T2가 매일 경보——그리고 아무리 돈을 쓴 테이크업도 장식품에 불과하다.
Da Liu, 자동화 엔지니어 지음
영어판 번역본입니다. 내용이 다를 경우 영어판을 우선합니다.