결론부터 말하겠다. 카톤이 계속 파손된 상태로 도착한다면, 먼저 박스 제조업체를 탓하지 마라. 포장 라인을 걸어 다닌 20년 동안 내가 조사한 파손 클레임 열에 아홉은 원인이 하나였다. 케이스 실러가 멀쩡한 카톤을 두들겨 패고 있었던 것이다. 그리고 박스 공급업체가 매번 뒤집어썼다.
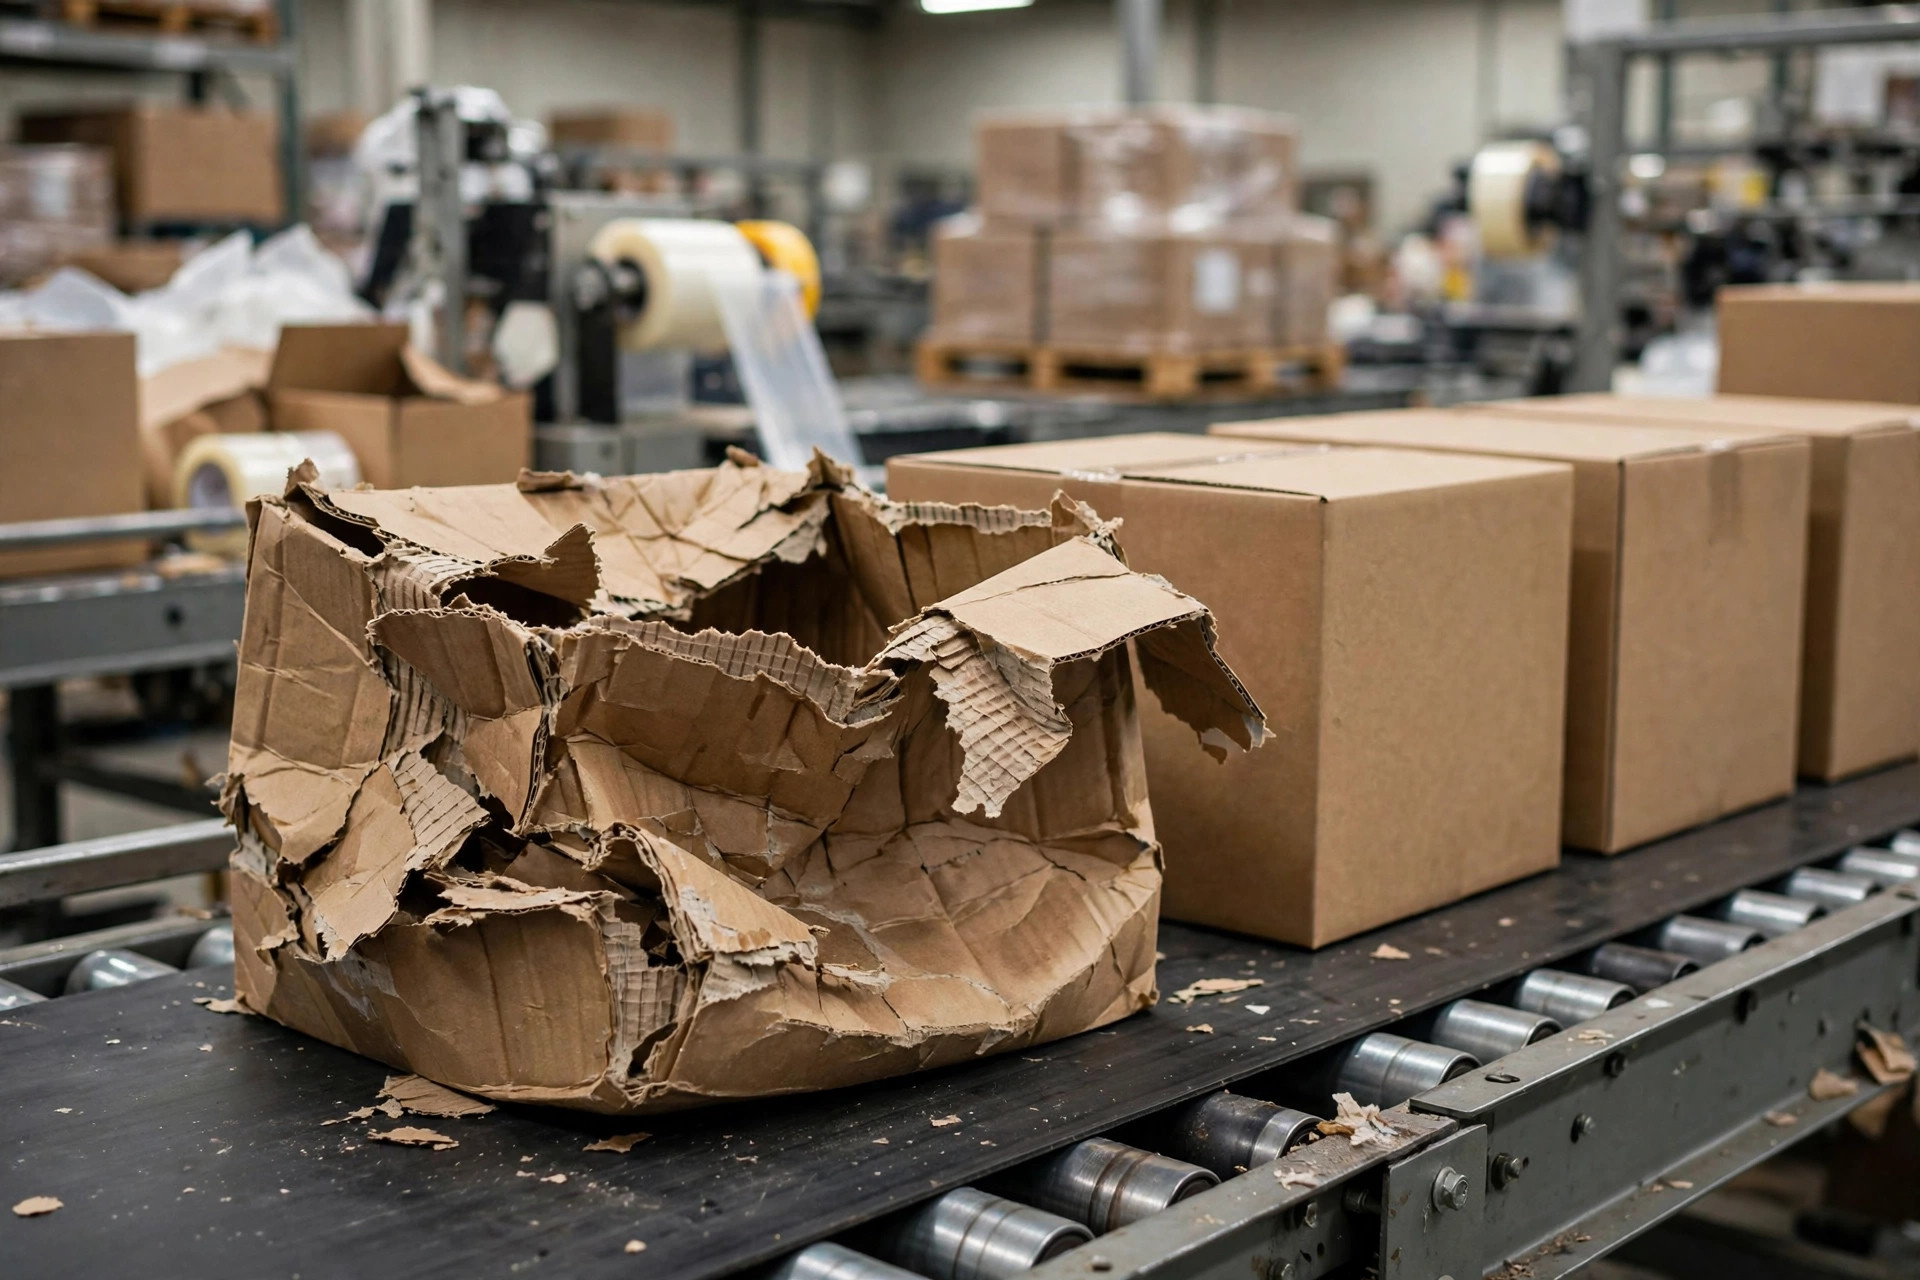
작년에 캘리포니아 온타리오 외곽의 3PL을 방문했다. 약 150,000제곱피트, 주로 이커머스 물량이었다. 파손 클레임이 늘고 있어 현장 운영 매니저는 이미 골판지 공급업체를 두 번이나 바꿨다. 파손률은 꿈쩍도 안 했다. 케이스 실러 옆에 10분 서서 지켜봤더니 보였다. 모든 박스가 압축 롤러가 플루트를 눌러 납작하게 만든 양쪽 윗 모서리를 따라 찌그러진 띠를 끌고 나왔다. 테이프는 완벽해 보였다. 박스는 조용히 망가지고 있었다. 롤러 압력을 낮추고 무뎌진 칼날을 교체하자 며칠 만에 클레임이 급감했다. 두 번의 공급업체 교체는 헛수고였다.
실러가 멀쩡한 박스를 조용히 망가뜨리는 법
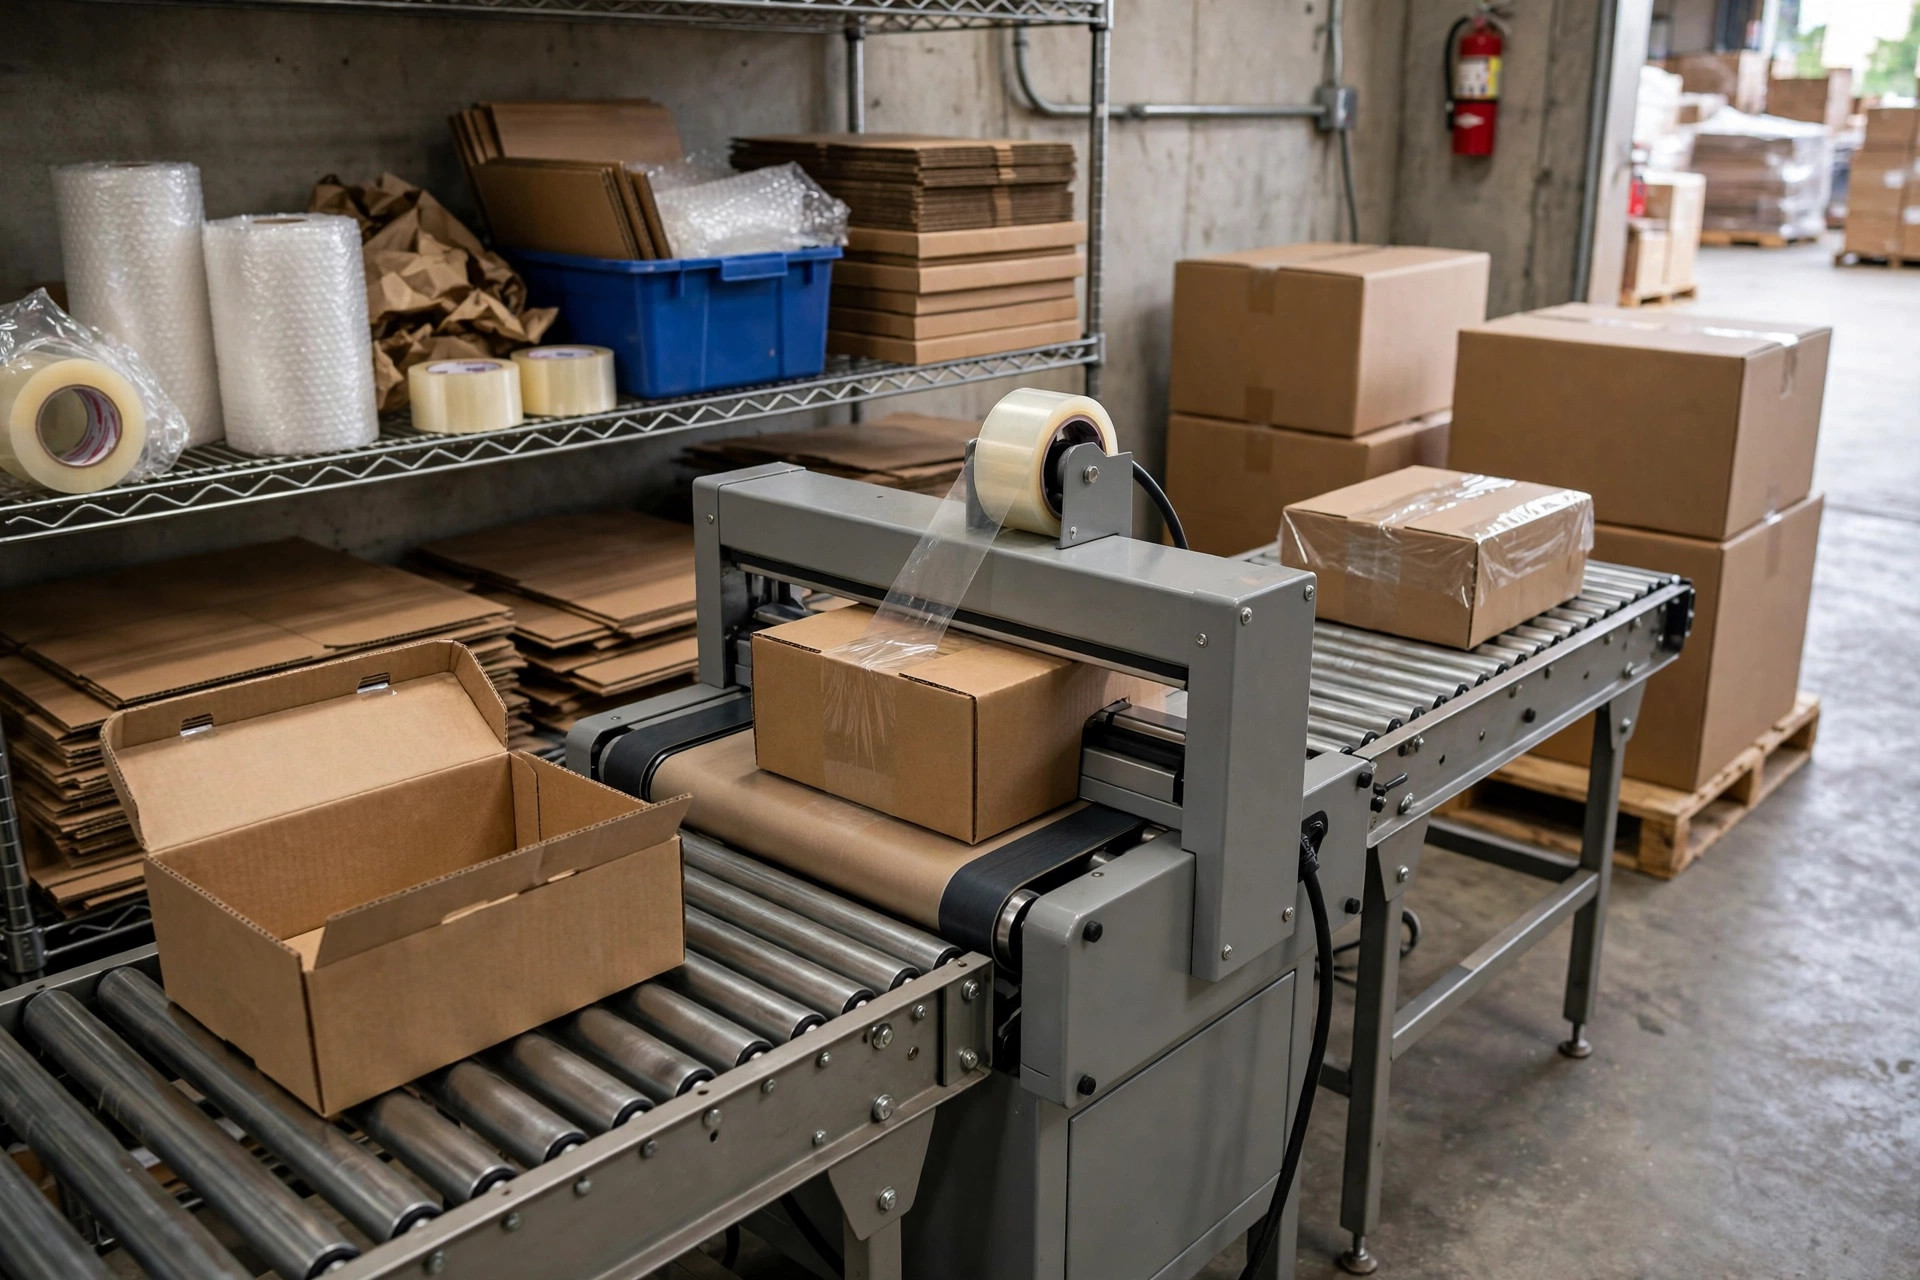
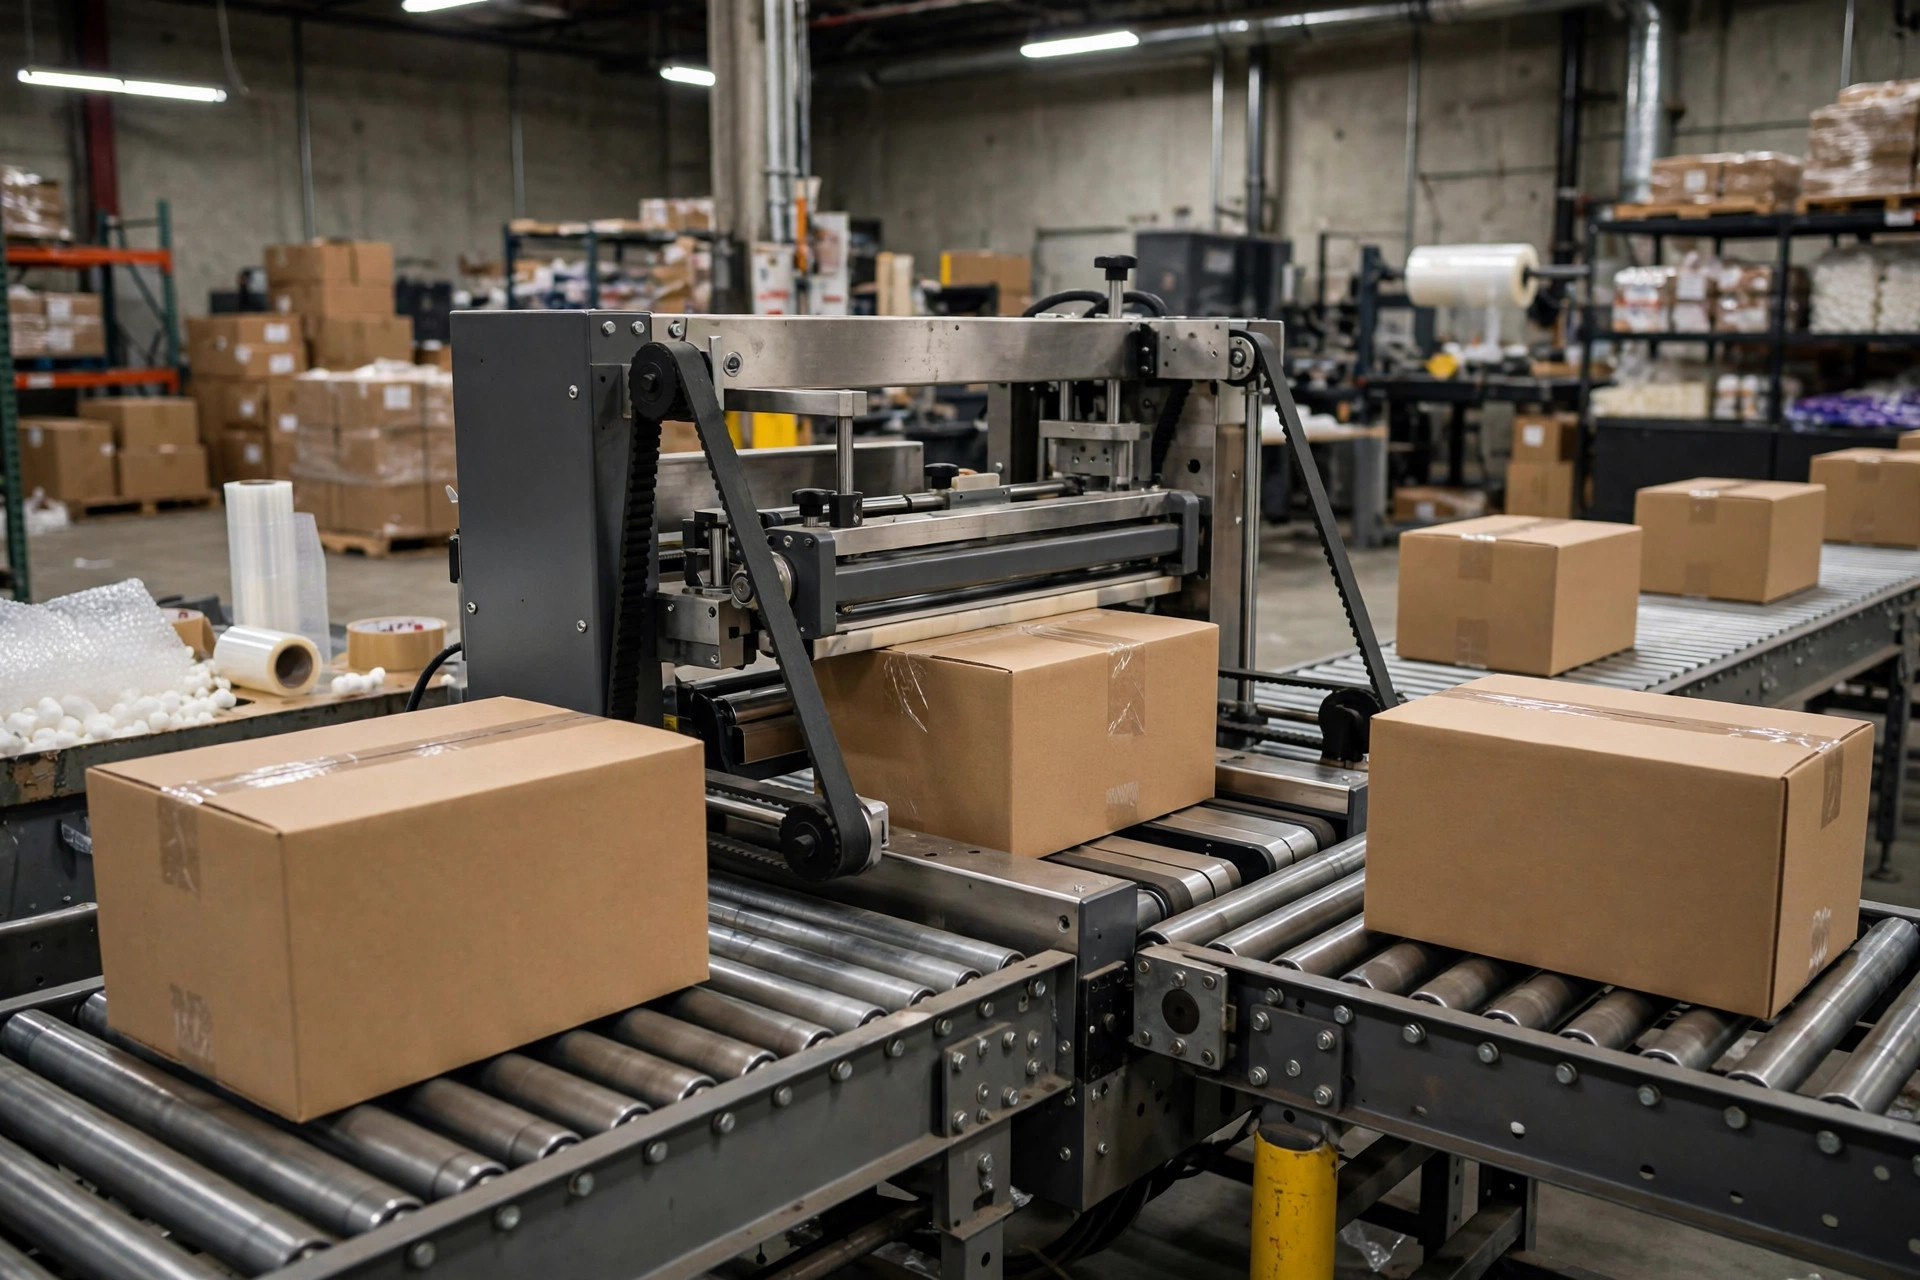
케이스 실러는 세 가지를 한다. 벨트가 박스를 이송하고, 롤러가 플랩을 눌러 평평하게 하고, 테이프 헤드가 테이프를 붙인 뒤 칼날이 자른다. 파손은 '누르기'와 '자르기'에서 발생한다.
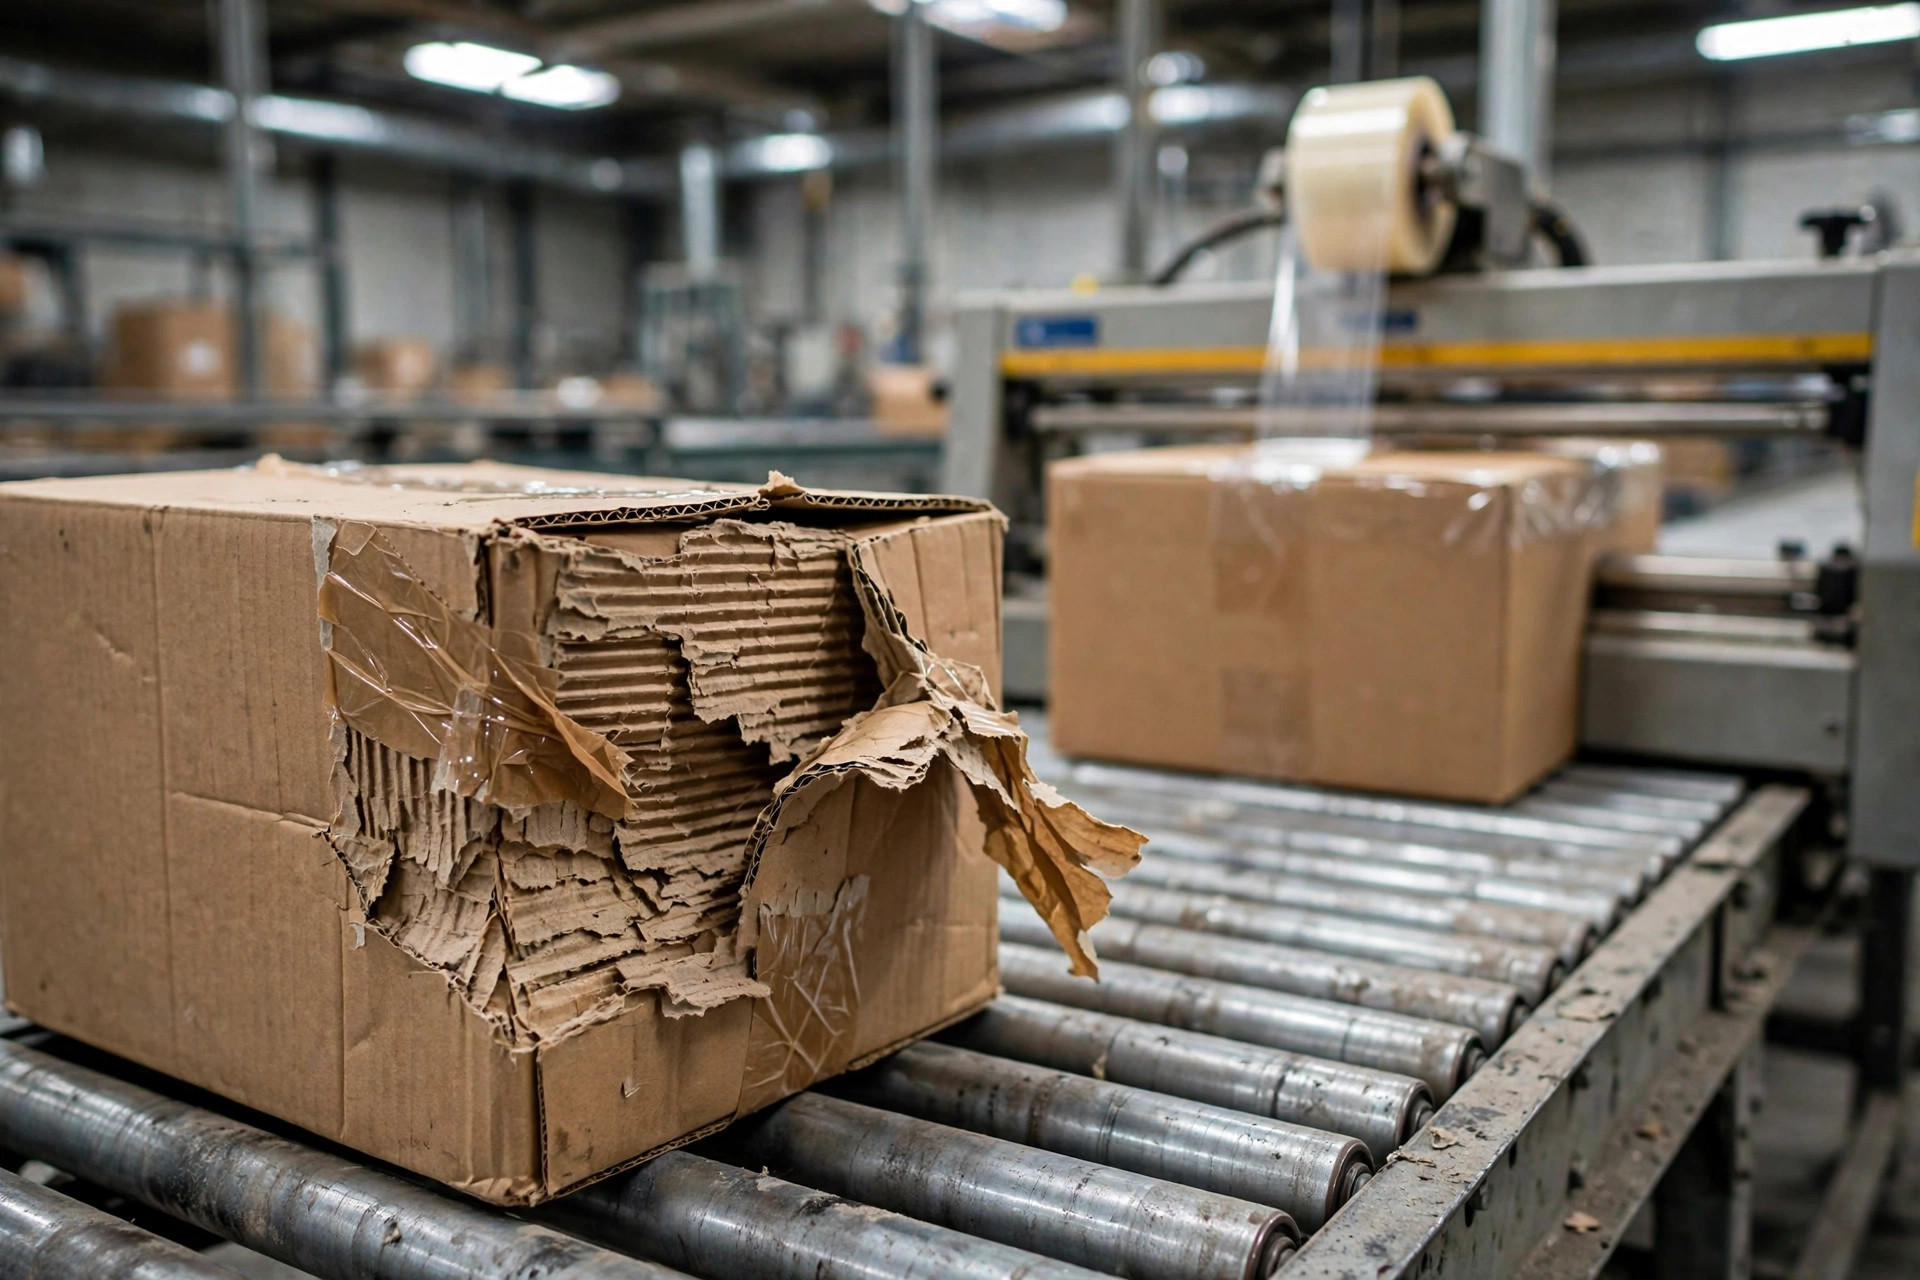
가장 흔한 살인자는 과도한 롤러 압력이다. 작업자들은 잦은 조정 없이 높이 다른 박스를 '처리'하려고 롤러를 끝까지 내린다. 키 큰 박스는 잘 통과하지만, 다음으로 오는 낮은 박스는 찌그러진다. 윗 모서리를 따라 플루트가 띠 모양으로 납작해지면 그 부분의 적재 강도가 사라진다. 박스는 밀봉되어 단단해 보이다가 분류 센터에서 파렛트 하중을 받고 무너진다. 골판지는 무게를 두려워하지 않는다. 국소적인 압력을 두려워한다.
다음은 무뎌진 칼날이다. 테이프가 깔끔하게 잘리지 않고 찢어지면, 작업자는 절단을 '돕겠다'며 테이프 장력을 올려 보상한다. 장력이 과도한 테이프는 수축하면서 플랩을 안쪽으로 잡아당겨 박스 윗면을 휘게 만든다. 내가 본 최악의 경우는 테이프가 너무 세게 조여져 박스 윗면이 주저앉은 상태였는데, 창고 직원들은 보드가 너무 무르다고 확신하고 있었다. 아니었다. 칼날 교체 시기를 한참 넘긴 것이었다.
벨트 속도 불일치도 잊지 마라. 상하 벨트가 미세하게 다른 속도로 돌면—대개 한쪽이 다른 쪽보다 더 닳아서—박스가 통과하면서 비틀린다. 삐뚤어진 실링, 뒤틀린 카톤. 이건 벨트 교체로 해결할 일이지 박스 업그레이드 사안이 아니다.
그리고 아무도 의심하지 않는 조용한 범인이 하나 더 있다. 테이프가 좁아진 것이다. 롤당 몇 센트를 아끼려고 좁은 테이프로 바꾸는 현장이 있는데, 실링 겹침 폭도 함께 줄어든다. 운송 중 박스가 벌어지고 클레임에는 '박스가 깨졌다'고 적힌다. 박스는 잘못이 없다. 실링이 잘못된 것이다.
마지막 하나. 모두가 잊은 높이 설정이다. 반자동 실러에서는 헤드 높이를 핸들 크랭크로 조정한다. 아침 조는 키 큰 카톤용으로 올리고, 오후 조는 낮은 박스로 바꾸면서 아무도 다시 내리지 않는다. 그래서 낮은 박스는 매번 롤러 밑을 힘으로 통과한다. 파손이 조마다 나타났다 사라지니 추적이 미치도록 어렵고—박스 공급업체는 기계가 저지른 일의 누명을 쓴다.
카톤이 정말 문제인 경우
기계에 이상이 없는데도 박스가 계속 깨진다면, 그때는 보드 문제다. 하지만 '나쁜 보드'의 죽음은 여러 가지이고, 각각 다른 처방이 필요하다.
첫째는 잘못된 스펙이다. 무거운 상품을 단층 보드에 담거나 용도에 맞지 않는 플루트—B플루트는 눌림에 강하고 C플루트는 완충이 낫다—를 쓰면 기계 조정으로는 구제할 수 없다. 제조업체 조인트에 찍힌 ECT 스탬프를 구매 스펙과 대조하라. 이보다 기본적인 입고 검사는 없는데, 대부분의 창고가 하지 않는다.
둘째는 습기인데, 생각보다 교활하다. 골판지는 젖으면 강도가 급격히 떨어진다. 도크 문 근처 슬롯, 우기의 컨테이너, 냉장고 근처 결로. 당신 건물을 나설 때는 멀쩡해 보이던 박스가 고객 도크에서 무너진다. 이런 파손은 계절성이 있다. 비와 함께 온다. 파손을 날짜별로 찍어보면 패턴이 대개 자백한다.
셋째가 가장 억울하다. 박스가 너무 큰 것이다. 안에서 상품이 덜컹거리며 운송 중 모서리를 두들기는데, 빈 공간 문제는 보드 업그레이드로 해결되지 않는다. 프리미엄 양층 카톤을 쓰면서도 도착한 박스가 깨지던 뷰티 브랜드 풀필먼트 현장과 일한 적이 있다. 상품이 박스의 절반도 채우지 못했다. 박스를 두 치수 줄이자 파손률이 사라졌다. 보드는 처음부터 문제가 아니었다.
30분 진단 체크리스트(이 순서대로)
- 파손 위치를 읽어라. 롤러 자국이 있는 윗면 실링부의 찌그러짐·균열은 기계가 범인이다. 옆면 파열, 모서리, 전체 붕괴는 보드·습기·과적재가 범인이다.
- 실러 옆에 10분 서 있어라. 박스가 비틀리거나 실링이 삐뚤게 붙는지 지켜본다.
- 나오는 박스의 윗 모서리를 만져보라. 깊은 롤러 자국은 자백이다.
- 테이프 절단면을 점검하라. 너덜너덜하고 보푸라기 이는 절단면은 무뎌진 칼날—교체하라.
- 비교 테스트를 하라. 같은 로트의 박스로 롤러 압력을 한 단계 낮추고 수십 개를 돌려 파손을 비교한다.
- 박스 조인트의 ECT 스탬프를 스펙과 대조하라. 불일치는 공급업체에 돌려보낸다.
- 습기를 확인하라. 파손이 문 근처 슬롯에서 나오는가? 비가 계속 왔는가?
- 박스를 흔들어보라. 안의 상품이 주먹 하나 너비보다 많이 움직이면 박스가 약한 게 아니라 큰 것이다.
이번 결과가 어떻든 두 가지를 고정 습관으로 만들 것을 권한다. 월 1회 10분 실러 점검—칼날, 벨트 마모, 롤러 압력—과 입고 시 ECT 스탬프와 구매 스펙의 스폿 대조다. 둘 다 비용은 들지 않는데, 합치면 누명 씌우기의 대부분을 막는다. 대부분의 창고에서 파손 문제가 재발하는 건 어려워서가 아니다. 누군가 한 번 조사하고, 한동안 좋아졌다가, 그 뒤로 아무도 다시 점검하지 않기 때문이다.
손익 계산: 기계를 조정할 것인가, 박스를 업그레이드할 것인가?
기계 조정 비용은 반나절의 다운타임, 교체용 칼날, 약간의 인건비—부품비는 거의 들지 않는다. 박스 업그레이드는 재샘플링, 스펙 재협상, 자금을 묶는 최소 주문량, 그리고 카톤당 몇 센트 인상을 월 수십만 개에 곱한 것이다. 연간 수만 달러가 쉽게 나온다.
그래서 내 순서는 절대 바뀌지 않는다. 반나절을 들여 기계가 박스를 괴롭히지 못하게 한 뒤 보드 스펙을 논하라. 순서를 뒤집으면 온타리오 사례가 된다. 공급업체 두 번 교체, 문제는 손도 못 댐.
사람들이 놓치는 숨은 비용도 있다. 박스 교체는 샘플링, 테스트, 최소 물량 협상—여유 있게 2~3주 걸린다. 그 사이에도 파손은 계속되고 클레임은 계속 온다. 기계 조정은 조 교체 틈이나 한가한 시간대에 처리량에 손대지 않고 끼워 넣을 수 있다. 하나는 오늘 출혈을 멈춘다. 다른 하나는 몇 주 뒤에 효과를 낸다. 이 계산은 비교가 안 된다.
당신에게 묻겠다. 당신의 케이스 실러 칼날을 마지막으로 교체한 게 언제인가? 아무도 답하지 못한다면, 파손률이 높은 이유는 그 잊힌 질문 속에 숨어 있을지 모른다.
영어판 번역본입니다. 내용이 다를 경우 영어판을 우선합니다.