"Lao Mi, 배치를 30건에서 50건으로 늘렸습니다. 생산성은 올랐는데——오류율이 0.3%에서 0.9%로 두 배가 됐습니다. 고객 서비스는 반품 처리로 정신이 없습니다."
작년에 프레즈노의 자동차 부품 창고에서 피킹 슈퍼바이저가 저에게 한 말입니다. 배치 피킹은 장점만 있는 것처럼 들립니다. 통로를 한 번 돌면서 수십 건의 주문을 한꺼번에 처리하고, 이동 시간은 모든 주문에 분산되고, 시간당 피킹 라인 수는 쑥쑥 오릅니다. 하지만 배치 크기는 다이얼과 같아서, 어느 지점을 넘어서면 걸어서 아낀 1분 1분이 재작업에 잡아먹힙니다——게다가 고객 경험까지 나빠집니다.
한 배치에 20건, 아니면 50건? 만능 정답은 없습니다. 하지만 자신의 정답을 찾는 방법은 있습니다.
더 큰 배치가 실제로 주는 것——그리고 대가
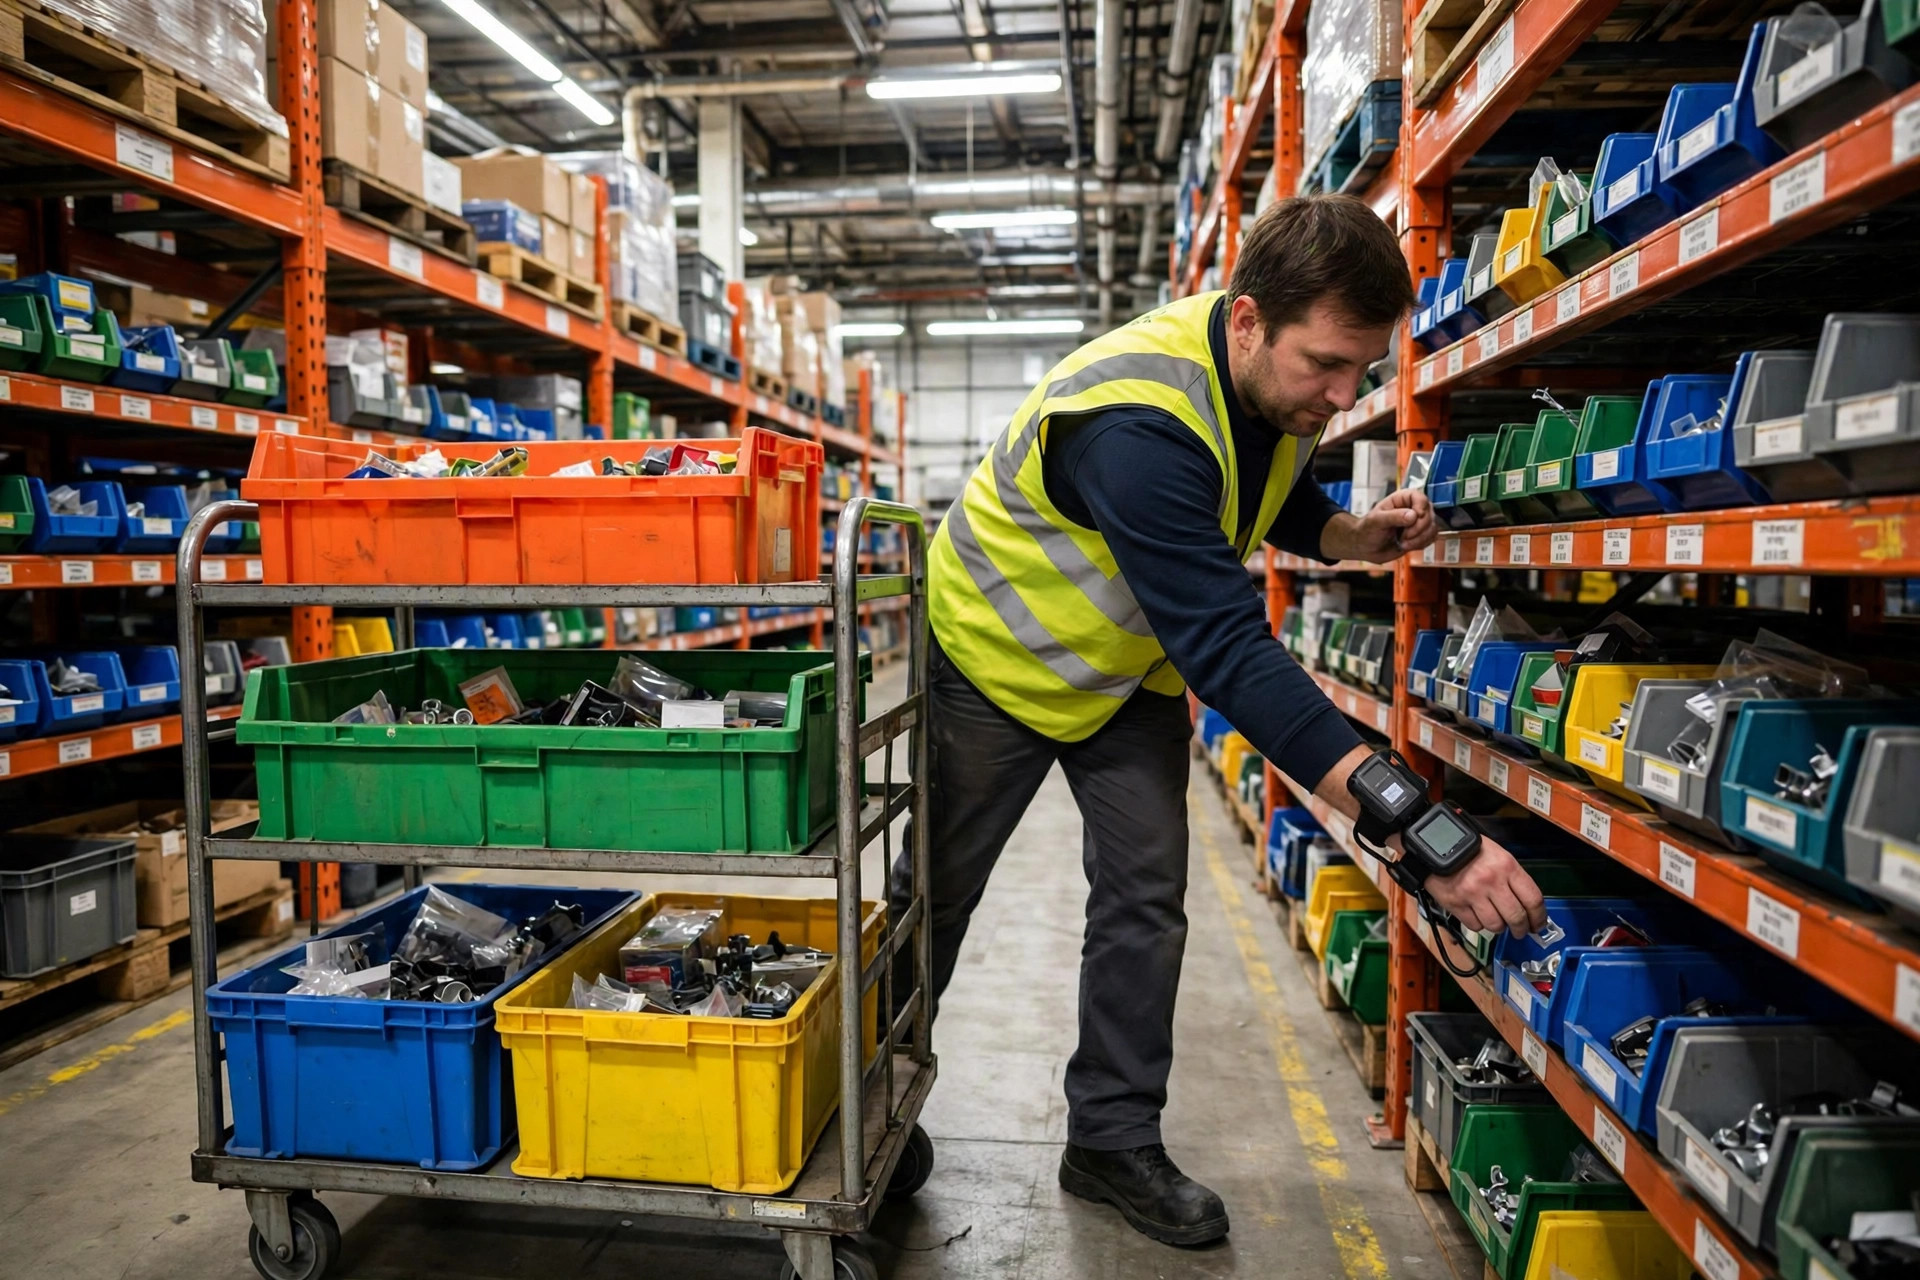
논리는 간단합니다. 로케이션을 한 번 방문해 그 SKU가 필요한 모든 주문의 물량을 가져옵니다. 배치가 클수록 로케이션 방문당 주문 중복이 늘어나 주문당 이동 시간이 줄어듭니다. 단건 주문 단위 피킹에서 20건 배치로 바꾸면 생산성이 보통 40–60% 오릅니다. 이 계산은 진짜입니다. 제가 측정한 현장에서는 단건 피커 시간의 60% 이상이 걷기에 쓰였습니다. 배치 피킹은 그 비중을 30–40%로 낮춥니다. 이것이 생산성 향상의 전부이며——그래서 모두가 배치 다이얼을 더 올리고 싶어 합니다.
비용은 세 곳에 숨어 있습니다.
분류 오류. 한 대의 카트에 50건의 주문이 섞이면 피커는 각 SKU를 올바른 커비(분류 칸)에 넣어야 합니다. 커비가 많을수록 오분류 가능성이 늘고, 오류 확률은 배치 증가보다 빠르게 올라갑니다. 한 번의 오분류가 연쇄 반응을 일으킵니다. 팩아웃에서 잡든지, 고객 서비스 문의와 반품으로 치르든지 둘 중 하나입니다.
팩아웃이 병목이 됩니다. 피킹은 빨라졌는데 품질 검사와 포장이 흐름을 감당하지 못하면 화물은 팩 스테이션에 줄 서 있을 뿐이고 도크 시간은 어차피 죽습니다. 피킹 생산성 기록을 축하하면서 트레일러가 반쯤 비어 출발하는 현장을 본 적이 있습니다.
그리고 문제 주문이 배치 전체를 끌고 갑니다. 재고 부족, 초대형 아이템, 특수 포장이 필요한 주문——배치가 클수록 전체 리듬을 깨는 '트러블메이커'가 섞일 가능성이 높아집니다.
배치 크기는 이동 효율과 오류 비용의 균형입니다. 클수록 좋은 게 아닙니다. 적정한 것이 좋은 것입니다.
알아둘 만한 하이브리드가 하나 있습니다. 큰 배치로 피킹한 뒤 풋 월(put wall)에서 분류하는 방식입니다. 분류 오류를 통로에서 월로 옮겨 조명과 스캔으로 잡아냅니다. 대가는 터치 횟수 증가와 실제 설비 투자로——하루 약 20,000건 이상이어야 수지가 맞습니다. 작은 현장은 따라 하지 마십시오.
상한을 정하는 네 가지 변수
주문 프로파일. 주문당 평균 1~2라인의 소포 창고와 평균 8~10라인의 자동차 부품·B2B 현장은 완전히 다른 게임입니다. 작은 주문은 쓰는 커비가 적고 피킹 동작도 단순합니다——배치는 크게 가져갈 수 있습니다. 라인 수가 많으면 한 배치에 수백 번의 피킹 동작이 발생하고, 인간의 집중력은 거기까지 확장되지 않습니다. 겉모습이 비슷한 SKU 카테고리——사이즈·컬러 전개가 많은 의류, 적용이 겹치는 자동차 부품——는 각별한 주의가 필요합니다. 비슷해 보이는 아이템은 잘못된 커비로의 오분류가 가장 일어나기 쉽습니다. 이런 카테고리는 배치를 작게 하거나 스캔 검증을 강제하십시오. 하나를 선택하십시오.
슬롯 밀도와 이동 거리. 포워드 피킹 구역이 촘촘할수록 배치 피킹의 효과가 큽니다. 패스트 무버가 세 개의 통로에 흩어져 있다면 배치를 크게 해도 걷는 거리는 별로 줄지 않습니다——먼저 ABC 분석과 슬롯 최적화를 끝내고 나서 배치 크기를 이야기합시다.
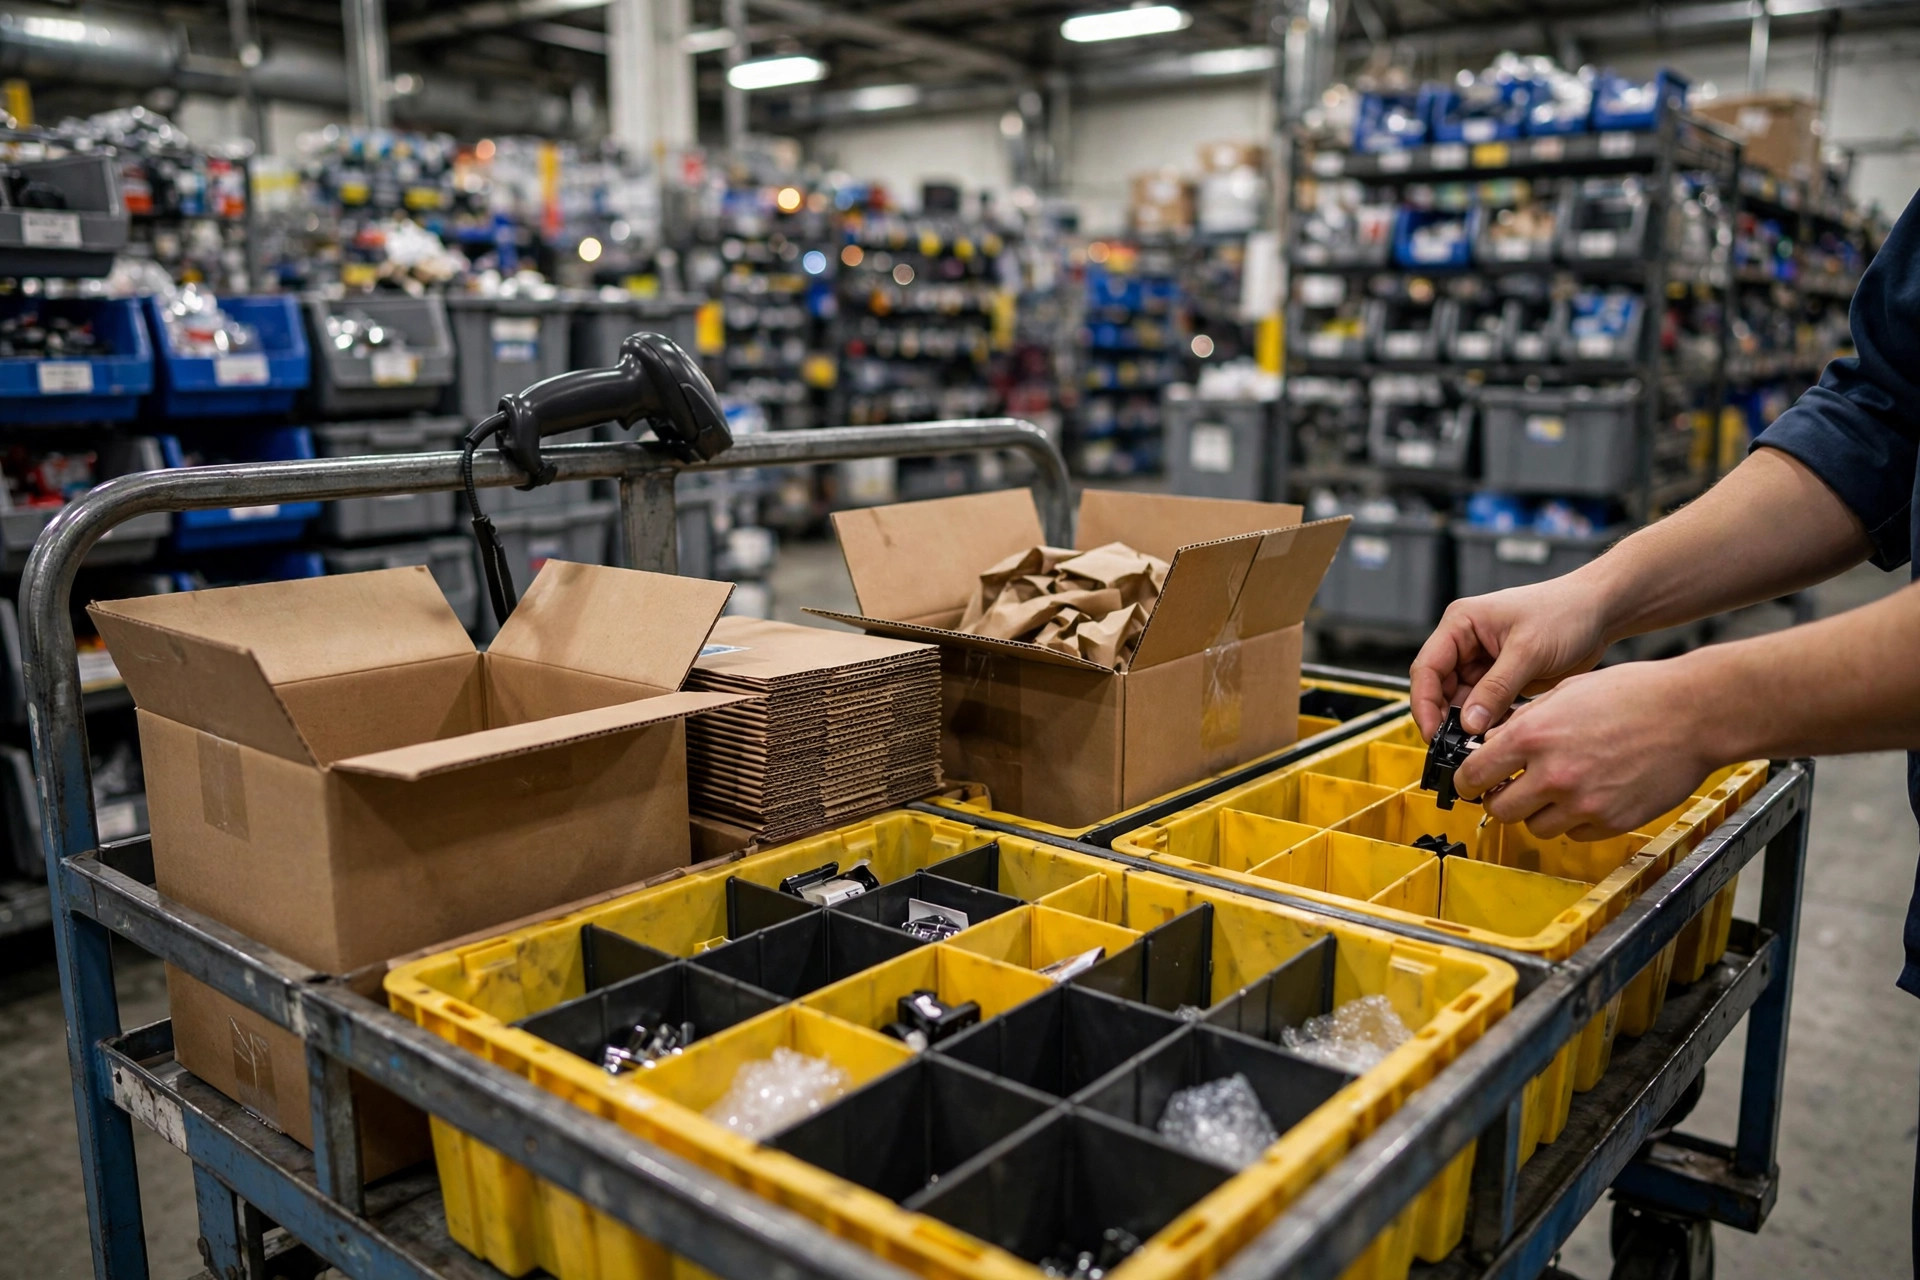
카트 커비 수. 이것은 하드 제약입니다. 24커비 카트는 주문당 1커비를 배정하면 상한이 24건입니다. 50건을 원하시나요? 더 큰 카트가 필요합니다. 아니면 여러 주문이 커비를 공유하고 팩아웃에서 분류하게 되는데——그러면 오류율이 천장을 뚫고 오릅니다. 설비가 먼저, 숫자는 나중입니다.
팩아웃 능력. 품질 검사 스테이션의 시간당 처리 능력이 피킹의 시간당 생산량 상한이 됩니다. 피킹과 팩아웃은 쌍으로 능력을 설계해야 합니다. 그렇지 않으면 멋진 피킹이 쌓이기만 합니다.
자신의 숫자를 찾는 2주 테스트
30건과 50건 사이에서 추측하지 마십시오. 2주 테스트를 하고 데이터가 결정하게 하십시오.
1주차: 베이스라인. 현재 배치 크기, 노동 시간당 피킹 라인 수, 오류율——팩아웃 검출과 고객 반품을 모두 카운트——, 팩 스테이션 대기 시간을 기록합니다. 베이스라인 없이는 결론도 없습니다.
2주차: 실험을 실행합니다. 한 조 또는 한 존은 기존 배치 크기로 유지하고, 다른 조를 더 큰 크기로——예컨대 30건에서 45건으로. 보는 숫자는 세 개뿐입니다. 생산성 변화, 오류율 변화, 대기 시간 변화.
그리고 총계산을 합니다. 오류율 0.1%마다 재작업 시간과 반품 비용이 발생합니다——재무팀은 그 숫자를 알고 있습니다. 생산성 향상으로 절약한 인력과 오류 증가로 태운 돈을 비교합니다. 큰 쪽이 이기고, 그것이 답입니다.
제가 권하는 출발점: 주문당 1~3라인의 소포 이커머스라면 20–30건/배치부터 테스트를 시작하십시오. 자동차 부품이나 의류 같은 멀티라인 현장은 12–20건부터. 오류율이 움직이지 않으면 한 단계 올립니다. 오르기 시작하면 한 단계 내립니다. 그것이 최적점입니다.
오류율이 안 떨어지고 아직 배치를 줄이고 싶지 않다면, 먼저 툴을 보십시오. 스캔 검증 강제, 카트의 풋-투-라이트, 음성 지시 피킹. 이것들은 오류를 거의 절반으로 줄일 수 있습니다——실질적으로 배치 상한을 한 단계 올리는 효과입니다. 툴 투자는 대개 인건비보다 쌉니다.
마지막으로 하나. 배치 크기는 정하고 잊는 게 아닙니다. 성수기는 주문 프로파일을 바꿉니다——주문당 라인 수가 줄고 인기 SKU에 집중됩니다——비수기는 그것을 되돌립니다. 최소 분기마다 숫자를 재검토하고 비즈니스에 맞추십시오.
내일부터 할 수 있는 일: 팩아웃 스테이션에 30분 서서 검출된 오류 중 잘못된 커비로의 오분류가 몇 건인지 세어 보십시오. 절반 이상이라면 배치 다이얼은 이미 최적점을 넘었습니다——20% 줄이고 다시 테스트하십시오.
영어판 번역본입니다. 내용이 다를 경우 영어판을 우선합니다.