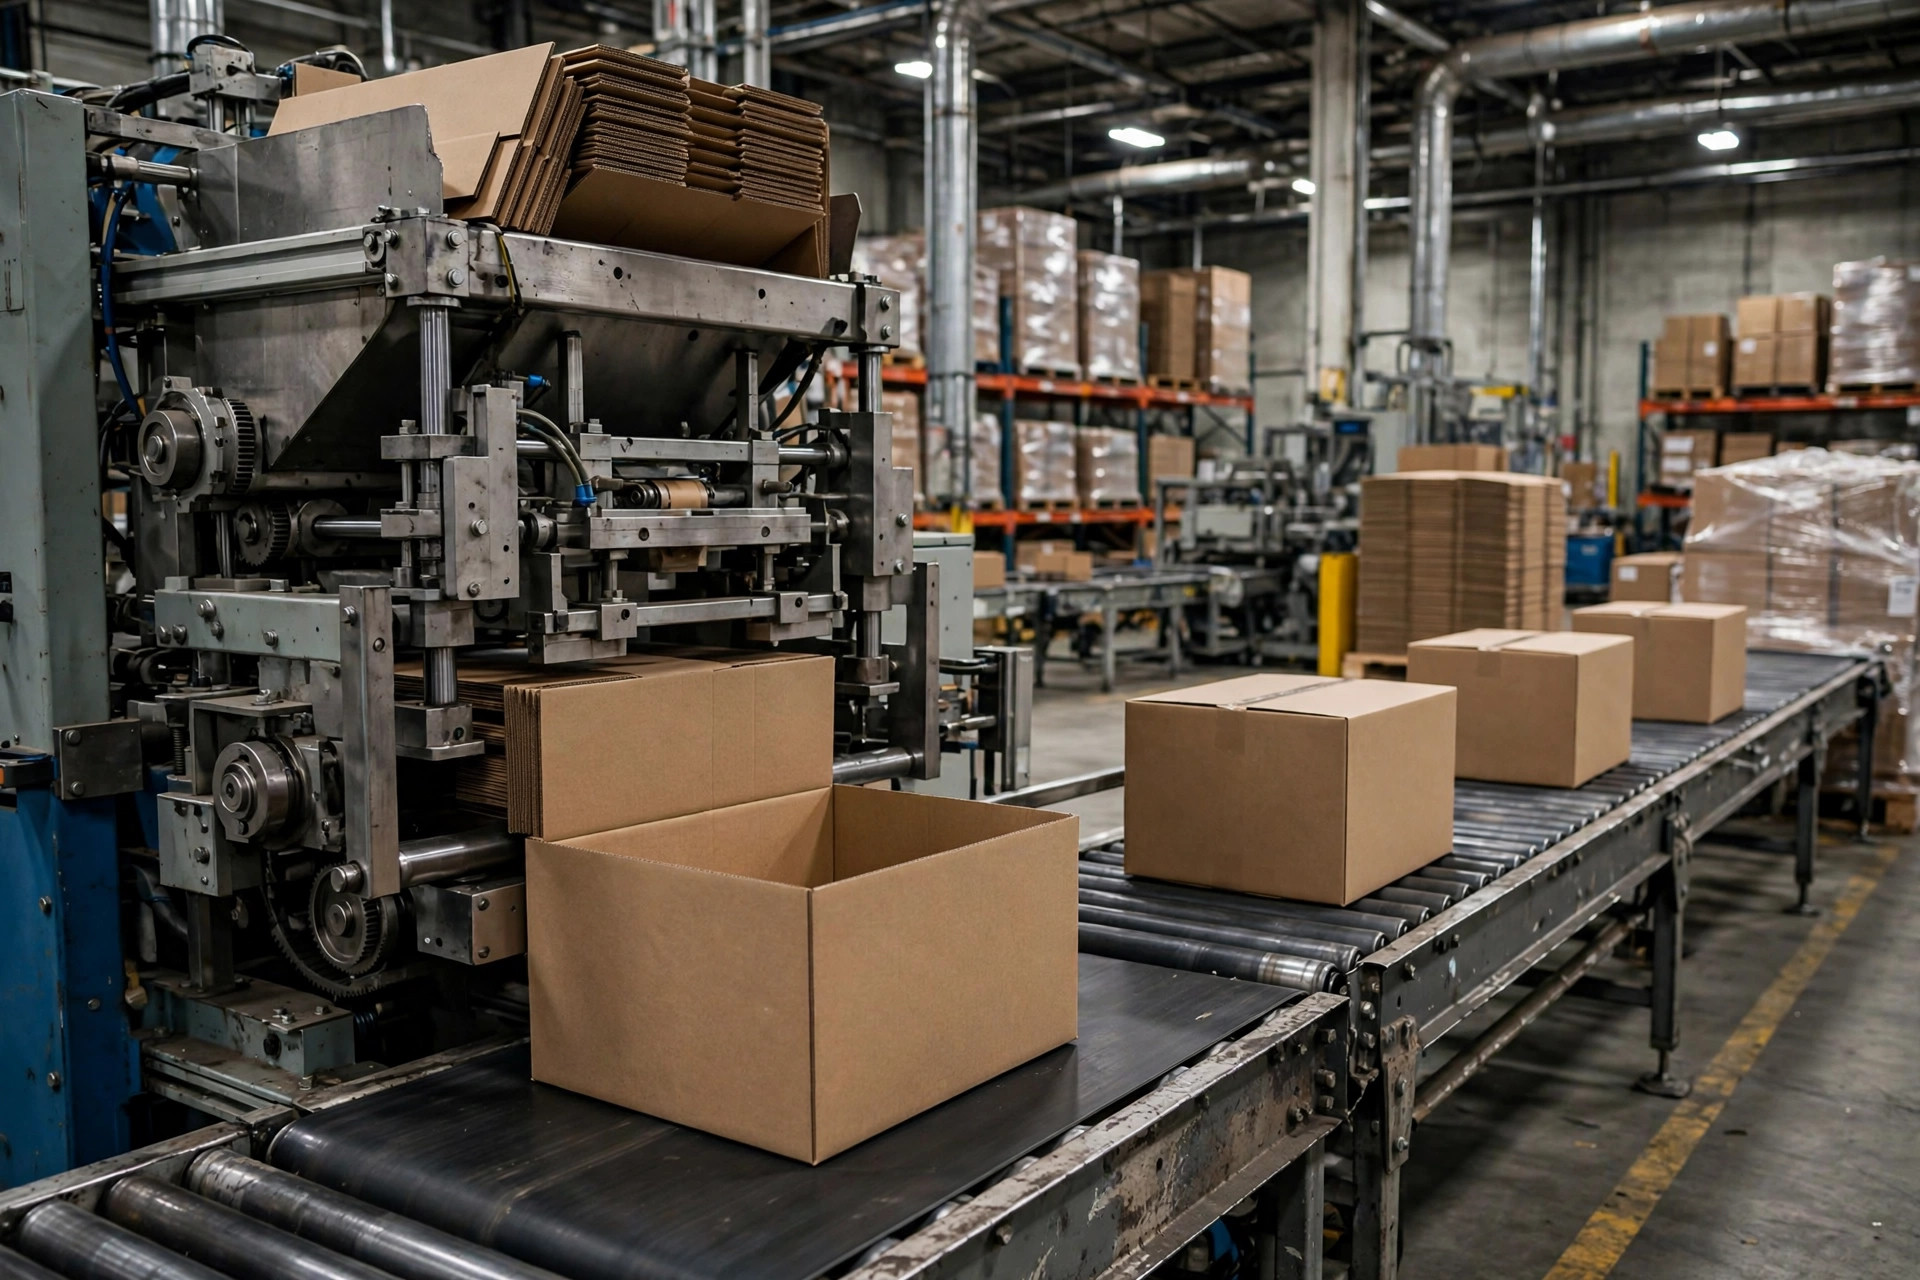
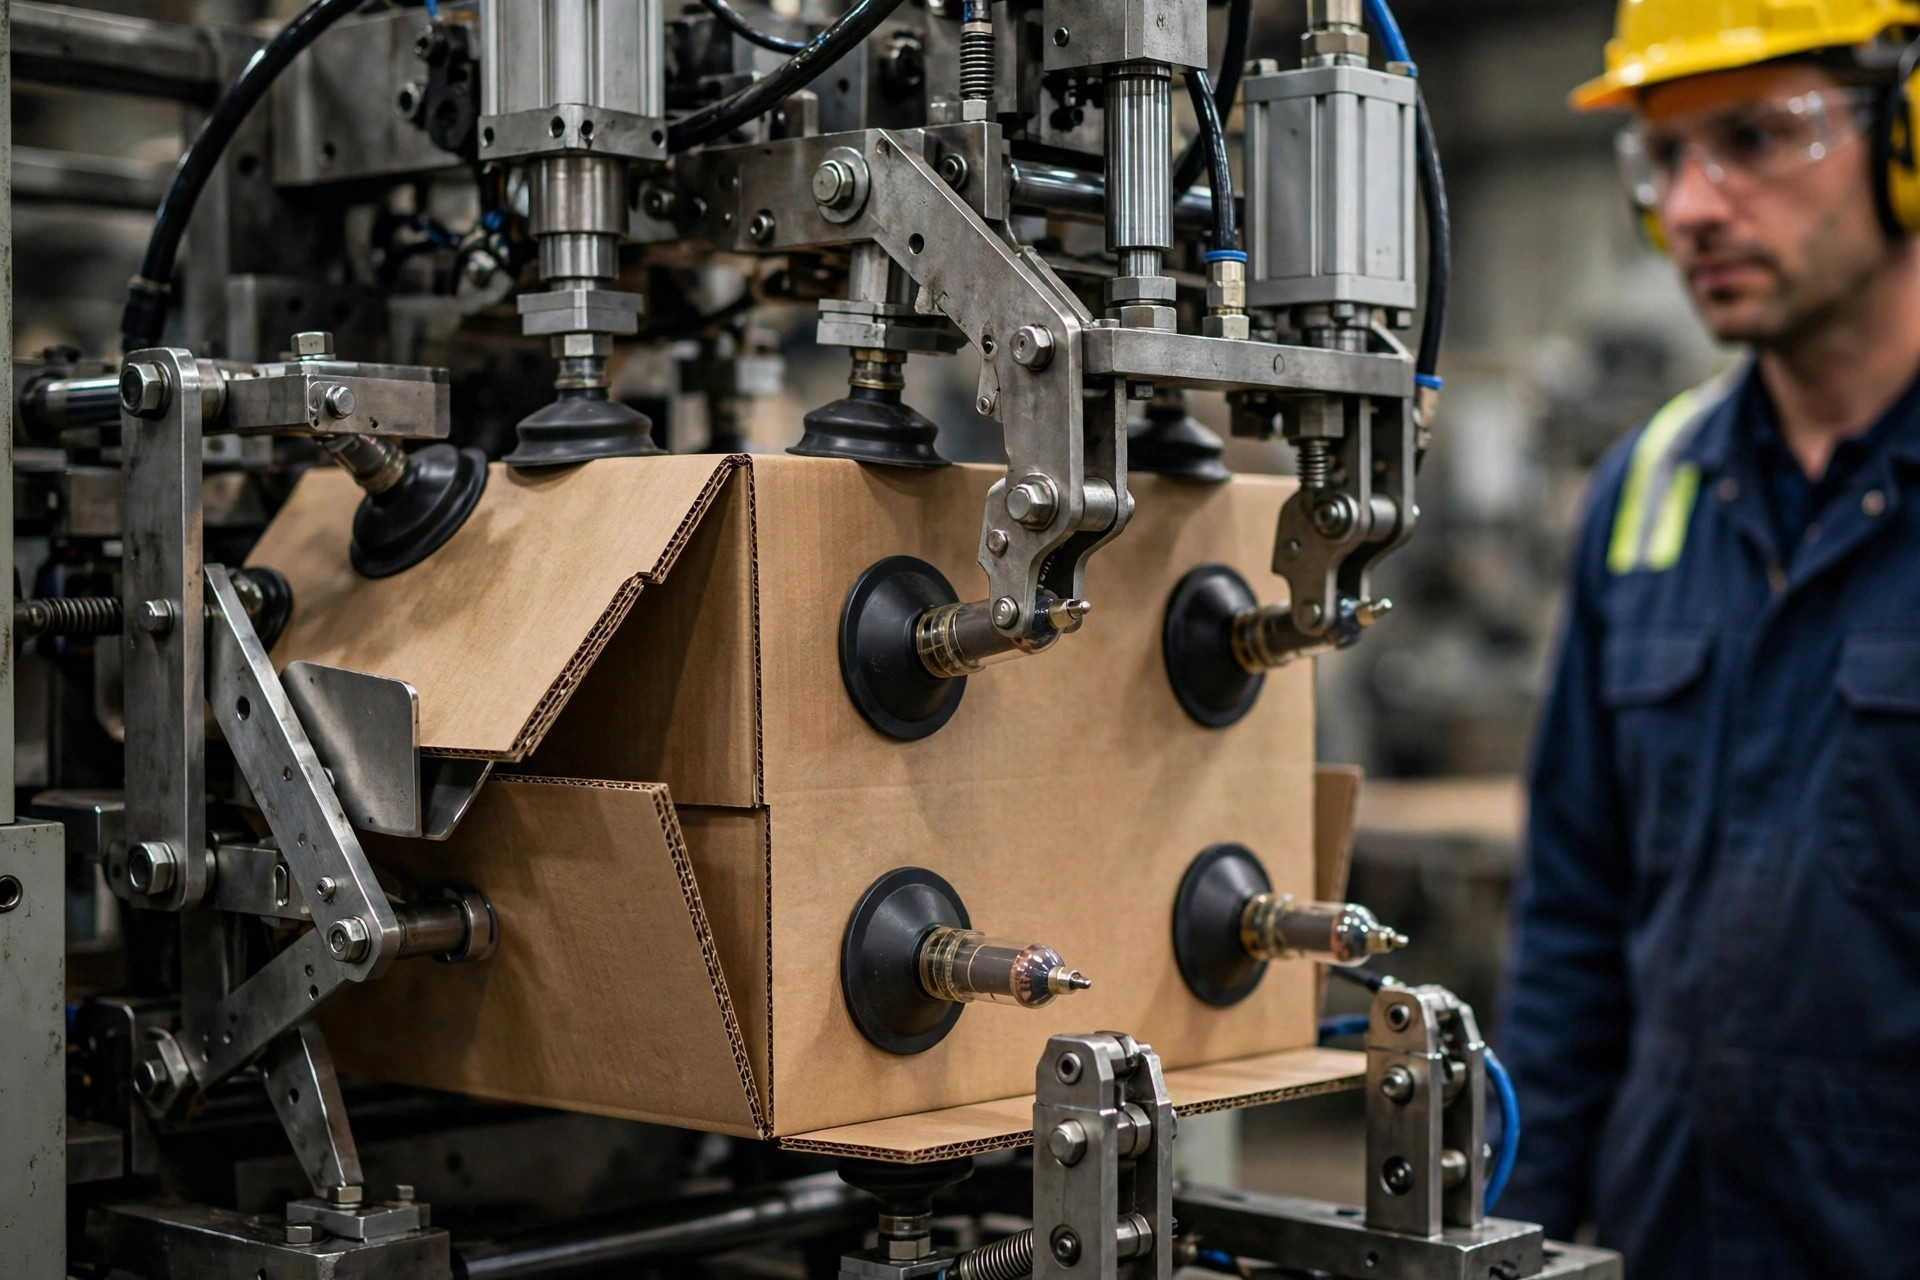
"이 케이스 에렉터는 쓰레기야"라는 현장 불평을 들을 때마다 1달러씩 받았다면 벌써 은퇴했을 것이다. 10번 중 8번, 기계는 멀쩡하다 — 튜닝이 문제다. 케이스 에렉터를 기계 손 한 쌍이라고 생각해 보자. 흡착컵은 손가락, 접이식 암은 손목, 진공 압력은 악력이다. 손가락이 약하거나 손목이 삐뚤어지면 당연히 박스가 미끄러진다. 장비를 욕하기 전에 손가락-손목-악력 체크리스트를 돌려보자. 대부분의 걸림은 30분 안에 위치를 찾는다.
먼저 이 장비가 실제로 어떻게 돌아가는지부터 보자. 메커니즘을 이해하지 않고 튜닝하는 건 그냥 찍는 것이다. 자동 케이스 에렉터는 세 가지를 한다. 진공컵이 매거진에서 평평한 블랭크를 끌어올리고, 접이식 암이 바닥 플랩 4장을 엄격한 순서로 접으며, 테이프 봉합기가 바닥에 테이프를 붙인다. 2단계인 바닥 접기가 거의 모든 걸림이 발생하는 곳이다. 플랩은 기계식 스토퍼와 실린더 타이밍으로 조율된 고정된 순서로 접힌다. 타이밍이 찰나라도 어긋나면 플랩이 충돌하면서 반쯤 성형된 박스가 성형 챔버에 끼인다. 문이 4개인 장을 닫는 것과 같다. 순서가 있고, 순서를 무시하고 억지로 닫으면 전부 걸린다. 그래서 걸림이 무작위처럼 보이지만 절대 무작위가 아닌 것이다 — 항상 타이밍과 힘의 문제다.
2024년 가을, 쑤저우 외곽의 제3자 물류 창고. 그곳 에렉터는 분당 12박스 정격이었지만 대략 30분마다 걸렸고, 작업자 한 명이 옆에 붙어서 박스를 쑤셔 빼는 게 전업이 되어 있었다. 가동 데이터를 뽑아봤다. 가동률 91%, 평균 고장 간격 40분 미만. 근본 원인은 민망할 정도로 평범했다 — 공장 에어 압력이 떨어져 컵이 충분한 진공을 잡지 못하고, 블랭크가 비뚤게 올라오고, 플랩 하나가 끝까지 앉지 않으면서 테이프가 비뚤게 붙었다. 해결책도 똑같이 평범했다. 에렉터 전용 조절 에어 라인을 깔고 컵을 새것으로 교체했다. 낡은 컵은 세월 탓에 굳어 있었다. 걸림은 하루 12건에서 하루 1건 정도로 줄었다. 가동률은 98% 이상으로 회복됐다. 같은 기계, 추가 투자 제로 — 튜닝뿐이다.
2025년 초, 둥관의 이커머스 풀필먼트 창고는 성형 성공률이 두 달 만에 98.5%에서 94%로 떨어지는 걸 지켜봤고, 아무도 원인을 찾지 못했다. 기계 파라미터는 전년도와 동일했다. 바뀐 것은 골판지 공급업체였다 — 더 싼 업체, 더 얇은 골판지, 더 얕은 줄 홈, 그리고 습기를 머금은 블랭크. 케이스 에렉터는 골판지에 까다롭다. 줄 홈이 너무 얕으면 바닥이 반듯하게 접히지 않는다. 습기가 너무 많으면 플랩이 축 늘어진다. 블랭크가 직각이 아니면 챔버에 끼인다. 우리는 블랭크 입고 검사를 도입했다 — 줄 홈 깊이, 직각도, 수분 함량. 규격 밖은 전부 불합격. 성공률은 일주일 안에 회복됐다. 교훈: 박스 공급업체를 바꾸면 기계를 다시 튜닝하라. 지름길은 없다.
체크리스트의 핵심이 이것이다 — 걸림 고장 진단표. 증상, 가장 가능성 높은 원인, 조치. 기계 옆에 붙여두자.
| 증상 | 가장 가능성 높은 원인 | 조치 |
|---|---|---|
| 접기 단계에서 걸림 집중 | 진공 부족 또는 컵 마모 | 에어 압력과 진공 게이지 확인, 굳은 컵 교체 |
| 성형된 박스가 삐뚤고 한쪽이 높음 | 습기로 손상된 블랭크 또는 얕은 줄 홈 | 건조한 로트로 교체, 줄 홈 깊이 확인 |
| 바닥 테이프가 삐뚤거나 들뜸 | 블랭크 직각 불량, 성형 미완성 | 접이 가이드 간격 조정, 블랭크 직각 확인 |
| 패턴 없는 무작위 걸림 | 기구에 비해 사이클 속도 과다 | 속도를 약 10% 낮추고 가동률 관찰 |
| 블랭크 로트 변경 후 걸림 급증 | 블랭크 사양 변동 | 새 블랭크에 맞춰 재튜닝, 파라미터 고정 |
사람들이 항상 빼먹는 게 하나 더 있다. 매거진에 블랭크를 적재하는 방법이다. 무게 밑에 평평하게 쌓아뒀다가 휘어진 블랭크, 줄 홈 방향이 반대로 적재된 블랭크, 매거진을 너무 꽉 채워 컵이 두 장씩 물어오는 것 — 이런 것들은 전부 기계 문제로 위장한다. 매거진 5분 점검 — 스택을 부채꼴로 펼치고, 방향을 확인하고, 숨 쉴 여유를 남기고 — 파라미터 하나 건드리기 전에 "수수께끼" 걸림의 상당 부분을 없앤다.
걸림을 고치는 건 일의 절반일 뿐이다 — 나머지 절반은 구매할 때 선정 기준을 제대로 긋는 것이다. 에렉터에는 두 학파가 있다. 진공컵식과 기계식 그립이다. 진공식은 빠르고 단순하지만 블랭크 표면에 까다롭다 — 코팅지나 표면이 거친 재생지는 진공이 샌다. 기계식 그리퍼는 블랭크를 물리적으로 움켜쥐어 질 나쁜 골판지도 견디지만, 더 느리고 움직이는 부품이 많다. 흡착 후크와 클램프의 차이라고 생각하면 된다. 후크는 매끈한 벽이 필요하고, 클램프는 상대방을 가리지 않는다. 박스 공급이 안정적이고 품질이 높다면 진공식이 괜찮다. 공급업체를 자주 바꾸고 품질이 출렁인다면 그리퍼식을 사고, 실제로 쓸 수 없는 분당 2박스의 여유에 돈 내는 걸 그만둬라.
이제 돈 계산이다. 케이스 에렉터와 수동 성형의 손익분기점은 어디인가? 숙련된 작업자는 하루에 대략 1,500~2,000박스를 성형한다(피로 포함). 수동 비용은 박스당 몇 십 센트가 된다. 에렉터 한 대는 분당 12박스 이상을 처리하고, 작업자 한 명이 기계 두 대를 볼 수 있다. 대략의 기준: 일일 물량이 꾸준히 3,000박스를 넘으면 기계는 1~2년 만에 투자금을 회수한다. 하루 1,500박스 미만이면 손으로 성형을 계속하라 — 기계는 그냥 먼지만 쌓인다. 이 선은 단호하게 긋는다. 물량 없으면 자동화 없다. 쓴 돈은 돌아오지 않는다.
이제 직관에 반하는 얘기다. 빠르다고 좋은 게 아니다. 공장을 돌며 사이클 속도를 올리는 걸 수없이 봤다 — 분당 15박스에 성공률 97% — 그런데 12박스로 낮추면 99.5%가 나온다. 계산해 보자. 걸림 한 번에 라인 정지 최소 5분 + 재공급이다. 이러면 속도 이득은 사라지고 오히려 손해다. 가동률을 93%에서 99%로 올리는 건 기계 반 대를 공짜로 얻는 것과 같다. 튜닝의 첫 번째 원칙은 항상 성공률 우선, 속도는 둘째다. 그리고 사람들이 놓치는 게 하나 더 있다. 에렉터 속도를 하류 공정에 맞춰라. 뒤에 수동 포장이 이어지면, 아무리 빨리 성형해도 박스가 컨베이어에 쌓인다. 라인은 가장 느린 공정의 속도로 돌아간다 — 하류를 앞지르는 에렉터는 그냥 낭비다.
내가 직접 밟은 유지보수 함정 세 가지. 첫째, 흡착컵은 소모품이지 가보가 아니다. 실리콘 컵은 세월이 지나면 굳어, 눈치채기도 전에 악력의 3분의 1을 잃는다. 블랭크를 떨어뜨리기 시작할 때쯤이면 걸림은 이미 온 사방에 깔렸다. 분기마다 교체하고, 겸사겸사 진공 필터도 청소하라 — 막힌 필터는 새는 컵과 똑같이 작동한다. 둘째, 진공 발생기는 에어 돼지다. 공장 에어가 출렁이는 순간 에렉터가 첫 번째 희생자다. 전용 조절 라인은 타협 불가다. 셋째, 블랭크를 도크 문 옆에 두지 마라. 비 한 번이면 수분 함량이 한계를 넘고, 플랩은 축 늘어지며, 어떤 튜닝도 구원해 주지 않는다. 블랭크 보관은 건조하게, 특히 우기에는.
마지막으로 한마디, 신경 쓰이는 얘기다. "성형 품질 AI 비전 검사"를 여섯 자리 금액에 밀어 넣는 벤더들. 내 생각은 단호하다 — 잘 튜닝된 에렉터는 99.5% 이상으로 돈다. 남은 0.5%를 검사하겠다고 여섯 자리를 쓰겠다니, 새 컵과 블랭크 입고 검사로 푼돈에 도달할 수 있는데? 전형적인 가짜 수요다. 돈은 써야 할 곳에 써라.
그래서: 돈이 아까운가? 한 가지 숫자로 귀결된다 — 에렉터의 가동률이다. 99%가 합격, 99.5%가 우수다. 그 수준에 못 미치면 새 기계나 비전 시스템 얘기는 꺼내지도 마라. 위 체크리스트를 세 번 돌려라. 대부분의 문제는 두 번째 돌릴 때쯤 모습을 드러낸다.
Da Liu, 자동화 엔지니어 지음
영어판 번역본입니다. 내용이 다를 경우 영어판을 우선합니다.