
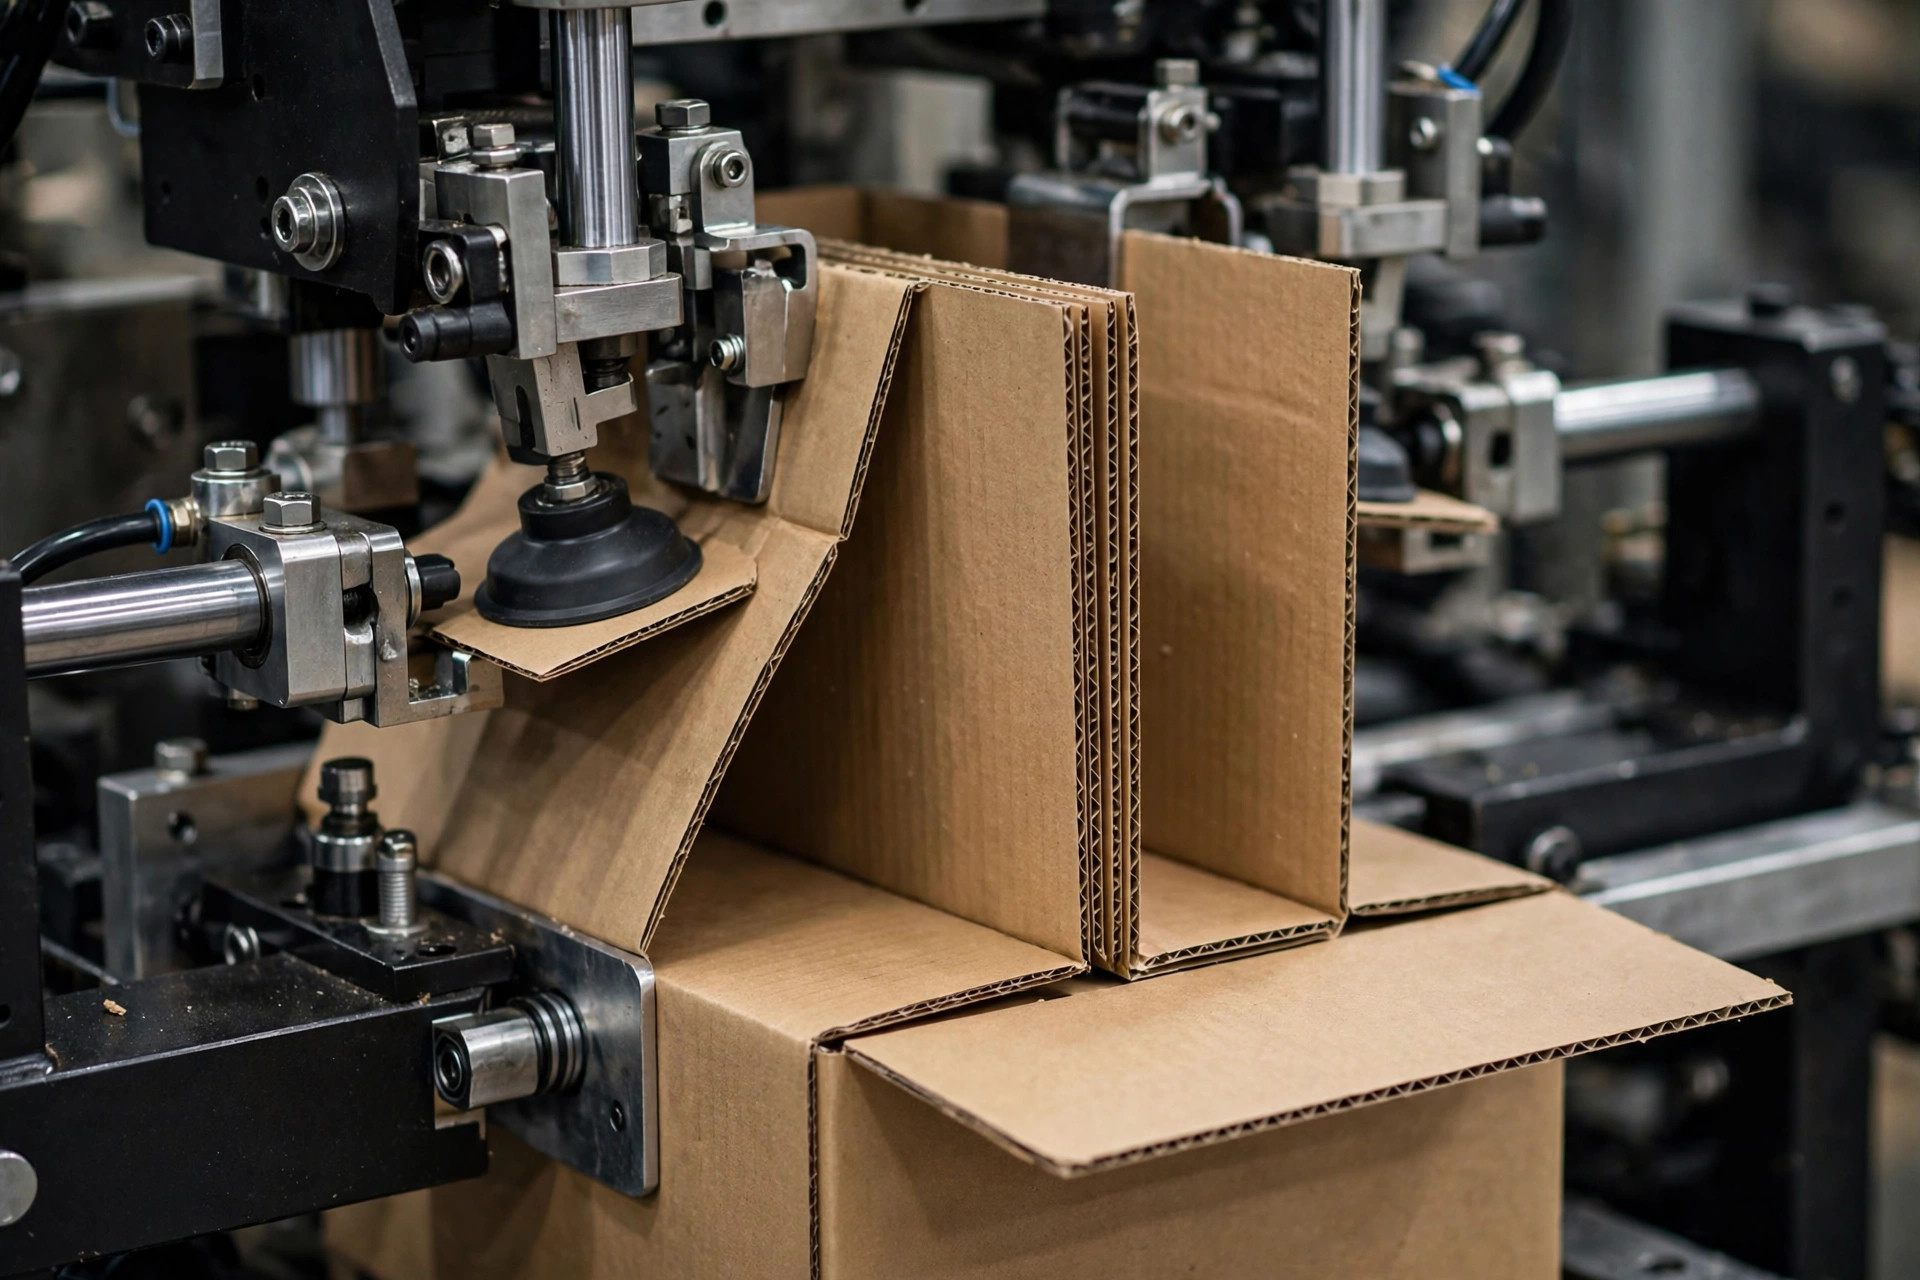
한 가지 얘기를 해주겠다. 오랜 세월 트럭을 몰면서 본 가장 우스꽝스러운 장면은 어느 창고 독 밖에서였다.
2026년 6월, 피닉스 외곽의 3PL 창고. 화물을 픽업하러 갔다. 약속 시간은 오후 2시. 4시 30분까지 기다려도 트럭은 적재되지 않았다. 그래서 안으로 들어가 봤다. 출하 라인은 멈춰 있고, 작업자들은 멍하니 서 있고, 컨베이어는 빈 채로 돌아가고 있었다. 박스가 없었다. 케이스 이렉터 쪽에서는 젊은 친구 두 명이 플랫 블랭크를 필사적으로 기계에 밀어 넣고 있었고, 블랭크는 두 번이나 걸렸다. 땀범벅이었다.
웃음이 나올 수밖에 없었다. 기계는 새것처럼 보였는데. 어떻게 라인을 따라잡지 못한다는 말인가.
교훈: 먼저 블랭크가 어디에 있는지 확인하라
그 창고의 슈퍼바이저 Lao Wang과 얘기를 나눠 보니, 진실이 조금씩 드러났다.
첫째, 플랫 블랭크는 20미터 떨어진 임시 적치 구역에 쌓여 있었다. 한 젊은 친구가 왕복 운반 담당으로 붙었고, 한 번 왕복에 2~3분, 한 번 운반량은 약 10분 분의 기계 가동량이었다. 기계가 비게 될 때마다 그는 전속력으로 달려 돌아왔고, 기계는 멈출 때마다 다시 투입해줘야 했다. 내 눈으로 직접 봤다. 그 젊은 친구는 그날 몇 킬로미터를 걸었고, 그래도 기계는 그를 기다렸다. 이렉터가 느린 게 아니다. 공급이 따라잡지 못한 것이다.
둘째, 오전에는 박스 사이즈 A, 오후에는 사이즈 B로 바꿨다. 모델 교체에 거의 40분이 걸렸다. 레일, 흡착컵, 플랩 폴더를 조정하고, 기술자가 렌치를 들고 오갔다. 왜 그렇게 오래 걸리냐고 물으니, Lao Wang은 쓴웃음을 지었다. 표준 교체 절차가 없는 것이다. 하는 사람마다 방식이 제각각, 전부 감이었다. 베테랑은 감으로 20분에 끝낸다. 신입은 통째로 1시간을 태울 수도 있다.
셋째, 내 손목시계로 재봤다. 명판은 분당 12박스. 현실은 7~8박스. 기계 자체에는 문제가 없었다. 주변의 그 무엇도 협조하지 않았다.
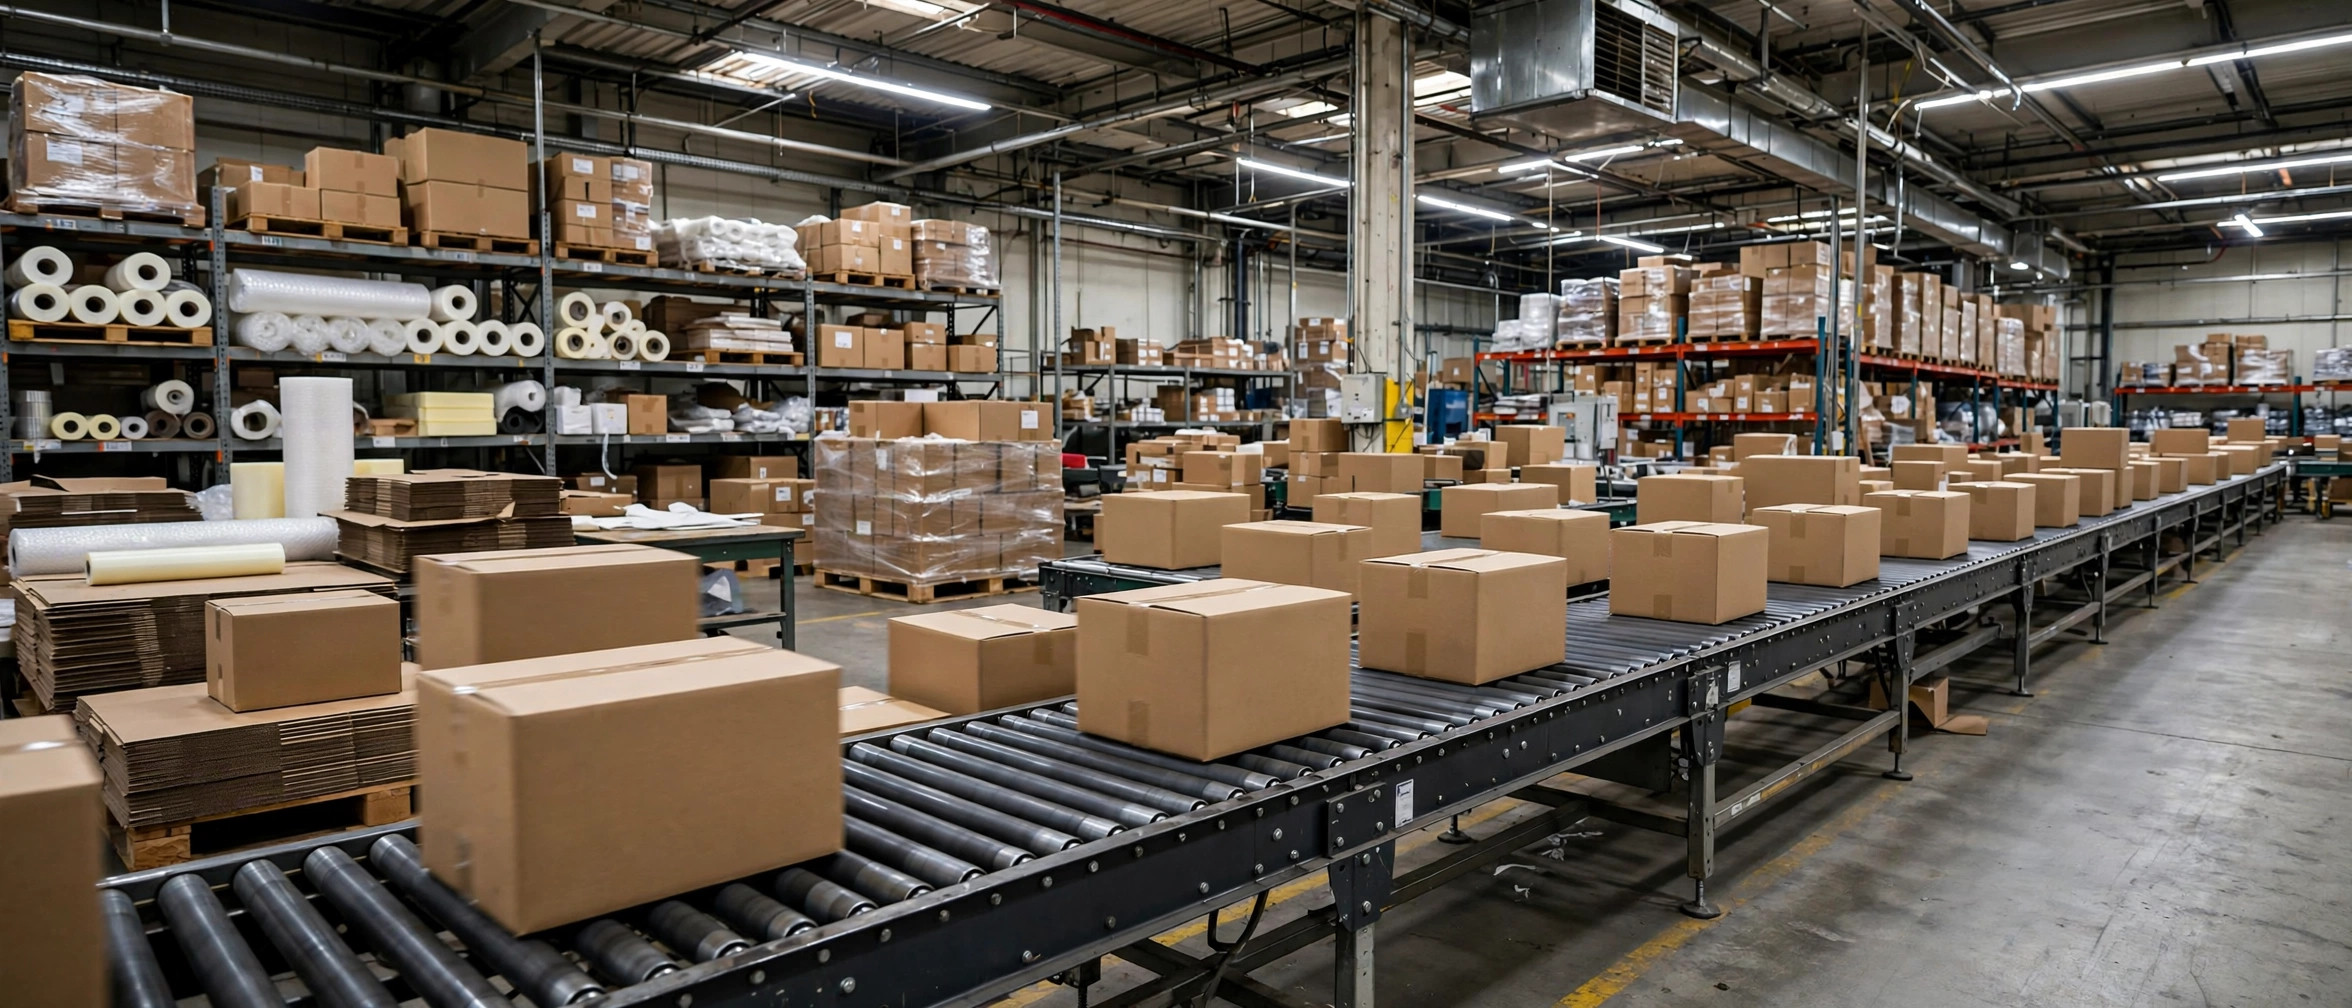
세 가지 문제. 어느 하나도 케이스 이렉터의 잘못이 아니었다. 여기서 첫 번째 솔직한 진실을, 있는 그대로 말하겠다. 병목은 드물게 케이스 이렉터 자체다. 블랭크 관리와 교체 시간이 병목이다.
반대의 경우: 너무 빠른 것도 병이다
2025년 11월, 로스앤젤레스의 이커머스 창고. 배송을 하러 들렀다가 피닉스의 정반대 광경을 봤다.
그곳의 케이스 이렉터는 굉음을 내며 박스를 하나씩 뱉어내고 있었다. 그런데 하류의 케이스 밀봉기가 따라잡지 못했다. 컨베이어 위에 박스가 줄지어 쌓이고, 작업자들은 손으로 박스를 꺼내 옆에 쌓아야 했다. 이렉터가 빨리 돌수록 작업자들은 더 바빠졌고, 엉망진창은 커졌다. 조장은 발을 동동 굴렀다. 기계가 빨리 돌수록 두통이 심해진다며.
이게 무엇을 말해주나. 포장 라인은 하나의 몸이다. 성형, 충전, 밀봉. 택트는 맞춰야 한다. 가장 느린 공정이 전체 라인의 속도를 정한다. 하류를 고치지 않고 더 빠른 이렉터로 바꿔 봐야 돈만 버리는 짓이다. 호송 행렬과 같다. 선두 트럭이 75로 가고 트레일러는 50밖에 못 내면, 행렬은 50으로 간다. 선두를 빠르게 해봐야 아무것도 바뀌지 않는다.
계산해 보자: 하루에 박스가 몇 개 사라지나
피닉스 창고를 예로 숫자를 돌려보자. 명판 분당 12박스, 8시간 교대, 이론 생산량 5,760박스.
현실은? 40분짜리 모델 교체가 두 번이면 80분이 사라진다. 블랭크 대기와 걸림 해결로 토막토막 30분이 더 간다. 실질 생산 시간은 6시간 반. 실제 속도 분당 8박스로는 하루 3,120박스다.
5,760 대 3,120. 격차 2,640박스. 능력의 거의 절반이 날마다 새고 있다. 새는 건 기계의 능력이 아니다. 관리의 능력이다. 분당 12박스용으로 만든 기계가 8박스를 내고, 가동은 고작 6시간 반이었다.
체크리스트: 이 순서대로 점검하라
수년간 창고를 돌며 나만의 점검 순서를 만들었다. 여기서 공유한다.
| 먼저 이것을 확인 | 방법 | 문제인 경우 | | 블랭크 위치 | 블랭크 더미에서 기계까지 몇 미터인가 | 5미터를 넘으면 문제다. 공급 랙을 기계 바로 옆에 둬라 | | 교체 시간 | 휴대폰으로 잰다 | 15분을 넘으면 손봐야 한다. 표준 절차로 만들어라 | | 실제 처리량 | 꼬박 1분 동안 박스를 센다 | 명판의 70% 미만이면 공급과 기계 설정을 확인 | | 하류 매칭 | 밀봉기가 이렉터를 따라잡을 수 있는가 | 이렉터는 빠르고 밀봉기는 느리면 병목은 하류에 있다. 이렉터를 탓하지 마라 |
이 순서를 지켜라. 먼저 기계를 탓하지 마라. 기계는 변명하지 못하지만, 숫자는 거짓말하지 않는다.
창고들을 위한 네 가지 조언
하나. 블랭크는 기계에서 3미터 안에 둬라. 공급 랙을 이렉터 바로 옆, 손이 닿는 곳에 둬라. 그 20미터를 얕보지 마라. 하루 종일 젊은 친구는 몇 킬로미터를 걷고, 기계는 그를 기다린다. 이게 가장 싼 대책이고, 가장 빨리 효과가 난다. 비용은 들지 않는다.
둘. 모델 교체를 표준 절차로 만들어라. 어떤 부품을 조정할지, 렌치를 몇 바퀴 돌릴지, 시험 박스를 몇 개 돌릴지. 적어서 기계에 붙여라. 교체할 때마다 시간을 재라. 15분을 넘으면 검토다. 베테랑의 감을 누구나 따라할 수 있는 단계로 바꿔야 한다. 사람은 떠나고, 적힌 절차는 남는다.
셋. 이렉터의 택트를 밀봉기에 맞춰라. 전체 라인을 가장 느린 공정에 동기화해라. 하류에 사람이나 장비를 보태거나, 이렉터를 늦춰 기다리게 하거나. 컨베이어 위에 박스가 줄지어 서게 하지 마라. 줄은 혼잡이 되고, 혼잡은 실수가 되고, 실수는 모든 것을 더 늦춘다.
넷. 성수기가 오기 전에 수동 박스 성형기를 보험으로 하나 둬라. 기계가 멈추거나 교체가 막혔을 때 사람이 투입되면 라인이 완전히 죽지는 않는다. 비용은 적게 들고, 결정적인 날에 구해준다. 트럭의 스페어타이어와 같다. 1년 내내 한 번도 안 만질지 모른다. 그런데 필요한 단 한 번에, 백 배로 보답한다.
오랜 세월 트럭을 몰며 하나를 믿게 됐다. 라인 문제의 열에 여덟은 장비가 아니다. 장비를 다루는 사람의 문제다. 박스가 따라잡지 못할 때, 먼저 기계를 저주하지 마라. 블랭크가 어디에 있는지 봐라. 그 다음 교체에 얼마나 걸렸는지 봐라. 이 두 가지만 고치면, 이렉터는 저절로 빠르게 돈다.
Shifu Zhao, 베테랑 트럭 운전사 (15년) 지음
영어판 번역본입니다. 내용이 다를 경우 영어판을 우선합니다.




